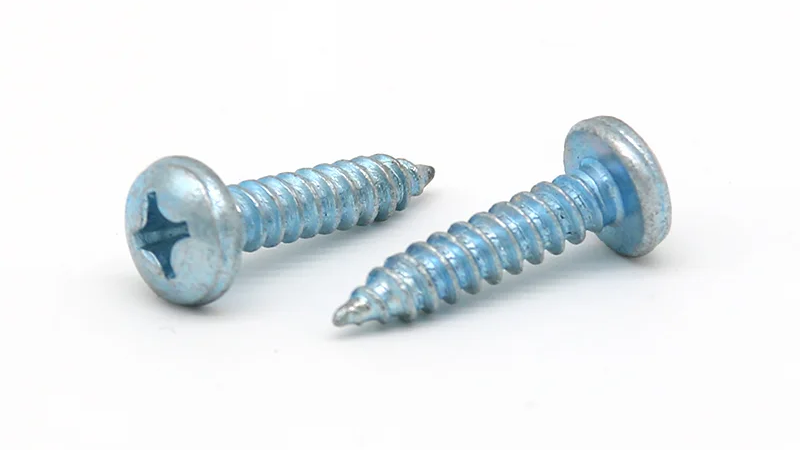
Изберете самонарезни винтове за пластмаса, като съпоставите дизайна на резбата със смолата, пилотния отвор и заобикалящата пластмаса, след което проверите положението на главата, зацепването на резбата и условията на затягане на действителните части. Диаметърът на винта сам по себе си не може да установи подходящ размер на отвора или монтажен момент.
Това ръководство се отнася за метални винтове, закрепени към пластмасови компоненти. Тези винтове създават съответна резба по време на монтажа, но приложенията, обсъждани тук, изискват подготвен отвор, който може да бъде формован в детайла. HENGZUAN изброява PVC, ABS и пластмасови корпуси за уреди сред приложенията за своите самонарезни винтове с плоска глава Phillips. Избирането на този продукт за конкретен корпус все още изисква проверка на връзката: един и същ винт може да се държи по различен начин, когато се промени класът на смолата, геометрията на отвора или процесът на сглобяване.
Кои пластмаси и фуги закрепвате?
Започнете с действителния клас пластмаса и секцията на частта, която получава винта. Общо описание като „ABS покритие“ пропуска информация, която влияе върху образуването на нишка и здравината на заобикалящия материал.
Винтът може да влезе в дебела стена, формована издатина или съществуващ отвор с резба. Издатината е изпъкналата пластмасова част около отвора за винт. Неговата налична дебелина на стената и опората имат значение, защото винтът натоварва околната пластмаса, докато оформя и затяга връзката.
| Информация за потвърждение | Защо влияе на селекцията |
| Степен на смола и армировка или пълнител | Поведението на материала влияе върху това как се формира свързващата резба и как съединението реагира на натоварването. |
| Размери на отвора и главината | Пластмасата около отвора трябва да поеме образуването на резба, без да губи необходимата опора. |
| Горен компонент и неговият отвор | Винтът трябва да позволява на компонентите да се събират и да се поставят по предназначение. |
| Изисквания за обслужване и поддръжка | Топлина, продължително натоварване, излагане на химикали и разглобяване може да изискват проверки извън първоначалната инсталация. |
Например смяната на смолата в иначе непроменен корпус е причина да се преразгледат условията на закрепване. Старата настройка на инструмента и непромененото обозначение на винта не доказват, че ревизираната част ще се сглоби по същия начин.
Кой дизайн на резбата отговаря на пластмасовото приложение?
Сравнете профила на резбата, както и нейния външен диаметър. Стъпката, геометрията на фланга и диаметърът на сърцевината влияят върху наличното пространство за изместена пластмаса и натоварването, приложено към стената на отвора. Следователно два винта с еднакъв номинален диаметър могат да изискват различен дизайн на отворите.
Резбообразуващите винтове изместват материала, за да създадат съвпадаща резба. Конструкциите за нарязване на резби премахват материала чрез режеща функция. Заостреният връх сам по себе си не идентифицира винт за нарязване на резба и двата подхода не трябва да споделят препоръка за отвор просто защото диаметрите им съвпадат.
Някои винтове, проектирани специално за термопласти, използват геометрия на резбата, предназначена да намали радиалното натоварване, като същевременно поддържа зацепването. Това може да е уместно, когато тънка издатина, високо съпротивление на вкарване или тесен ръб на затягане правят конвенционалната резба трудна за използване. Пригодността на винта и втулката все още се нуждае от съвместна проверка.
на HENGZUAN Самонарезни винтове Phillips с кръгла глава са посочени като продукти от въглеродна стомана под обозначението GB/T845-1985, с PVC и ABS сред заявените им приложения. Използвайте спецификацията на продукта и действителния чертеж на корпуса, за да проверите диаметъра, дължината и геометрията на резбата за предвидения дизайн на смола и издатина.
Ако даден винт създава прекомерно съпротивление при вкарване или напукване на втулката, проверете комбинацията от резба и отвор, преди да увеличите въртящия момент. Различен дизайн на резбата може да помогне, но трябва да се оцени спрямо същата смола, геометрия на съединението и изисквания за сглобяване.
Как трябва да бъдат проектирани пилотният отвор и главата на винта?
Диаметър и толеранс на пилотния отвор
Насочващ отвор за винтове в пластмаса трябва да оставя материал за захващане на резбата, като същевременно позволява на винта да влезе без прекомерно натоварване. По-малката дупка не е автоматично по-добър избор. Може да повиши съпротивлението при вмъкване и да разшири околната пластмаса; прекалено големият отвор може да остави недостатъчно зацепване.
Използвайте препоръка, която се отнася за конкретната геометрия на винта и смола, след което я проверете върху компонента. Съотношенията на отворите, публикувани за специализиран винт, не трябва да се прехвърлят към несвързан винт за резба.
Посочете толеранса, както и номиналния диаметър. Проба, използваща един отвор с удобен размер, може да пропусне трудности в двата края на производствения диапазон. За формован отвор проверете конусността му и размерите по дълбочината на зацепване. Измерването само на отвора може да не опише участъка, в който винтът образува своята резба.
Босови стени, вход на дупка и дълбочина на глуха дупка
Дизайнът на пластмасовата главина на винта включва материала около отвора, входа и наличната дълбочина. Увеличаването на смущенията чрез намаляване на пилотния отвор също променя натоварването върху стената на главината. Когато тази стена е тънка или лошо поддържана, промяната може да причини напукване, вместо да подобри връзката.
Релефът при влизане може да помогне за справяне с напрежението в близост до отвора в подходящо проектирана връзка. Размерите му принадлежат към дизайна на винта и компонента; те не са универсална инструкция за обработка.
В глух отвор оставете място за върха на винта извън предвиденото захващане с пълна резба. Потвърдете това разстояние с компонентите в техните седнали позиции. Винт, който стига до дъното преди седалките на главата, може да произведе високо отчитане на въртящия момент, като същевременно остави модула разхлабен.
Също така разграничете приемащия отвор от отвора за хлабина на горния компонент. Когато капак трябва да се издърпа срещу долна издатина, неволното захващане на резбата в капака може да попречи на това движение.
Как седящата глава и дължината на винта влияят на ставата?
Главата на винта се нуждае от подходяща опорна повърхност, а връзката се нуждае от използваема резба. Проверете и двете в сглобено положение.
Панелната глава обикновено се опира на опорна седалка под главата. Не трябва да се забива в неподходяща пластмасова повърхност, за да се създаде изравнен вид. Там, където главата се намира в ниша, потвърдете геометрията на вдлъбнатината, оставащата опора и достъпа за водача.
За винт с цилиндрична глава HENGZUAN прегледайте действителните размери на главата спрямо гнездото на корпуса. Ако главата докосне ръб, наклони или видимо деформира пластмасата, преди компонентите да се затворят, увеличаването на въртящия момент не коригира геометричното несъответствие.
Дължината на винта трябва да отчита горния компонент и частта, влизаща в приемащата пластмаса. Заостреният връх не осигурява същото захващане в пълен профил като резбованата част зад него. Излишната дължина може вместо това да направи върха отдолу, преди ставата да се затвори.
По-дълъг винт може да осигури допълнително зацепване, когато има достатъчна дълбочина на втулката. Потвърдете полученото поведение при вмъкване и долната хлабина, вместо да използвате добавена дължина, за да компенсирате неподходящ отвор или повредена резба.
Как можете да зададете въртящ момент на затягане, без да оголвате пластмасата?
Въртящ момент на поставяне, затягане и отстраняване
Въртящият момент на вмъкване е максималният въртящ момент, възникнал при влизане на винта, преди главата да достигне своето място. Прилага се въртящ момент на затягане, за да се завърши връзката след поставяне. Въртящият момент при отстраняване означава повреда на пластмасовата резба. Съединението се нуждае от достатъчно разделяне между нормалните изисквания за сглобяване и невъзможността да се приспособят вариациите в частите и оборудването.
Главата, зоната за сядане на главата или винтът могат да се повредят преди пластмасовите ленти с резба. Използваемата настройка трябва да позволява вариации преди първата съответна повреда, включително напукване, издърпване на главата или повреда на винта, когато това е възможно.
Въртящият момент също зависи от триенето в нишките и под главата. Промяната на покритието, добавянето на лубрикант или промяната на повърхността на компонента може да промени връзката между измерения въртящ момент и затягането. Следователно стойността на въртящия момент от друга комбинация от винт и корпус е недостатъчно доказателство за настоящото съединение.
Пробен монтаж на реални части
Използвайте представителни компоненти и контролиран процес на сглобяване, за да установите настройката. Практическа последователност е:
- Потвърдете компонентите. Запишете винта, степента на смола, размерите на отвора и издатината, разположението на местата и състоянието на повърхността.
- Наблюдавайте поставянето и поставянето. Проверете дали винтът влиза правилно и частите се затварят, преди инструментът да спре. Записите на въртящия момент и въртенето, когато има такива, могат да помогнат за разграничаване на тези етапи.
- Установете поведението при повреда на тестовите проби. Определете дали прекомерното затягане оголва пластмасовата резба, напуква втулката, поврежда седалката или причинява друга повреда. Не използвайте образци от разрушителни тестове в производствени модули.
- Проверете работеща настройка в представителен вариант. Включете съответните толеранси на отворите и условията на компонентите, вместо да разчитате на един успешен монтаж.
- Запишете валидирания процес. Поддържайте инструмента, скоростта, метода на рязане и състоянието на винта в съответствие с опита и прегледайте промените, преди да ги използвате в производството.
Следните наблюдения помагат за директното разследване; всеки може да има повече от една причина.
| Наблюдение на събранието | Какво да проверите първо |
| Шефът се пука, докато винтът влиза | Размер и форма на отвора, околна стена, геометрия на резбата и подравняване. |
| Винтът спира, докато остава празнина | Дълбочина на сляпа дупка, неволно захващане в горната част и сядане на главата. |
| Винтът продължава да се върти, без да затяга съединението | Повреда на пластмасовата резба, налично зацепване и състоянието под главата. |
| Еднаквите настройки на инструмента дават противоречиви резултати | Вариации на отвора, състояние на материала, състояние на повърхността на винта и производителност на инструмента. |
Ако границата между успешното поставяне и повредата е твърде тясна, прегледайте отново дизайна на връзката. Избирането на по-висока настройка на инструмента не може да създаде стабилен монтажен прозорец, който липсва на самата връзка.
Какво се променя при многократно сглобяване и сервизни условия?
Повторното сглобяване се нуждае от собствена оценка. По време на първоначалната инсталация винтът създава свързващата резба. При повторно сглобяване той трябва да следва тази съществуваща нишка, без да реже или образува конкурираща се пътека. Започнете внимателно и проверете за повредени резби или винт, който вече не стои и не се държи по предназначение.
Няма универсален брой повторна употреба за самонарезни винтове в пластмаса. Когато корпусът ще бъде отворен за поддръжка, тествайте необходимата последователност на разглобяване и повторно сглобяване на предвидените компоненти. Включете метода на сглобяване, който персоналът по поддръжката действително ще използва.
Условията на обслужване също могат да разкрият проблеми, които липсват веднага след затягането. За части, подложени на продължително натоварване или температурни промени, преценете дали връзката запазва необходимото затягане и функционира при предвидените условия. Проверката на въртящия момент, извършена чрез допълнително завъртане на винта, не измерва директно оставащото натоварване на скобата.
Проверете и химическата съвместимост. Лубриканти, почистващи препарати и производствени остатъци могат да повлияят на някои пластмаси и да допринесат за напукване под напрежение, което може да се появи след сглобяването. Добавянето на непроверен лубрикант за намаляване на съпротивлението при вмъкване променя условията, които се оценяват.
Изборът на самонарезни винтове за пластмаса означава потвърждаване на винта, материала, отвора, седалката и процеса на сглобяване като една връзка. до обсъдете вашите изисквания за пластмасово закрепване с HENGZUAN, осигурете класа на смолата, чертеж на отвора и издатината, предвидените размери на винта, изисквания за монтаж и поддръжка и количество.