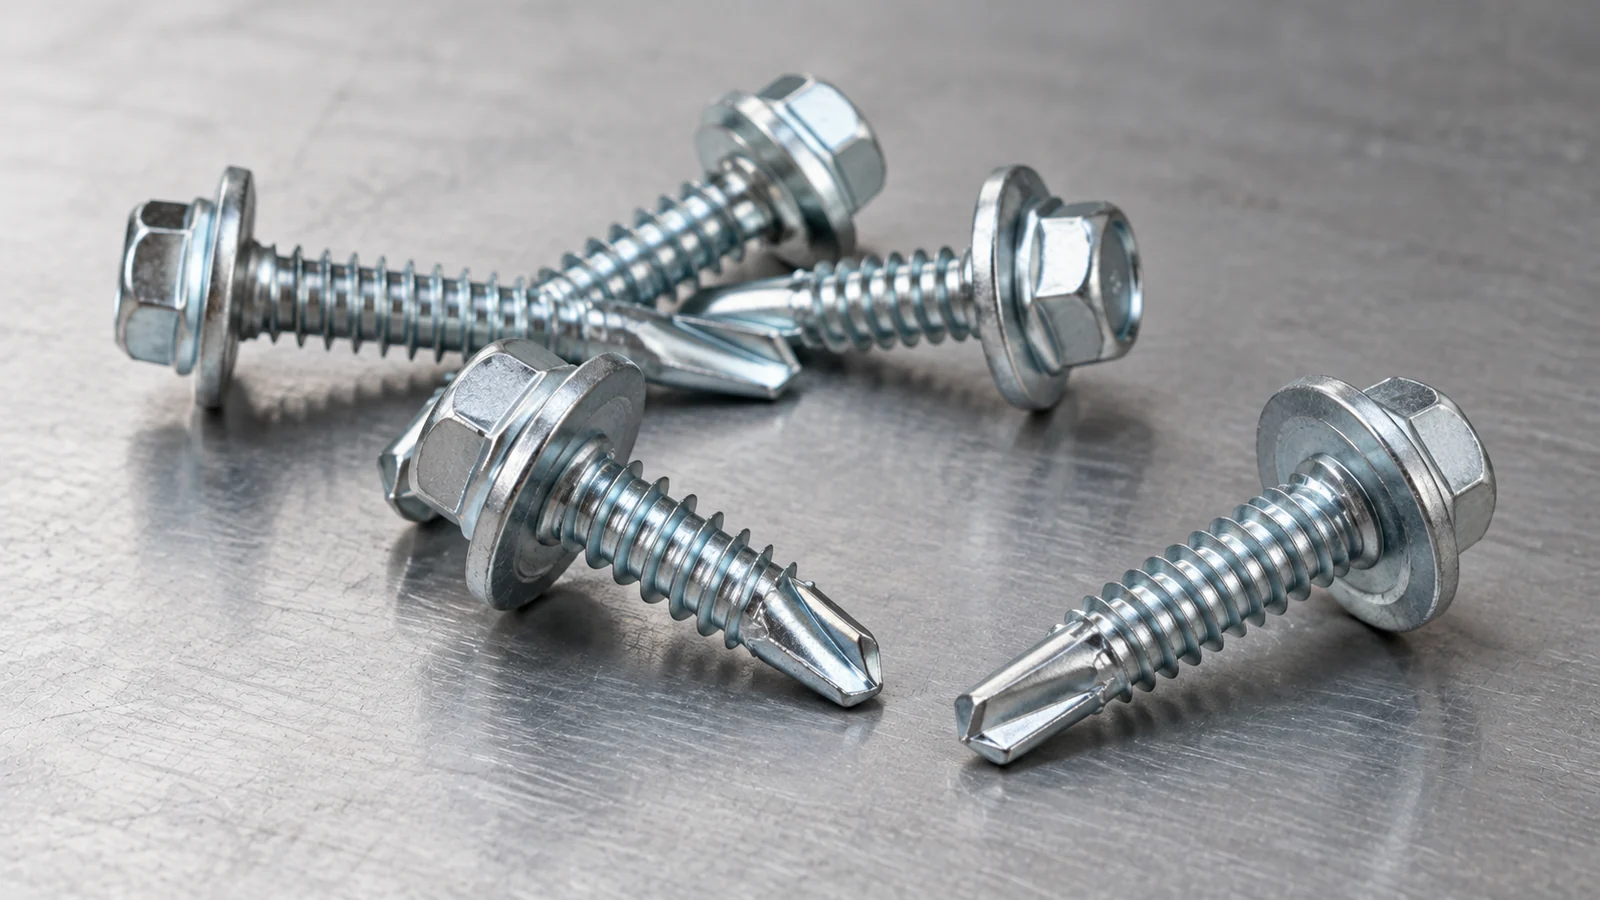
হেক্স হেড সেলফ-ড্রিলিং স্ক্রু বেছে নেওয়ার জন্য একটি কাপ ওয়াশারের সাথে ST5.5 বা ST6.3 এবং একটি নামমাত্র দৈর্ঘ্য নির্বাচন করার চেয়ে বেশি প্রয়োজন। ড্রিলিং পয়েন্ট অবশ্যই ইস্পাত অনুপ্রবেশ করা উচিত; থ্রেডেড অংশটি অবশ্যই উদ্দেশ্যযুক্ত সমর্থনকারী উপাদানকে নিযুক্ত করতে হবে; এবং হেড-এন্ড-ওয়াশার সমাবেশ অবশ্যই বাইরের প্যানেলে সঠিকভাবে বসতে হবে। একটি স্ক্রু এর ড্রিলিং ক্ষমতা একসাথে রাখা উপকরণগুলির মোট বেধের সমান নয়। যেখানে একটি ছাদ বা প্রাচীর জয়েন্টের আবহাওয়ার সিলিংয়ের প্রয়োজন হয়, সেখানে সঠিক পণ্য এবং প্যানেল সিস্টেমের জন্য ওয়াশার উপাদান, কম্প্রেশন এবং ইনস্টলেশন পদ্ধতি অবশ্যই যাচাই করা উচিত। এই নির্দেশিকাটি সেই সিদ্ধান্তগুলিকে আলাদা করে যাতে নির্মাণ ক্রেতারা একটি উপযুক্ত স্ক্রু নির্দিষ্ট করতে পারে এমন ধারণা না করে যে একটি দীর্ঘ ফাস্টেনার স্বয়ংক্রিয়ভাবে মোটা ইস্পাত ড্রিল করে বা একটি জলরোধী জয়েন্ট তৈরি করে।
একটি কাপ-ওয়াশার স্ব-তুরপুন স্ক্রু কি করে?
ড্রিল পয়েন্টটি প্রাথমিক গর্ত তৈরি করে, থ্রেডটি সমর্থনকারী উপাদানকে নিযুক্ত করে এবং ষড়ভুজ মাথাটি ইনস্টলারের জন্য একটি ড্রাইভ পৃষ্ঠ প্রদান করে। কাপ ধাবক প্রধান যোগাযোগ সমাবেশ অংশ. এর সুনির্দিষ্ট নির্মাণের উপর নির্ভর করে, এটি শীটের বিপরীতে একটি ওয়াশার উপাদানকে অবস্থান এবং সংকুচিত করতে সহায়তা করে। এর মাত্রা এবং উপাদান স্ক্রু ব্যাস এবং তুরপুন বিন্দু থেকে পৃথক স্পেসিফিকেশন.
দ কাপ ধাবক সঙ্গে Hengzuan হেক্স মাথা স্ব-তুরপুন স্ক্রু WOTU-এর ওয়েবসাইটে দেখানো ST5.5/ST6.3 নামমাত্র ব্যাস, 19-75 মিমি তালিকাভুক্ত দৈর্ঘ্য এবং একটি 2-5 মিমি ইস্পাত ড্রিলিং-বেধ প্রয়োগের সাথে একটি রঙ-জিঙ্ক-প্লেটেড পণ্য হিসাবে বর্ণনা করা হয়েছে। এর বিস্তারিত পাঠ্যটি একটি কালো রাবার প্যাডকেও নির্দেশ করে। এই তথ্যগুলি এই তালিকায় প্রযোজ্য, প্রতিটি কাপ-ওয়াশার স্ক্রু বা সমস্ত উপলব্ধ আকারের সংমিশ্রণে নয়। যৌগ-ধোয়ার সামগ্রী, জ্যামিতি এবং সিলিং যাচাইকরণের প্রস্তাবিত অর্ডারের জন্য নিশ্চিতকরণ প্রয়োজন।
ড্রিলিং ক্ষমতা মোট ক্ল্যাম্পড বেধ নয়
একটি স্ব-ড্রিলিং স্ক্রু এক বা একাধিক উপকরণের মধ্য দিয়ে যায় তার থ্রেডগুলি হোল্ডিং অ্যাঙ্গেজমেন্ট তৈরি করার আগে। পরীক্ষা করার জন্য কমপক্ষে তিনটি স্বাধীন মাত্রা রয়েছে: ড্রিল পয়েন্ট দ্বারা অনুপ্রবেশ করা মোট উপাদান, ওয়াশারের নীচে রাখা বাইরের উপাদানগুলির বেধ এবং থ্রেডগুলিকে ধরে রাখতে হবে এমন উপাদানের পুরুত্ব এবং প্রকার। তিনটিকেই একক "শীট বেধ" হিসাবে বিবেচনা করলে একটি ভুল ক্রম হতে পারে।
| মাত্রা | এর মানে কি | কি পরীক্ষা করা আবশ্যক |
| তুরপুন বেধ | ইস্পাত বেধ যে ড্রিল পয়েন্ট কাটা আবশ্যক | পয়েন্ট টাইপ, সমর্থনকারী-ইস্পাত গ্রেড এবং সরবরাহকারী-রেট ক্ষমতা |
| আটকানো স্ট্যাক | মাথা এবং ধাবকের নীচে মিলিত বেধ | প্যানেল, আবরণ, স্পেসার এবং যেকোনো মধ্যবর্তী স্তর |
| থ্রেড ব্যস্ততা | উপাদান যেখানে থ্রেড ধারণ বিকাশ | সমর্থন প্রকার, থ্রেড ফর্ম এবং ইনস্টলেশন বৈধতা |
| সামগ্রিক স্ক্রু দৈর্ঘ্য | পূর্ণ ফাস্টেনার সরবরাহকারী-সংজ্ঞায়িত দৈর্ঘ্য | পরিমাপের তথ্য, ড্রিল পয়েন্ট এবং থ্রেড বিতরণ |
ইস্পাত বেধ কিভাবে ড্রিল-পয়েন্ট নির্বাচন প্রভাবিত করে?
একক শীট বনাম স্তরযুক্ত ইস্পাত
একটি চিহ্নিত ইস্পাত অবস্থার জন্য রেট করা একটি ড্রিল পয়েন্ট যে কোনো সংখ্যক স্তুপীকৃত শীট পরিচালনা করার জন্য অনুমান করা উচিত নয়। প্রথম শীটটি পাতলা হতে পারে, যখন সমর্থনকারী পুরলিন বা অংশটি যথেষ্ট ঘন। উপাদানের গ্রেড, কঠোরতা, আবরণ, স্তরগুলির মধ্যে ফাঁক এবং পয়েন্ট ডিজাইন প্রভাবিত করে যে স্ক্রুটি থ্রেড জড়িত হওয়ার আগে পরিষ্কারভাবে ড্রিল করতে পারে কিনা। সঠিক ব্যাস এবং পয়েন্ট কনফিগারেশনের জন্য একটি ড্রিলিং-ক্ষমতা চার্ট অনুরোধ করুন।
বিন্দুর দৈর্ঘ্য, কাটিং অ্যাকশন এবং কাজের ক্রম
সমর্থনে উল্লেখযোগ্য থ্রেড জড়িত হওয়ার আগে ড্রিলিং অংশটিকে সাধারণত একটি উপযুক্ত খোলার গঠন করতে হবে। যদি একটি বিন্দু খুব ছোট হয় বা উপাদান স্ট্যাকের জন্য অনুপযুক্ত হয়, ইনস্টলার স্থবির, অতিরিক্ত গরম বা অনিয়মিত থ্রেড গঠনের সম্মুখীন হতে পারে। ড্রিল পয়েন্ট পরিবর্তন না করে নামমাত্র ফাস্টেনার দৈর্ঘ্য বাড়ানো একটি অপর্যাপ্ত ড্রিলিং রেটিং সমাধান করে না।
টুলের গতি, অক্ষীয় চাপ এবং স্তরের কঠোরতা
ইনস্টলেশন স্ক্রু, পাওয়ার টুল এবং বেস উপাদানের বৈধ সংমিশ্রণের উপর নির্ভর করে। অত্যধিক গতি, মিসলাইনমেন্ট বা বারবার পিছলে যাওয়া বিন্দু বা গর্তের ক্ষতি করতে পারে। প্রতিটি ST5.5 বা ST6.3 স্ক্রু-এর জন্য কোনও সুরক্ষাযোগ্য সার্বজনীন ড্রাইভার সেটিং নেই: প্রস্তুতকারকের অ্যাপ্লিকেশন গাইড বা প্রতিনিধি জয়েন্টে একটি যোগ্য ট্রায়াল ব্যবহার করুন।
কিভাবে স্ক্রু দৈর্ঘ্য নির্দিষ্ট করা উচিত?
সম্পূর্ণ ক্ল্যাম্পড বেধ দিয়ে শুরু করুন: বাইরের শীট, যেকোনো মধ্যবর্তী উপাদান এবং মাথার নিচের জ্যামিতি। তারপরে তুরপুন, থ্রেড এনগেজমেন্ট এবং কোনো নির্দিষ্ট পয়েন্ট প্রোট্রুশনের জন্য প্রয়োজনীয় দৈর্ঘ্য মূল্যায়ন করুন। নিশ্চিত করুন কিভাবে সরবরাহকারী দৈর্ঘ্য পরিমাপ করে—মাথার নিচে, বিন্দু সহ, বা অন্য সংজ্ঞায়িত কনভেনশন দ্বারা। প্রাসঙ্গিক কাজের মাত্রা ক্যাটালগের নামমাত্র দৈর্ঘ্যের সমান নাও হতে পারে।
যেখানে নিরোধক বা স্যান্ডউইচ নির্মাণ জড়িত, সেখানে সংকুচিত এবং অসংকুচিত মাত্রা ভিন্ন হতে পারে। বাইরের শীট একটি ফাঁক দ্বারা কাঠামোগত সমর্থন থেকে পৃথক করা যেতে পারে; পুরো স্ট্যাকটিকে ড্রিলযোগ্য ইস্পাত হিসাবে বিবেচনা করার পরিবর্তে এই সমাবেশের জন্য একটি বেঁধে রাখা বিশদ অবশ্যই অ্যাকাউন্ট করা উচিত। উপকরণের বিল গ্রহণ করার আগে সমর্থন পুরুত্ব, প্যানেল বিল্ড আপ এবং প্রস্তাবিত স্ক্রু দেখানো একটি ক্রস-সেকশন অঙ্কন ব্যবহার করুন।
কাপ ওয়াশার সম্পর্কে কী উল্লেখ করা উচিত?
কাপ-ওয়াশার পরিভাষা একাই একটি প্রমিত জ্যামিতি বা গ্যারান্টিযুক্ত সিলিং কার্যকারিতা প্রতিষ্ঠা করে না। ধাতব কাপের ব্যাস, খোলার ভিতরে, গভীরতা, উপাদান, ফিনিস এবং রাবার উপাদানটি আলাদা বা কারখানায় একত্রিত কিনা তা নিশ্চিত করুন। WOTU-এর বর্ণিত কাপ-ওয়াশার পণ্যে একটি কালো রাবার প্যাড এবং আবহাওয়া-সিলিংয়ের দাবি উল্লেখ করা হয়েছে, তবে এর প্রকাশিত বিবরণ সম্পূর্ণ ওয়াশার ক্রস-বিভাগীয় অঙ্কন বা মডেল-নির্দিষ্ট জল-অন্তর্ভুক্ত পরীক্ষার রিপোর্ট প্রদান করে না।
আবহাওয়া-প্রতিরোধী জয়েন্টের প্রয়োজন হলে, সম্পূর্ণ প্যানেল-ফাস্টেনার সিস্টেমের মূল্যায়ন করুন: প্যানেল প্রোফাইল, ওয়াশার বসার জায়গা, গর্তের গুণমান, ইনস্টলেশনের কোণ, কম্প্রেশন এবং এক্সপোজার অবস্থা। ওভারটাইটেনিং শীট বা ওয়াশারকে বিকৃত করতে পারে, অপর্যাপ্ত আসন ফাঁক রেখে যেতে পারে। চেহারা বা সাধারণ রাবার উপাদানের দাবি যাচাইকৃত অ্যাপ্লিকেশন ডেটা প্রতিস্থাপন করে না।
| ওয়াশার বৈশিষ্ট্য | কেন এটা গুরুত্বপূর্ণ | আবেদনের প্রমাণ |
| বাইরের ব্যাস এবং কাপ গভীরতা | পদচিহ্ন এবং মাথার জ্যামিতির সাথে যোগাযোগ করুন | মাত্রাযুক্ত অংশ অঙ্কন |
| রাবার উপাদান এবং সমাবেশ | কম্প্রেশন এবং পরিবেশগত সামঞ্জস্য | অনুমোদিত উপকরণ এবং সমাপ্ত সমাবেশ স্পেসিফিকেশন |
| ইনস্টলেশন কম্প্রেশন | বিকৃতি বা অসম্পূর্ণ সিলিংয়ের ঝুঁকি | নথিভুক্ত প্রক্রিয়া বা সিস্টেম-নির্দিষ্ট পরীক্ষা |
| সারফেস ফিনিস | জারা এবং সঙ্গম-উপাদান প্রয়োজনীয়তা | প্রকৃত পণ্যের জন্য আবরণ স্পেসিফিকেশন |
কাপ ওয়াশার বনাম বন্ডেড ওয়াশার: তারা কি সমান?
শুধু নামে নয়। একটি কাপ ওয়াশার একটি আকৃতির যোগাযোগের উপাদানকে বর্ণনা করে, যখন একটি বন্ডেড ওয়াশার সাধারণত একটি বন্ধনযুক্ত স্থিতিস্থাপক সিলিং উপাদান সহ একটি ওয়াশার সমাবেশকে বোঝায়। সঠিক ডিজাইনগুলি ফাংশনে ওভারল্যাপ করতে পারে, তবে মাত্রা, রাবার গঠন এবং ধরে রাখার বিবরণ আলাদা হতে পারে। WOTU আলাদাভাবে একটি তালিকা দেয় বন্ডেড ওয়াশার সহ হেক্স হেড স্ব-তুরপুন স্ক্রু Hengzuan পণ্য উপাধি অধীনে. সেই পৃষ্ঠাটি স্পষ্টভাবে একটি যৌগিক ধাতু-ও-রাবার গ্যাসকেটকে নির্দেশ করে এবং EPDM উল্লেখ করে; এটি প্রমাণ করে না যে প্রতিটি কাপ-ওয়াশার বিকল্প ইপিডিএম ব্যবহার করে বা একই স্থায়িত্ব রয়েছে।
দুটি পণ্যের মধ্যে স্যুইচিং তাই অনুমোদিত প্রতিস্থাপন অঙ্কন এবং পরীক্ষিত যৌথ কনফিগারেশনের উপর ভিত্তি করে হওয়া উচিত। এটি ছাদ এবং উন্মুক্ত শীট-ধাতু সংযুক্তির জন্য বিশেষভাবে গুরুত্বপূর্ণ, যেখানে একটি নামমাত্র অনুরূপ ওয়াশার ঢেউতোলা প্রোফাইলে আলাদাভাবে বসতে পারে।
কোন ইনস্টলেশন সমস্যা চেক করা উচিত?
| পর্যবেক্ষণ করা সমস্যা | সম্ভাব্য অবদানকারী কারণ | ব্যবহারিক চেক |
| পয়েন্ট স্টল বা overheats | ইস্পাত বাইরে বিন্দু ক্ষমতা; ভুল গতি বা অক্ষীয় প্রান্তিককরণ | সাবস্ট্রেট সনাক্তকরণ এবং বৈধ ড্রিলিং ক্ষমতা |
| ধরে না রেখে স্ক্রু স্পিন | দরিদ্র থ্রেড প্রবৃত্তি; ছিনতাই সমর্থন | সমর্থন বেধ, থ্রেড জ্যামিতি এবং ট্রায়াল বন্ধন |
| মাথায় প্যানেলের বিকৃতি | অত্যধিক কম্প্রেশন বা মিসলাইনমেন্ট | অনুমোদিত টুল সেটআপ এবং ওয়াশার আসন |
| অনুপ্রবেশ এ জল অনুপ্রবেশ | ওয়াশার সিলিং, হোল জ্যামিতি বা বিস্তৃত ছাদ-সিস্টেম বিশদ | যৌথ সিস্টেম পরিদর্শন এবং প্রাসঙ্গিক পরীক্ষা |
| গর্তের চারপাশে ক্ষয় | ক্ষতিগ্রস্থ আবরণ বা এক্সপোজার জন্য অনুপযুক্ত ফিনিস | সমাপ্তি এবং প্যানেল সামঞ্জস্য মূল্যায়ন |
ইনস্টলেশন চেক প্রতিনিধি শীট প্রোফাইল, সমর্থন উপকরণ এবং উত্পাদন সরঞ্জাম সঙ্গে সঞ্চালিত করা উচিত. প্রাসঙ্গিক ঘূর্ণন সঁচারক বল, গতি এবং কম্প্রেসিভ অবস্থা সেই জয়েন্টের জন্য নথিভুক্ত করা হয়; কোনো সার্বজনীন সেটিং একা ST ব্যাস থেকে প্রাপ্ত করা যাবে না।
কোন প্রজেক্ট RFQ-এর অন্তর্গত?
- অ্যাপ্লিকেশন সনাক্ত করুন: ছাদের শীট, প্রাচীর শীট, চাঁদোয়া, সরঞ্জাম ঘের বা অন্য ধাতব জয়েন্ট।
- বাইরের প্যানেল, মধ্যবর্তী স্তর, বায়ু ফাঁক এবং ইস্পাত সমর্থন বেধ দেখানো একটি বিভাগ অঙ্কন প্রদান করুন।
- ST ব্যাস, স্ক্রু দৈর্ঘ্যের সংজ্ঞা, ড্রিলিং-পয়েন্টের ধরন, থ্রেডের প্রয়োজনীয়তা এবং প্রয়োজনীয় ব্যস্ততা উল্লেখ করুন।
- স্টেট কাপ-ওয়াশার ধাতু এবং রাবার উপাদান, তাদের মাত্রা এবং যেকোন সিলিং কর্মক্ষমতা প্রয়োজন।
- সাবস্ট্রেট ইস্পাত গ্রেড, পরিবেশ, ফিনিস, প্রয়োজনীয় পরীক্ষা এবং পরিদর্শন শর্ত সনাক্ত করুন।
- আনুমানিক পরিমাণ, প্যাকিং প্রয়োজনীয়তা, অ্যাপ্লিকেশন অঙ্কন এবং কোনো নমুনা-ট্রায়াল মানদণ্ড প্রদান করুন।
WOTU-এর প্রদর্শিত কাপ-ওয়াশার স্ক্রুটি একটি কার্যকর শুরুর উদাহরণ, কিন্তু বর্তমান স্টক, সমস্ত ফিনিশ কম্বিনেশন, মডেল-নির্দিষ্ট ড্রিলিং কর্মক্ষমতা এবং সিল করার প্রমাণ চূড়ান্ত ক্রয়ের স্পেসিফিকেশনের বিরুদ্ধে নিশ্চিত হওয়া উচিত। পণ্য তালিকায় Hengzuan নাম ব্যবহার করে; পৃষ্ঠাটি Hengzuan এবং WOTU-এর মধ্যে স্বাধীনভাবে ট্রেডমার্ক মালিকানা প্রতিষ্ঠা করে না।
শীট-টু-স্টিল বেঁধে রাখার জন্য একটি কার্যকর স্পেসিফিকেশন পদ্ধতি
একটি সংকোচনযোগ্য মধ্যবর্তী উপাদান সহ একটি ইস্পাত সমর্থন সংযুক্ত একটি ধাতু সম্মুখীন শীট বিবেচনা করুন। ক্রেতার সমস্ত বেধ একসাথে যোগ করা উচিত নয় এবং কেবলমাত্র সেই যোগফলের চেয়ে সামান্য লম্বা একটি স্ক্রু নির্বাচন করা উচিত। প্রথমে প্রতিটি ইস্পাত স্তরের পুরুত্ব এবং শক্তি নথিভুক্ত করুন যা ড্রিল করা আবশ্যক, স্তরগুলির মধ্যে যে কোনও ফাঁক, মোট উপবিষ্ট স্ট্যাকের পুরুত্ব, মধ্যবর্তী উপাদানের প্রত্যাশিত সংকোচন এবং প্রার্থীর স্ক্রুতে উপলব্ধ ড্রিল পয়েন্ট এবং থ্রেডের দৈর্ঘ্য। তারপর সঠিক স্ক্রু কোডের জন্য প্রস্তুতকারকের যাচাইকৃত ড্রিলিং এবং গ্রিপ অবস্থার সাথে এই সমাবেশের তুলনা করুন।
হিসাবে ক অনুমানমূলক স্পেসিফিকেশন উদাহরণ, একটি WOTU পরীক্ষিত কনফিগারেশন নয়, একটি ফেসিং শীট এবং সাপোর্টিং purlin এর জন্য একাধিক স্টিলের স্তর দিয়ে ড্রিলিং করার প্রয়োজন হতে পারে এবং এছাড়াও একটি ঘন নিরোধক বা প্যাকিং স্তরের মধ্য দিয়ে যাওয়ার সময়। ড্রিলিং-ক্ষমতা পরীক্ষা টিপ দ্বারা সম্মুখীন ইস্পাত উদ্বেগ; গ্রিপ এবং এনগেজমেন্ট চেক করে যে মাথাটি শেষ পর্যন্ত কোথায় বসে থাকে এবং সম্পূর্ণরূপে গঠিত থ্রেডগুলি উদ্দেশ্যযুক্ত সমর্থনকে নিযুক্ত করে কিনা। একটি উল্লিখিত 2-5 মিমি ড্রিলিং পুরুত্বকে কখনই অনুমোদিত মোট স্যান্ডউইচ-প্যানেল বেধ হিসাবে বা প্রতিটি ইস্পাত গ্রেডের গ্যারান্টি হিসাবে ব্যাখ্যা করা উচিত নয়।
| পৃথক মাত্রা | ক্রেতা যা রেকর্ড করে | বাদ দিলে সাধারণ ব্যর্থতা |
| ইস্পাত drilled করা | বেধ, স্তর সংখ্যা এবং উপাদান শক্তি | অগ্রগতির আগে টিপ স্টল, অতিরিক্ত গরম বা পরিধান করে |
| আটকানো স্ট্যাক | ইনস্টল করা অবস্থায় মোট বেধ | মাথার নিচের দৈর্ঘ্য এবং ওয়াশারের বসার ভুল |
| থ্রেডেড ব্যস্ততা | সমর্থনকারী উপাদানে থ্রেডের অবস্থান এবং ব্যাপ্তি | থ্রেড স্ট্রিপিং বা অপর্যাপ্ত ধারণ |
| ড্রিল-পয়েন্ট ভাতা | অঙ্কন প্রতি টিপের দৈর্ঘ্য এবং জ্যামিতি | ড্রিলিং শেষ হওয়ার আগে থ্রেডগুলি জড়িত |
| ওয়াশার সমাবেশ | বাইরের ব্যাস, বেধ, জ্যামিতি, উপাদান এবং সিলিং নকশা | অসম আসন, ভুল কম্প্রেশন বা অসমর্থিত আবহাওয়া দাবি |
ড্রিলিং ক্ষমতা, পুল-আউট এবং পুল-ওভার বিভিন্ন পরীক্ষা
সফল ইনস্টলেশন শুধুমাত্র প্রমাণ করে যে স্ক্রুটি পরীক্ষামূলক অবস্থার অধীনে প্রস্তাবিত উপকরণগুলিতে চালিত হতে পারে। এটি স্বয়ংক্রিয়ভাবে কাঠামোগত পর্যাপ্ততা প্রমাণ করে না। পুল-আউট প্রতিরোধের উদ্বেগ সমর্থনকারী উপাদান থেকে প্রত্যাহার; পুল-ওভার রেজিস্ট্যান্স লোডের নিচে মাথার উপর দিয়ে যাওয়া সংযুক্ত শীট বা ওয়াশারের সাথে সম্পর্কিত। স্ক্রু শিয়ার, হেড ইন্টিগ্রিটি, সাইক্লিক লোডিং এবং উভয় উপাদানের বৈশিষ্ট্যও একটি বাস্তব সংযোগ নিয়ন্ত্রণ করতে পারে। উইন্ড-লোডেড ক্ল্যাডিং বা ছাদ সিস্টেমের জন্য, ডিজাইনারকে প্রযোজ্য প্রজেক্ট পদ্ধতির অধীনে সম্পূর্ণ ফাস্টেনিং সিস্টেমের মূল্যায়ন করা উচিত, যেখানে প্রয়োজন সেখানে ম্যাচিং টেস্ট প্রমাণ ব্যবহার করে।
সেই পার্থক্য ব্যাস লেবেলের অপব্যবহারকেও বাধা দেয়। ST5.5 এবং ST6.3 নামমাত্র থ্রেড মাপ উল্লেখ করে, একটি সর্বজনীন ফাস্টেনার শক্তি গ্রেড বা রেট করা লোড নয়। তাদের তুলনা করার সময়, বৃহত্তর নামমাত্র ব্যাস স্বয়ংক্রিয়ভাবে পুল-আউট বা পুল-ওভার উদ্বেগগুলি সমাধান করে বলে ধরে নেওয়ার আগে প্রকৃত স্ক্রু জ্যামিতি এবং পরীক্ষার সুযোগ উভয়ই পরীক্ষা করে দেখুন।
ওয়াশার কম্প্রেশন একটি সংজ্ঞায়িত সমাবেশ প্রয়োজন
শব্দ কাপ ধোয়ার ধোয়ার ব্যবস্থা বর্ণনা করে, একটি স্বতন্ত্র জল-নিরুদ্ধতা শংসাপত্র নয়। WOTU সাইট এই পণ্যটিকে একটি কাপ-টাইপ হেড অ্যাসেম্বলির সাথে যুক্ত করে এবং এর পণ্যের বিবরণে একটি রাবার উপাদান উল্লেখ করে; যাইহোক, এটি একটি নির্দিষ্ট ইলাস্টোমার গ্রেড, বেধ, কঠোরতা, বার্ধক্য প্রতিরোধ বা বৈধ কম্প্রেশন পরিসীমা নির্দিষ্ট করার জন্য যথেষ্ট নয়। স্টিল বা তৈরি ওয়াশার, যে কোনও ইলাস্টোমার, কীভাবে এটি হেক্স হেডের নীচে রাখা হয় এবং এটি যে সাপোর্টিং সারফেসটি বসে থাকে তার অ্যাসেম্বলি ড্রয়িং এবং উপকরণের বিলের জন্য জিজ্ঞাসা করুন।
খুব কম কম্প্রেশন একটি অসম্পূর্ণ যোগাযোগ ছেড়ে যেতে পারে; অত্যধিক ড্রাইভিং ওয়াশারের ক্ষতি করতে পারে, পাতলা শীটকে বিকৃত করতে পারে বা গঠিত থ্রেডটি ফালাতে পারে। উপযুক্ত ড্রাইভার সেটিং তাই নির্বাচিত সিস্টেমের অনুমোদিত নির্দেশাবলী এবং পরীক্ষার মাধ্যমে প্রতিষ্ঠিত করার জন্য একটি প্যারামিটার, নামমাত্র স্ক্রু ব্যাস থেকে একটি টর্ক চিত্র অনুমান করা যায় না। একটি বন্ডেড ওয়াশার একটি ভিন্ন প্রি-অ্যাসেম্বল নির্মাণ ব্যবহার করতে পারে: পর্যালোচনা করুন বন্ডেড-ওয়াশার স্ব-তুরপুন স্ক্রু বিনিময়যোগ্যতা অনুমান করার পরিবর্তে একটি পৃথক তালিকাভুক্ত পণ্য হিসাবে।
একটি ফিল্ড ট্রায়াল প্রকৃত স্ট্যাক পুনরুত্পাদন করা উচিত
ভলিউম কেনার আগে, প্রকৃত স্ক্রু, কাপ-ওয়াশার সমাবেশ, ড্রাইভার এবং বিটটি প্রতিনিধির মুখোমুখি এবং সমর্থন সামগ্রীর পরীক্ষা করুন। ড্রিল পয়েন্ট পরিষ্কারভাবে প্রবেশ করে কিনা তা রেকর্ড করুন; ধাতু swarf নিয়ন্ত্রিত কিনা; স্ক্রু বর্গাকার থাকে কিনা; থ্রেড স্ট্রিপিং ছাড়া জড়িত কিনা; ধোয়ার আসন ধারাবাহিকভাবে কিনা; এবং চূড়ান্ত সমাবেশ প্রকল্পের প্রয়োজনীয় ভিজ্যুয়াল এবং যান্ত্রিক পরীক্ষাগুলিকে সন্তুষ্ট করে কিনা। শীট বেধ এবং উপাদান বৈচিত্র্যের সম্মত পরিসীমার অধীনে পুনরাবৃত্তি করুন, শুধুমাত্র সবচেয়ে পাতলা নমুনার উপর নয়।
যদি আবহাওয়া সিলিং স্পেসিফিকেশনের অংশ হয়, একটি পৃথক প্রকল্প-উপযুক্ত সমাবেশ বা সিস্টেম যাচাইকরণ প্রয়োজন। একটি অন্ধকার রাবারের উপাদানের উপস্থিতি একটি পরীক্ষিত জলরোধী ছাদের বিবরণের প্রমাণ নয়। ইনস্টলারকে ল্যাপ, পেনিট্রেশন এবং শীট প্রোফাইলগুলিতে জলের পথগুলিও বিবেচনা করা উচিত, যা স্ক্রুর নামমাত্র পণ্যের মাত্রার বাইরে থাকে।
WOTU এর স্ব-ড্রিলিং স্ক্রু নির্বাচন হেংজুয়ান কাপ-ওয়াশার ভেরিয়েন্ট অন্তর্ভুক্ত করে এবং আলাদাভাবে নামমাত্র ST5.5/ST6.3 আকার এবং 19-75 মিমি দৈর্ঘ্য চিহ্নিত করে। এই তালিকাটি একটি দরকারী অনুসন্ধানের রেফারেন্স, কিন্তু এটি একটি নির্দিষ্ট ক্ষেত্রের সমাবেশের জন্য প্রতিটি ব্যাস/দৈর্ঘ্য সমন্বয়ের উপযুক্ততা স্থাপন করে না।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি দীর্ঘ স্ব-ড্রিলিং স্ক্রু ড্রিল পুরু ইস্পাত হবে?
না। ড্রিলিং ক্ষমতা ড্রিল পয়েন্ট, সাবস্ট্রেট এবং পরীক্ষিত ইনস্টলেশন অবস্থার উপর নির্ভর করে। দৈর্ঘ্য প্রাথমিকভাবে নাগাল এবং ব্যস্ততা প্রভাবিত করে।
একটি কাপ ওয়াশার কি একটি EPDM বন্ডেড ওয়াশারের অনুরূপ?
না। তাদের প্রকৃত কাঠামো এবং উপকরণ অবশ্যই উল্লেখ করতে হবে। একটি পণ্য পৃষ্ঠায় একটি EPDM দাবি অন্য ওয়াশারের উপাদান স্থাপন করে না।
প্রতিটি ইস্পাত-শীট জয়েন্টের জন্য একটি ST5.5 স্ক্রু নির্দিষ্ট করা যেতে পারে?
না। ব্যাস শুধুমাত্র একটি প্যারামিটার। ড্রিল-পয়েন্ট ক্ষমতা, সমর্থন উপাদান, থ্রেড ব্যস্ততা, দৈর্ঘ্য এবং জয়েন্টের যান্ত্রিক এবং পরিবেশগত প্রয়োজনীয়তা সবই গুরুত্বপূর্ণ।
চূড়ান্ত নির্বাচন বিবেচনা
একটি সমাবেশ হিসাবে স্ক্রু নির্দিষ্ট করুন: ড্রিল পয়েন্ট, দৈর্ঘ্য, থ্রেডেড এনগেজমেন্ট, কাপ ওয়াশার এবং বাইরের পৃষ্ঠ চিকিত্সা। এই আইটেমগুলিকে একটি পরিমাপ করা উপাদানের স্ট্যাক এবং প্রযোজ্য ইনস্টলেশন প্রমাণের সাথে তুলনা করুন বরং শুধুমাত্র চেহারা দ্বারা নির্বাচন করুন। একটি প্রকল্প-নির্দিষ্ট উদ্ধৃতি জন্য, প্যানেল এবং সমর্থনকারী-ইস্পাত স্পেসিফিকেশন সহ পাঠান একটি ক্রস-সেকশন, লক্ষ্য পরিমাণ এবং অনুরোধকৃত যাচাইকরণ নথি সহ।