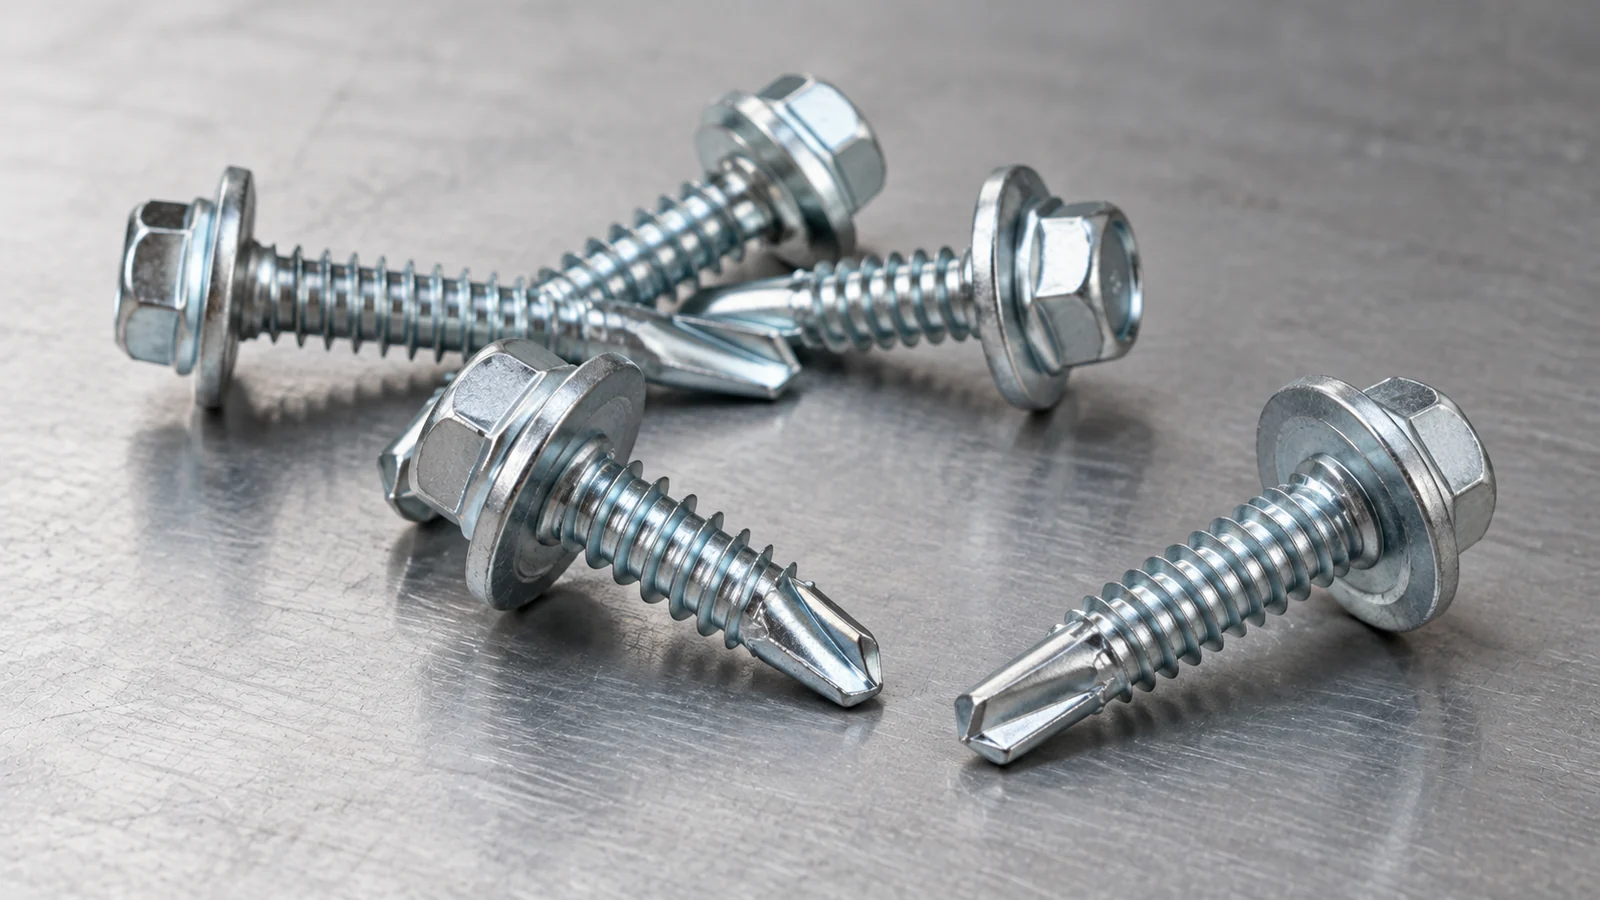
કપ વોશર સાથે હેક્સ હેડ સેલ્ફ-ડ્રિલિંગ સ્ક્રૂ પસંદ કરવા માટે ST5.5 અથવા ST6.3 અને નજીવી લંબાઈ પસંદ કરવા કરતાં વધુ જરૂરી છે. ડ્રિલિંગ પોઇન્ટ તે સ્ટીલને અનુરૂપ હોવું જોઈએ જે તે ઘૂસી જાય છે; થ્રેડેડ વિભાગમાં ઇચ્છિત સહાયક સામગ્રી શામેલ હોવી આવશ્યક છે; અને હેડ-એન્ડ-વોશર એસેમ્બલી બાહ્ય પેનલ પર યોગ્ય રીતે બેઠક હોવી જોઈએ. સ્ક્રુની ડ્રિલિંગ ક્ષમતા એકસાથે રાખવામાં આવેલી સામગ્રીની કુલ જાડાઈ જેટલી હોતી નથી. જ્યાં છત અથવા દિવાલના સાંધાને પણ હવામાન સીલિંગની જરૂર હોય છે, ત્યાં ચોક્કસ ઉત્પાદન અને પેનલ સિસ્ટમ માટે વોશર સામગ્રી, કમ્પ્રેશન અને ઇન્સ્ટોલેશન પદ્ધતિની ચકાસણી કરવી આવશ્યક છે. આ માર્ગદર્શિકા તે નિર્ણયોને અલગ પાડે છે જેથી બાંધકામના ખરીદદારો યોગ્ય સ્ક્રૂનો ઉલ્લેખ કરી શકે તેવું ધારી લેવાને બદલે લાંબા ફાસ્ટનર આપમેળે જાડા સ્ટીલને ડ્રિલ કરે છે અથવા વોટરપ્રૂફ સંયુક્ત બનાવે છે.
કપ-વોશર સ્વ-ડ્રિલિંગ સ્ક્રૂ શું કરે છે?
કવાયત બિંદુ પ્રારંભિક છિદ્ર બનાવે છે, થ્રેડ સહાયક સામગ્રીને જોડે છે, અને હેક્સાગોનલ હેડ ઇન્સ્ટોલર માટે ડ્રાઇવ સપાટી પ્રદાન કરે છે. કપ વોશર હેડ કોન્ટેક્ટ એસેમ્બલીનો એક ભાગ છે. તેના ચોક્કસ બાંધકામ પર આધાર રાખીને, તે શીટની સામે વોશરના ઘટકને સ્થાન અને સંકુચિત કરવામાં મદદ કરે છે. તેના પરિમાણો અને સામગ્રી સ્ક્રુ વ્યાસ અને ડ્રિલિંગ બિંદુથી અલગ વિશિષ્ટતાઓ છે.
આ કપ વોશર સાથે હેંગઝુઆન હેક્સ હેડ સ્વ-ડ્રિલિંગ સ્ક્રૂ WOTU ની વેબસાઈટ પર દર્શાવેલ ST5.5/ST6.3 નજીવા વ્યાસ, 19-75 mm સૂચિબદ્ધ લંબાઈ અને 2-5 mm સ્ટીલ ડ્રિલિંગ-જાડાઈ એપ્લિકેશન સાથે રંગ-ઝિંક-પ્લેટેડ ઉત્પાદન તરીકે વર્ણવવામાં આવ્યું છે. તેનું વિગતવાર લખાણ કાળા રબર પેડનો પણ ઉલ્લેખ કરે છે. આ તથ્યો આ સૂચિને લાગુ પડે છે, દરેક કપ-વોશર સ્ક્રૂ અથવા બધા ઉપલબ્ધ કદના સંયોજનોને નહીં. કમ્પાઉન્ડ-વોશર સામગ્રી, ભૂમિતિ અને સીલિંગ ચકાસણીને સૂચિત ઓર્ડર માટે પુષ્ટિની જરૂર છે.
ડ્રિલિંગ ક્ષમતા કુલ ક્લેમ્પ્ડ જાડાઈ નથી
સેલ્ફ-ડ્રિલિંગ સ્ક્રૂ તેના થ્રેડો હોલ્ડિંગ એંગેજમેન્ટ વિકસાવે તે પહેલાં એક અથવા વધુ સામગ્રીમાંથી પસાર થાય છે. તપાસવા માટે ઓછામાં ઓછા ત્રણ સ્વતંત્ર પરિમાણો છે: ડ્રિલ પોઈન્ટ દ્વારા ઘૂસી ગયેલી કુલ સામગ્રી, વોશરની નીચે રાખેલા બાહ્ય ઘટકોની જાડાઈ અને જાડાઈ અને સામગ્રીનો પ્રકાર જે થ્રેડોને જાળવી રાખવો જોઈએ. ત્રણેયને એક જ "શીટની જાડાઈ" તરીકે ગણવાથી ખોટો ક્રમ થઈ શકે છે.
| પરિમાણ | તેનો અર્થ શું છે | શું તપાસવું જોઈએ |
| ડ્રિલિંગ જાડાઈ | સ્ટીલની જાડાઈ કે જે કવાયત બિંદુએ કાપવી જ જોઈએ | પોઈન્ટ પ્રકાર, સપોર્ટિંગ-સ્ટીલ ગ્રેડ અને સપ્લાયર-રેટેડ ક્ષમતા |
| ક્લેમ્પ્ડ સ્ટેક | માથા અને વોશરની નીચે સંયુક્ત જાડાઈ | પેનલ, કોટિંગ, સ્પેસર્સ અને કોઈપણ મધ્યવર્તી સ્તર |
| થ્રેડ સગાઈ | સામગ્રી જેમાં થ્રેડો રીટેન્શન વિકસાવે છે | આધાર પ્રકાર, થ્રેડ ફોર્મ અને ઇન્સ્ટોલેશન માન્યતા |
| એકંદર સ્ક્રુ લંબાઈ | સંપૂર્ણ ફાસ્ટનરની સપ્લાયર દ્વારા નિર્ધારિત લંબાઈ | માપન ડેટમ, ડ્રિલ પોઇન્ટ અને થ્રેડ વિતરણ |
સ્ટીલની જાડાઈ ડ્રિલ-પોઇન્ટની પસંદગીને કેવી રીતે અસર કરે છે?
સિંગલ શીટ વિરુદ્ધ સ્તરવાળી સ્ટીલ
ઓળખાયેલ સ્ટીલની સ્થિતિ માટે રેટ કરેલ ડ્રીલ પોઈન્ટ કોઈપણ સંખ્યામાં સ્ટેક્ડ શીટ્સને હેન્ડલ કરવા માટે ધારે નહીં. પ્રથમ શીટ પાતળી હોઈ શકે છે, જ્યારે સહાયક પ્યુર્લિન અથવા વિભાગ નોંધપાત્ર રીતે જાડા હોય છે. મટિરિયલ ગ્રેડ, કઠિનતા, કોટિંગ્સ, સ્તરો વચ્ચેના અંતર અને બિંદુ ડિઝાઇનને પ્રભાવિત કરે છે કે શું સ્ક્રુ થ્રેડની સંલગ્નતા પહેલાં સ્વચ્છ રીતે ડ્રિલ કરી શકે છે. ચોક્કસ વ્યાસ અને બિંદુ ગોઠવણી માટે ડ્રિલિંગ-ક્ષમતા ચાર્ટની વિનંતી કરો.
બિંદુ લંબાઈ, કટીંગ ક્રિયા અને કાર્ય ક્રમ
ડ્રિલિંગ ભાગને સામાન્ય રીતે આધારમાં નોંધપાત્ર થ્રેડની સંલગ્નતા પહેલા યોગ્ય ઓપનિંગ બનાવવાની જરૂર છે. જો મટીરીયલ સ્ટેક માટે કોઈ પોઈન્ટ ખૂબ નાનો અથવા અયોગ્ય હોય, તો ઈન્સ્ટોલરને સ્ટોલિંગ, ઓવરહિટીંગ અથવા અનિયમિત થ્રેડ નિર્માણનો સામનો કરવો પડી શકે છે. ડ્રિલ પોઈન્ટને બદલ્યા વિના ફાસ્ટનરની નજીવી લંબાઈ વધારવાથી અપૂરતી ડ્રિલિંગ રેટિંગનું નિરાકરણ થતું નથી.
સાધનની ઝડપ, અક્ષીય દબાણ અને સબસ્ટ્રેટની કઠિનતા
ઇન્સ્ટોલેશન સ્ક્રુ, પાવર ટૂલ અને બેઝ મટિરિયલના માન્ય સંયોજન પર આધાર રાખે છે. વધુ પડતી ઝડપ, ખોટી ગોઠવણી અથવા વારંવાર લપસવાથી બિંદુ અથવા છિદ્રને નુકસાન થઈ શકે છે. દરેક ST5.5 અથવા ST6.3 સ્ક્રૂ માટે કોઈ રક્ષણાત્મક સાર્વત્રિક ડ્રાઇવર સેટિંગ નથી: ઉત્પાદકની એપ્લિકેશન માર્ગદર્શિકા અથવા પ્રતિનિધિ સંયુક્ત પર યોગ્ય ટ્રાયલનો ઉપયોગ કરો.
સ્ક્રૂની લંબાઈ કેવી રીતે નિર્દિષ્ટ થવી જોઈએ?
સંપૂર્ણ ક્લેમ્પ્ડ જાડાઈથી પ્રારંભ કરો: બાહ્ય શીટ, કોઈપણ મધ્યવર્તી તત્વો અને માથાની નીચેની ભૂમિતિ. પછી ડ્રિલિંગ, થ્રેડ સગાઈ અને કોઈપણ નિર્દિષ્ટ બિંદુ પ્રોટ્રુઝન માટે જરૂરી લંબાઈનું મૂલ્યાંકન કરો. પુષ્ટિ કરો કે કેવી રીતે સપ્લાયર લંબાઈને માપે છે—હેડ હેઠળ, બિંદુ સહિત, અથવા અન્ય વ્યાખ્યાયિત સંમેલન દ્વારા. સંબંધિત કાર્યકારી પરિમાણો સૂચિમાંની નજીવી લંબાઈ જેટલી ન હોઈ શકે.
જ્યાં ઇન્સ્યુલેશન અથવા સેન્ડવીચ બાંધકામ સામેલ છે, સંકુચિત અને અસંકુચિત પરિમાણો અલગ અલગ હોઈ શકે છે. બાહ્ય શીટને માળખાકીય આધારથી ગેપ દ્વારા અલગ કરી શકાય છે; આખા સ્ટેકને ડ્રીલેબલ સ્ટીલ તરીકે ગણવાને બદલે આ એસેમ્બલી માટે ફાસ્ટનિંગ વિગતનો હિસ્સો હોવો જોઈએ. સામગ્રીનું બિલ સ્વીકારતા પહેલા આધારની જાડાઈ, પેનલ બિલ્ડ-અપ અને સૂચિત સ્ક્રૂ દર્શાવતા ક્રોસ-સેક્શન ડ્રોઇંગનો ઉપયોગ કરો.
કપ વોશર વિશે શું સ્પષ્ટ કરવું આવશ્યક છે?
કપ-વોશર પરિભાષા એકલા પ્રમાણિત ભૂમિતિ અથવા બાંયધરીકૃત સીલિંગ કામગીરી સ્થાપિત કરતી નથી. ધાતુના કપના વ્યાસની પુષ્ટિ કરો, ઓપનિંગની અંદર, ઊંડાઈ, સામગ્રી, પૂર્ણાહુતિ અને રબરનું તત્વ અલગ છે કે ફેક્ટરી એસેમ્બલ છે કે કેમ. WOTU ના વર્ણવેલ કપ-વોશર ઉત્પાદનમાં બ્લેક રબર પેડ અને હવામાન-સીલિંગ દાવાઓનો ઉલ્લેખ છે, પરંતુ તેનું પ્રકાશિત વર્ણન સંપૂર્ણ વોશર ક્રોસ-સેક્શનલ ડ્રોઇંગ અથવા મોડેલ-વિશિષ્ટ વોટર-ઇન્ગ્રેસ ટેસ્ટ રિપોર્ટ પ્રદાન કરતું નથી.
જો હવામાન-પ્રતિરોધક સાંધાની આવશ્યકતા હોય, તો સંપૂર્ણ પેનલ-ફાસ્ટનર સિસ્ટમનું મૂલ્યાંકન કરો: પેનલ પ્રોફાઇલ, વોશર બેઠક વિસ્તાર, છિદ્રની ગુણવત્તા, ઇન્સ્ટોલેશન એંગલ, કમ્પ્રેશન અને એક્સપોઝરની સ્થિતિ. વધુ પડતું કડક કરવું શીટ અથવા વોશરને વિકૃત કરી શકે છે, જ્યારે અપૂરતી બેઠક ગાબડા છોડી શકે છે. ન તો દેખાવ કે સામાન્ય રબર સામગ્રીનો દાવો ચકાસાયેલ એપ્લિકેશન ડેટાને બદલે છે.
| વોશર લક્ષણ | શા માટે તે મહત્વનું છે | વિનંતી કરવા માટે પુરાવા |
| બાહ્ય વ્યાસ અને કપ ઊંડાઈ | ફૂટપ્રિન્ટ અને હેડ ભૂમિતિનો સંપર્ક કરો | પરિમાણીય ભાગ રેખાંકન |
| રબર સામગ્રી અને એસેમ્બલી | કમ્પ્રેશન અને પર્યાવરણીય સુસંગતતા | મંજૂર સામગ્રી અને સમાપ્ત એસેમ્બલી સ્પષ્ટીકરણ |
| ઇન્સ્ટોલેશન કમ્પ્રેશન | વિરૂપતા અથવા અપૂર્ણ સીલિંગનું જોખમ | દસ્તાવેજીકૃત પ્રક્રિયા અથવા સિસ્ટમ-વિશિષ્ટ પરીક્ષણ |
| સપાટી પૂર્ણાહુતિ | કાટ અને સમાગમ-સામગ્રીની આવશ્યકતાઓ | વાસ્તવિક ઉત્પાદન માટે કોટિંગ સ્પષ્ટીકરણ |
કપ વોશર વિ બોન્ડેડ વોશર: શું તેઓ સમાન છે?
એકલા નામથી નહીં. કપ વોશર આકારના સંપર્ક ઘટકનું વર્ણન કરે છે, જ્યારે બોન્ડેડ વોશર સામાન્ય રીતે બોન્ડેડ સ્થિતિસ્થાપક સીલિંગ તત્વ સાથે વોશર એસેમ્બલીનો સંદર્ભ આપે છે. ચોક્કસ ડિઝાઇન કાર્યમાં ઓવરલેપ થઈ શકે છે, પરંતુ પરિમાણો, રબર ફોર્મ્યુલેશન અને રીટેન્શન વિગતો અલગ હોઈ શકે છે. WOTU અલગથી યાદી આપે છે a બોન્ડેડ વોશર સાથે હેક્સ હેડ સ્વ-ડ્રિલિંગ સ્ક્રૂ હેંગઝુઆન ઉત્પાદન હોદ્દો હેઠળ. તે પૃષ્ઠ સ્પષ્ટપણે સંયુક્ત મેટલ-અને-રબર ગાસ્કેટનો ઉલ્લેખ કરે છે અને EPDM નો ઉલ્લેખ કરે છે; તે સાબિત કરતું નથી કે દરેક કપ-વોશર વિકલ્પ EPDM નો ઉપયોગ કરે છે અથવા સમાન ટકાઉપણું ધરાવે છે.
તેથી બે ઉત્પાદનો વચ્ચે સ્વિચિંગ મંજૂર રિપ્લેસમેન્ટ ડ્રોઇંગ અને ચકાસાયેલ સંયુક્ત રૂપરેખાંકન પર આધારિત હોવું જોઈએ. આ ખાસ કરીને છત અને ખુલ્લા શીટ-મેટલ જોડાણો માટે મહત્વપૂર્ણ છે, જ્યાં નજીવા સમાન વોશર લહેરિયું પ્રોફાઇલ્સ પર અલગ રીતે બેસી શકે છે.
કઈ ઇન્સ્ટોલેશન સમસ્યાઓ તપાસવી જોઈએ?
| અવલોકન કરેલ સમસ્યા | શક્ય ફાળો આપતા પરિબળો | વ્યવહારુ તપાસ |
| પોઇન્ટ સ્ટોલ અથવા ઓવરહિટ્સ | સ્ટીલ બહાર બિંદુ ક્ષમતા; ખોટી ગતિ અથવા અક્ષીય સંરેખણ | સબસ્ટ્રેટ ઓળખ અને માન્ય ડ્રિલિંગ ક્ષમતા |
| હોલ્ડિંગ વગર સ્ક્રૂ સ્પિન | નબળી થ્રેડ સગાઈ; છીનવી લીધો આધાર | જાડાઈ, થ્રેડ ભૂમિતિ અને ટ્રાયલ ફાસ્ટનિંગને સપોર્ટ કરો |
| માથા પર પેનલ વિરૂપતા | અતિશય સંકોચન અથવા ખોટી ગોઠવણી | મંજૂર સાધન સેટઅપ અને વોશર બેઠક |
| ઘૂંસપેંઠ પર પાણી ઘૂસણખોરી | વોશર સીલિંગ, હોલ ભૂમિતિ અથવા વિશાળ રૂફિંગ-સિસ્ટમ વિગતો | સંયુક્ત સિસ્ટમ નિરીક્ષણ અને સંબંધિત પરીક્ષણ |
| છિદ્રની આસપાસ કાટ | ક્ષતિગ્રસ્ત કોટિંગ અથવા એક્સપોઝર માટે અયોગ્ય પૂર્ણાહુતિ | સમાપ્ત અને પેનલ સુસંગતતા આકારણી |
સ્થાપન તપાસ પ્રતિનિધિ શીટ પ્રોફાઇલ્સ, સહાયક સામગ્રી અને ઉત્પાદન સાધનો સાથે થવી જોઈએ. સંબંધિત ટોર્ક, ઝડપ અને સંકુચિત સ્થિતિ તે સંયુક્ત માટે દસ્તાવેજીકૃત છે; એકલા ST વ્યાસમાંથી કોઈ સાર્વત્રિક સેટિંગ મેળવી શકાતું નથી.
પ્રોજેક્ટ RFQ માં કઈ વિગતો હોય છે?
- એપ્લિકેશનને ઓળખો: છતની ચાદર, દિવાલની ચાદર, કેનોપી, સાધનોનું બિડાણ અથવા અન્ય મેટલ સંયુક્ત.
- બાહ્ય પેનલ, મધ્યવર્તી સ્તરો, એર ગેપ્સ અને સ્ટીલ સપોર્ટ જાડાઈ દર્શાવતું વિભાગનું ચિત્ર પ્રદાન કરો.
- ST વ્યાસ, સ્ક્રુ લંબાઈની વ્યાખ્યા, ડ્રિલિંગ-પોઇન્ટનો પ્રકાર, થ્રેડની આવશ્યકતા અને જરૂરી જોડાણ સ્પષ્ટ કરો.
- સ્ટેટ કપ-વોશર મેટલ અને રબરના ઘટકો, તેમના પરિમાણો અને કોઈપણ સીલિંગ કામગીરીની જરૂરિયાત.
- સબસ્ટ્રેટ સ્ટીલ ગ્રેડ, પર્યાવરણ, પૂર્ણાહુતિ, જરૂરી પરીક્ષણો અને નિરીક્ષણ શરતો ઓળખો.
- અંદાજિત જથ્થા, પેકિંગ આવશ્યકતાઓ, એપ્લિકેશન ડ્રોઇંગ અને કોઈપણ નમૂના-અજમાયશ માપદંડો પ્રદાન કરો.
WOTU નું પ્રદર્શિત કપ-વોશર સ્ક્રુ એક ઉપયોગી પ્રારંભિક ઉદાહરણ છે, પરંતુ વર્તમાન સ્ટોક, તમામ ફિનિશ કોમ્બિનેશન્સ, મોડલ-વિશિષ્ટ ડ્રિલિંગ પ્રદર્શન અને સીલિંગ પુરાવાની અંતિમ ખરીદી સ્પષ્ટીકરણ સામે પુષ્ટિ થવી જોઈએ. ઉત્પાદન સૂચિમાં હેંગઝુઆન નામનો ઉપયોગ કરે છે; પૃષ્ઠ હેંગઝુઆન અને WOTU વચ્ચે સ્વતંત્ર રીતે ટ્રેડમાર્કની માલિકી સ્થાપિત કરતું નથી.
શીટ-ટુ-સ્ટીલ ફાસ્ટનિંગ માટે કાર્યકારી સ્પષ્ટીકરણ પદ્ધતિ
સંકુચિત મધ્યવર્તી ઘટક સાથે, સ્ટીલ સપોર્ટ સાથે જોડાયેલ મેટલ ફેસિંગ શીટનો વિચાર કરો. ખરીદનારએ બધી જાડાઈઓ એકસાથે ઉમેરવી જોઈએ નહીં અને તે રકમ કરતાં સહેજ લાંબો સ્ક્રૂ પસંદ કરવો જોઈએ. સૌપ્રથમ દરેક સ્ટીલ લેયરની જાડાઈ અને મજબૂતાઈ કે જે ડ્રિલ કરવી જોઈએ, સ્તરો વચ્ચેનો કોઈપણ અંતર, કુલ બેઠેલા સ્ટેકની જાડાઈ, મધ્યવર્તી સામગ્રીનું અપેક્ષિત કમ્પ્રેશન અને ઉમેદવાર સ્ક્રૂ પર ઉપલબ્ધ ડ્રિલ પોઈન્ટ અને થ્રેડની લંબાઈનો દસ્તાવેજ કરો. પછી ચોક્કસ સ્ક્રુ કોડ માટે ઉત્પાદકની ચકાસાયેલ ડ્રિલિંગ અને પકડની સ્થિતિ સાથે આ એસેમ્બલીની તુલના કરો.
તરીકે એ અનુમાનિત સ્પષ્ટીકરણ ઉદાહરણ, WOTU ચકાસાયેલ રૂપરેખાંકન નથી, ફેસિંગ શીટ અને સપોર્ટિંગ પ્યુર્લિનને એક કરતાં વધુ સ્ટીલ લેયરમાંથી ડ્રિલિંગની જરૂર પડી શકે છે જ્યારે જાડા ઇન્સ્યુલેશન અથવા પેકિંગ લેયરમાંથી પણ પસાર થાય છે. ડ્રિલિંગ-ક્ષમતા તપાસ ટિપ દ્વારા મળેલી સ્ટીલની ચિંતા કરે છે; પકડ અને સંલગ્નતા તપાસે છે કે માથું આખરે ક્યાં બેસે છે અને શું સંપૂર્ણ રીતે બનેલા થ્રેડો ઇચ્છિત સમર્થનને જોડે છે કે કેમ. જણાવેલ 2-5 મીમી ડ્રિલિંગ જાડાઈને મંજૂર કુલ સેન્ડવીચ-પેનલ જાડાઈ તરીકે અથવા દરેક સ્ટીલ ગ્રેડ માટે ગેરંટી તરીકે ક્યારેય અર્થઘટન કરવું જોઈએ નહીં.
| અલગ પરિમાણ | ખરીદનાર શું રેકોર્ડ કરે છે | જો અવગણવામાં આવે તો લાક્ષણિક નિષ્ફળતા |
| ડ્રિલ્ડ કરવા માટે સ્ટીલ | જાડાઈ, સ્તરોની સંખ્યા અને સામગ્રીની તાકાત | સફળતા પહેલા ટીપ સ્ટોલ, ઓવરહિટ અથવા પહેરે છે |
| ક્લેમ્પ્ડ સ્ટેક | સ્થાપિત સ્થિતિમાં કુલ જાડાઈ | માથાની નીચેની લંબાઈ અને વોશર બેઠક ખોટી છે |
| થ્રેડેડ સગાઈ | સહાયક સામગ્રીમાં થ્રેડનું સ્થાન અને હદ | થ્રેડ સ્ટ્રિપિંગ અથવા અપૂરતી રીટેન્શન |
| ડ્રીલ-પોઇન્ટ ભથ્થું | ડ્રોઇંગ દીઠ ટીપ લંબાઈ અને ભૂમિતિ | ડ્રિલિંગ સમાપ્ત થાય તે પહેલાં થ્રેડો જોડાય છે |
| વોશર એસેમ્બલી | બાહ્ય વ્યાસ, જાડાઈ, ભૂમિતિ, સામગ્રી અને સીલિંગ ડિઝાઇન | અસમાન બેઠક, ખોટું સંકોચન અથવા અસમર્થિત હવામાન દાવાઓ |
ડ્રિલિંગ ક્ષમતા, પુલ-આઉટ અને પુલ-ઓવર અલગ અલગ તપાસ છે
સફળ ઇન્સ્ટોલેશન માત્ર સાબિત કરે છે કે સ્ક્રુને અજમાયશની શરતો હેઠળ સૂચિત સામગ્રીમાં લઈ શકાય છે. તે આપોઆપ માળખાકીય પર્યાપ્તતા સાબિત કરતું નથી. પુલ-આઉટ પ્રતિકાર સહાયક સામગ્રીમાંથી ઉપાડની ચિંતા કરે છે; પુલ-ઓવર પ્રતિકાર એ જોડાયેલ શીટ અથવા લોડ હેઠળ માથા ઉપરથી પસાર થતા વોશરની ચિંતા કરે છે. સ્ક્રુ શીયર, હેડ ઇન્ટિગ્રિટી, ચક્રીય લોડિંગ અને બંને સામગ્રીના ગુણધર્મો પણ વાસ્તવિક જોડાણને નિયંત્રિત કરી શકે છે. વિન્ડ-લોડેડ ક્લેડીંગ અથવા રૂફ સિસ્ટમ માટે, ડિઝાઇનરે લાગુ પ્રોજેક્ટ પદ્ધતિ હેઠળ પૂર્ણ ફાસ્ટનિંગ સિસ્ટમનું મૂલ્યાંકન કરવું જોઈએ, જ્યાં જરૂરી હોય ત્યાં મેચિંગ ટેસ્ટ પુરાવાનો ઉપયોગ કરીને.
તે ભેદ વ્યાસ લેબલોના દુરુપયોગને પણ અટકાવે છે. ST5.5 અને ST6.3 નોમિનલ થ્રેડ સાઈઝનો સંદર્ભ આપે છે, સાર્વત્રિક ફાસ્ટનર સ્ટ્રેન્થ ગ્રેડ અથવા રેટેડ લોડનો નહીં. તેમની સરખામણી કરતી વખતે, મોટા નજીવા વ્યાસ આપમેળે પુલ-આઉટ અથવા પુલ-ઓવરની ચિંતાઓનું નિરાકરણ કરે છે એમ માનતા પહેલા વાસ્તવિક સ્ક્રુ ભૂમિતિ અને પરીક્ષણ અવકાશ બંને તપાસો.
વોશર કમ્પ્રેશનને નિર્ધારિત એસેમ્બલીની જરૂર છે
શબ્દ કપ વોશર વોશર વ્યવસ્થાનું વર્ણન કરે છે, એકલ પાણી-ચુસ્તતા પ્રમાણપત્ર નહીં. WOTU સાઇટ આ પ્રોડક્ટને કપ-ટાઈપ હેડ એસેમ્બલી સાથે સાંકળે છે અને તેના ઉત્પાદનના વર્ણનમાં રબરના ઘટકનો ઉલ્લેખ કરે છે; જો કે, તે ચોક્કસ ઇલાસ્ટોમર ગ્રેડ, જાડાઈ, કઠિનતા, વૃદ્ધત્વ પ્રતિકાર અથવા માન્ય કમ્પ્રેશન શ્રેણીને સ્પષ્ટ કરવા માટે પૂરતું નથી. એસેમ્બલી ડ્રોઇંગ અને સ્ટીલ અથવા બનેલા વોશરને આવરી લેતી સામગ્રીનું બિલ, કોઈપણ ઇલાસ્ટોમર, તેને હેક્સ હેડ હેઠળ કેવી રીતે રાખવામાં આવે છે અને તે જેની સામે બેસે છે તે સહાયક સપાટી માટે પૂછો.
ખૂબ ઓછું સંકોચન અપૂર્ણ સંપર્ક છોડી શકે છે; વધુ પડતું ડ્રાઇવિંગ વોશરને નુકસાન પહોંચાડી શકે છે, પાતળી શીટને વિકૃત કરી શકે છે અથવા બનેલા થ્રેડને છીનવી શકે છે. તેથી યોગ્ય ડ્રાઇવર સેટિંગ એ પસંદ કરેલ સિસ્ટમની મંજૂર સૂચનાઓ અને પરીક્ષણ દ્વારા સ્થાપિત કરવા માટેનું એક પરિમાણ છે, નજીવા સ્ક્રુ વ્યાસમાંથી એક પણ ટોર્ક આકૃતિ નથી. બોન્ડેડ વોશર અલગ પ્રી-એસેમ્બલ બાંધકામનો ઉપયોગ કરી શકે છે: સમીક્ષા કરો બોન્ડેડ-વોશર સ્વ-ડ્રિલિંગ સ્ક્રૂ વિનિમયક્ષમતા ધારણ કરવાને બદલે અલગ લિસ્ટેડ પ્રોડક્ટ તરીકે.
ફીલ્ડ ટ્રાયલ એ વાસ્તવિક સ્ટેકનું પુનઃઉત્પાદન કરવું જોઈએ
વોલ્યુમ ખરીદતા પહેલા, વાસ્તવિક સ્ક્રૂ, કપ-વોશર એસેમ્બલી, ડ્રાઇવર અને બીટને પ્રતિનિધિ સામનો અને સહાયક સામગ્રી પર ટ્રાયલ કરો. રેકોર્ડ કરો કે શું કવાયત બિંદુ સ્વચ્છ રીતે ઘૂસી જાય છે; શું મેટલ સ્વેર્ફ નિયંત્રિત છે; શું સ્ક્રુ ચોરસ રહે છે; શું થ્રેડ સ્ટ્રિપિંગ વિના જોડાય છે; શું વોશર સીટો સતત બેસે છે; અને શું અંતિમ એસેમ્બલી પ્રોજેક્ટની જરૂરી વિઝ્યુઅલ અને મિકેનિકલ તપાસને સંતોષે છે. શીટની જાડાઈ અને સામગ્રીની વિવિધતાની સંમત શ્રેણી હેઠળ પુનરાવર્તન કરો, માત્ર સૌથી પાતળા નમૂના પર જ નહીં.
જો હવામાન સીલિંગ સ્પષ્ટીકરણનો ભાગ છે, તો એક અલગ પ્રોજેક્ટ-યોગ્ય એસેમ્બલી અથવા સિસ્ટમ ચકાસણી જરૂરી છે. ઘેરા રબરના તત્વની હાજરી એ ચકાસાયેલ વોટરટાઈટ છતની વિગતોનો પુરાવો નથી. ઇન્સ્ટોલરે લેપ્સ, પેનિટ્રેશન અને શીટ પ્રોફાઇલ્સ પર પાણીના માર્ગો પણ ધ્યાનમાં લેવા જોઈએ, જે સ્ક્રુના નજીવા ઉત્પાદન પરિમાણોની બહાર આવેલા છે.
WOTU ના સ્વ-ડ્રિલિંગ સ્ક્રુ પસંદગી હેંગઝુઆન કપ-વોશર વેરિઅન્ટનો સમાવેશ કરે છે અને અલગથી નજીવી ST5.5/ST6.3 કદ અને 19-75 mm લંબાઈને ઓળખે છે. આ સૂચિ એક ઉપયોગી પૂછપરછ સંદર્ભ છે, પરંતુ તે ચોક્કસ ક્ષેત્ર એસેમ્બલી માટે દરેક વ્યાસ/લંબાઈના સંયોજનની યોગ્યતા સ્થાપિત કરતી નથી.
વારંવાર પૂછાતા પ્રશ્નો
લાંબા સમય સુધી સ્વ-ડ્રિલિંગ સ્ક્રૂ ડ્રિલ જાડા સ્ટીલ કરશે?
નંબર. ડ્રિલિંગ ક્ષમતા ડ્રિલ પોઈન્ટ, સબસ્ટ્રેટ અને ચકાસાયેલ ઇન્સ્ટોલેશન શરતો પર આધારિત છે. લંબાઈ મુખ્યત્વે પહોંચ અને જોડાણને અસર કરે છે.
શું કપ વોશર EPDM બોન્ડેડ વોશર જેવું જ છે?
ના. તેમની વાસ્તવિક રચનાઓ અને સામગ્રીનો ઉલ્લેખ કરવો આવશ્યક છે. એક ઉત્પાદન પૃષ્ઠ પરનો EPDM દાવો બીજા વોશરની સામગ્રી સ્થાપિત કરતું નથી.
શું દરેક સ્ટીલ-શીટ જોઈન્ટ માટે ST5.5 સ્ક્રૂનો ઉલ્લેખ કરી શકાય છે?
નં. વ્યાસ માત્ર એક પરિમાણ છે. ડ્રિલ-પોઇન્ટ ક્ષમતા, સહાયક સામગ્રી, દોરાની સગાઈ, લંબાઈ અને સંયુક્તની યાંત્રિક અને પર્યાવરણીય આવશ્યકતાઓ તમામ મહત્વ ધરાવે છે.
અંતિમ પસંદગીની વિચારણાઓ
સ્ક્રુને એસેમ્બલી તરીકે સ્પષ્ટ કરો: ડ્રિલ પોઇન્ટ, લંબાઈ, થ્રેડેડ એન્ગેજમેન્ટ, કપ વોશર અને બાહ્ય સપાટીની સારવાર. એકલા દેખાવ દ્વારા પસંદ કરવાને બદલે માપેલ સામગ્રીના સ્ટેક અને લાગુ ઇન્સ્ટોલેશન પુરાવા સાથે આ વસ્તુઓની તુલના કરો. પ્રોજેક્ટ-વિશિષ્ટ અવતરણ માટે, પેનલ અને સપોર્ટિંગ-સ્ટીલ સ્પષ્ટીકરણો સાથે મોકલો ક્રોસ-સેક્શન, લક્ષિત માત્રા અને વિનંતી કરેલ ચકાસણી દસ્તાવેજો સાથે.