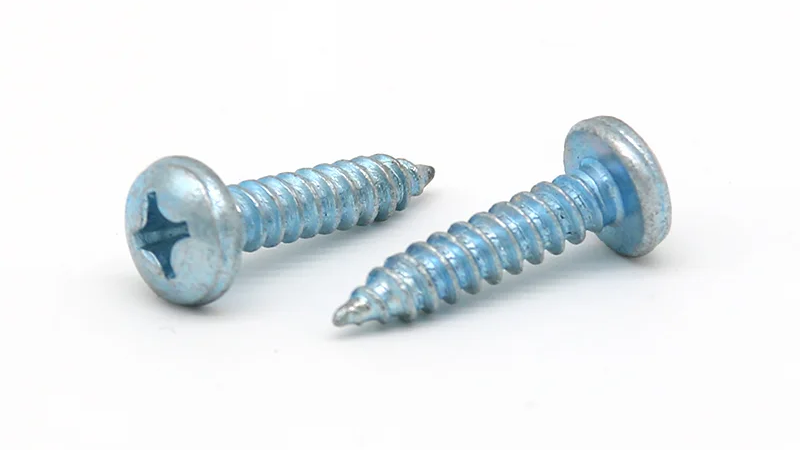
થ્રેડ ડિઝાઇનને રેઝિન, પાયલોટ હોલ અને આસપાસના પ્લાસ્ટિક સાથે મેચ કરીને પ્લાસ્ટિક માટે સ્વ-ટેપીંગ સ્ક્રૂ પસંદ કરો, પછી માથાની બેઠક, દોરાની સગાઈ અને વાસ્તવિક ભાગો પર કડક સ્થિતિ તપાસો. એકલા સ્ક્રુ વ્યાસ યોગ્ય છિદ્ર કદ અથવા ઇન્સ્ટોલેશન ટોર્ક સ્થાપિત કરી શકતા નથી.
આ માર્ગદર્શિકા ધાતુના સ્ક્રૂને પ્લાસ્ટિકના ઘટકોમાં બાંધીને સંબંધિત છે. આ સ્ક્રૂ ઇન્સ્ટોલેશન દરમિયાન તેમના સમાગમનો દોરો બનાવે છે, પરંતુ અહીં ચર્ચા કરાયેલ એપ્લિકેશનોને તૈયાર છિદ્રની જરૂર છે, જે ભાગમાં મોલ્ડ કરી શકાય છે. હેંગઝુઆન તેના ફિલિપ્સ પાન હેડ સેલ્ફ-ટેપીંગ સ્ક્રૂ માટેની અરજીઓમાં PVC, ABS અને એપ્લાયન્સ પ્લાસ્ટિક હાઉસિંગની યાદી આપે છે. ચોક્કસ હાઉસિંગ માટે તે ઉત્પાદનને પસંદ કરવા માટે હજુ પણ કનેક્શન તપાસવું જરૂરી છે: જ્યારે રેઝિન ગ્રેડ, છિદ્રની ભૂમિતિ અથવા એસેમ્બલી પ્રક્રિયા બદલાય ત્યારે સમાન સ્ક્રૂ અલગ રીતે વર્તે છે.
તમે કઈ પ્લાસ્ટિક અને જોઈન્ટ કન્ડિશનને ફાસ્ટનિંગ કરી રહ્યાં છો?
વાસ્તવિક પ્લાસ્ટિક ગ્રેડ અને સ્ક્રુ મેળવતા ભાગના વિભાગથી પ્રારંભ કરો. સામાન્ય વર્ણન જેમ કે "ABS કવર" થ્રેડની રચના અને આસપાસની સામગ્રીની મજબૂતાઈને અસર કરતી માહિતીને છોડી દે છે.
સ્ક્રુ જાડી દિવાલ, મોલ્ડેડ બોસ અથવા હાલના થ્રેડેડ છિદ્રમાં પ્રવેશી શકે છે. બોસ એ સ્ક્રુ હોલની આજુબાજુનું ઊભેલું પ્લાસ્ટિક લક્ષણ છે. તેની ઉપલબ્ધ દિવાલની જાડાઈ અને આધાર બાબત મહત્વ ધરાવે છે કારણ કે સ્ક્રુ આસપાસના પ્લાસ્ટિકને લોડ કરે છે કારણ કે તે કનેક્શન બનાવે છે અને કડક કરે છે.
| પુષ્ટિ કરવા માટેની માહિતી | તે શા માટે પસંદગીને અસર કરે છે |
| રેઝિન ગ્રેડ અને મજબૂતીકરણ અથવા ફિલર | સામગ્રીની વર્તણૂક અસર કરે છે કે કેવી રીતે સમાગમનો દોરો રચાય છે અને સંયુક્ત લોડિંગને કેવી રીતે પ્રતિક્રિયા આપે છે. |
| છિદ્ર અને બોસ પરિમાણો | છિદ્રની આસપાસના પ્લાસ્ટિકમાં જરૂરી આધાર ગુમાવ્યા વિના થ્રેડની રચના સમાવવા જોઈએ. |
| ઉપલા ઘટક અને તેના ક્લિયરન્સ છિદ્ર | સ્ક્રુએ ઘટકોને એકસાથે આવવાની અને હેતુ મુજબ બેઠક કરવાની મંજૂરી આપવી જોઈએ. |
| સેવા અને જાળવણી જરૂરિયાતો | ગરમી, સતત લોડિંગ, રાસાયણિક એક્સપોઝર અને ડિસએસેમ્બલી માટે પ્રારંભિક ઇન્સ્ટોલેશન ઉપરાંત તપાસની જરૂર પડી શકે છે. |
ઉદાહરણ તરીકે, અન્યથા અપરિવર્તિત હાઉસિંગમાં રેઝિન બદલવું એ ફાસ્ટનિંગ શરતોની સમીક્ષા કરવાનું એક કારણ છે. જૂની ટૂલ સેટિંગ અને અપરિવર્તિત સ્ક્રુ હોદ્દો એ સ્થાપિત કરતું નથી કે સુધારેલ ભાગ એ જ રીતે એસેમ્બલ થશે.
કઈ થ્રેડ ડિઝાઇન પ્લાસ્ટિક એપ્લિકેશનને બંધબેસે છે?
થ્રેડ પ્રોફાઇલ તેમજ તેના બહારના વ્યાસની તુલના કરો. પિચ, ફ્લૅન્ક ભૂમિતિ અને મુખ્ય વ્યાસ વિસ્થાપિત પ્લાસ્ટિક માટે ઉપલબ્ધ જગ્યા અને છિદ્રની દિવાલ પર લાગુ પડતા લોડિંગને પ્રભાવિત કરે છે. સમાન નજીવા વ્યાસવાળા બે સ્ક્રૂ માટે અલગ-અલગ હોલ ડિઝાઇનની જરૂર પડી શકે છે.
થ્રેડ-ફોર્મિંગ સ્ક્રૂ સમાગમ થ્રેડ બનાવવા માટે સામગ્રીને વિસ્થાપિત કરે છે. થ્રેડ-કટીંગ ડિઝાઇન કટીંગ સુવિધા દ્વારા સામગ્રીને દૂર કરે છે. માત્ર પોઈન્ટેડ ટીપ થ્રેડ-કટીંગ સ્ક્રૂને ઓળખી શકતી નથી, અને બે અભિગમોએ છિદ્રની ભલામણને શેર કરવી જોઈએ નહીં કારણ કે તેમનો વ્યાસ મેળ ખાય છે.
ખાસ કરીને થર્મોપ્લાસ્ટિક્સ માટે રચાયેલ કેટલાક સ્ક્રૂમાં સંલગ્નતા જાળવી રાખતી વખતે રેડિયલ લોડિંગ ઘટાડવાના હેતુથી થ્રેડ ભૂમિતિનો ઉપયોગ કરવામાં આવે છે. તે સંબંધિત હોઈ શકે છે જ્યાં પાતળા બોસ, ઉચ્ચ નિવેશ પ્રતિકાર અથવા સાંકડો કડક માર્જિન પરંપરાગત ટેપીંગ થ્રેડનો ઉપયોગ મુશ્કેલ બનાવે છે. સ્ક્રુ અને બોસની યોગ્યતાને હજુ પણ એકસાથે તપાસવાની જરૂર છે.
હેંગઝુઆનનું ફિલિપ્સ પાન હેડ સ્વ-ટેપીંગ સ્ક્રૂ GB/T845-1985 હોદ્દો હેઠળ કાર્બન સ્ટીલ ઉત્પાદનો તરીકે સૂચિબદ્ધ છે, PVC અને ABS સાથે તેમની જણાવેલ એપ્લિકેશનોમાં. ઇચ્છિત રેઝિન અને બોસ ડિઝાઇન માટે વ્યાસ, લંબાઈ અને થ્રેડ ભૂમિતિ તપાસવા માટે ઉત્પાદન સ્પષ્ટીકરણ અને વાસ્તવિક હાઉસિંગ ડ્રોઇંગનો ઉપયોગ કરો.
જો ઉમેદવાર સ્ક્રૂ અતિશય નિવેશ પ્રતિકાર અથવા બોસ ક્રેકીંગ ઉત્પન્ન કરે છે, તો ટોર્ક વધારતા પહેલા થ્રેડ અને હોલના સંયોજનની તપાસ કરો. એક અલગ થ્રેડ ડિઝાઇન મદદ કરી શકે છે, પરંતુ તે સમાન રેઝિન, સંયુક્ત ભૂમિતિ અને એસેમ્બલી આવશ્યકતાઓ સામે મૂલ્યાંકન કરવું જોઈએ.
પાયલોટ હોલ અને સ્ક્રુ બોસ કેવી રીતે ડિઝાઇન કરવા જોઈએ?
પાયલોટ હોલ વ્યાસ અને સહનશીલતા
પ્લાસ્ટિકમાં સ્ક્રૂ માટેના પાયલોટ હોલમાં થ્રેડને જોડવા માટે સામગ્રી છોડી દેવી જોઈએ જ્યારે સ્ક્રૂને વધુ પડતા લોડિંગ વિના પ્રવેશવાની મંજૂરી આપે છે. એક નાનું છિદ્ર આપોઆપ મજબૂત પસંદગી નથી. તે નિવેશ પ્રતિકાર વધારી શકે છે અને આસપાસના પ્લાસ્ટિકને વિસ્તૃત કરી શકે છે; મોટા કદના છિદ્ર અપૂરતી સગાઈ છોડી શકે છે.
ચોક્કસ સ્ક્રુ ભૂમિતિ અને રેઝિન પર લાગુ થતી ભલામણનો ઉપયોગ કરો, પછી તેને ઘટક પર ચકાસો. નિષ્ણાત સ્ક્રૂ માટે પ્રકાશિત હોલ રેશિયો અસંબંધિત ટેપીંગ સ્ક્રૂમાં સ્થાનાંતરિત થવો જોઈએ નહીં.
સહિષ્ણુતા તેમજ નજીવા વ્યાસનો ઉલ્લેખ કરો. એક અનુકૂળ કદના છિદ્રનો ઉપયોગ કરીને અજમાયશ ઉત્પાદન શ્રેણીના બંને છેડે મુશ્કેલીઓ ચૂકી શકે છે. મોલ્ડેડ હોલ માટે, તેના ટેપર અને સગાઈની ઊંડાઈ સાથેના પરિમાણો તપાસો. માત્ર ઓપનિંગને માપવાથી તે વિભાગનું વર્ણન ન થઈ શકે કે જેમાં સ્ક્રૂ તેનો દોરો બનાવે છે.
બોસ દિવાલો, છિદ્ર પ્રવેશ અને બ્લાઇન્ડ-હોલ ઊંડાઈ
પ્લાસ્ટિક સ્ક્રુ બોસ ડિઝાઇનમાં છિદ્રની આસપાસની સામગ્રી, પ્રવેશ અને ઉપલબ્ધ ઊંડાઈનો સમાવેશ થાય છે. પાયલોટ હોલ ઘટાડીને હસ્તક્ષેપ વધારવાથી બોસની દિવાલ પરનો ભાર પણ બદલાય છે. જ્યાં તે દિવાલ પાતળી અથવા નબળી રીતે આધારભૂત હોય, ત્યાં ફેરફાર સાંધાને સુધારવાને બદલે ક્રેકીંગનું કારણ બની શકે છે.
પ્રવેશ રાહત યોગ્ય રીતે રચાયેલ જોડાણમાં ઉદઘાટનની નજીકના તણાવને સંચાલિત કરવામાં મદદ કરી શકે છે. તેના પરિમાણો સ્ક્રુ અને ઘટક ડિઝાઇન સાથે સંબંધિત છે; તેઓ સાર્વત્રિક મશીનિંગ સૂચના નથી.
બ્લાઇન્ડ હોલમાં, સ્ક્રુ પોઇન્ટ માટે ઇચ્છિત પૂર્ણ-થ્રેડ જોડાણની બહાર જગ્યા છોડો. ઘટકો સાથે તેમની બેઠેલી સ્થિતિમાં આ મંજૂરીની પુષ્ટિ કરો. એક સ્ક્રુ જે હેડ સીટ પહેલા તળિયે પહોંચે છે તે એસેમ્બલીને ઢીલું છોડતી વખતે ઉચ્ચ ટોર્ક રીડિંગ ઉત્પન્ન કરી શકે છે.
ઉપલા ઘટકના ક્લિયરન્સ છિદ્રમાંથી પ્રાપ્ત છિદ્રને પણ અલગ કરો. જ્યાં નીચલા બોસ સામે કવર ખેંચવું આવશ્યક છે, ત્યાં કવરમાં અણધાર્યા દોરાની સગાઈ તે હિલચાલમાં દખલ કરી શકે છે.
હેડ સીટીંગ અને સ્ક્રૂની લંબાઈ સાંધાને કેવી રીતે અસર કરે છે?
સ્ક્રુ હેડને યોગ્ય બેરિંગ સપાટીની જરૂર છે, અને કનેક્શનને ઉપયોગ કરી શકાય તેવા થ્રેડ જોડાણની જરૂર છે. એસેમ્બલ સ્થિતિમાં બંને તપાસો.
પાન હેડ સામાન્ય રીતે માથાની નીચે સહાયક સીટની સામે હોય છે. ફ્લશ દેખાવ બનાવવા માટે તેને અનુચિત પ્લાસ્ટિકની સપાટી પર લઈ જવું જોઈએ નહીં. જ્યાં માથું રિસેસમાં બેસે છે, ત્યાં રિસેસની ભૂમિતિ, બાકીનો સપોર્ટ અને ડ્રાઇવર માટે એક્સેસની પુષ્ટિ કરો.
હેંગઝુઆન પાન હેડ સ્ક્રૂ માટે, હાઉસિંગ સીટ સામેના માથાના વાસ્તવિક પરિમાણોની સમીક્ષા કરો. જો માથું કોઈ ધાર સાથે સંપર્ક કરે છે, ઘટકો બંધ થાય તે પહેલાં પ્લાસ્ટિકને નમતું અથવા દેખીતી રીતે વિકૃત કરે છે, તો વધતો ટોર્ક ભૌમિતિક મેળ ખાતો નથી.
સ્ક્રૂની લંબાઈ ઉપલા ઘટક અને પ્રાપ્ત પ્લાસ્ટિકમાં પ્રવેશતા ભાગ માટે જવાબદાર હોવી જોઈએ. ટેપર્ડ પોઈન્ટ તેની પાછળના થ્રેડેડ વિભાગની જેમ પૂર્ણ-પ્રોફાઈલ જોડાણ પ્રદાન કરતું નથી. વધારાની લંબાઈ તેના બદલે સંયુક્ત બંધ થાય તે પહેલાં ટીપને નીચેથી બહાર કરી શકે છે.
જ્યારે પર્યાપ્ત બોસ ઊંડાઈ ઉપલબ્ધ હોય ત્યારે લાંબો સ્ક્રૂ વધારાની સંલગ્નતા પ્રદાન કરી શકે છે. અનુચિત છિદ્ર અથવા ક્ષતિગ્રસ્ત થ્રેડની ભરપાઈ કરવા માટે વધારાની લંબાઈનો ઉપયોગ કરવાને બદલે પરિણામી નિવેશ વર્તન અને નીચેની મંજૂરીની પુષ્ટિ કરો.
તમે પ્લાસ્ટિકને છીનવી લીધા વિના કડક ટોર્ક કેવી રીતે સેટ કરી શકો છો?
નિવેશ, કડક અને સ્ટ્રીપિંગ ટોર્ક
નિવેશ ટોર્ક એ મહત્તમ ટોર્ક છે જે સ્ક્રુ પ્રવેશે છે ત્યારે માથું તેની સીટ પર પહોંચે તે પહેલાં મળે છે. બેઠક પછી જોડાણ પૂર્ણ કરવા માટે કડક ટોર્ક લાગુ કરવામાં આવે છે. સ્ટ્રિપિંગ ટોર્ક પ્લાસ્ટિકના થ્રેડની નિષ્ફળતાને ચિહ્નિત કરે છે. સંયુક્તને સામાન્ય એસેમ્બલી માંગ અને ભાગો અને સાધનોમાં ભિન્નતાને સમાવવામાં નિષ્ફળતા વચ્ચે પર્યાપ્ત વિભાજનની જરૂર છે.
પ્લાસ્ટિક થ્રેડ સ્ટ્રિપ્સ પહેલાં બોસ, હેડ બેઠક વિસ્તાર અથવા સ્ક્રૂ નિષ્ફળ થઈ શકે છે. ઉપયોગ કરી શકાય તેવી સેટિંગે પ્રથમ સંબંધિત નિષ્ફળતા પહેલા ભિન્નતાની મંજૂરી આપવી જોઈએ, જેમાં ક્રેકીંગ, હેડ પુલ-થ્રુ અથવા સ્ક્રુ ડેમેજ જ્યાં શક્ય હોય ત્યાં સમાવેશ થાય છે.
ટોર્ક પણ થ્રેડો અને માથાની નીચે ઘર્ષણ પર આધાર રાખે છે. પૂર્ણાહુતિ બદલવાથી, લુબ્રિકન્ટ ઉમેરવાથી અથવા ઘટકની સપાટીને બદલવાથી માપેલા ટોર્ક અને ક્લેમ્પિંગ વચ્ચેનો સંબંધ બદલાઈ શકે છે. અન્ય સ્ક્રુ અને હાઉસિંગ કોમ્બિનેશનમાંથી ટોર્ક મૂલ્ય વર્તમાન સંયુક્ત માટે અપૂરતું પુરાવા છે.
વાસ્તવિક ભાગો પર ટ્રાયલ એસેમ્બલી
સેટિંગ સ્થાપિત કરવા માટે પ્રતિનિધિ ઘટકો અને નિયંત્રિત એસેમ્બલી પ્રક્રિયાનો ઉપયોગ કરો. વ્યવહારુ ક્રમ છે:
- ઘટકોની પુષ્ટિ કરો. સ્ક્રુ, રેઝિન ગ્રેડ, છિદ્ર અને બોસના પરિમાણો, બેઠક વ્યવસ્થા અને સપાટીની સ્થિતિ રેકોર્ડ કરો.
- નિવેશ અને બેઠકનું અવલોકન કરો. તપાસો કે સ્ક્રુ યોગ્ય રીતે પ્રવેશે છે અને ટૂલ અટકે તે પહેલાં ભાગો બંધ થાય છે. ટોર્ક અને પરિભ્રમણ રેકોર્ડ, જ્યાં ઉપલબ્ધ હોય ત્યાં, આ તબક્કાઓને અલગ પાડવામાં મદદ કરી શકે છે.
- પરીક્ષણ ટુકડાઓ પર નિષ્ફળતા વર્તન સ્થાપિત કરો. નક્કી કરો કે વધારે કડક થવાથી પ્લાસ્ટિકના થ્રેડને સ્ટ્રીપ કરે છે, બોસમાં તિરાડ પડે છે, સીટને નુકસાન થાય છે અથવા બીજી નિષ્ફળતા થાય છે. ઉત્પાદન એસેમ્બલીઓમાં વિનાશક પરીક્ષણોમાંથી નમૂનાઓનો ઉપયોગ કરશો નહીં.
- પ્રતિનિધિ વિવિધતામાં કાર્યકારી સેટિંગ તપાસો. એક સફળ એસેમ્બલી પર આધાર રાખવાને બદલે સંબંધિત છિદ્ર સહિષ્ણુતા અને ઘટક શરતોનો સમાવેશ કરો.
- માન્ય પ્રક્રિયા રેકોર્ડ કરો. ટૂલ, ઝડપ, કટ-ઓફ પદ્ધતિ અને સ્ક્રૂની સ્થિતિને ટ્રાયલ સાથે સુસંગત રાખો અને ઉત્પાદનમાં તેનો ઉપયોગ કરતા પહેલા ફેરફારોની સમીક્ષા કરો.
નીચેના અવલોકનો સીધી તપાસમાં મદદ કરે છે; દરેકમાં એક કરતાં વધુ કારણ હોઈ શકે છે.
| એસેમ્બલી અવલોકન | પહેલા શું તપાસવું |
| જ્યારે સ્ક્રુ પ્રવેશે છે ત્યારે બોસ ક્રેક કરે છે | છિદ્રનું કદ અને આકાર, આસપાસની દિવાલ, થ્રેડ ભૂમિતિ અને ગોઠવણી. |
| સ્ક્રૂ અટકે છે જ્યારે ગેપ રહે છે | અંધ-છિદ્રની ઊંડાઈ, ઉપલા ભાગમાં અણધાર્યા સંલગ્નતા અને માથાની બેઠક. |
| સ્ક્રૂ સાંધાને કડક કર્યા વિના વળતો રહે છે | પ્લાસ્ટિકના થ્રેડને નુકસાન, ઉપલબ્ધ જોડાણ અને માથાની નીચેની સ્થિતિ. |
| સમાન ટૂલ સેટિંગ્સ અસંગત પરિણામો આપે છે | છિદ્રની વિવિધતા, સામગ્રીની સ્થિતિ, સ્ક્રૂની સપાટીની સ્થિતિ અને સાધનની કામગીરી. |
જો સફળ બેઠક અને નુકસાન વચ્ચેનો માર્જિન ખૂબ જ સાંકડો હોય, તો કનેક્શન ડિઝાઇનની ફરી મુલાકાત લો. ઉચ્ચ ટૂલ સેટિંગ પસંદ કરવાથી એક સ્થિર એસેમ્બલી વિન્ડો બનાવી શકાતી નથી જેનો સંયુક્ત પોતે અભાવ હોય.
પુનરાવર્તિત એસેમ્બલી અને સેવાની શરતો સાથે શું ફેરફારો થાય છે?
પુનરાવર્તિત એસેમ્બલીને તેના પોતાના મૂલ્યાંકનની જરૂર છે. પ્રારંભિક ઇન્સ્ટોલેશન દરમિયાન, સ્ક્રુ સમાગમ થ્રેડ બનાવે છે. ફરીથી એસેમ્બલી પર, તે હરીફ માર્ગને કાપ્યા વિના અથવા બનાવ્યા વિના તે હાલના થ્રેડને અનુસરવું જોઈએ. કાળજીપૂર્વક શરૂ કરો અને ક્ષતિગ્રસ્ત થ્રેડો અથવા સ્ક્રૂ માટે તપાસો કે જે લાંબા સમય સુધી સીટ ન કરે અને હેતુ મુજબ ધરાવે છે.
પ્લાસ્ટિકમાં સ્વ-ટેપીંગ સ્ક્રૂ માટે કોઈ સાર્વત્રિક પુનઃઉપયોગની ગણતરી નથી. જ્યાં હાઉસિંગ જાળવણી માટે ખોલવામાં આવશે, ત્યાં ઇચ્છિત ઘટકો પર જરૂરી ડિસએસેમ્બલી અને ફરીથી એસેમ્બલી ક્રમનું પરીક્ષણ કરો. એસેમ્બલી પદ્ધતિનો સમાવેશ કરો કે જે જાળવણી કર્મચારીઓ ખરેખર ઉપયોગ કરશે.
સેવાની શરતો પણ એવી સમસ્યાઓનો પર્દાફાશ કરી શકે છે જે કડક કર્યા પછી તરત જ ગેરહાજર છે. સતત લોડિંગ અથવા તાપમાનના ફેરફારો હેઠળના ભાગો માટે, મૂલ્યાંકન કરો કે શું કનેક્શન આવશ્યક ક્લેમ્પિંગ જાળવી રાખે છે અને ઇચ્છિત પરિસ્થિતિઓ પર કાર્ય કરે છે. સ્ક્રુને વધુ ફેરવીને કરવામાં આવતી ટોર્ક તપાસ બાકીના ક્લેમ્પ લોડને સીધી રીતે માપતી નથી.
રાસાયણિક સુસંગતતા પણ તપાસો. લુબ્રિકન્ટ્સ, ક્લિનિંગ એજન્ટ્સ અને ઉત્પાદનના અવશેષો કેટલાક પ્લાસ્ટિકને અસર કરી શકે છે અને તણાવમાં ફાળો આપે છે, જે એસેમ્બલી પછી દેખાઈ શકે છે. નિવેશ પ્રતિકાર ઘટાડવા માટે વણચકાસાયેલ લુબ્રિકન્ટ ઉમેરવાથી મૂલ્યાંકન કરવામાં આવી રહેલી પરિસ્થિતિઓમાં ફેરફાર થાય છે.
પ્લાસ્ટિક માટે સ્વ-ટેપીંગ સ્ક્રૂ પસંદ કરવાનો અર્થ એ છે કે સ્ક્રૂ, સામગ્રી, છિદ્ર, બેઠક અને એસેમ્બલી પ્રક્રિયાને એક જોડાણ તરીકે પુષ્ટિ કરવી. થી હેંગઝુઆન સાથે તમારી પ્લાસ્ટિક ફાસ્ટનિંગ જરૂરિયાતોની ચર્ચા કરો, રેઝિન ગ્રેડ, છિદ્ર અને બોસનું ચિત્ર, ઇચ્છિત સ્ક્રુ પરિમાણો, એસેમ્બલી અને જાળવણીની જરૂરિયાતો અને જથ્થો પ્રદાન કરો.