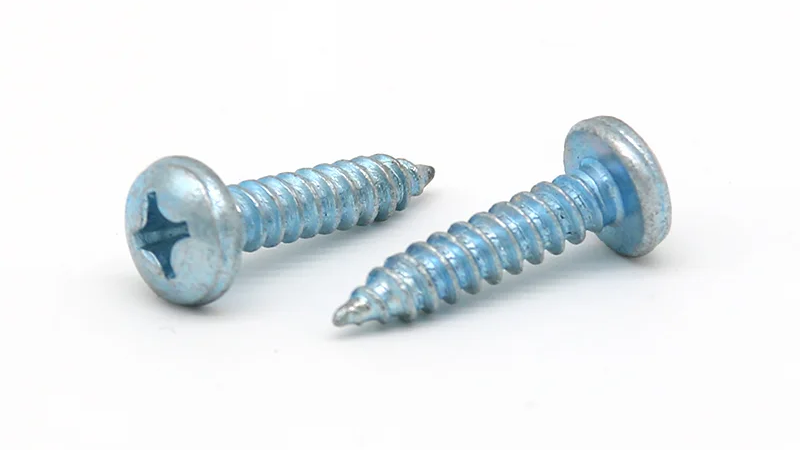
Pilih sekrup sadap sendiri untuk plastik dengan mencocokkan desain ulir dengan resin, lubang pilot, dan plastik di sekitarnya, kemudian memeriksa dudukan kepala, pengikatan ulir, dan kondisi pengencangan pada bagian sebenarnya. Diameter sekrup saja tidak dapat menentukan ukuran lubang atau torsi pemasangan yang sesuai.
Panduan ini membahas sekrup logam yang diikatkan ke komponen plastik. Sekrup ini membuat ulir kawinnya selama pemasangan, namun aplikasi yang dibahas di sini memerlukan lubang yang telah disiapkan, yang dapat dicetak menjadi bagian tersebut. HENGZUAN mencantumkan rumah plastik PVC, ABS, dan peralatan di antara aplikasi sekrup sadap sendiri kepala panci Phillips. Memilih produk tersebut untuk wadah tertentu masih memerlukan pemeriksaan sambungan: sekrup yang sama dapat berperilaku berbeda ketika kadar resin, geometri lubang, atau proses perakitan berubah.
Kondisi Plastik dan Sambungan Mana yang Anda Kencangkan?
Mulailah dengan tingkat plastik sebenarnya dan bagian yang menerima sekrup. Deskripsi umum seperti “penutup ABS” tidak mencantumkan informasi yang memengaruhi pembentukan benang dan kekuatan material di sekitarnya.
Sekrup dapat masuk ke dinding tebal, bos yang dibentuk, atau lubang berulir yang sudah ada. Bos adalah fitur plastik menonjol yang mengelilingi lubang sekrup. Ketebalan dinding dan dukungan yang tersedia penting karena sekrup memuat plastik di sekitarnya saat membentuk dan mengencangkan sambungan.
| Informasi untuk dikonfirmasi | Mengapa hal ini mempengaruhi seleksi |
| Kelas resin dan penguat atau pengisi | Perilaku material mempengaruhi bagaimana bentuk benang kawin dan bagaimana sambungan merespon terhadap pembebanan. |
| Dimensi lubang dan bos | Plastik di sekitar lubang harus mengakomodasi pembentukan benang tanpa kehilangan dukungan yang diperlukan. |
| Komponen atas dan lubang izinnya | Sekrup harus memungkinkan komponen menyatu dan terpasang sebagaimana mestinya. |
| Persyaratan servis dan pemeliharaan | Panas, pemuatan yang berkelanjutan, paparan bahan kimia, dan pembongkaran mungkin memerlukan pemeriksaan lebih dari sekadar pemasangan awal. |
Misalnya, mengganti resin pada wadah yang tidak berubah merupakan alasan untuk meninjau kembali kondisi pengikatan. Pengaturan pahat yang lama dan penunjukan sekrup yang tidak berubah tidak menentukan bahwa bagian yang direvisi akan dirakit dengan cara yang sama.
Desain Benang Mana yang Sesuai dengan Aplikasi Plastik?
Bandingkan profil ulir serta diameter luarnya. Pitch, geometri sayap dan diameter inti mempengaruhi ruang yang tersedia untuk plastik yang dipindahkan dan pembebanan yang diterapkan pada dinding lubang. Oleh karena itu, dua sekrup dengan diameter nominal yang sama memerlukan desain lubang yang berbeda.
Sekrup pembentuk ulir menggantikan material untuk membuat ulir kawin. Desain pemotongan benang menghilangkan material melalui fitur pemotongan. Ujung yang runcing saja tidak dapat mengidentifikasi sekrup pemotong ulir, dan kedua pendekatan tersebut tidak boleh berbagi rekomendasi lubang hanya karena diameternya cocok.
Beberapa sekrup yang dirancang khusus untuk termoplastik menggunakan geometri ulir yang dimaksudkan untuk mengurangi pembebanan radial sambil mempertahankan pengikatannya. Hal ini mungkin relevan jika atasan yang tipis, resistansi penyisipan yang tinggi, atau margin pengencangan yang sempit membuat benang sadap konvensional sulit digunakan. Kesesuaian sekrup dan bosnya masih perlu diperiksa bersama.
milik HENGZUAN Sekrup sadap sendiri kepala panci Phillips terdaftar sebagai produk baja karbon dengan sebutan GB/T845-1985, dengan PVC dan ABS di antara aplikasi yang disebutkan. Gunakan spesifikasi produk dan gambar rumah sebenarnya untuk memeriksa diameter, panjang, dan geometri benang untuk desain resin dan bos yang diinginkan.
Jika calon sekrup menghasilkan resistensi penyisipan yang berlebihan atau bosnya retak, periksa kombinasi ulir dan lubang sebelum meningkatkan torsi. Desain ulir yang berbeda mungkin membantu, namun harus dinilai berdasarkan resin, geometri sambungan, dan persyaratan perakitan yang sama.
Bagaimana Seharusnya Lubang Pilot dan Bos Sekrup Didesain?
Diameter dan Toleransi Lubang Percontohan
Lubang pilot untuk sekrup dalam plastik harus menyisakan bahan agar ulir dapat terpasang sekaligus memungkinkan sekrup masuk tanpa beban yang berlebihan. Lubang yang lebih kecil tidak secara otomatis merupakan pilihan yang lebih kuat. Ini dapat meningkatkan resistensi penyisipan dan memperluas plastik di sekitarnya; lubang yang terlalu besar dapat menyebabkan keterlibatan yang tidak memadai.
Gunakan rekomendasi yang berlaku untuk geometri sekrup dan resin tertentu, lalu verifikasi pada komponennya. Rasio lubang yang dipublikasikan untuk sekrup spesialis tidak boleh dipindahkan ke sekrup sadap yang tidak berhubungan.
Tentukan toleransi serta diameter nominal. Uji coba yang menggunakan satu lubang berukuran tepat dapat menghilangkan kesulitan di kedua ujung rentang produksi. Untuk lubang yang dibentuk, periksa lancipnya dan dimensi sepanjang kedalaman pengikatan. Mengukur bukaan saja mungkin tidak menggambarkan bagian di mana sekrup membentuk ulirnya.
Dinding Bos, Lubang Masuk, dan Kedalaman Lubang Buta
Desain bos sekrup plastik mencakup material di sekitar lubang, pintu masuk, dan kedalaman yang tersedia. Meningkatkan interferensi dengan mengurangi lubang pilot juga mengubah beban pada dinding bos. Jika dinding tersebut tipis atau tidak mendapat dukungan yang baik, perubahan tersebut dapat menyebabkan keretakan dan bukannya memperbaiki sambungan.
Relief masuk dapat membantu mengelola stres di dekat bukaan dalam sambungan yang dirancang dengan tepat. Dimensinya termasuk dalam desain sekrup dan komponen; ini bukanlah instruksi pemesinan universal.
Dalam lubang buta, sisakan ruang untuk titik sekrup di luar pengikatan ulir penuh yang diinginkan. Konfirmasikan jarak bebas ini dengan komponen pada posisi duduknya. Sekrup yang mencapai bagian bawah sebelum kursi kepala dapat menghasilkan pembacaan torsi tinggi sambil membiarkan rakitan tetap longgar.
Bedakan juga lubang penerima dengan lubang izin komponen atas. Jika penutup harus ditarik ke atasan yang lebih rendah, pengikatan benang yang tidak disengaja pada penutup dapat mengganggu pergerakan tersebut.
Bagaimana Tempat Duduk Kepala dan Panjang Sekrup Mempengaruhi Sambungan?
Kepala sekrup memerlukan permukaan bantalan yang sesuai, dan sambungannya memerlukan pengikatan ulir yang dapat digunakan. Periksa keduanya dalam posisi dirakit.
Kepala panci biasanya menempel pada dudukan penyangga di bawah kepala. Tidak boleh didorong ke permukaan plastik yang tidak sesuai untuk menciptakan tampilan rata. Jika kepala berada di dalam ceruk, konfirmasikan geometri ceruk, sisa penyangga, dan akses bagi pengemudi.
Untuk sekrup kepala panci HENGZUAN, review dimensi kepala sebenarnya terhadap dudukan rumah. Jika kepala bersentuhan dengan tepi, memiringkan atau terlihat mengubah bentuk plastik sebelum komponen menutup, peningkatan torsi tidak memperbaiki ketidaksesuaian geometri.
Panjang sekrup harus memperhitungkan komponen atas dan bagian yang masuk ke plastik penerima. Titik meruncing tidak memberikan keterlibatan profil penuh yang sama seperti bagian berulir di belakangnya. Panjang yang berlebihan malah bisa membuat ujungnya keluar sebelum sambungannya menutup.
Sekrup yang lebih panjang dapat memberikan pengikatan tambahan ketika tersedia kedalaman bos yang memadai. Konfirmasikan perilaku penyisipan dan jarak bebas bawah yang dihasilkan, daripada menggunakan panjang tambahan untuk mengimbangi lubang yang tidak sesuai atau benang rusak.
Bagaimana Cara Mengatur Torsi Pengetatan Tanpa Mengupas Plastik?
Torsi Penyisipan, Pengetatan dan Pengupasan
Torsi penyisipan adalah torsi maksimum yang didapat saat sekrup masuk, sebelum kepala mencapai dudukannya. Torsi pengencangan diterapkan untuk menyelesaikan sambungan setelah duduk. Torsi pengupasan menandai kegagalan benang plastik. Sambungan tersebut memerlukan pemisahan yang cukup antara tuntutan perakitan normal dan kegagalan untuk mengakomodasi variasi suku cadang dan peralatan.
Bos, area tempat duduk kepala, atau sekrup bisa rusak sebelum ulir plastik terlepas. Pengaturan yang dapat digunakan harus memungkinkan adanya variasi sebelum kegagalan pertama yang relevan, termasuk retak, head pull-through, atau kerusakan sekrup jika hal tersebut memungkinkan.
Torsi juga bergantung pada gesekan pada benang dan di bawah kepala. Mengubah lapisan akhir, menambahkan pelumas, atau mengubah permukaan komponen dapat mengubah hubungan antara torsi terukur dan penjepitan. Oleh karena itu, nilai torsi dari kombinasi sekrup dan housing lainnya tidak cukup sebagai bukti untuk sambungan ini.
Majelis Percobaan pada Bagian Aktual
Gunakan komponen yang representatif dan proses perakitan yang terkontrol untuk menetapkan pengaturan. Urutan praktisnya adalah:
- Konfirmasikan komponennya. Catat sekrup, tingkat resin, dimensi lubang dan bos, pengaturan tempat duduk, dan kondisi permukaan.
- Amati penyisipan dan tempat duduk. Periksa apakah sekrup masuk dengan benar dan bagian-bagiannya tertutup sebelum alat berhenti. Catatan torsi dan rotasi, jika tersedia, dapat membantu membedakan tahapan ini.
- Tetapkan perilaku kegagalan pada benda uji. Tentukan apakah pengencangan berlebih akan menghilangkan benang plastik, membuat bos retak, merusak dudukan, atau menyebabkan kegagalan lainnya. Jangan gunakan spesimen dari uji destruktif di rakitan produksi.
- Periksa pengaturan kerja di seluruh variasi perwakilan. Sertakan toleransi lubang dan kondisi komponen yang relevan daripada mengandalkan satu perakitan yang berhasil.
- Catat proses yang divalidasi. Jaga agar perkakas, kecepatan, metode pemotongan, dan kondisi sekrup tetap konsisten dengan uji coba, dan tinjau perubahan sebelum menggunakannya dalam produksi.
Pengamatan berikut membantu mengarahkan penyelidikan; masing-masing dapat memiliki lebih dari satu penyebab.
| Pengamatan perakitan | Apa yang harus diperiksa terlebih dahulu |
| Bos retak saat sekrup masuk | Ukuran dan bentuk lubang, dinding sekeliling, geometri benang dan keselarasan. |
| Sekrup berhenti sementara masih ada celah | Kedalaman lubang buta, keterlibatan yang tidak disengaja di bagian atas dan tempat duduk kepala. |
| Sekrup terus berputar tanpa mengencangkan sambungan | Kerusakan benang plastik, pengikatan yang tersedia dan kondisi di bawah kepala. |
| Pengaturan alat yang identik memberikan hasil yang tidak konsisten | Variasi lubang, kondisi material, kondisi permukaan sekrup dan kinerja pahat. |
Jika jarak antara keberhasilan pemasangan dan kerusakan terlalu sempit, tinjau kembali desain sambungan. Memilih pengaturan alat yang lebih tinggi tidak dapat membuat jendela perakitan stabil yang tidak dimiliki oleh sambungan itu sendiri.
Apa yang Berubah dengan Kondisi Perakitan dan Servis Berulang?
Perakitan yang berulang perlu evaluasi tersendiri. Selama pemasangan awal, sekrup membuat ulir kawin. Saat perakitan kembali, ia harus mengikuti alur yang ada tanpa memotong atau membentuk jalur yang bersaing. Mulailah dengan hati-hati dan periksa apakah ada ulir yang rusak atau sekrup yang tidak lagi terpasang dan menahan sebagaimana mestinya.
Tidak ada hitungan penggunaan kembali universal untuk sekrup sadap sendiri dalam plastik. Jika rumah akan dibuka untuk pemeliharaan, uji urutan pembongkaran dan pemasangan kembali yang diperlukan pada komponen yang dimaksud. Sertakan metode perakitan yang benar-benar akan digunakan oleh personel pemeliharaan.
Kondisi servis juga dapat memunculkan masalah yang tidak muncul segera setelah pengetatan. Untuk komponen yang mengalami pembebanan terus-menerus atau perubahan suhu, nilai apakah sambungan dapat mempertahankan penjepitan dan fungsi yang diperlukan pada kondisi yang diinginkan. Pemeriksaan torsi yang dilakukan dengan memutar sekrup lebih jauh tidak secara langsung mengukur sisa beban klem.
Periksa juga kompatibilitas bahan kimianya. Pelumas, bahan pembersih, dan residu produksi dapat mempengaruhi beberapa plastik dan berkontribusi terhadap retak akibat tegangan, yang mungkin muncul setelah perakitan. Menambahkan pelumas yang belum terverifikasi untuk mengurangi resistensi penyisipan akan mengubah kondisi yang sedang dievaluasi.
Memilih sekrup sadap sendiri untuk plastik berarti memastikan sekrup, material, lubang, dudukan, dan proses perakitan sebagai satu sambungan. Untuk diskusikan persyaratan pengikat plastik Anda dengan HENGZUAN, berikan tingkat resin, gambar lubang dan bos, dimensi sekrup yang diinginkan, persyaratan perakitan dan pemeliharaan, serta kuantitas.