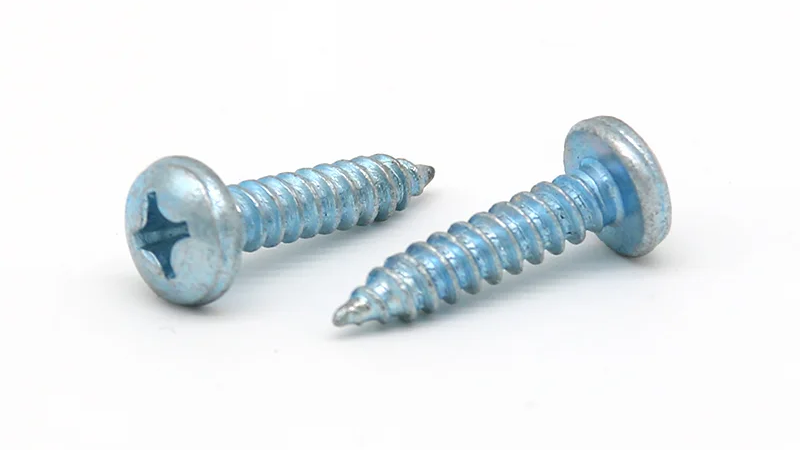
Scegli le viti autofilettanti per plastica abbinando il disegno della filettatura alla resina, al foro pilota e alla plastica circostante, quindi controllando la sede della testa, l'impegno della filettatura e le condizioni di serraggio sulle parti reali. Il diametro della vite da solo non può stabilire una dimensione del foro o una coppia di installazione adeguate.
Questa guida riguarda il fissaggio di viti metalliche su componenti in plastica. Queste viti creano la filettatura di accoppiamento durante l'installazione, ma le applicazioni qui discusse richiedono un foro preparato, che può essere modellato nella parte. HENGZUAN elenca gli alloggiamenti in PVC, ABS e plastica per elettrodomestici tra le applicazioni per la sua vite autofilettante a testa cilindrica Phillips. La selezione di quel prodotto per un particolare alloggiamento richiede comunque la verifica della connessione: la stessa vite può comportarsi in modo diverso quando cambia il tipo di resina, la geometria del foro o il processo di assemblaggio.
Quali condizioni plastiche e articolari stai fissando?
Inizia con il grado di plastica effettivo e la sezione della parte che riceve la vite. Una descrizione generale come “copertura in ABS” tralascia informazioni che influiscono sulla formazione del filo e sulla resistenza del materiale circostante.
La vite può entrare in una parete spessa, in una sporgenza stampata o in un foro filettato esistente. Una sporgenza è l'elemento in plastica rialzato che circonda il foro di una vite. Lo spessore della parete disponibile e il supporto sono importanti perché la vite carica la plastica circostante mentre forma e stringe la connessione.
| Informazioni da confermare | Perché influisce sulla selezione |
| Grado di resina e rinforzo o riempitivo | Il comportamento del materiale influenza il modo in cui si forma la filettatura di accoppiamento e il modo in cui il giunto risponde al carico. |
| Dimensioni del foro e della sporgenza | La plastica attorno al foro deve accogliere la formazione della filettatura senza perdere il supporto necessario. |
| Componente superiore e relativo foro passante | La vite deve consentire ai componenti di unirsi e posizionarsi come previsto. |
| Requisiti di servizio e manutenzione | Calore, carico sostenuto, esposizione chimica e smontaggio possono richiedere controlli oltre l'installazione iniziale. |
Ad esempio, cambiare la resina in un alloggiamento altrimenti invariato è un motivo per rivedere le condizioni di fissaggio. Una vecchia impostazione dell'utensile e una designazione della vite invariata non garantiscono che la parte modificata verrà assemblata nello stesso modo.
Quale design della filettatura si adatta all'applicazione della plastica?
Confrontare il profilo della filettatura e il suo diametro esterno. Il passo, la geometria del fianco e il diametro del nucleo influenzano lo spazio disponibile per la plastica spostata e il carico applicato alla parete del foro. Due viti con lo stesso diametro nominale possono quindi richiedere forme di foro diverse.
Le viti autofilettanti spostano il materiale per creare una filettatura accoppiata. I modelli di taglio del filo rimuovono il materiale attraverso una funzione di taglio. Una punta appuntita da sola non identifica una vite autofilettante e i due approcci non dovrebbero condividere una raccomandazione sul foro semplicemente perché i loro diametri corrispondono.
Alcune viti progettate specificamente per i materiali termoplastici utilizzano una geometria della filettatura intesa a ridurre il carico radiale mantenendo l'impegno. Ciò può essere rilevante laddove una sporgenza sottile, un'elevata resistenza all'inserimento o un margine di serraggio stretto rendono difficile l'utilizzo di una filettatura di maschiatura convenzionale. L'idoneità della vite e della borchia deve ancora essere verificata insieme.
Di HENGZUAN Viti autofilettanti a testa bombata Phillips sono elencati come prodotti in acciaio al carbonio con la designazione GB/T845-1985, con PVC e ABS tra le applicazioni dichiarate. Utilizzare le specifiche del prodotto e il disegno effettivo dell'alloggiamento per verificare il diametro, la lunghezza e la geometria della filettatura per la resina e il design del boss previsti.
Se una vite candidata produce un'eccessiva resistenza all'inserimento o una rottura della sporgenza, esaminare la combinazione di filettatura e foro prima di aumentare la coppia. Una diversa progettazione della filettatura può essere d'aiuto, ma deve essere valutata rispetto alla stessa resina, geometria del giunto e requisiti di assemblaggio.
Come dovrebbero essere progettati il foro pilota e il perno della vite?
Diametro e tolleranza del foro pilota
Un foro pilota per viti in plastica deve lasciare materiale affinché la filettatura si innesti consentendo al tempo stesso l'ingresso della vite senza carico eccessivo. Un foro più piccolo non è automaticamente una scelta più forte. Può aumentare la resistenza all'inserimento ed espandere la plastica circostante; un foro sovradimensionato può lasciare un impegno insufficiente.
Utilizzare una raccomandazione applicabile alla particolare geometria della vite e alla resina, quindi verificarla sul componente. I rapporti dei fori pubblicati per una vite specializzata non devono essere trasferiti a una vite autofilettante non correlata.
Specificare la tolleranza e il diametro nominale. Una prova che utilizza un foro di dimensioni adeguate può non rivelare difficoltà alle due estremità della gamma di produzione. Per un foro stampato, controllarne la conicità e le dimensioni lungo la profondità di impegno. Misurare solo l'apertura potrebbe non descrivere la sezione in cui la vite forma la sua filettatura.
Muri sporgenti, ingresso foro e profondità foro cieco
Il design del bossolo della vite in plastica include il materiale attorno al foro, l'ingresso e la profondità disponibile. Aumentando l'interferenza riducendo il foro pilota si modifica anche il carico sulla parete della sporgenza. Laddove la parete è sottile o scarsamente supportata, il cambiamento potrebbe causare fessurazioni invece di migliorare l’articolazione.
Uno scarico d'ingresso può aiutare a gestire lo stress in prossimità dell'apertura in una connessione adeguatamente progettata. Le sue dimensioni appartengono al design della vite e del componente; non sono istruzioni di lavorazione universali.
In un foro cieco, lasciare spazio per la punta della vite oltre l'impegno previsto per la filettatura completa. Confermare questa distanza con i componenti nella loro posizione inserita. Una vite che raggiunge il fondo prima della sede della testa può produrre una lettura di coppia elevata lasciando il gruppo allentato.
Distinguere inoltre il foro di ricezione dal foro di passaggio del componente superiore. Quando è necessario tirare una copertura contro una sporgenza inferiore, l'innesto involontario del filo nella copertura può interferire con tale movimento.
In che modo la sede della testa e la lunghezza della vite influiscono sul giunto?
La testa della vite necessita di una superficie di appoggio adeguata e la connessione necessita di un impegno filettato utilizzabile. Controllare entrambi nella posizione assemblata.
Una testa panoramica normalmente appoggia contro un sedile di supporto sotto la testa. Non deve essere inserito in una superficie di plastica inadatta per creare un aspetto a filo. Laddove la testa si trova all'interno di una rientranza, verificare la geometria della rientranza, il supporto rimanente e l'accesso per il conducente.
Per una vite a testa cilindrica HENGZUAN, rivedere le dimensioni effettive della testa rispetto alla sede dell'alloggiamento. Se la testa entra in contatto con un bordo, si inclina o deforma visibilmente la plastica prima che i componenti si chiudano, l'aumento della coppia non corregge la discrepanza geometrica.
La lunghezza della vite deve tenere conto del componente superiore e della porzione che entra nella plastica ricevente. La punta rastremata non fornisce lo stesso impegno a profilo completo della sezione filettata dietro di essa. Una lunghezza eccessiva può invece far toccare il fondo della punta prima che il giunto si chiuda.
Una vite più lunga può fornire un ulteriore impegno quando è disponibile una profondità della sporgenza sufficiente. Confermare il comportamento di inserimento risultante e il gioco inferiore, anziché utilizzare una lunghezza aggiuntiva per compensare un foro non adatto o una filettatura danneggiata.
Come è possibile impostare la coppia di serraggio senza togliere la plastica?
Coppia di inserimento, serraggio e spelatura
La coppia di inserimento è la coppia massima incontrata mentre la vite entra, prima che la testa raggiunga la sua sede. La coppia di serraggio viene applicata per completare la connessione dopo il posizionamento. La coppia di spelatura segnala la rottura della filettatura in plastica. Il giunto necessita di una separazione sufficiente tra le normali esigenze di assemblaggio e l'incapacità di accogliere variazioni nelle parti e nelle apparecchiature.
La sporgenza, l'area di appoggio della testa o la vite possono rompersi prima che la filettatura di plastica si spezzi. Un'impostazione utilizzabile deve consentire variazioni prima del primo guasto rilevante, comprese rotture, strappi della testa o danni alle viti, ove possibili.
La coppia dipende anche dall'attrito sulle filettature e sotto la testa. Cambiare la finitura, aggiungere un lubrificante o cambiare la superficie del componente può alterare la relazione tra coppia misurata e bloccaggio. Un valore di coppia ricavato da un'altra combinazione di vite e alloggiamento non è quindi una prova sufficiente per il presente giunto.
Assemblaggio di prova su parti reali
Utilizzare componenti rappresentativi e un processo di assemblaggio controllato per stabilire l'ambientazione. Una sequenza pratica è:
- Conferma i componenti. Registrare la vite, il tipo di resina, le dimensioni del foro e della sporgenza, la disposizione delle sedi e le condizioni della superficie.
- Osservare l'inserimento e il posizionamento. Verificare che la vite entri correttamente e che le parti si chiudano prima che l'utensile si fermi. Le registrazioni di coppia e rotazione, ove disponibili, possono aiutare a distinguere queste fasi.
- Stabilire il comportamento di guasto sui pezzi di prova. Determinare se un serraggio eccessivo strappa la filettatura di plastica, rompe il mozzo, danneggia la sede o provoca un altro guasto. Non utilizzare campioni provenienti da prove distruttive negli assemblaggi di produzione.
- Controllare un'impostazione di lavoro attraverso la variazione rappresentativa. Includere le tolleranze dei fori e le condizioni dei componenti rilevanti invece di fare affidamento su un assemblaggio riuscito.
- Registrare il processo convalidato. Mantieni lo strumento, la velocità, il metodo di taglio e le condizioni delle viti coerenti con la prova e rivedi le modifiche prima di utilizzarle nella produzione.
Le seguenti osservazioni aiutano a dirigere l'indagine; ciascuno può avere più di una causa.
| Osservazione dell'assemblea | Cosa controllare prima |
| Il boss si rompe mentre la vite entra | Dimensioni e forma del foro, parete circostante, geometria della filettatura e allineamento. |
| La vite si ferma finché rimane uno spazio vuoto | Profondità del foro cieco, impegno involontario della parte superiore e appoggio della testa. |
| La vite continua a girare senza serrare il giunto | Danni al filo di plastica, innesto disponibile e condizioni sotto la testa. |
| Impostazioni dello strumento identico danno risultati incoerenti | Variazione del foro, condizione del materiale, condizione della superficie della vite e prestazioni dell'utensile. |
Se il margine tra inserimento riuscito e danno è troppo stretto, rivedere il progetto della connessione. La selezione di un'impostazione strumento più elevata non può creare una finestra di assieme stabile che manca al giunto stesso.
Cosa cambia con assemblaggi e condizioni di servizio ripetuti?
L'assemblaggio ripetuto necessita di una propria valutazione. Durante l'installazione iniziale, la vite crea la filettatura di accoppiamento. Durante il riassemblaggio, dovrebbe seguire il filo esistente senza tagliare o formare un percorso concorrente. Inizia con attenzione e verifica la presenza di filettature danneggiate o di una vite che non si posiziona e non regge più come previsto.
Non esiste un conteggio universale di riutilizzo per le viti autofilettanti in plastica. Laddove un alloggiamento verrà aperto per la manutenzione, testare la sequenza di smontaggio e rimontaggio richiesta sui componenti previsti. Includere il metodo di assemblaggio che verrà effettivamente utilizzato dal personale di manutenzione.
Le condizioni di servizio possono anche esporre a problemi che non sono presenti immediatamente dopo il serraggio. Per le parti soggette a carichi sostenuti o variazioni di temperatura, valutare se la connessione mantiene il serraggio e la funzione richiesti nelle condizioni previste. Un controllo della coppia eseguito ruotando ulteriormente la vite non misura direttamente il carico rimanente sulla pinza.
Verificare anche la compatibilità chimica. Lubrificanti, detergenti e residui di produzione possono intaccare alcune plastiche e contribuire alla formazione di fessurazioni da stress, che possono verificarsi dopo l'assemblaggio. L'aggiunta di un lubrificante non verificato per ridurre la resistenza all'inserimento modifica le condizioni valutate.
Scegliere viti autofilettanti per plastica significa confermare che vite, materiale, foro, sede e processo di assemblaggio siano un'unica connessione. A discuti le tue esigenze di fissaggio in plastica con HENGZUAN, fornire il tipo di resina, un disegno del foro e della sporgenza, le dimensioni previste della vite, i requisiti di assemblaggio e manutenzione e la quantità.