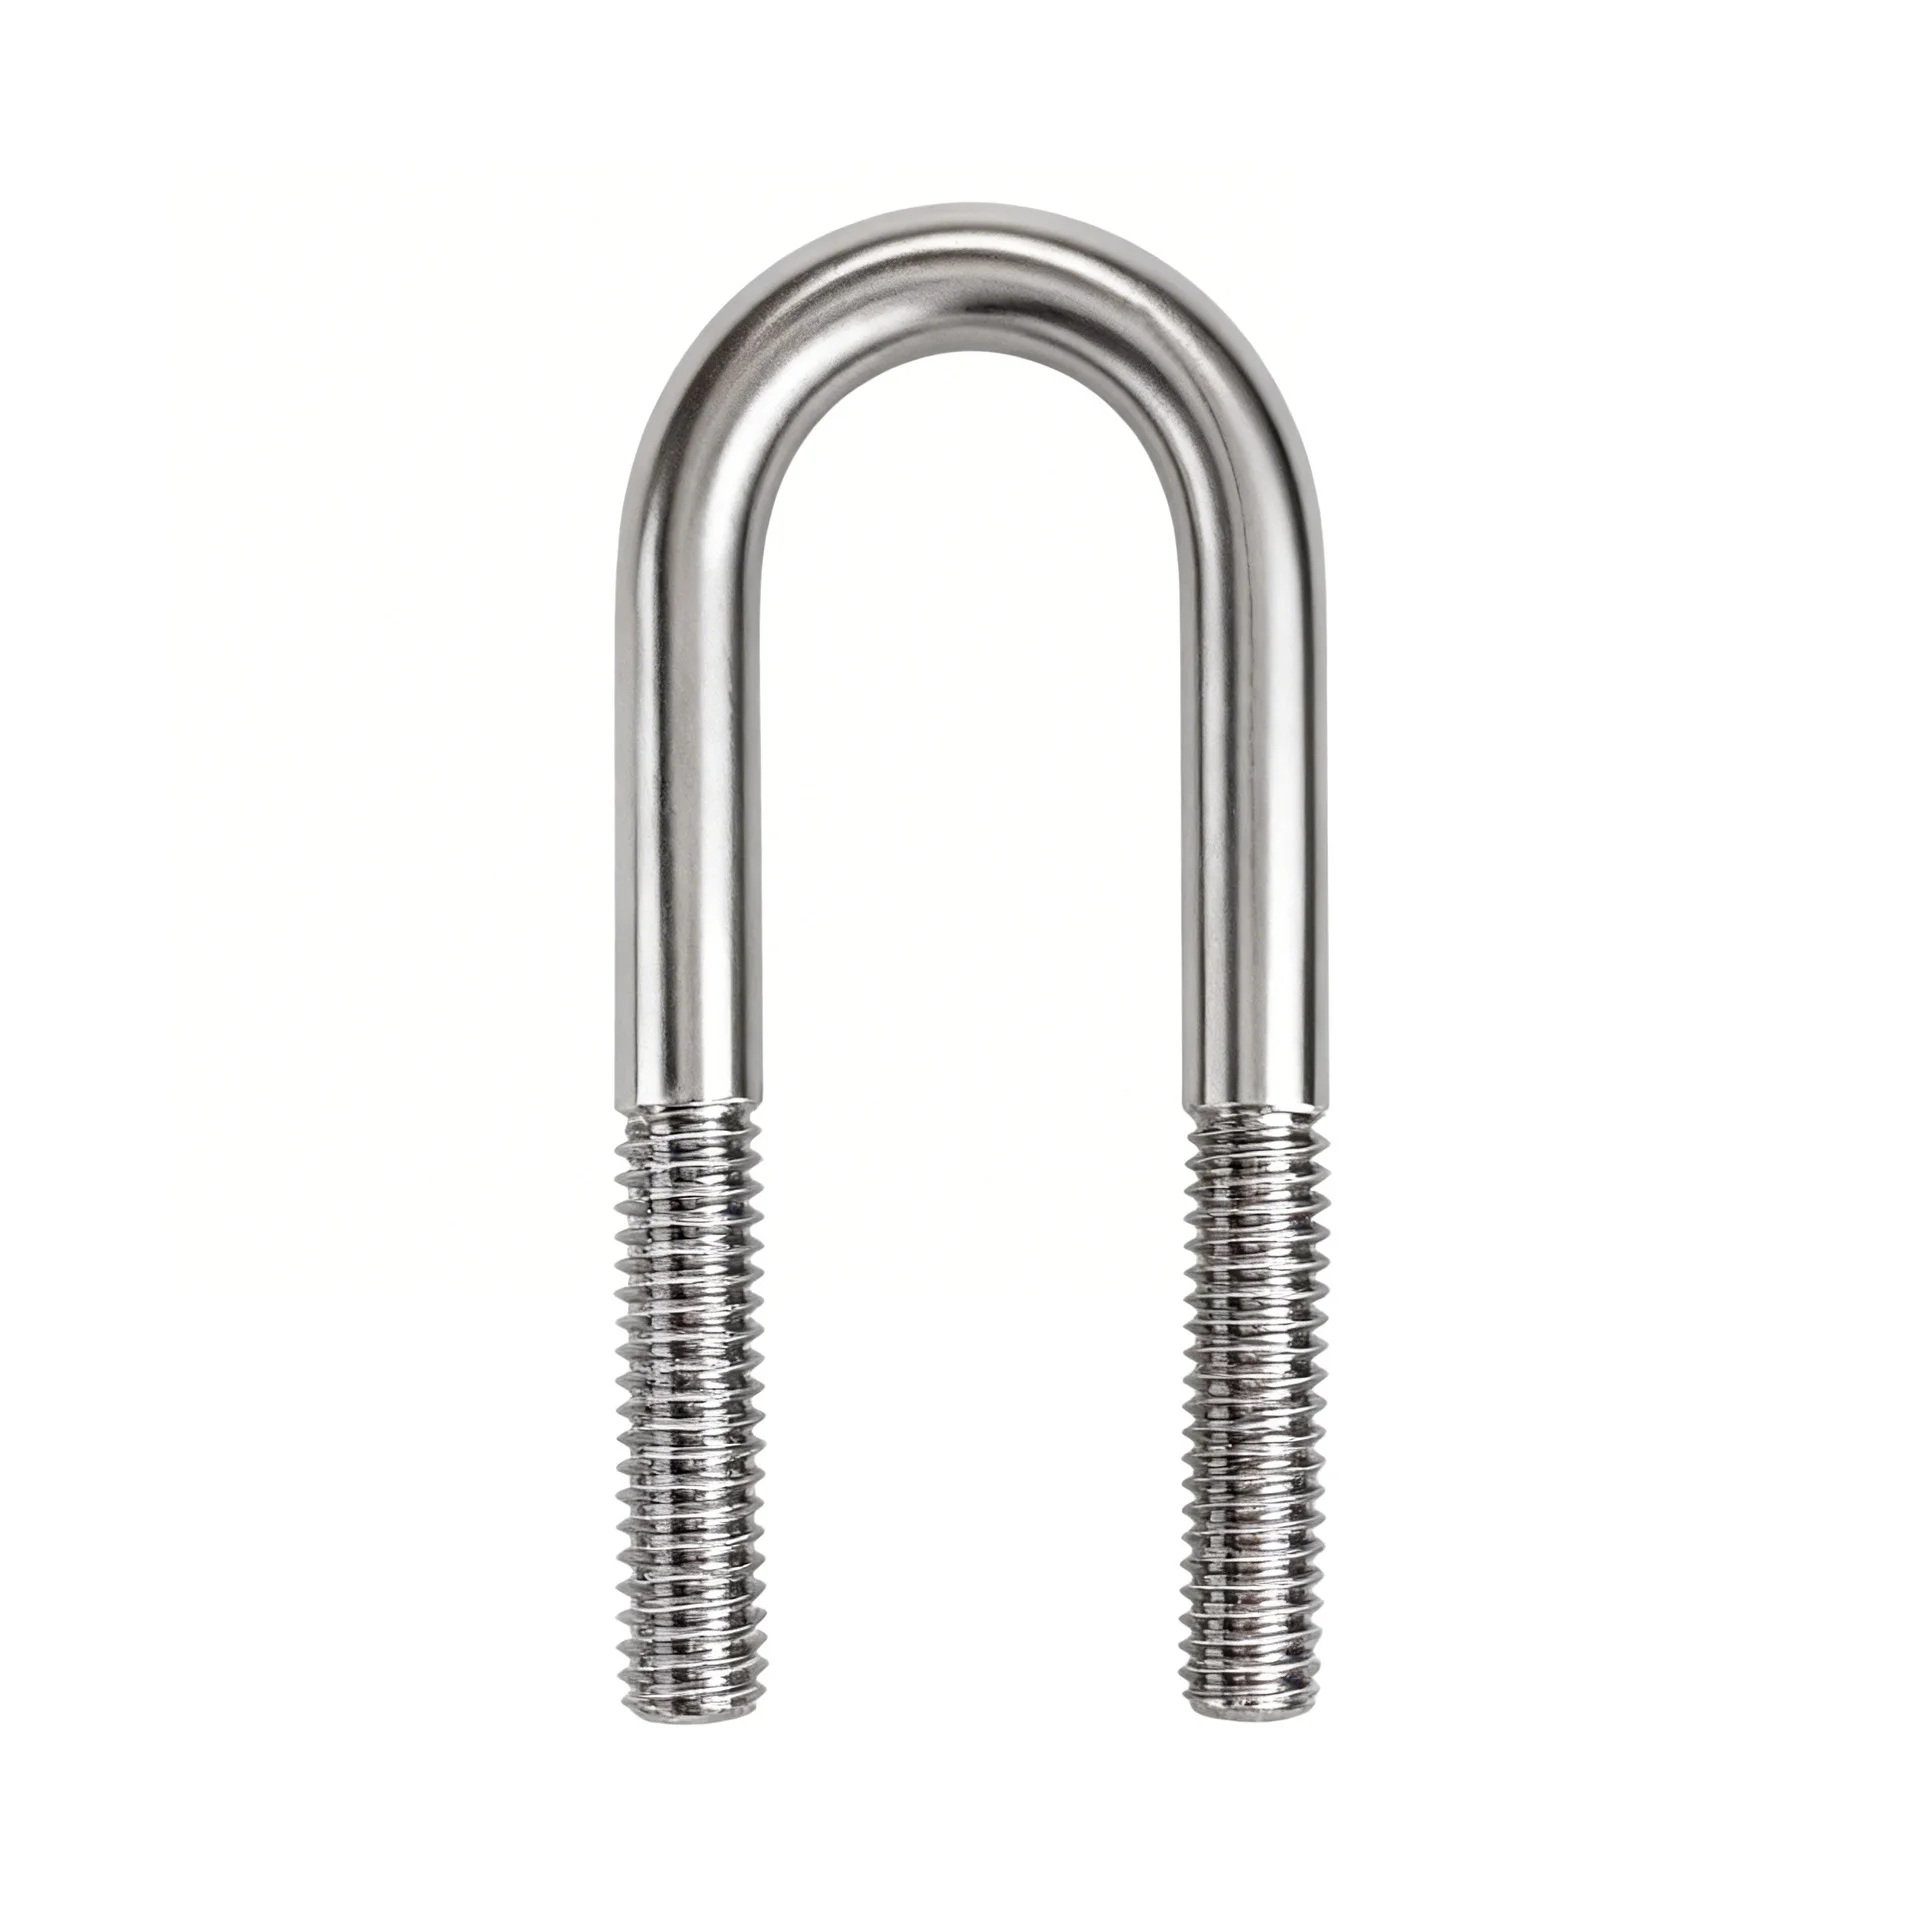
見積前に購入者が提供する必要がある U ボルトの寸法はどれですか?
M10 ~ M24 U ボルトの RFQ の場合、購入者は、ねじの直径、内側の幅、脚または全長、曲げ形状、ねじの長さ、適用直径、材料またはグレードの要件、表面仕上げ、適合するナット/ワッシャー、数量、および梱包の必要性を定義する寸法図を送信する必要があります。異なる測定データにより次のような U ボルトが製造される可能性があるため、呼びねじサイズだけでは十分ではありません […]
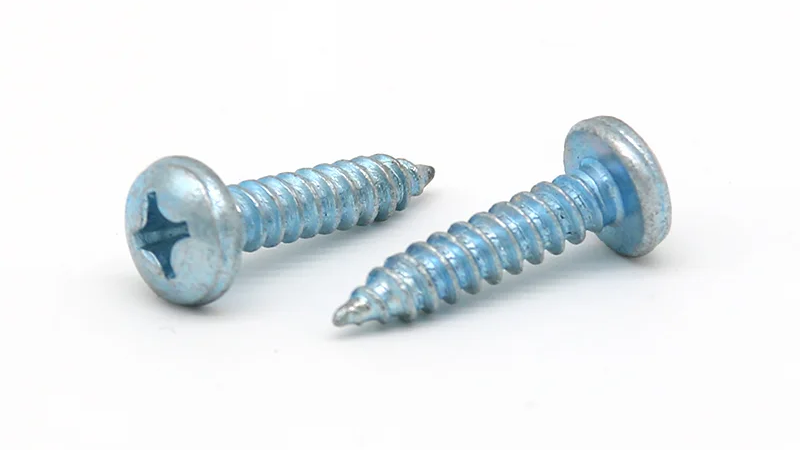
樹脂用セルフタッピンねじは、樹脂、下穴、周囲の樹脂に合わせてねじの形状を合わせ、実際の部品で頭部の座り具合、ねじのかかり具合、締め付け状態を確認して選定してください。ネジの直径だけでは、適切な穴のサイズや取り付けトルクを確立することはできません。
このガイドは、プラスチック部品に固定する金属ネジに関するものです。これらのネジは、取り付け中に嵌合ねじ山を作成しますが、ここで説明する用途では、部品に成形される下穴が必要です。 HENGZUAN は、プラスなべ頭セルフタッピンねじの用途として、PVC、ABS、および家電用プラスチック ハウジングを挙げています。特定のハウジングにその製品を選択するには、接続を確認する必要があります。樹脂のグレード、穴の形状、または組み立てプロセスが変わると、同じネジでも動作が異なる場合があります。
実際のプラスチックグレードとネジを受ける部品のセクションから始めます。 「ABS カバー」などの一般的な説明では、ネジの形成や周囲の素材の強度に影響を与える情報が省略されています。
ネジが厚い壁、成形ボス、または既存のネジ穴に入り込む可能性があります。ボスとは、ネジ穴を囲む隆起したプラスチックの部分です。ネジが接続を形成して締め付ける際に周囲のプラスチックに負荷がかかるため、利用可能な壁の厚さとサポートが重要になります。
| 確認事項 | なぜ選択に影響するのか |
|---|---|
| 樹脂グレードと強化材または充填材 | 材料の挙動は、相手ねじがどのように形成されるか、およびジョイントが荷重にどのように反応するかに影響します。 |
| 穴とボスの寸法 | 穴の周囲のプラスチックは、必要なサポートを失うことなく、ねじ山形成に対応する必要があります。 |
| 上部コンポーネントとその逃げ穴 | ネジはコンポーネントが結合し、意図したとおりに固定されるようにする必要があります。 |
| サービスとメンテナンスの要件 | 熱、持続的な負荷、化学物質への曝露、分解などにより、最初の取り付け以外のチェックが必要になる場合があります。 |
例えば、ハウジングの樹脂を変えると締結条件を見直すことになります。古いツール設定と変更されていないネジ指定では、改訂された部品が同じ方法で組み立てられるとは限りません。
ネジの形状と外径を比較してください。ピッチ、フランクの形状、コアの直径は、プラスチックを移動させるために利用できるスペースと穴の壁にかかる荷重に影響します。したがって、呼び径が同じ 2 つのネジには、異なる穴の設計が必要になる場合があります。
ねじ山形成ねじは、材料を移動させて相手のねじ山を作成します。ねじ切りデザインは、切断機能を通じて材料を除去します。先端が尖っているだけではねじ切りネジであるとは判断できません。また、直径が一致するという理由だけで 2 つのアプローチで推奨される穴を共有すべきではありません。
熱可塑性プラスチック用に特別に設計された一部のねじは、かみ合いを維持しながらラジアル荷重を軽減することを目的としたねじ山形状を使用しています。これは、ボスが薄い、挿入抵抗が高い、または締め付け代が狭いために、従来のタッピングねじの使用が困難である場合に当てはまります。ネジとボスの適合性も併せて確認が必要です。
ヘンズアンさん プラスなべタッピンねじ それらは GB/T845-1985 指定の下で炭素鋼製品としてリストされており、指定された用途には PVC と ABS が含まれます。製品仕様書と実際のハウジング図面を使用して、目的の樹脂およびボスの設計に適した直径、長さ、ネジの形状を確認してください。
候補のネジで過度の挿入抵抗やボスの亀裂が発生する場合は、トルクを増やす前にネジと穴の組み合わせを検討してください。異なるねじの設計が役立つ場合もありますが、同じ樹脂、ジョイントの形状、およびアセンブリ要件に照らして評価する必要があります。
プラスチックのネジ用の下穴は、過度の負荷をかけずにネジが入るようにしながら、ネジがかみ合うための材料を残しておく必要があります。穴が小さいほど自動的に強い選択肢になるわけではありません。挿入抵抗が増加し、周囲のプラスチックが膨張する可能性があります。穴が大きすぎると、かみ合いが不十分になる可能性があります。
特定のネジの形状と樹脂に適用される推奨事項を使用し、コンポーネントでそれを検証します。専門ネジ用に公開されている穴率を、無関係なタッピングネジに転用しないでください。
公差と呼び径を指定します。都合のよいサイズの穴を 1 つ使用して試行すると、生産範囲の両端での困難を見逃す可能性があります。成形穴の場合は、テーパーと嵌合深さ方向の寸法を確認してください。開口部のみを測定すると、ねじが形成される部分を表現できない場合があります。
プラスチック製のネジボスの設計には、穴の周囲の材質、入口、利用可能な深さが含まれます。下穴を小さくしてしめしろを大きくすると、ボス壁にかかる荷重も変化します。壁が薄いかサポートが不十分な場合、変更によって接合部が改善される代わりに亀裂が生じる可能性があります。
入口緩和は、適切に設計された接続部の開口部付近の応力を管理するのに役立ちます。その寸法はネジとコンポーネントの設計に基づいています。これらは普遍的な加工指示ではありません。
止まり穴では、意図した全ねじのかみ合いを超えてねじの先端が入る余地を残しておきます。コンポーネントを取り付けた位置でこのクリアランスを確認します。ヘッドが着座する前にネジが底部に到達すると、アセンブリが緩んだままで高いトルク値が得られることがあります。
また、受け穴と上部コンポーネントの逃げ穴を区別してください。カバーを下部ボスに向かって引っ張る必要がある場合、カバー内の意図しないネジの係合がその動きを妨げる可能性があります。
ネジの頭には適切な座面が必要で、接続には使用可能なネジのかみ合いが必要です。組み立てた状態で両方を確認してください。
雲台は通常、雲台の下の支持座に支えられています。フラッシュの外観を作り出すために、不適切なプラスチック表面に打ち込まないでください。ヘッドがくぼみ内に収まる場所で、くぼみの形状、残りのサポート、およびドライバーのアクセスを確認します。
HENGZUAN なべ頭ネジの場合は、ハウジング シートに対する実際の頭の寸法を確認してください。コンポーネントが閉じる前にヘッドがエッジに接触したり、プラスチックが傾いたり、目に見えて変形したりした場合、トルクを増加しても幾何学的不一致は修正されません。
ネジの長さは、上部コンポーネントと受け側のプラスチックに入る部分を考慮する必要があります。テーパ状の先端は、その後ろのネジ部分と同じ完全なプロファイルの係合を提供しません。長すぎると、ジョイントが閉じる前に先端が底になってしまう可能性があります。
ボスの深さが十分にある場合は、ネジを長くすると、さらにかみ合うことができます。不適切な穴や損傷したねじ山を補うために追加の長さを使用するのではなく、結果の挿入動作と底部クリアランスを確認します。
挿入トルクは、ネジが挿入される間にヘッドが着座に到達する前に発生する最大トルクです。着座後、締め付けトルクを加えて接続を完了します。ストリッピングトルクはプラスチックネジの破損を示します。ジョイントには、部品や機器の変動に対応するために、通常の組み立て要求と故障との間の十分な分離が必要です。
プラスチックのネジ山が剥がれる前に、ボス、ヘッド座面領域、またはネジが破損する可能性があります。使用可能な設定では、亀裂、ヘッドの抜け、ネジの損傷などの可能性がある場合、最初の関連故障が発生する前に変動を許容する必要があります。
トルクは、ねじ山とヘッドの下の摩擦にも依存します。仕上げを変更したり、潤滑剤を追加したり、コンポーネントの表面を変更すると、測定されたトルクとクランプの関係が変化する可能性があります。したがって、別のネジとハウジングの組み合わせによるトルク値は、現在のジョイントの証拠としては不十分です。
代表的なコンポーネントと管理された組み立てプロセスを使用して、設定を確立します。実際のシーケンスは次のとおりです。
次の観察は、調査を直接行うのに役立ちます。それぞれに複数の原因が考えられます。
| 組立観察 | 最初に確認すること |
|---|---|
| ネジが入る途中でボスが割れる | 穴のサイズと形状、周囲の壁、ねじの形状と配置。 |
| 隙間を残したままネジが止まる | 止まり穴の深さ、上部とヘッドシートの意図しない噛み合い。 |
| ジョイントを締め付けずにネジが回り続ける | プラスチックネジの損傷、利用可能なかみ合わせ、およびヘッドの下の状態。 |
| 同じツール設定では一貫性のない結果が得られます | 穴のばらつき、材質の状態、ねじの表面の状態、工具の性能。 |
正常に装着されてから破損するまでのマージンが狭すぎる場合は、接続設計を再検討してください。より高いツール設定を選択すると、ジョイント自体に欠けている安定したアセンブリ ウィンドウを作成できません。
繰り返し組み立てる場合は、独自の評価が必要です。最初の取り付け時に、ねじによって相手ねじが作成されます。再組み立ての際には、競合するパスを切断したり形成したりすることなく、既存のねじ山をたどる必要があります。慎重に始めて、ねじ山が損傷していないか、ねじが意図したとおりに固定されなくなっていないか確認してください。
プラスチック製のタッピンねじには普遍的な再利用回数はありません。メンテナンスのためにハウジングを開ける場合は、対象のコンポーネントに対して必要な分解と再組み立ての手順をテストします。保守員が実際に使用する組み立て方法を記載します。
使用状況によっては、締め付け直後には存在しなかった問題が明らかになる場合もあります。持続的な負荷や温度変化にさらされている部品の場合、接続が意図した条件下で必要なクランプと機能を維持しているかどうかを評価します。ネジをさらに回転させて行うトルクチェックでは、クランプ残荷重を直接測定するものではありません。
化学的適合性も確認してください。潤滑剤、洗浄剤、製造残留物は一部のプラスチックに影響を与え、組み立て後に応力亀裂が発生する可能性があります。挿入抵抗を減らすために未検証の潤滑剤を追加すると、評価される条件が変化します。
プラスチック用のタッピンねじを選択するということは、ねじ、材質、穴、シート、および組み立てプロセスを 1 つの接続として確認することを意味します。に プラスチック固定要件についてHENGZUANと話し合ってください。、樹脂グレード、穴とボスの図面、予定のネジ寸法、組み立てとメンテナンスの要件、および数量を提供します。
M10 ~ M24 U ボルトの RFQ の場合、購入者は、ねじの直径、内側の幅、脚または全長、曲げ形状、ねじの長さ、適用直径、材料またはグレードの要件、表面仕上げ、適合するナット/ワッシャー、数量、および梱包の必要性を定義する寸法図を送信する必要があります。異なる測定データにより次のような U ボルトが製造される可能性があるため、呼びねじサイズだけでは十分ではありません […]
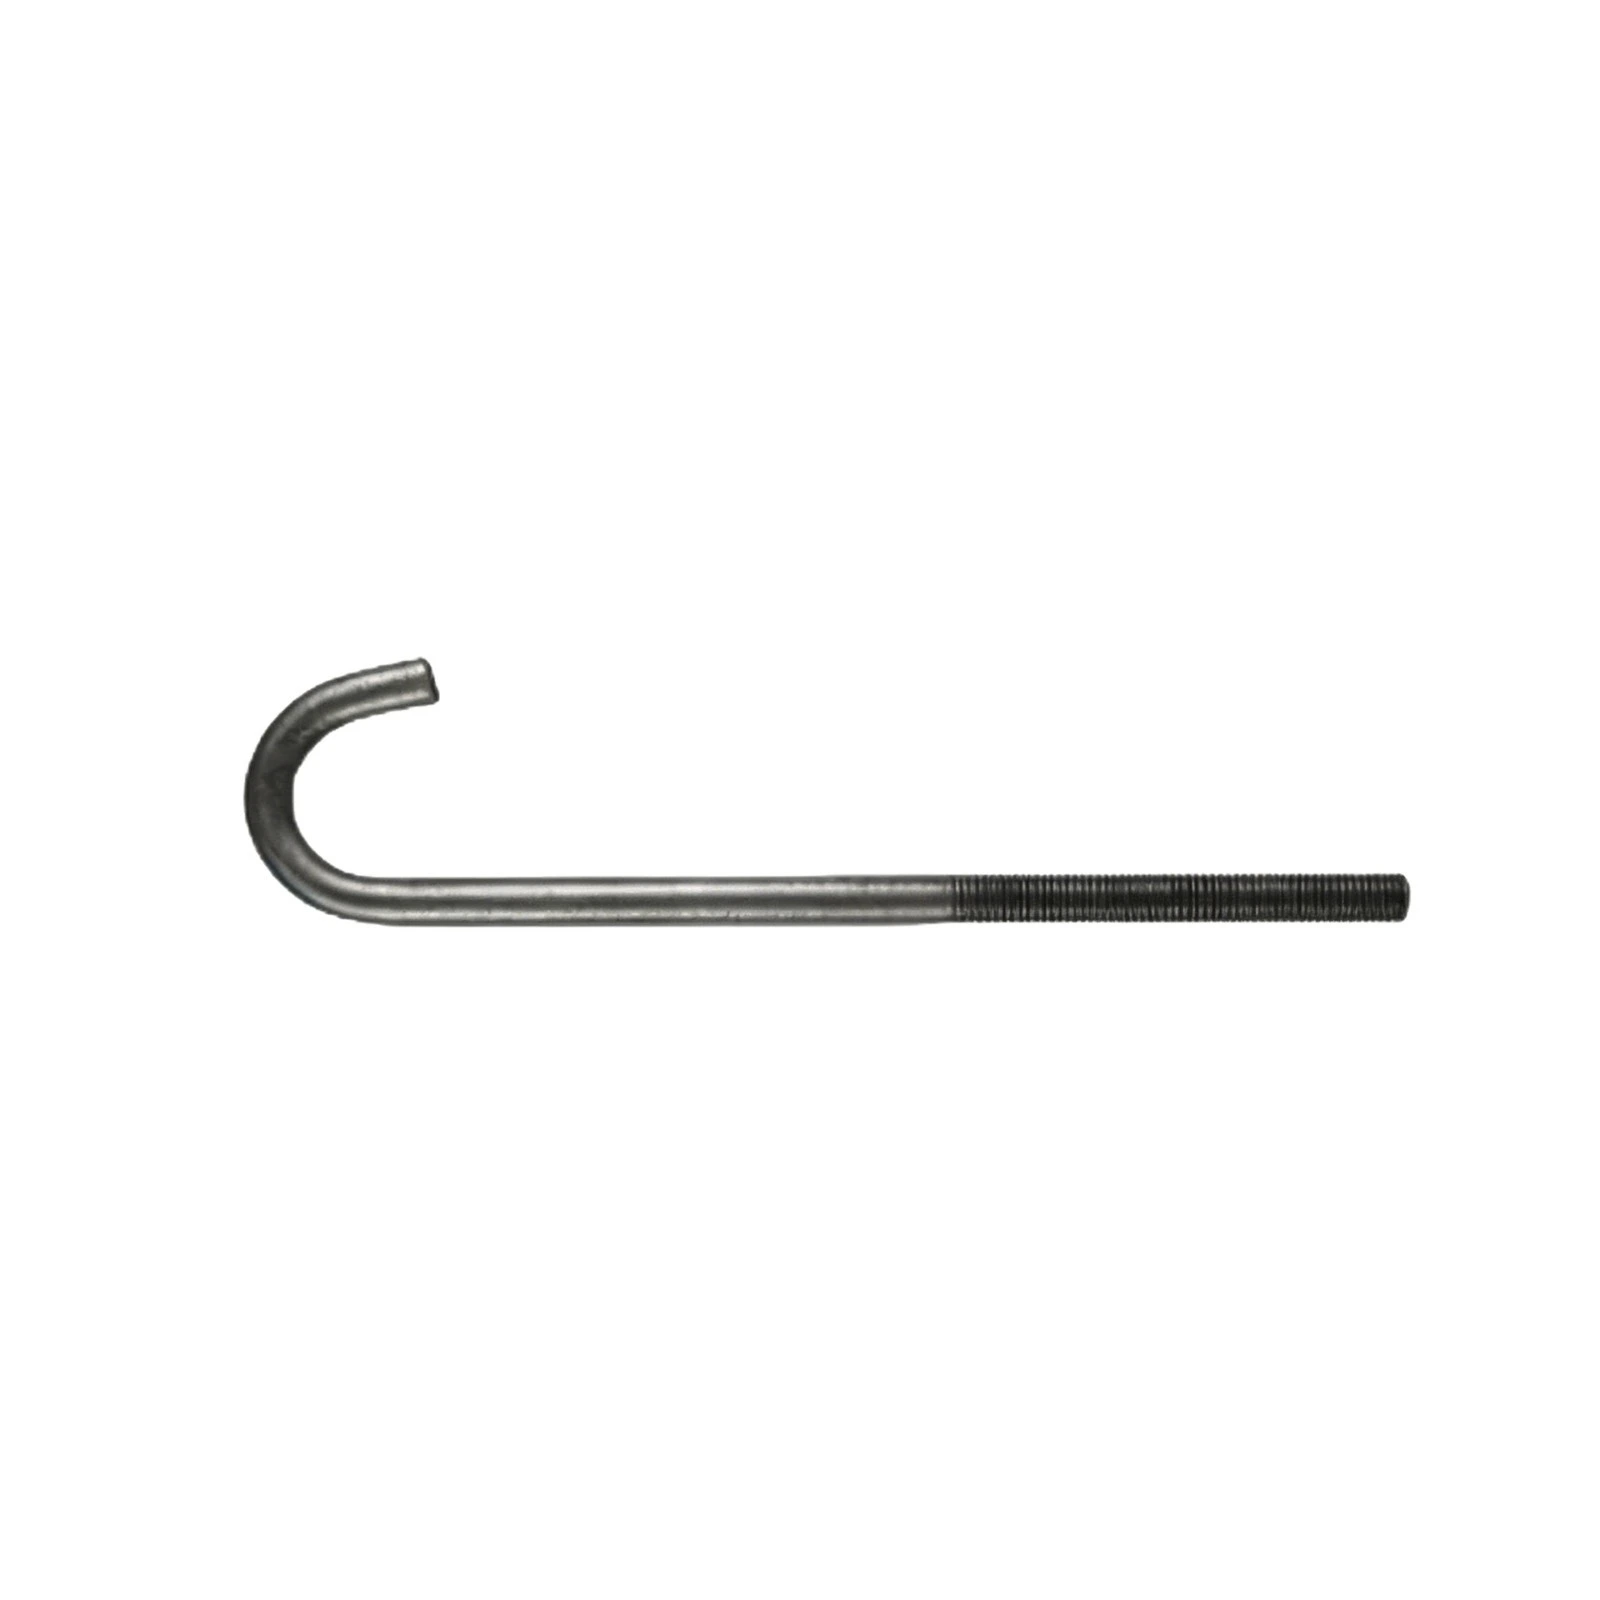
古い規格に照らして L 字型アンカー ボルトを注文する場合、購入者は発注書を発行する前に、規格の現在のステータスを確認し、プロジェクトで承認された仕様を確認し、図面、寸法、材料、基礎のインターフェースを調整する必要があります。製品ページや古い図面に記載されている従来の規格番号は、それ自体では、次のことを示す十分な証拠にはなりません […]