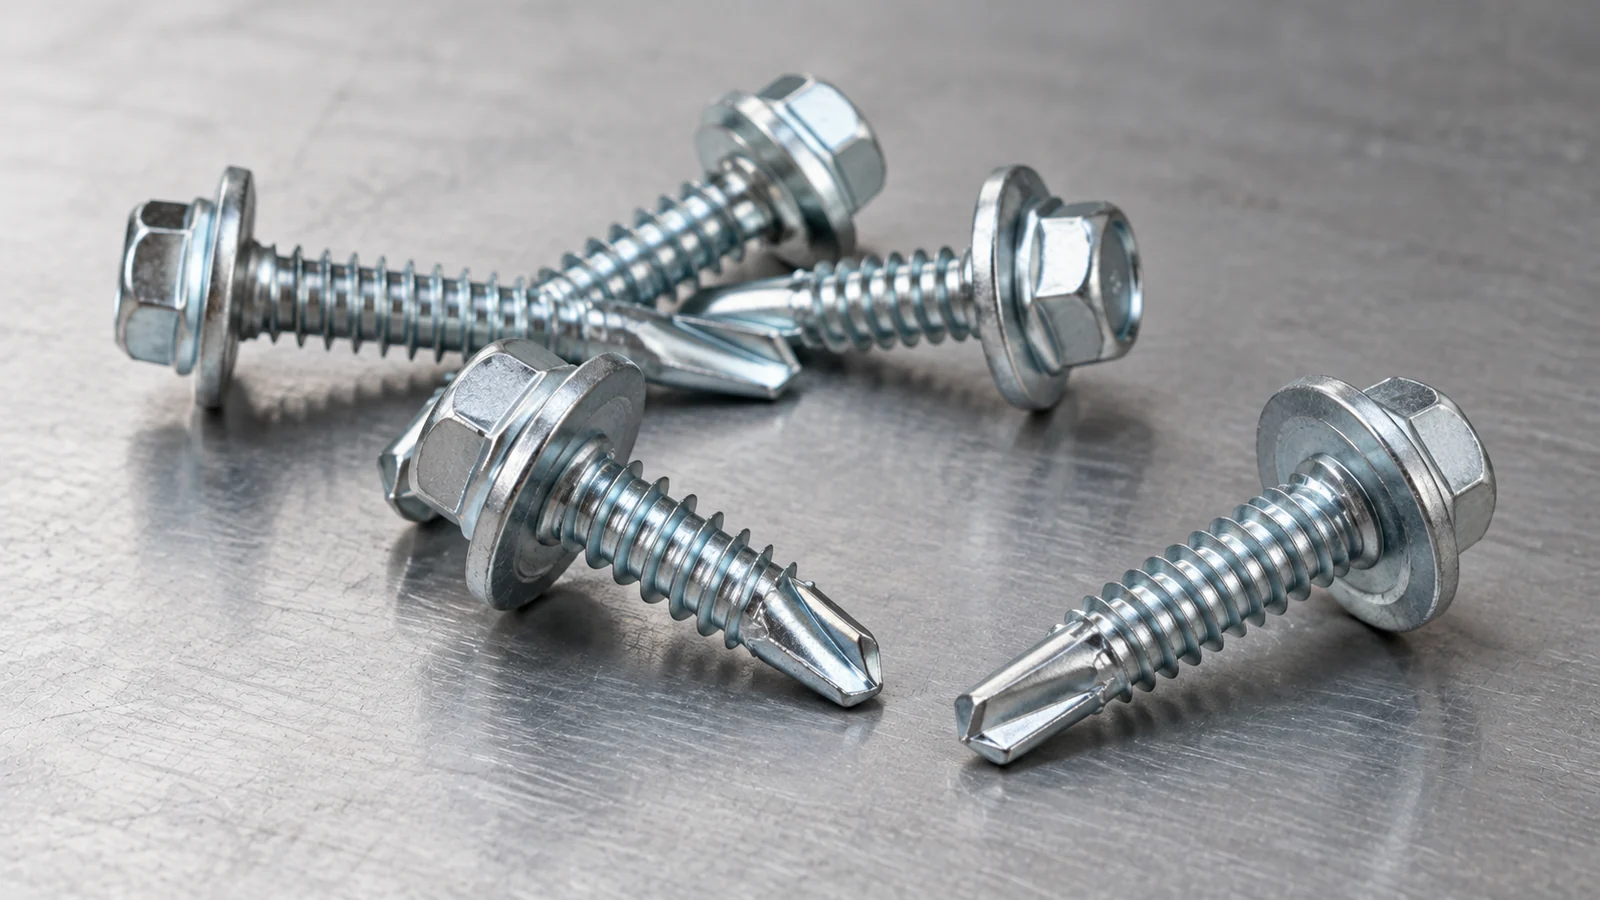
ಒಂದು ಕಪ್ ವಾಷರ್ನೊಂದಿಗೆ ಹೆಕ್ಸ್ ಹೆಡ್ ಸ್ವಯಂ-ಡ್ರಿಲ್ಲಿಂಗ್ ಸ್ಕ್ರೂ ಅನ್ನು ಆಯ್ಕೆಮಾಡುವುದು ST5.5 ಅಥವಾ ST6.3 ಮತ್ತು ನಾಮಮಾತ್ರದ ಉದ್ದವನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಿನದನ್ನು ಬಯಸುತ್ತದೆ. ಕೊರೆಯುವ ಬಿಂದುವು ಅದು ತೂರಿಕೊಳ್ಳುವ ಉಕ್ಕಿಗೆ ಸರಿಹೊಂದಬೇಕು; ಥ್ರೆಡ್ ಮಾಡಿದ ವಿಭಾಗವು ಉದ್ದೇಶಿತ ಪೋಷಕ ವಸ್ತುವನ್ನು ತೊಡಗಿಸಿಕೊಳ್ಳಬೇಕು; ಮತ್ತು ಹೆಡ್ ಮತ್ತು ವಾಷರ್ ಅಸೆಂಬ್ಲಿಯು ಹೊರಗಿನ ಫಲಕದಲ್ಲಿ ಸರಿಯಾಗಿ ಕುಳಿತುಕೊಳ್ಳಬೇಕು. ಸ್ಕ್ರೂನ ಕೊರೆಯುವ ಸಾಮರ್ಥ್ಯವು ಒಟ್ಟಿಗೆ ಹಿಡಿದಿರುವ ವಸ್ತುಗಳ ಒಟ್ಟು ದಪ್ಪದಂತೆಯೇ ಇರುವುದಿಲ್ಲ. ಮೇಲ್ಛಾವಣಿ ಅಥವಾ ಗೋಡೆಯ ಜಂಟಿಗೆ ಹವಾಮಾನ ಸೀಲಿಂಗ್ ಅಗತ್ಯವಿದ್ದಲ್ಲಿ, ನಿಖರವಾದ ಉತ್ಪನ್ನ ಮತ್ತು ಫಲಕ ವ್ಯವಸ್ಥೆಗಾಗಿ ತೊಳೆಯುವ ವಸ್ತು, ಸಂಕೋಚನ ಮತ್ತು ಅನುಸ್ಥಾಪನ ವಿಧಾನವನ್ನು ಪರಿಶೀಲಿಸಬೇಕು. ಈ ಮಾರ್ಗದರ್ಶಿ ಆ ನಿರ್ಧಾರಗಳನ್ನು ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ ಆದ್ದರಿಂದ ನಿರ್ಮಾಣ ಖರೀದಿದಾರರು ಸೂಕ್ತವಾದ ಸ್ಕ್ರೂ ಅನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಬಹುದು ಬದಲಿಗೆ ಉದ್ದವಾದ ಫಾಸ್ಟೆನರ್ ಸ್ವಯಂಚಾಲಿತವಾಗಿ ದಪ್ಪವಾದ ಉಕ್ಕನ್ನು ಕೊರೆಯುತ್ತದೆ ಅಥವಾ ಜಲನಿರೋಧಕ ಜಂಟಿಯನ್ನು ರಚಿಸುತ್ತದೆ.
ಕಪ್-ವಾಷರ್ ಸ್ವಯಂ-ಡ್ರಿಲ್ಲಿಂಗ್ ಸ್ಕ್ರೂ ಏನು ಮಾಡುತ್ತದೆ?
ಡ್ರಿಲ್ ಪಾಯಿಂಟ್ ಆರಂಭಿಕ ರಂಧ್ರವನ್ನು ರೂಪಿಸುತ್ತದೆ, ಥ್ರೆಡ್ ಪೋಷಕ ವಸ್ತುವನ್ನು ತೊಡಗಿಸುತ್ತದೆ ಮತ್ತು ಷಡ್ಭುಜೀಯ ತಲೆಯು ಅನುಸ್ಥಾಪಕಕ್ಕೆ ಡ್ರೈವ್ ಮೇಲ್ಮೈಯನ್ನು ಒದಗಿಸುತ್ತದೆ. ಕಪ್ ವಾಷರ್ ಹೆಡ್ ಕಾಂಟ್ಯಾಕ್ಟ್ ಅಸೆಂಬ್ಲಿಯ ಭಾಗವಾಗಿದೆ. ಅದರ ನಿಖರವಾದ ನಿರ್ಮಾಣವನ್ನು ಅವಲಂಬಿಸಿ, ಇದು ಹಾಳೆಯ ವಿರುದ್ಧ ವಾಷರ್ ಘಟಕವನ್ನು ಇರಿಸಲು ಮತ್ತು ಸಂಕುಚಿತಗೊಳಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ. ಇದರ ಆಯಾಮಗಳು ಮತ್ತು ವಸ್ತುವು ಸ್ಕ್ರೂ ವ್ಯಾಸ ಮತ್ತು ಕೊರೆಯುವ ಬಿಂದುವಿನಿಂದ ಪ್ರತ್ಯೇಕ ವಿಶೇಷಣಗಳಾಗಿವೆ.
ದಿ ಕಪ್ ತೊಳೆಯುವ ಯಂತ್ರದೊಂದಿಗೆ ಹೆಂಗ್ಜುವಾನ್ ಹೆಕ್ಸ್ ಹೆಡ್ ಸ್ವಯಂ ಕೊರೆಯುವ ತಿರುಪು WOTU ವೆಬ್ಸೈಟ್ನಲ್ಲಿ ತೋರಿಸಿರುವ ST5.5/ST6.3 ನಾಮಮಾತ್ರ ವ್ಯಾಸಗಳು, 19-75 mm ಪಟ್ಟಿ ಮಾಡಲಾದ ಉದ್ದಗಳು ಮತ್ತು 2-5 mm ಸ್ಟೀಲ್ ಡ್ರಿಲ್ಲಿಂಗ್ ದಪ್ಪದ ಅನ್ವಯದೊಂದಿಗೆ ಬಣ್ಣ-ಸತು-ಲೇಪಿತ ಉತ್ಪನ್ನ ಎಂದು ವಿವರಿಸಲಾಗಿದೆ. ಇದರ ವಿವರವಾದ ಪಠ್ಯವು ಕಪ್ಪು ರಬ್ಬರ್ ಪ್ಯಾಡ್ ಅನ್ನು ಸಹ ಉಲ್ಲೇಖಿಸುತ್ತದೆ. ಈ ಸತ್ಯಗಳು ಈ ಪಟ್ಟಿಗೆ ಅನ್ವಯಿಸುತ್ತವೆ, ಪ್ರತಿ ಕಪ್-ವಾಷರ್ ಸ್ಕ್ರೂ ಅಥವಾ ಲಭ್ಯವಿರುವ ಎಲ್ಲಾ ಗಾತ್ರದ ಸಂಯೋಜನೆಗಳಿಗೆ ಅಲ್ಲ. ಕಾಂಪೌಂಡ್-ವಾಷರ್ ವಸ್ತುಗಳು, ರೇಖಾಗಣಿತ ಮತ್ತು ಸೀಲಿಂಗ್ ಪರಿಶೀಲನೆಗೆ ಪ್ರಸ್ತಾವಿತ ಆದೇಶಕ್ಕಾಗಿ ದೃಢೀಕರಣದ ಅಗತ್ಯವಿದೆ.
ಕೊರೆಯುವ ಸಾಮರ್ಥ್ಯವು ಒಟ್ಟು ಕ್ಲ್ಯಾಂಪ್ಡ್ ದಪ್ಪವಲ್ಲ
ಸ್ವಯಂ ಕೊರೆಯುವ ತಿರುಪು ಅದರ ಎಳೆಗಳು ಹಿಡುವಳಿ ನಿಶ್ಚಿತಾರ್ಥವನ್ನು ಅಭಿವೃದ್ಧಿಪಡಿಸುವ ಮೊದಲು ಒಂದು ಅಥವಾ ಹೆಚ್ಚಿನ ವಸ್ತುಗಳ ಮೂಲಕ ಹಾದುಹೋಗುತ್ತದೆ. ಪರಿಶೀಲಿಸಲು ಕನಿಷ್ಠ ಮೂರು ಸ್ವತಂತ್ರ ಆಯಾಮಗಳಿವೆ: ಡ್ರಿಲ್ ಪಾಯಿಂಟ್ನಿಂದ ತೂರಿಕೊಂಡ ಒಟ್ಟು ವಸ್ತು, ತೊಳೆಯುವ ಕೆಳಗೆ ಹಿಡಿದಿರುವ ಹೊರಗಿನ ಘಟಕಗಳ ದಪ್ಪ ಮತ್ತು ಎಳೆಗಳನ್ನು ಉಳಿಸಿಕೊಳ್ಳಬೇಕಾದ ದಪ್ಪ ಮತ್ತು ವಸ್ತುಗಳ ಪ್ರಕಾರ. ಮೂರನ್ನೂ ಒಂದೇ "ಶೀಟ್ ದಪ್ಪ" ಎಂದು ಪರಿಗಣಿಸುವುದು ತಪ್ಪಾದ ಕ್ರಮಕ್ಕೆ ಕಾರಣವಾಗಬಹುದು.
| ಆಯಾಮ | ಇದರ ಅರ್ಥವೇನು | ಏನು ಪರಿಶೀಲಿಸಬೇಕು |
| ಕೊರೆಯುವ ದಪ್ಪ | ಡ್ರಿಲ್ ಪಾಯಿಂಟ್ ಕತ್ತರಿಸಬೇಕಾದ ಸ್ಟೀಲ್ ದಪ್ಪ | ಪಾಯಿಂಟ್ ಪ್ರಕಾರ, ಪೋಷಕ-ಉಕ್ಕಿನ ದರ್ಜೆ ಮತ್ತು ಪೂರೈಕೆದಾರ-ರೇಟೆಡ್ ಸಾಮರ್ಥ್ಯ |
| ಕ್ಲ್ಯಾಂಪ್ಡ್ ಸ್ಟಾಕ್ | ತಲೆ ಮತ್ತು ತೊಳೆಯುವ ಕೆಳಗೆ ಸಂಯೋಜಿತ ದಪ್ಪ | ಫಲಕ, ಲೇಪನ, ಸ್ಪೇಸರ್ಗಳು ಮತ್ತು ಯಾವುದೇ ಮಧ್ಯಂತರ ಪದರ |
| ಥ್ರೆಡ್ ಎಂಗೇಜ್ಮೆಂಟ್ | ಎಳೆಗಳು ಧಾರಣವನ್ನು ಅಭಿವೃದ್ಧಿಪಡಿಸುವ ವಸ್ತು | ಬೆಂಬಲ ಪ್ರಕಾರ, ಥ್ರೆಡ್ ರೂಪ ಮತ್ತು ಅನುಸ್ಥಾಪನ ಮೌಲ್ಯೀಕರಣ |
| ಒಟ್ಟಾರೆ ಸ್ಕ್ರೂ ಉದ್ದ | ಪೂರ್ಣ ಫಾಸ್ಟೆನರ್ನ ಪೂರೈಕೆದಾರ-ವ್ಯಾಖ್ಯಾನಿತ ಉದ್ದ | ಮಾಪನ ಡೇಟಾ, ಡ್ರಿಲ್ ಪಾಯಿಂಟ್ ಮತ್ತು ಥ್ರೆಡ್ ವಿತರಣೆ |
ಉಕ್ಕಿನ ದಪ್ಪವು ಡ್ರಿಲ್-ಪಾಯಿಂಟ್ ಆಯ್ಕೆಯ ಮೇಲೆ ಹೇಗೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ?
ಲೇಯರ್ಡ್ ಸ್ಟೀಲ್ ವಿರುದ್ಧ ಏಕ ಹಾಳೆ
ಗುರುತಿಸಲಾದ ಉಕ್ಕಿನ ಸ್ಥಿತಿಗೆ ರೇಟ್ ಮಾಡಲಾದ ಡ್ರಿಲ್ ಪಾಯಿಂಟ್ ಯಾವುದೇ ಸಂಖ್ಯೆಯ ಜೋಡಿಸಲಾದ ಹಾಳೆಗಳನ್ನು ನಿರ್ವಹಿಸಲು ಊಹಿಸಬಾರದು. ಮೊದಲ ಹಾಳೆ ತೆಳುವಾಗಿರಬಹುದು, ಆದರೆ ಪೋಷಕ ಪರ್ಲಿನ್ ಅಥವಾ ವಿಭಾಗವು ಗಣನೀಯವಾಗಿ ದಪ್ಪವಾಗಿರುತ್ತದೆ. ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್, ಗಡಸುತನ, ಲೇಪನಗಳು, ಪದರಗಳ ನಡುವಿನ ಅಂತರ ಮತ್ತು ಪಾಯಿಂಟ್ ವಿನ್ಯಾಸವು ಥ್ರೆಡ್ ನಿಶ್ಚಿತಾರ್ಥದ ಮೊದಲು ಸ್ಕ್ರೂ ಅನ್ನು ಸ್ವಚ್ಛವಾಗಿ ಕೊರೆಯಬಹುದೇ ಎಂದು ಪ್ರಭಾವಿಸುತ್ತದೆ. ನಿಖರವಾದ ವ್ಯಾಸ ಮತ್ತು ಪಾಯಿಂಟ್ ಕಾನ್ಫಿಗರೇಶನ್ಗಾಗಿ ಕೊರೆಯುವ ಸಾಮರ್ಥ್ಯದ ಚಾರ್ಟ್ ಅನ್ನು ವಿನಂತಿಸಿ.
ಪಾಯಿಂಟ್ ಉದ್ದ, ಕತ್ತರಿಸುವ ಕ್ರಮ ಮತ್ತು ಕೆಲಸದ ಅನುಕ್ರಮ
ಕೊರೆಯುವ ಭಾಗವು ಸಾಮಾನ್ಯವಾಗಿ ಬೆಂಬಲದಲ್ಲಿ ಗಮನಾರ್ಹವಾದ ಥ್ರೆಡ್ ತೊಡಗಿಸಿಕೊಳ್ಳುವ ಮೊದಲು ಸೂಕ್ತವಾದ ತೆರೆಯುವಿಕೆಯನ್ನು ರೂಪಿಸುವ ಅಗತ್ಯವಿದೆ. ವಸ್ತುವಿನ ಸ್ಟ್ಯಾಕ್ಗೆ ಒಂದು ಬಿಂದುವು ತುಂಬಾ ಚಿಕ್ಕದಾಗಿದ್ದರೆ ಅಥವಾ ಸೂಕ್ತವಲ್ಲದಿದ್ದರೆ, ಅನುಸ್ಥಾಪಕವು ಸ್ಥಗಿತಗೊಳಿಸುವಿಕೆ, ಮಿತಿಮೀರಿದ ಅಥವಾ ಅನಿಯಮಿತ ಥ್ರೆಡ್ ರಚನೆಯನ್ನು ಎದುರಿಸಬಹುದು. ಡ್ರಿಲ್ ಪಾಯಿಂಟ್ ಅನ್ನು ಬದಲಾಯಿಸದೆಯೇ ನಾಮಮಾತ್ರದ ಫಾಸ್ಟೆನರ್ ಉದ್ದವನ್ನು ಹೆಚ್ಚಿಸುವುದು ಸಾಕಷ್ಟು ಕೊರೆಯುವ ರೇಟಿಂಗ್ ಅನ್ನು ಪರಿಹರಿಸುವುದಿಲ್ಲ.
ಉಪಕರಣದ ವೇಗ, ಅಕ್ಷೀಯ ಒತ್ತಡ ಮತ್ತು ತಲಾಧಾರದ ಗಡಸುತನ
ಅನುಸ್ಥಾಪನೆಯು ಸ್ಕ್ರೂ, ಪವರ್ ಟೂಲ್ ಮತ್ತು ಮೂಲ ವಸ್ತುಗಳ ಮೌಲ್ಯೀಕರಿಸಿದ ಸಂಯೋಜನೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಅತಿಯಾದ ವೇಗ, ತಪ್ಪು ಜೋಡಣೆ ಅಥವಾ ಪುನರಾವರ್ತಿತ ಜಾರಿಬೀಳುವಿಕೆಯು ಬಿಂದು ಅಥವಾ ರಂಧ್ರವನ್ನು ಹಾನಿಗೊಳಿಸಬಹುದು. ಪ್ರತಿ ST5.5 ಅಥವಾ ST6.3 ಸ್ಕ್ರೂಗೆ ಯಾವುದೇ ಸಮರ್ಥನೀಯ ಸಾರ್ವತ್ರಿಕ ಚಾಲಕ ಸೆಟ್ಟಿಂಗ್ ಇಲ್ಲ: ತಯಾರಕರ ಅಪ್ಲಿಕೇಶನ್ ಮಾರ್ಗದರ್ಶಿ ಅಥವಾ ಪ್ರತಿನಿಧಿ ಜಂಟಿಯಲ್ಲಿ ಅರ್ಹ ಪ್ರಯೋಗವನ್ನು ಬಳಸಿ.
ಸ್ಕ್ರೂ ಉದ್ದವನ್ನು ಹೇಗೆ ನಿರ್ದಿಷ್ಟಪಡಿಸಬೇಕು?
ಸಂಪೂರ್ಣ ಕ್ಲ್ಯಾಂಪ್ ಮಾಡಿದ ದಪ್ಪದಿಂದ ಪ್ರಾರಂಭಿಸಿ: ಹೊರ ಹಾಳೆ, ಯಾವುದೇ ಮಧ್ಯಂತರ ಅಂಶಗಳು ಮತ್ತು ತಲೆಯ ಕೆಳಗಿರುವ ಜ್ಯಾಮಿತಿ. ನಂತರ ಡ್ರಿಲ್ಲಿಂಗ್, ಥ್ರೆಡ್ ಎಂಗೇಜ್ಮೆಂಟ್ ಮತ್ತು ಯಾವುದೇ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಪಾಯಿಂಟ್ ಮುಂಚಾಚಿರುವಿಕೆಗೆ ಅಗತ್ಯವಿರುವ ಉದ್ದವನ್ನು ನಿರ್ಣಯಿಸಿ. ಪೂರೈಕೆದಾರರು ಹೇಗೆ ಉದ್ದವನ್ನು ಅಳೆಯುತ್ತಾರೆ ಎಂಬುದನ್ನು ದೃಢೀಕರಿಸಿ-ತಲೆಯ ಅಡಿಯಲ್ಲಿ, ಪಾಯಿಂಟ್ ಸೇರಿದಂತೆ, ಅಥವಾ ಇನ್ನೊಂದು ವ್ಯಾಖ್ಯಾನಿಸಿದ ಕನ್ವೆನ್ಷನ್ ಮೂಲಕ. ಸಂಬಂಧಿತ ಕೆಲಸದ ಆಯಾಮಗಳು ಕ್ಯಾಟಲಾಗ್ನಲ್ಲಿ ನಾಮಮಾತ್ರದ ಉದ್ದಕ್ಕೆ ಸಮನಾಗಿರುವುದಿಲ್ಲ.
ನಿರೋಧನ ಅಥವಾ ಸ್ಯಾಂಡ್ವಿಚ್ ನಿರ್ಮಾಣವನ್ನು ಒಳಗೊಂಡಿರುವಲ್ಲಿ, ಸಂಕುಚಿತ ಮತ್ತು ಸಂಕ್ಷೇಪಿಸದ ಆಯಾಮಗಳು ಭಿನ್ನವಾಗಿರುತ್ತವೆ. ಹೊರಗಿನ ಹಾಳೆಯನ್ನು ರಚನಾತ್ಮಕ ಬೆಂಬಲದಿಂದ ಅಂತರದಿಂದ ಬೇರ್ಪಡಿಸಬಹುದು; ಸಂಪೂರ್ಣ ಸ್ಟಾಕ್ ಅನ್ನು ಕೊರೆಯಬಹುದಾದ ಉಕ್ಕಿನಂತೆ ಪರಿಗಣಿಸುವ ಬದಲು ಜೋಡಿಸುವ ವಿವರವು ಈ ಜೋಡಣೆಗೆ ಕಾರಣವಾಗಿರಬೇಕು. ವಸ್ತುಗಳ ಬಿಲ್ ಅನ್ನು ಸ್ವೀಕರಿಸುವ ಮೊದಲು ಬೆಂಬಲದ ದಪ್ಪ, ಪ್ಯಾನಲ್ ಬಿಲ್ಡ್-ಅಪ್ ಮತ್ತು ಪ್ರಸ್ತಾವಿತ ಸ್ಕ್ರೂ ಅನ್ನು ತೋರಿಸುವ ಅಡ್ಡ-ವಿಭಾಗದ ರೇಖಾಚಿತ್ರವನ್ನು ಬಳಸಿ.
ಕಪ್ ವಾಷರ್ ಬಗ್ಗೆ ಏನು ನಿರ್ದಿಷ್ಟಪಡಿಸಬೇಕು?
ಕಪ್-ವಾಷರ್ ಪರಿಭಾಷೆಯು ಪ್ರಮಾಣಿತ ರೇಖಾಗಣಿತವನ್ನು ಅಥವಾ ಖಾತರಿಪಡಿಸಿದ ಸೀಲಿಂಗ್ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಲೋಹದ ಕಪ್ ವ್ಯಾಸ, ಒಳಗೆ ತೆರೆಯುವಿಕೆ, ಆಳ, ವಸ್ತು, ಮುಕ್ತಾಯ ಮತ್ತು ರಬ್ಬರ್ ಅಂಶವು ಪ್ರತ್ಯೇಕವಾಗಿದೆಯೇ ಅಥವಾ ಕಾರ್ಖಾನೆಯನ್ನು ಜೋಡಿಸಲಾಗಿದೆಯೇ ಎಂಬುದನ್ನು ದೃಢೀಕರಿಸಿ. WOTU ವಿವರಿಸಿದ ಕಪ್-ವಾಷರ್ ಉತ್ಪನ್ನವು ಕಪ್ಪು ರಬ್ಬರ್ ಪ್ಯಾಡ್ ಮತ್ತು ಹವಾಮಾನ-ಸೀಲಿಂಗ್ ಕ್ಲೈಮ್ಗಳನ್ನು ಉಲ್ಲೇಖಿಸುತ್ತದೆ, ಆದರೆ ಅದರ ಪ್ರಕಟಿತ ವಿವರಣೆಯು ಸಂಪೂರ್ಣ ವಾಷರ್ ಕ್ರಾಸ್-ಸೆಕ್ಷನ್ ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ಮಾದರಿ-ನಿರ್ದಿಷ್ಟ ನೀರಿನ ಪ್ರವೇಶ ಪರೀಕ್ಷಾ ವರದಿಯನ್ನು ಒದಗಿಸುವುದಿಲ್ಲ.
ಹವಾಮಾನ-ನಿರೋಧಕ ಜಂಟಿ ಅಗತ್ಯವಿದ್ದರೆ, ಸಂಪೂರ್ಣ ಪ್ಯಾನಲ್-ಫಾಸ್ಟೆನರ್ ಸಿಸ್ಟಮ್ ಅನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ: ಪ್ಯಾನಲ್ ಪ್ರೊಫೈಲ್, ವಾಷರ್ ಆಸನ ಪ್ರದೇಶ, ರಂಧ್ರದ ಗುಣಮಟ್ಟ, ಅನುಸ್ಥಾಪನ ಕೋನ, ಸಂಕೋಚನ ಮತ್ತು ಮಾನ್ಯತೆ ಪರಿಸ್ಥಿತಿಗಳು. ಅತಿಯಾಗಿ ಬಿಗಿಗೊಳಿಸುವುದರಿಂದ ಶೀಟ್ ಅಥವಾ ವಾಷರ್ ಅನ್ನು ವಿರೂಪಗೊಳಿಸಬಹುದು, ಆದರೆ ಸಾಕಷ್ಟು ಆಸನವು ಅಂತರವನ್ನು ಬಿಡಬಹುದು. ನೋಟ ಅಥವಾ ಜೆನೆರಿಕ್ ರಬ್ಬರ್ ಮೆಟೀರಿಯಲ್ ಕ್ಲೈಮ್ ಪರಿಶೀಲಿಸಿದ ಅಪ್ಲಿಕೇಶನ್ ಡೇಟಾವನ್ನು ಬದಲಾಯಿಸುವುದಿಲ್ಲ.
| ವಾಷರ್ ಗುಣಲಕ್ಷಣ | ಅದು ಏಕೆ ಮುಖ್ಯವಾಗಿದೆ | ವಿನಂತಿಸಲು ಪುರಾವೆ |
| ಹೊರಗಿನ ವ್ಯಾಸ ಮತ್ತು ಕಪ್ ಆಳ | ಹೆಜ್ಜೆಗುರುತು ಮತ್ತು ತಲೆ ಜ್ಯಾಮಿತಿಯನ್ನು ಸಂಪರ್ಕಿಸಿ | ಆಯಾಮದ ಭಾಗ ರೇಖಾಚಿತ್ರ |
| ರಬ್ಬರ್ ವಸ್ತು ಮತ್ತು ಜೋಡಣೆ | ಸಂಕೋಚನ ಮತ್ತು ಪರಿಸರ ಹೊಂದಾಣಿಕೆ | ಅನುಮೋದಿತ ವಸ್ತುಗಳು ಮತ್ತು ಮುಗಿದ ಅಸೆಂಬ್ಲಿ ವಿವರಣೆ |
| ಅನುಸ್ಥಾಪನ ಸಂಕೋಚನ | ವಿರೂಪ ಅಥವಾ ಅಪೂರ್ಣ ಸೀಲಿಂಗ್ ಅಪಾಯ | ದಾಖಲಿತ ಪ್ರಕ್ರಿಯೆ ಅಥವಾ ಸಿಸ್ಟಮ್-ನಿರ್ದಿಷ್ಟ ಪರೀಕ್ಷೆ |
| ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ | ತುಕ್ಕು ಮತ್ತು ಸಂಯೋಗ-ವಸ್ತು ಅಗತ್ಯತೆಗಳು | ನಿಜವಾದ ಉತ್ಪನ್ನಕ್ಕೆ ಲೇಪನದ ವಿವರಣೆ |
ಕಪ್ ವಾಷರ್ vs ಬಾಂಡೆಡ್ ವಾಷರ್: ಅವು ಸಮಾನವೇ?
ಬರೀ ಹೆಸರಿನಿಂದ ಅಲ್ಲ. ಒಂದು ಕಪ್ ವಾಷರ್ ಆಕಾರದ ಸಂಪರ್ಕ ಘಟಕವನ್ನು ವಿವರಿಸುತ್ತದೆ, ಆದರೆ ಬಂಧಿತ ವಾಷರ್ ಸಾಮಾನ್ಯವಾಗಿ ಬಂಧಿತ ಸ್ಥಿತಿಸ್ಥಾಪಕ ಸೀಲಿಂಗ್ ಅಂಶದೊಂದಿಗೆ ತೊಳೆಯುವ ಜೋಡಣೆಯನ್ನು ಸೂಚಿಸುತ್ತದೆ. ನಿಖರವಾದ ವಿನ್ಯಾಸಗಳು ಕಾರ್ಯದಲ್ಲಿ ಅತಿಕ್ರಮಿಸಬಹುದು, ಆದರೆ ಆಯಾಮಗಳು, ರಬ್ಬರ್ ಸೂತ್ರೀಕರಣ ಮತ್ತು ಧಾರಣ ವಿವರಗಳು ಭಿನ್ನವಾಗಿರಬಹುದು. WOTU ಪ್ರತ್ಯೇಕವಾಗಿ ಪಟ್ಟಿ ಮಾಡುತ್ತದೆ a ಬಂಧಿತ ತೊಳೆಯುವ ಯಂತ್ರದೊಂದಿಗೆ ಹೆಕ್ಸ್ ಹೆಡ್ ಸ್ವಯಂ ಕೊರೆಯುವ ತಿರುಪು Hengzuan ಉತ್ಪನ್ನದ ಹೆಸರಿನಡಿಯಲ್ಲಿ. ಆ ಪುಟವು ಸಂಯೋಜಿತ ಲೋಹ ಮತ್ತು ರಬ್ಬರ್ ಗ್ಯಾಸ್ಕೆಟ್ ಅನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ಉಲ್ಲೇಖಿಸುತ್ತದೆ ಮತ್ತು EPDM ಅನ್ನು ಉಲ್ಲೇಖಿಸುತ್ತದೆ; ಪ್ರತಿ ಕಪ್-ವಾಷರ್ ಆಯ್ಕೆಯು EPDM ಅನ್ನು ಬಳಸುತ್ತದೆ ಅಥವಾ ಅದೇ ಬಾಳಿಕೆ ಹೊಂದಿದೆ ಎಂದು ಅದು ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ.
ಆದ್ದರಿಂದ ಎರಡು ಉತ್ಪನ್ನಗಳ ನಡುವೆ ಬದಲಾಯಿಸುವಿಕೆಯು ಅನುಮೋದಿತ ಬದಲಿ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಪರೀಕ್ಷಿತ ಜಂಟಿ ಸಂರಚನೆಯನ್ನು ಆಧರಿಸಿರಬೇಕು. ರೂಫಿಂಗ್ ಮತ್ತು ತೆರೆದ ಶೀಟ್-ಮೆಟಲ್ ಲಗತ್ತುಗಳಿಗೆ ಇದು ಮುಖ್ಯವಾಗಿದೆ, ಅಲ್ಲಿ ನಾಮಮಾತ್ರವಾಗಿ ಒಂದೇ ರೀತಿಯ ತೊಳೆಯುವ ಯಂತ್ರವು ಸುಕ್ಕುಗಟ್ಟಿದ ಪ್ರೊಫೈಲ್ಗಳಲ್ಲಿ ವಿಭಿನ್ನವಾಗಿ ಕುಳಿತುಕೊಳ್ಳಬಹುದು.
ಯಾವ ಅನುಸ್ಥಾಪನಾ ಸಮಸ್ಯೆಗಳನ್ನು ಪರಿಶೀಲಿಸಬೇಕು?
| ಗಮನಿಸಿದ ಸಮಸ್ಯೆ | ಸಂಭಾವ್ಯ ಕೊಡುಗೆ ಅಂಶಗಳು | ಪ್ರಾಯೋಗಿಕ ಪರಿಶೀಲನೆ |
| ಪಾಯಿಂಟ್ ಸ್ಟಾಲ್ಗಳು ಅಥವಾ ಅತಿಯಾಗಿ ಬಿಸಿಯಾಗುತ್ತವೆ | ಸ್ಟೀಲ್ ಔಟ್ ಪಾಯಿಂಟ್ ಸಾಮರ್ಥ್ಯ; ತಪ್ಪಾದ ವೇಗ ಅಥವಾ ಅಕ್ಷೀಯ ಜೋಡಣೆ | ತಲಾಧಾರ ಗುರುತಿಸುವಿಕೆ ಮತ್ತು ಮೌಲ್ಯೀಕರಿಸಿದ ಕೊರೆಯುವ ಸಾಮರ್ಥ್ಯ |
| ಸ್ಕ್ರೂ ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳದೆ ತಿರುಗುತ್ತದೆ | ಕಳಪೆ ಥ್ರೆಡ್ ನಿಶ್ಚಿತಾರ್ಥ; ತೆಗೆದ ಬೆಂಬಲ | ಬೆಂಬಲ ದಪ್ಪ, ಥ್ರೆಡ್ ರೇಖಾಗಣಿತ ಮತ್ತು ಪ್ರಯೋಗದ ಜೋಡಣೆ |
| ತಲೆಯಲ್ಲಿ ಫಲಕ ವಿರೂಪ | ಅತಿಯಾದ ಸಂಕೋಚನ ಅಥವಾ ತಪ್ಪು ಜೋಡಣೆ | ಅನುಮೋದಿತ ಟೂಲ್ ಸೆಟಪ್ ಮತ್ತು ವಾಷರ್ ಆಸನ |
| ನುಗ್ಗುವ ಸಮಯದಲ್ಲಿ ನೀರಿನ ಒಳನುಗ್ಗುವಿಕೆ | ವಾಷರ್ ಸೀಲಿಂಗ್, ಹೋಲ್ ಜ್ಯಾಮಿತಿ ಅಥವಾ ವಿಶಾಲವಾದ ರೂಫಿಂಗ್-ಸಿಸ್ಟಮ್ ವಿವರಗಳು | ಜಂಟಿ ಸಿಸ್ಟಮ್ ತಪಾಸಣೆ ಮತ್ತು ಸಂಬಂಧಿತ ಪರೀಕ್ಷೆ |
| ರಂಧ್ರದ ಸುತ್ತಲೂ ತುಕ್ಕು | ಹಾನಿಗೊಳಗಾದ ಲೇಪನ ಅಥವಾ ಮಾನ್ಯತೆಗಾಗಿ ಸೂಕ್ತವಲ್ಲದ ಮುಕ್ತಾಯ | ಮುಕ್ತಾಯ ಮತ್ತು ಫಲಕ ಹೊಂದಾಣಿಕೆಯ ಮೌಲ್ಯಮಾಪನ |
ಪ್ರಾತಿನಿಧಿಕ ಶೀಟ್ ಪ್ರೊಫೈಲ್ಗಳು, ಬೆಂಬಲ ಸಾಮಗ್ರಿಗಳು ಮತ್ತು ಉತ್ಪಾದನಾ ಸಾಧನಗಳೊಂದಿಗೆ ಅನುಸ್ಥಾಪನಾ ಪರಿಶೀಲನೆಗಳನ್ನು ನಡೆಸಬೇಕು. ಸಂಬಂಧಿತ ಟಾರ್ಕ್, ವೇಗ ಮತ್ತು ಸಂಕುಚಿತ ಸ್ಥಿತಿಯನ್ನು ಆ ಜಂಟಿಗೆ ದಾಖಲಿಸಲಾಗಿದೆ; ST ವ್ಯಾಸದಿಂದ ಮಾತ್ರ ಯಾವುದೇ ಸಾರ್ವತ್ರಿಕ ಸೆಟ್ಟಿಂಗ್ ಅನ್ನು ಪಡೆಯಲಾಗುವುದಿಲ್ಲ.
ಪ್ರಾಜೆಕ್ಟ್ RFQ ನಲ್ಲಿ ಯಾವ ವಿವರಗಳು ಸೇರಿವೆ?
- ಅಪ್ಲಿಕೇಶನ್ ಅನ್ನು ಗುರುತಿಸಿ: ಛಾವಣಿಯ ಹಾಳೆ, ಗೋಡೆಯ ಹಾಳೆ, ಮೇಲಾವರಣ, ಸಲಕರಣೆ ಆವರಣ ಅಥವಾ ಇನ್ನೊಂದು ಲೋಹದ ಜಂಟಿ.
- ಹೊರ ಫಲಕ, ಮಧ್ಯಂತರ ಪದರಗಳು, ಗಾಳಿಯ ಅಂತರಗಳು ಮತ್ತು ಉಕ್ಕಿನ ಬೆಂಬಲದ ದಪ್ಪವನ್ನು ತೋರಿಸುವ ವಿಭಾಗ ರೇಖಾಚಿತ್ರವನ್ನು ಒದಗಿಸಿ.
- ST ವ್ಯಾಸ, ಸ್ಕ್ರೂ ಉದ್ದದ ವ್ಯಾಖ್ಯಾನ, ಡ್ರಿಲ್ಲಿಂಗ್-ಪಾಯಿಂಟ್ ಪ್ರಕಾರ, ಥ್ರೆಡ್ ಅವಶ್ಯಕತೆ ಮತ್ತು ಅಗತ್ಯವಿರುವ ನಿಶ್ಚಿತಾರ್ಥವನ್ನು ಸೂಚಿಸಿ.
- ರಾಜ್ಯ ಕಪ್-ವಾಷರ್ ಲೋಹ ಮತ್ತು ರಬ್ಬರ್ ಘಟಕಗಳು, ಅವುಗಳ ಆಯಾಮಗಳು ಮತ್ತು ಯಾವುದೇ ಸೀಲಿಂಗ್ ಕಾರ್ಯಕ್ಷಮತೆಯ ಅವಶ್ಯಕತೆಗಳು.
- ತಲಾಧಾರದ ಉಕ್ಕಿನ ದರ್ಜೆ, ಪರಿಸರ, ಮುಕ್ತಾಯ, ಅಗತ್ಯವಿರುವ ಪರೀಕ್ಷೆಗಳು ಮತ್ತು ತಪಾಸಣೆ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಗುರುತಿಸಿ.
- ಅಂದಾಜು ಪ್ರಮಾಣಗಳು, ಪ್ಯಾಕಿಂಗ್ ಅವಶ್ಯಕತೆಗಳು, ಅಪ್ಲಿಕೇಶನ್ ರೇಖಾಚಿತ್ರಗಳು ಮತ್ತು ಯಾವುದೇ ಮಾದರಿ-ಪ್ರಯೋಗದ ಮಾನದಂಡಗಳನ್ನು ಒದಗಿಸಿ.
WOTU ನ ಪ್ರದರ್ಶಿತ ಕಪ್-ವಾಷರ್ ಸ್ಕ್ರೂ ಒಂದು ಉಪಯುಕ್ತ ಆರಂಭಿಕ ಉದಾಹರಣೆಯಾಗಿದೆ, ಆದರೆ ಪ್ರಸ್ತುತ ಸ್ಟಾಕ್, ಎಲ್ಲಾ ಮುಕ್ತಾಯ ಸಂಯೋಜನೆಗಳು, ಮಾದರಿ-ನಿರ್ದಿಷ್ಟ ಡ್ರಿಲ್ಲಿಂಗ್ ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ಸೀಲಿಂಗ್ ಪುರಾವೆಗಳನ್ನು ಅಂತಿಮ ಖರೀದಿ ವಿವರಣೆಯ ವಿರುದ್ಧ ದೃಢೀಕರಿಸಬೇಕು. ಉತ್ಪನ್ನವು ಪಟ್ಟಿಯಲ್ಲಿ ಹೆಂಗ್ಜುವಾನ್ ಹೆಸರನ್ನು ಬಳಸುತ್ತದೆ; ಪುಟವು ಹೆಂಗ್ಜುವಾನ್ ಮತ್ತು WOTU ನಡುವೆ ಟ್ರೇಡ್ಮಾರ್ಕ್ ಮಾಲೀಕತ್ವವನ್ನು ಸ್ವತಂತ್ರವಾಗಿ ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಶೀಟ್-ಟು-ಸ್ಟೀಲ್ ಫಾಸ್ಟೆನಿಂಗ್ಗಾಗಿ ವರ್ಕ್ಡ್ ಸ್ಪೆಸಿಫಿಕೇಶನ್ ಮೆಥಡ್
ಸಂಕುಚಿತ ಮಧ್ಯಂತರ ಘಟಕದೊಂದಿಗೆ ಉಕ್ಕಿನ ಬೆಂಬಲಕ್ಕೆ ಜೋಡಿಸಲಾದ ಲೋಹದ ಮುಖದ ಹಾಳೆಯನ್ನು ಪರಿಗಣಿಸಿ. ಖರೀದಿದಾರನು ಎಲ್ಲಾ ದಪ್ಪಗಳನ್ನು ಒಟ್ಟಿಗೆ ಸೇರಿಸಬಾರದು ಮತ್ತು ಆ ಮೊತ್ತಕ್ಕಿಂತ ಸ್ವಲ್ಪ ಉದ್ದವಾದ ಸ್ಕ್ರೂ ಅನ್ನು ಸರಳವಾಗಿ ಆಯ್ಕೆ ಮಾಡಬಾರದು. ಮೊದಲು ಕೊರೆಯಬೇಕಾದ ಪ್ರತಿ ಉಕ್ಕಿನ ಪದರದ ದಪ್ಪ ಮತ್ತು ಬಲ, ಪದರಗಳ ನಡುವಿನ ಯಾವುದೇ ಅಂತರ, ಒಟ್ಟು ಕುಳಿತಿರುವ ಸ್ಟಾಕ್ ದಪ್ಪ, ಮಧ್ಯಂತರ ವಸ್ತುವಿನ ನಿರೀಕ್ಷಿತ ಸಂಕೋಚನ ಮತ್ತು ಅಭ್ಯರ್ಥಿ ಸ್ಕ್ರೂನಲ್ಲಿ ಲಭ್ಯವಿರುವ ಡ್ರಿಲ್ ಪಾಯಿಂಟ್ ಮತ್ತು ಥ್ರೆಡ್ನ ಉದ್ದವನ್ನು ದಾಖಲಿಸಿ. ನಂತರ ನಿಖರವಾದ ಸ್ಕ್ರೂ ಕೋಡ್ಗಾಗಿ ತಯಾರಕರ ಪರಿಶೀಲಿಸಿದ ಡ್ರಿಲ್ಲಿಂಗ್ ಮತ್ತು ಹಿಡಿತದ ಪರಿಸ್ಥಿತಿಗಳೊಂದಿಗೆ ಈ ಜೋಡಣೆಯನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
ಅ ಕಾಲ್ಪನಿಕ ವಿವರಣೆಯ ಉದಾಹರಣೆ, WOTU ಪರೀಕ್ಷಿಸಿದ ಕಾನ್ಫಿಗರೇಶನ್ ಅಲ್ಲ, ಫೇಸಿಂಗ್ ಶೀಟ್ ಮತ್ತು ಪೋಷಕ ಪರ್ಲಿನ್ಗೆ ಒಂದಕ್ಕಿಂತ ಹೆಚ್ಚು ಉಕ್ಕಿನ ಪದರದ ಮೂಲಕ ಕೊರೆಯುವ ಅಗತ್ಯವಿರುತ್ತದೆ ಮತ್ತು ದಪ್ಪವಾದ ನಿರೋಧನ ಅಥವಾ ಪ್ಯಾಕಿಂಗ್ ಪದರದ ಮೂಲಕ ಹಾದುಹೋಗುತ್ತದೆ. ಕೊರೆಯುವ ಸಾಮರ್ಥ್ಯದ ಪರಿಶೀಲನೆಯು ತುದಿಯಿಂದ ಎದುರಾಗುವ ಉಕ್ಕಿನ ಬಗ್ಗೆ ಕಾಳಜಿ ವಹಿಸುತ್ತದೆ; ಹಿಡಿತ ಮತ್ತು ನಿಶ್ಚಿತಾರ್ಥವು ತಲೆ ಅಂತಿಮವಾಗಿ ಎಲ್ಲಿ ಕುಳಿತುಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಸಂಪೂರ್ಣವಾಗಿ ರೂಪುಗೊಂಡ ಥ್ರೆಡ್ಗಳು ಉದ್ದೇಶಿತ ಬೆಂಬಲವನ್ನು ತೊಡಗಿಸುತ್ತದೆಯೇ ಎಂಬ ಕಾಳಜಿಯನ್ನು ಪರಿಶೀಲಿಸುತ್ತದೆ. ಹೇಳಲಾದ 2–5 ಮಿಮೀ ಕೊರೆಯುವ ದಪ್ಪವನ್ನು ಎಂದಿಗೂ ಅನುಮೋದಿತ ಒಟ್ಟು ಸ್ಯಾಂಡ್ವಿಚ್-ಪ್ಯಾನಲ್ ದಪ್ಪವಾಗಿ ಅಥವಾ ಪ್ರತಿ ಉಕ್ಕಿನ ದರ್ಜೆಯ ಗ್ಯಾರಂಟಿಯಾಗಿ ಅರ್ಥೈಸಬಾರದು.
| ಪ್ರತ್ಯೇಕ ಆಯಾಮ | ಖರೀದಿದಾರನು ಏನು ದಾಖಲಿಸುತ್ತಾನೆ | ಬಿಟ್ಟುಬಿಟ್ಟರೆ ವಿಶಿಷ್ಟ ವೈಫಲ್ಯ |
| ಕೊರೆಯಲು ಉಕ್ಕು | ದಪ್ಪ, ಪದರಗಳ ಸಂಖ್ಯೆ ಮತ್ತು ವಸ್ತು ಶಕ್ತಿ | ಟಿಪ್ ಸ್ಟಾಲ್ಗಳು, ಅತಿಯಾಗಿ ಬಿಸಿಯಾಗುತ್ತವೆ ಅಥವಾ ಪ್ರಗತಿಯ ಮೊದಲು ಧರಿಸುತ್ತಾರೆ |
| ಕ್ಲ್ಯಾಂಪ್ಡ್ ಸ್ಟಾಕ್ | ಸ್ಥಾಪಿಸಲಾದ ಸ್ಥಿತಿಯಲ್ಲಿ ಒಟ್ಟು ದಪ್ಪ | ತಪ್ಪಾದ ಅಂಡರ್-ಹೆಡ್ ಉದ್ದ ಮತ್ತು ವಾಷರ್ ಆಸನ |
| ಥ್ರೆಡ್ ನಿಶ್ಚಿತಾರ್ಥ | ಪೋಷಕ ವಸ್ತುವಿನಲ್ಲಿ ದಾರದ ಸ್ಥಳ ಮತ್ತು ವ್ಯಾಪ್ತಿ | ಥ್ರೆಡ್ ಸ್ಟ್ರಿಪ್ಪಿಂಗ್ ಅಥವಾ ಅಸಮರ್ಪಕ ಧಾರಣ |
| ಡ್ರಿಲ್-ಪಾಯಿಂಟ್ ಭತ್ಯೆ | ಪ್ರತಿ ಡ್ರಾಯಿಂಗ್ಗೆ ತುದಿಯ ಉದ್ದ ಮತ್ತು ರೇಖಾಗಣಿತ | ಕೊರೆಯುವಿಕೆಯು ಮುಗಿಯುವ ಮೊದಲು ಎಳೆಗಳು ತೊಡಗುತ್ತವೆ |
| ವಾಷರ್ ಅಸೆಂಬ್ಲಿ | ಹೊರಗಿನ ವ್ಯಾಸ, ದಪ್ಪ, ಜ್ಯಾಮಿತಿ, ವಸ್ತು ಮತ್ತು ಸೀಲಿಂಗ್ ವಿನ್ಯಾಸ | ಅಸಮ ಆಸನ, ತಪ್ಪು ಸಂಕೋಚನ ಅಥವಾ ಬೆಂಬಲವಿಲ್ಲದ ಹವಾಮಾನ ಹಕ್ಕುಗಳು |
ಕೊರೆಯುವ ಸಾಮರ್ಥ್ಯ, ಪುಲ್-ಔಟ್ ಮತ್ತು ಪುಲ್-ಓವರ್ ವಿಭಿನ್ನ ತಪಾಸಣೆಗಳಾಗಿವೆ
ಯಶಸ್ವಿ ಅನುಸ್ಥಾಪನೆಯು ಪ್ರಾಯೋಗಿಕ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಪ್ರಸ್ತಾವಿತ ವಸ್ತುಗಳಿಗೆ ಸ್ಕ್ರೂ ಅನ್ನು ಓಡಿಸಬಹುದು ಎಂದು ಮಾತ್ರ ಸಾಬೀತುಪಡಿಸುತ್ತದೆ. ಇದು ರಚನಾತ್ಮಕ ಸಮರ್ಪಕತೆಯನ್ನು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಸಾಬೀತುಪಡಿಸುವುದಿಲ್ಲ. ಪುಲ್-ಔಟ್ ಪ್ರತಿರೋಧವು ಪೋಷಕ ವಸ್ತುಗಳಿಂದ ವಾಪಸಾತಿಗೆ ಸಂಬಂಧಿಸಿದೆ; ಪುಲ್-ಓವರ್ ಪ್ರತಿರೋಧವು ಲಗತ್ತಿಸಲಾದ ಶೀಟ್ ಅಥವಾ ವಾಷರ್ ಲೋಡ್ ಅಡಿಯಲ್ಲಿ ತಲೆಯ ಮೇಲೆ ಹಾದುಹೋಗುತ್ತದೆ. ಸ್ಕ್ರೂ ಕತ್ತರಿ, ತಲೆಯ ಸಮಗ್ರತೆ, ಆವರ್ತಕ ಲೋಡಿಂಗ್ ಮತ್ತು ಎರಡೂ ವಸ್ತುಗಳ ಗುಣಲಕ್ಷಣಗಳು ಸಹ ನಿಜವಾದ ಸಂಪರ್ಕವನ್ನು ನಿಯಂತ್ರಿಸಬಹುದು. ವಿಂಡ್-ಲೋಡೆಡ್ ಕ್ಲಾಡಿಂಗ್ ಅಥವಾ ರೂಫ್ ಸಿಸ್ಟಮ್ಗಳಿಗಾಗಿ, ಅಗತ್ಯವಿರುವಲ್ಲಿ ಹೊಂದಾಣಿಕೆಯ ಪರೀಕ್ಷಾ ಪುರಾವೆಗಳನ್ನು ಬಳಸಿಕೊಂಡು ವಿನ್ಯಾಸಕರು ಅನ್ವಯವಾಗುವ ಯೋಜನೆಯ ವಿಧಾನದ ಅಡಿಯಲ್ಲಿ ಪೂರ್ಣ ಜೋಡಿಸುವ ವ್ಯವಸ್ಥೆಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಬೇಕು.
ಆ ವ್ಯತ್ಯಾಸವು ವ್ಯಾಸದ ಲೇಬಲ್ಗಳ ದುರ್ಬಳಕೆಯನ್ನು ತಡೆಯುತ್ತದೆ. ST5.5 ಮತ್ತು ST6.3 ನಾಮಮಾತ್ರದ ಥ್ರೆಡ್ ಗಾತ್ರಗಳನ್ನು ಉಲ್ಲೇಖಿಸುತ್ತವೆ, ಸಾರ್ವತ್ರಿಕ ಫಾಸ್ಟೆನರ್ ಸಾಮರ್ಥ್ಯದ ಗ್ರೇಡ್ ಅಥವಾ ರೇಟ್ ಮಾಡಿದ ಲೋಡ್ ಅಲ್ಲ. ಅವುಗಳನ್ನು ಹೋಲಿಸಿದಾಗ, ದೊಡ್ಡ ನಾಮಮಾತ್ರದ ವ್ಯಾಸವು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಪುಲ್-ಔಟ್ ಅಥವಾ ಪುಲ್-ಓವರ್ ಕಾಳಜಿಗಳನ್ನು ಪರಿಹರಿಸುತ್ತದೆ ಎಂದು ಊಹಿಸುವ ಮೊದಲು ನಿಜವಾದ ಸ್ಕ್ರೂ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಪರೀಕ್ಷಾ ವ್ಯಾಪ್ತಿ ಎರಡನ್ನೂ ಪರಿಶೀಲಿಸಿ.
ವಾಷರ್ ಕಂಪ್ರೆಷನ್ಗೆ ಡಿಫೈನ್ಡ್ ಅಸೆಂಬ್ಲಿ ಅಗತ್ಯವಿದೆ
ಪದ ಕಪ್ ತೊಳೆಯುವ ಯಂತ್ರ ವಾಷರ್ ವ್ಯವಸ್ಥೆಯನ್ನು ವಿವರಿಸುತ್ತದೆ, ಸ್ವತಂತ್ರ ನೀರು-ಬಿಗಿ ಪ್ರಮಾಣಪತ್ರವಲ್ಲ. WOTU ಸೈಟ್ ಈ ಉತ್ಪನ್ನವನ್ನು ಕಪ್-ರೀತಿಯ ಹೆಡ್ ಅಸೆಂಬ್ಲಿಯೊಂದಿಗೆ ಸಂಯೋಜಿಸುತ್ತದೆ ಮತ್ತು ಅದರ ಉತ್ಪನ್ನ ವಿವರಣೆಯಲ್ಲಿ ರಬ್ಬರ್ ಘಟಕವನ್ನು ಉಲ್ಲೇಖಿಸುತ್ತದೆ; ಆದಾಗ್ಯೂ, ನಿರ್ದಿಷ್ಟ ಎಲಾಸ್ಟೊಮರ್ ಗ್ರೇಡ್, ದಪ್ಪ, ಗಡಸುತನ, ವಯಸ್ಸಾದ ಪ್ರತಿರೋಧ ಅಥವಾ ಮೌಲ್ಯೀಕರಿಸಿದ ಸಂಕೋಚನ ಶ್ರೇಣಿಯನ್ನು ಸೂಚಿಸಲು ಇದು ಸಾಕಾಗುವುದಿಲ್ಲ. ಅಸೆಂಬ್ಲಿ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಉಕ್ಕಿನ ಅಥವಾ ರೂಪುಗೊಂಡ ವಾಷರ್, ಯಾವುದೇ ಎಲಾಸ್ಟೊಮರ್, ಹೆಕ್ಸ್ ಹೆಡ್ ಅಡಿಯಲ್ಲಿ ಅದನ್ನು ಹೇಗೆ ಉಳಿಸಿಕೊಳ್ಳಲಾಗುತ್ತದೆ ಮತ್ತು ಅದು ಕುಳಿತುಕೊಳ್ಳುವ ಬೆಂಬಲ ಮೇಲ್ಮೈಯನ್ನು ಒಳಗೊಂಡಿರುವ ವಸ್ತುಗಳ ಬಿಲ್ಗಾಗಿ ಕೇಳಿ.
ತುಂಬಾ ಕಡಿಮೆ ಸಂಕೋಚನವು ಅಪೂರ್ಣ ಸಂಪರ್ಕವನ್ನು ಬಿಡಬಹುದು; ಅತಿಯಾದ ಚಾಲನೆಯು ತೊಳೆಯುವ ಯಂತ್ರವನ್ನು ಹಾನಿಗೊಳಿಸಬಹುದು, ತೆಳುವಾದ ಹಾಳೆಯನ್ನು ವಿರೂಪಗೊಳಿಸಬಹುದು ಅಥವಾ ರೂಪುಗೊಂಡ ದಾರವನ್ನು ತೆಗೆದುಹಾಕಬಹುದು. ಆದ್ದರಿಂದ ಸೂಕ್ತವಾದ ಡ್ರೈವರ್ ಸೆಟ್ಟಿಂಗ್ ಆಯ್ದ ಸಿಸ್ಟಮ್ನ ಅನುಮೋದಿತ ಸೂಚನೆಗಳು ಮತ್ತು ಪರೀಕ್ಷೆಯ ಮೂಲಕ ಸ್ಥಾಪಿಸಲು ಒಂದು ನಿಯತಾಂಕವಾಗಿದೆ, ನಾಮಮಾತ್ರದ ಸ್ಕ್ರೂ ವ್ಯಾಸದಿಂದ ಒಂದೇ ಒಂದು ಟಾರ್ಕ್ ಫಿಗರ್ ಅನ್ನು ಊಹಿಸಲಾಗಿಲ್ಲ. ಬಂಧಿತ ತೊಳೆಯುವ ಯಂತ್ರವು ವಿಭಿನ್ನವಾದ ಪೂರ್ವ-ಜೋಡಿಸಲಾದ ನಿರ್ಮಾಣವನ್ನು ಬಳಸಬಹುದು: ಪರಿಶೀಲಿಸಿ ಬಂಧಿತ-ವಾಷರ್ ಸ್ವಯಂ ಕೊರೆಯುವ ತಿರುಪು ಪರಸ್ಪರ ಬದಲಾಯಿಸುವಿಕೆಯನ್ನು ಊಹಿಸುವ ಬದಲು ಪ್ರತ್ಯೇಕ ಪಟ್ಟಿ ಮಾಡಲಾದ ಉತ್ಪನ್ನವಾಗಿ.
ಫೀಲ್ಡ್ ಟ್ರಯಲ್ ನಿಜವಾದ ಸ್ಟಾಕ್ ಅನ್ನು ಪುನರುತ್ಪಾದಿಸಬೇಕು
ಪರಿಮಾಣವನ್ನು ಖರೀದಿಸುವ ಮೊದಲು, ನಿಜವಾದ ಸ್ಕ್ರೂ, ಕಪ್-ವಾಷರ್ ಅಸೆಂಬ್ಲಿ, ಡ್ರೈವರ್ ಮತ್ತು ಬಿಟ್ ಅನ್ನು ಪ್ರತಿನಿಧಿ ಎದುರಿಸುತ್ತಿರುವ ಮತ್ತು ಬೆಂಬಲ ಸಾಮಗ್ರಿಗಳ ಮೇಲೆ ಪ್ರಯೋಗಿಸಿ. ಡ್ರಿಲ್ ಪಾಯಿಂಟ್ ಸ್ವಚ್ಛವಾಗಿ ಭೇದಿಸುತ್ತದೆಯೇ ಎಂದು ರೆಕಾರ್ಡ್ ಮಾಡಿ; ಲೋಹದ ಸ್ವರ್ಫ್ ಅನ್ನು ನಿಯಂತ್ರಿಸಲಾಗಿದೆಯೇ; ತಿರುಪು ಚೌಕವಾಗಿ ಉಳಿಯುತ್ತದೆಯೇ; ಥ್ರೆಡ್ ತೆಗೆದುಹಾಕದೆಯೇ ತೊಡಗುತ್ತದೆಯೇ; ತೊಳೆಯುವವನು ಸ್ಥಿರವಾಗಿ ಕುಳಿತುಕೊಳ್ಳುತ್ತಾನೆಯೇ; ಮತ್ತು ಅಂತಿಮ ಜೋಡಣೆಯು ಯೋಜನೆಯ ಅಗತ್ಯವಿರುವ ದೃಶ್ಯ ಮತ್ತು ಯಾಂತ್ರಿಕ ತಪಾಸಣೆಗಳನ್ನು ಪೂರೈಸುತ್ತದೆಯೇ. ತೆಳುವಾದ ಮಾದರಿಯಲ್ಲಿ ಮಾತ್ರವಲ್ಲದೆ, ಹಾಳೆಯ ದಪ್ಪ ಮತ್ತು ವಸ್ತು ವ್ಯತ್ಯಾಸಗಳ ಒಪ್ಪಿಗೆಯ ವ್ಯಾಪ್ತಿಯ ಅಡಿಯಲ್ಲಿ ಪುನರಾವರ್ತಿಸಿ.
ಹವಾಮಾನ ಸೀಲಿಂಗ್ ನಿರ್ದಿಷ್ಟತೆಯ ಭಾಗವಾಗಿದ್ದರೆ, ಪ್ರತ್ಯೇಕ ಯೋಜನೆ-ಸೂಕ್ತ ಜೋಡಣೆ ಅಥವಾ ಸಿಸ್ಟಮ್ ಪರಿಶೀಲನೆ ಅಗತ್ಯವಿದೆ. ಡಾರ್ಕ್ ರಬ್ಬರ್ ಅಂಶದ ಉಪಸ್ಥಿತಿಯು ಪರೀಕ್ಷಿತ ಜಲನಿರೋಧಕ ಛಾವಣಿಯ ವಿವರಕ್ಕೆ ಸಾಕ್ಷಿಯಾಗಿಲ್ಲ. ಸ್ಥಾಪಕವು ಲ್ಯಾಪ್ಸ್, ನುಗ್ಗುವಿಕೆಗಳು ಮತ್ತು ಶೀಟ್ ಪ್ರೊಫೈಲ್ಗಳಲ್ಲಿ ನೀರಿನ ಮಾರ್ಗಗಳನ್ನು ಸಹ ಪರಿಗಣಿಸಬೇಕು, ಇದು ಸ್ಕ್ರೂನ ನಾಮಮಾತ್ರ ಉತ್ಪನ್ನದ ಆಯಾಮಗಳನ್ನು ಮೀರಿದೆ.
WOTU ಗಳು ಸ್ವಯಂ ಕೊರೆಯುವ ತಿರುಪು ಆಯ್ಕೆ ಹೆಂಗ್ಜುವಾನ್ ಕಪ್-ವಾಷರ್ ರೂಪಾಂತರವನ್ನು ಒಳಗೊಂಡಿದೆ ಮತ್ತು ನಾಮಮಾತ್ರದ ST5.5/ST6.3 ಗಾತ್ರಗಳು ಮತ್ತು 19-75 ಮಿಮೀ ಉದ್ದಗಳನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ಗುರುತಿಸುತ್ತದೆ. ಈ ಪಟ್ಟಿಯು ಉಪಯುಕ್ತ ವಿಚಾರಣೆಯ ಉಲ್ಲೇಖವಾಗಿದೆ, ಆದರೆ ಇದು ನಿರ್ದಿಷ್ಟ ಕ್ಷೇತ್ರ ಜೋಡಣೆಗೆ ಪ್ರತಿ ವ್ಯಾಸ/ಉದ್ದ ಸಂಯೋಜನೆಯ ಸೂಕ್ತತೆಯನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಉದ್ದವಾದ ಸ್ವಯಂ ಕೊರೆಯುವ ಸ್ಕ್ರೂ ದಪ್ಪವಾದ ಉಕ್ಕನ್ನು ಡ್ರಿಲ್ ಮಾಡುತ್ತದೆಯೇ?
ಇಲ್ಲ ಕೊರೆಯುವ ಸಾಮರ್ಥ್ಯವು ಡ್ರಿಲ್ ಪಾಯಿಂಟ್, ತಲಾಧಾರ ಮತ್ತು ಪರೀಕ್ಷಿತ ಅನುಸ್ಥಾಪನಾ ಪರಿಸ್ಥಿತಿಗಳ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ. ಉದ್ದವು ಪ್ರಾಥಮಿಕವಾಗಿ ತಲುಪುವಿಕೆ ಮತ್ತು ನಿಶ್ಚಿತಾರ್ಥದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
ಕಪ್ ವಾಷರ್ EPDM ಬಂಧಿತ ವಾಷರ್ಗೆ ಹೋಲುತ್ತದೆಯೇ?
ಇಲ್ಲ. ಅವುಗಳ ನಿಜವಾದ ರಚನೆಗಳು ಮತ್ತು ವಸ್ತುಗಳನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಬೇಕು. ಒಂದು ಉತ್ಪನ್ನ ಪುಟದಲ್ಲಿ EPDM ಹಕ್ಕು ಮತ್ತೊಂದು ತೊಳೆಯುವ ವಸ್ತುವನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಪ್ರತಿ ಸ್ಟೀಲ್-ಶೀಟ್ ಜಾಯಿಂಟ್ಗೆ ST5.5 ಸ್ಕ್ರೂ ಅನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಬಹುದೇ?
ಸಂ. ವ್ಯಾಸವು ಕೇವಲ ಒಂದು ನಿಯತಾಂಕವಾಗಿದೆ. ಡ್ರಿಲ್-ಪಾಯಿಂಟ್ ಸಾಮರ್ಥ್ಯ, ಬೆಂಬಲ ವಸ್ತು, ಥ್ರೆಡ್ ಎಂಗೇಜ್ಮೆಂಟ್, ಉದ್ದ ಮತ್ತು ಜಂಟಿ ಯಾಂತ್ರಿಕ ಮತ್ತು ಪರಿಸರದ ಅವಶ್ಯಕತೆಗಳು ಎಲ್ಲವೂ ಮುಖ್ಯ.
ಅಂತಿಮ ಆಯ್ಕೆ ಪರಿಗಣನೆಗಳು
ಸ್ಕ್ರೂ ಅನ್ನು ಅಸೆಂಬ್ಲಿಯಾಗಿ ಸೂಚಿಸಿ: ಡ್ರಿಲ್ ಪಾಯಿಂಟ್, ಉದ್ದ, ಥ್ರೆಡ್ ಎಂಗೇಜ್ಮೆಂಟ್, ಕಪ್ ವಾಷರ್ ಮತ್ತು ಹೊರ ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆ. ಈ ಐಟಂಗಳನ್ನು ಮಾಪನದ ವಸ್ತು ಸ್ಟಾಕ್ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಅನುಸ್ಥಾಪನಾ ಪುರಾವೆಗಳೊಂದಿಗೆ ಹೋಲಿಸಿ, ನೋಟದಿಂದ ಮಾತ್ರ ಆಯ್ಕೆ ಮಾಡುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ. ಪ್ರಾಜೆಕ್ಟ್-ನಿರ್ದಿಷ್ಟ ಉಲ್ಲೇಖಕ್ಕಾಗಿ, ಫಲಕ ಮತ್ತು ಪೋಷಕ-ಉಕ್ಕಿನ ವಿಶೇಷಣಗಳೊಂದಿಗೆ ಕಳುಹಿಸಿ ಅಡ್ಡ-ವಿಭಾಗ, ಗುರಿ ಪ್ರಮಾಣಗಳು ಮತ್ತು ವಿನಂತಿಸಿದ ಪರಿಶೀಲನಾ ದಾಖಲೆಗಳೊಂದಿಗೆ.