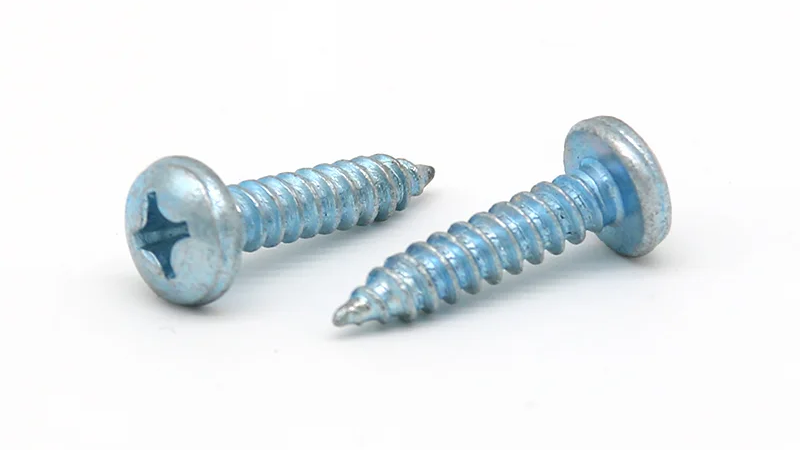
Wielt selbsttappende Schrauwen fir Plastik andeems Dir de Fuedem Design op d'Harz passt, Pilot Lach an ëmginn Plastik, kontrolléiert dann de Kappsëtzer, Fuedemengagement an d'Spannungsbedéngungen op aktuellen Deeler. Schrauwen Duerchmiesser eleng kann net eng gëeegent Lach Gréisst oder Installatioun Dréimoment etabléieren.
Dëse Guide betrëfft Metallschrauwen, déi a Plastikskomponenten befestigen. Dës Schrauwen kreéieren hire matenee Fuedem während der Installatioun, awer d'Applikatiounen déi hei diskutéiert ginn erfuerderen e virbereet Lach, dat an den Deel geformt ka ginn. HENGZUAN Lëscht PVC, ABS an Apparat Plastik Wunnengen ënnert der Uwendungen fir seng Phillips Pan Kapp Self-Tapp Schraube. D'Auswiel vun dësem Produkt fir e bestëmmte Logement erfuerdert nach ëmmer d'Verbindung ze kontrolléieren: déiselwecht Schraube kann sech anescht behuelen wann d'Harzgrad, d'Lachgeometrie oder d'Versammlungsprozess ännert.
Wéi eng Plastik- a Gelenkbedéngungen befestegt Dir?
Start mat der aktueller Plastiksgrad an der Sektioun vum Deel deen d'Schraube kritt. Eng allgemeng Beschreiwung wéi "ABS Cover" léisst Informatioun eraus, déi d'Fiedembildung an d'Kraaft vum Ëmgéigend Material beaflosst.
D'Schraube kann an eng déck Mauer, e geformte Boss oder e bestehend threaded Lach erakommen. E Boss ass déi opgehuewe Plastiks Feature ronderëm e Schraubeloch. Seng verfügbare Wanddicke an Ënnerstëtzung Matière well d'Schraube d'Ëmgéigend Plastik lued wéi se formt an d'Verbindung festhält.
| Informatioun fir ze bestätegen | Firwat et Afloss Auswiel |
| Harzgrad a Verstäerkung oder Filler | Material Verhalen beaflosst wéi de matenee Fuedem formt a wéi d'Gelenk op d'Belaaschtung reagéiert. |
| Lach a Boss Dimensiounen | De Plastik ronderëm d'Lach muss Fuedembildung ophuelen ouni déi néideg Ënnerstëtzung ze verléieren. |
| Ieweschte Komponent a seng Spillraum Lach | D'Schraube muss d'Komponente erlaben zesummen ze kommen an ze sëtzen wéi virgesinn. |
| Service an Ënnerhalt Ufuerderunge | Hëtzt, nohalteg Belaaschtung, chemesch Belaaschtung an Demontage kënnen Kontrollen iwwer déi initial Installatioun erfuerderen. |
Zum Beispill, d'Ännere vum Harz an engem soss onverännert Gebai ass e Grond fir d'Befestigungsbedéngungen ze iwwerpréiwen. Eng al Tool-Astellung an eng onverännert Schraubebezeechnung feststellen net datt de revidéierten Deel op déiselwecht Manéier zesummesetzt.
Wéi eng Thread Design passt op d'Plastikapplikatioun?
Vergläicht de Fuedemprofil wéi och säin äusseren Duerchmiesser. Pitch, Flankgeometrie a Kärdurchmiesser beaflossen de verfügbare Raum fir verdrängt Plastik an d'Laascht op d'Lachmauer applizéiert. Zwee Schrauwen mat der selwechter nominalen Duerchmiesser kann also verschidden Lach Design verlaangen.
Fuedembildende Schrauwen verdrängen Material fir e matenee Fuedem ze kreéieren. Fuedemschneidedesignen ewechhuelen Material duerch eng Schneidfunktioun. E spitzen Tipp eleng identifizéiert keng Fuedemschneidschrauwen, an déi zwee Approche sollten net e Lach Empfehlung deelen einfach well hir Duerchmiesser passen.
E puer Schrauwen, déi speziell fir Thermoplastik entworf sinn, benotze Fuedemgeometrie geduecht fir radial Belaaschtung ze reduzéieren wärend d'Engagement behalen. Dat kann relevant sinn, wou en dënnem Boss, héich Insertiounsresistenz oder e schmuele Spannmarge e konventionellen Tappfued schwéier ze benotzen. D'Eegeschaft vun der Schraube a vum Boss muss nach zesumme gepréift ginn.
HENGZUAN Phillips Pan Kapp Self-Tapping Schrauwen sinn als Kuelestolprodukter ënner der GB/T845-1985 Bezeechnung opgezielt, mat PVC an ABS ënnert hiren uginnen Uwendungen. Benotzt d'Produktspezifikatioun an d'tatsächlech Wunnengszeechnung fir den Duerchmiesser, Längt a Fuedemgeometrie fir de beabsichtigte Harz- a Chefdesign ze kontrolléieren.
Wann e Kandidat Schraube produzéiert exzessiv Insertioun Resistenz oder Boss Rëss, ënnersicht de Fuedem a Lach Kombinatioun virun Dréimoment Erhéijung. En anere Fuedem Design kann hëllefen, awer et soll géint déiselwecht Harz, Gelenkgeometrie a Montagefuerderunge bewäert ginn.
Wéi soll de Pilot Lach a Schrauwen Boss entworf ginn?
Pilot Lach Duerchmiesser an Toleranz
E Pilot Lach fir Schrauwen a Plastik muss Material verloossen fir de Fuedem ze engagéieren, während d'Schraube erlaabt ouni exzessiv Belaaschtung ze kommen. E méi klengt Lach ass net automatesch eng méi staark Wiel. Et kann d'Insertiounsresistenz erhéijen an d'Ëmgéigend Plastik erweideren; eng iwwerdimensional Lach kann net genuch Engagement verloossen.
Benotzt eng Empfehlung déi fir déi speziell Schraubegeometrie an Harz gëlt, da verifizéiert et op der Komponent. Lach Verhältnisser publizéiert fir e Spezialist Schraube soll net op eng net Zesummenhang Schrauwen transferéiert ginn.
Spezifizéiert d'Toleranz souwéi den nominalen Duerchmiesser. E Prozess mat engem bequem Gréisst Lach kann Schwieregkeeten op entweder Enn vun der Produktioun Gamme verpassen. Fir e geformt Lach, kontrolléiert seng Kegel an d'Dimensioune laanscht d'Verlobungsdéift. Miessung nëmmen d'Ouverture kann net d'Sektioun beschreiwen, an där d'Schraube säi Fuedem bilden.
Boss Maueren, Lach Entrée a Blind-Hole Déift
Plastikschrauwen Boss Design enthält d'Material ronderëm d'Lach, d'Entrée an déi verfügbar Déift. D'Erhéijung vun der Interferenz duerch d'Reduktioun vum Pilotloch ännert och d'Laascht op der Bossmauer. Wou dës Mauer dënn oder schlecht ënnerstëtzt ass, kann d'Ännerung Rëss verursaachen anstatt d'Gelenk ze verbesseren.
Eng Entrée Relief kann hëllefen, Stress bei der Ouverture an enger passend konzipéierter Verbindung ze managen. Seng Dimensiounen gehéieren zu der Schraube- a Komponentdesign; si sinn net eng universell machining Uweisunge.
An engem blann Lach, verloossen Plaz fir d'Schraube Punkt iwwer déi virgesinnen voll-thread Engagement. Bestätegt dës Spillraum mat de Komponenten an hirer Sëtzplaz. Eng Schraube déi no ënnen erreecht ier de Kapp Sëtzer kann en héicht Dréimoment liesen, während d'Versammlung loosst.
Och z'ënnerscheeden d'Empfang Lach vun der ieweschter Komponent d'Clearance Lach. Wou e Cover muss géint en ënneschte Boss gezunn ginn, kann onbedéngt Fuedemengagement am Cover dës Bewegung stéieren.
Wéi beaflossen d'Kappsitz a Schrauwenlängt d'Gelenk?
De Schraubekop brauch eng passend Lagerfläch, an d'Verbindung brauch benotzbar Fuedemengagement. Iwwerpréift souwuel an der versammelt Positioun.
E Pankop dréit normalerweis géint en ënnerstëtzende Sëtz ënner dem Kapp. Et sollt net an eng onpassend Plastiksfläch gedriwwe ginn fir e flëssegt Erscheinungsbild ze kreéieren. Wou de Kapp sëtzt bannent enger Rezessioun, confirméieren der recess Geometrie, déi reschtlech Ënnerstëtzung an Zougang fir de Chauffer.
Fir eng HENGZUAN Pan Kapp Schraube, iwwerpréiwen déi aktuell Kapp Dimensiounen géint de Wunnengen Sëtz. Wann de Kapp e Rand kontaktéiert, kippt oder siichtbar deforméiert de Plastik ier d'Komponente zoumaachen, da korrigéiert d'Erhéijung vum Dréimoment de geometresche Mëssverständnis net.
D'Schraubelängt muss den ieweschte Bestanddeel berücksichtegen an den Deel, deen an de Empfangsplastik erakënnt. De konische Punkt liwwert net datselwecht Vollprofilengagement wéi de threaded Sektioun hannendrun. Iwwerschësseg Längt kann amplaz den Tipp ënnen eraus maachen ier de Gelenk zou ass.
Eng méi laang Schraube kann zousätzlech Engagement ubidden wann genuch Bossdéift verfügbar ass. Bestätegt dat doraus resultéierend Insert Verhalen an Bottom Clearance, anstatt eng zousätzlech Längt ze benotzen fir en onpassend Lach oder beschiedegt Fuedem ze kompenséieren.
Wéi kënnt Dir Spannmoment setzen ouni de Plastik ze strippen?
Insertion, Tightening and Stripping Dréimoment
Insertion Dréimoment ass de maximalen Dréimoment, dee begéint gëtt, während d'Schraube erakënnt, ier de Kapp säi Sëtz erreecht. Spannmoment gëtt applizéiert fir d'Verbindung nom Sëtzen ze kompletéieren. Stripping Dréimoment markéiert Ausfall vum Plastikfuedem. D'Gelenk brauch genuch Trennung tëscht normalen Montagefuerderungen a Versoen fir Variatioun an Deeler an Ausrüstung z'empfänken.
De Patron, de Kapp Sëtzberäich oder d'Schraube kënne falen ier d'Plastikstreifstreifen. Eng benotzbar Astellung muss Variatioun virum éischten relevanten Echec erlaben, dorënner Rëss, Kappzuch oder Schraubeschued, wou déi méiglech sinn.
Dréimoment hänkt och vu Reibung bei de Fuedem an ënner dem Kapp of. Änneren vun der Finish, e Schmierstoff derbäi oder d'Komponentoberfläche änneren kann d'Relatioun tëscht gemoossene Dréimoment a Spannung änneren. En Dréimomentwäert vun enger anerer Schraube- a Wunnengskombinatioun ass dofir net genuch Beweiser fir déi aktuell Gelenk.
Prozess Assemblée op aktuell Deeler
Benotzt representativ Komponenten an e kontrolléierten Montageprozess fir de Kader z'etabléieren. Eng praktesch Sequenz ass:
- Confirméieren d'Komponenten. Notéiert d'Schraube, d'Harzgrad, d'Lach an d'Bossdimensioune, d'Sëtzarrangement an d'Uewerflächbedingung.
- Observéiert d'Insertioun an d'Sëtzung. Kontrolléiert datt d'Schraube richteg erakënnt an d'Deeler zoumaachen ier de Tool stoppt. Dréimoment- a Rotatiounsrecords, wa verfügbar, kënnen hëllefen dës Etappen z'ënnerscheeden.
- Etabléiere Feelerverhalen op Teststécker. Bestëmmt ob iwwerschësseg Spannung de Plastiksfuedem streift, de Boss kraazt, de Sëtz beschiedegt oder en anere Feeler verursaacht. Benotzt keng Exemplare vun destruktiven Tester a Produktiounsversammlungen.
- Kontrolléiert eng Aarbechtsëmstellung iwwer representativ Variatioun. Ëmfaasst déi relevant Lach Toleranzen an Komponent Konditiounen amplaz vun engem vertrauen op eng erfollegräich Assemblée.
- Notéiert de validéierte Prozess. Halt d'Tool, d'Geschwindegkeet, d'Ofschnëttsmethod a d'Schraubekonditioun konsequent mam Prozess, a iwwerpréift Ännerungen ier Dir se an der Produktioun benotzt.
Déi folgend Beobachtungen hëllefen direkt Enquête; jidderee ka méi wéi eng Ursaach hunn.
| Assemblée Observatioun | Wat fir d'éischt ze kontrolléieren |
| Boss knacken iwwerdeems d'Schraube enters | Lachgréisst a Form, Ëmgéigend Mauer, Fuedemgeometrie an Ausrichtung. |
| Schrauwen stoppt während e Spalt bleift | Blind-Lach Déift, ongewollt Engagement am ieweschten Deel a Kapp Sëtzen. |
| D'Schraube dréit weider ouni d'Gelenk ze spannen | Plastesch Fuedem Schued, verfügbar Engagement an den Zoustand ënner dem Kapp. |
| Identesch Tool Astellunge ginn onkonsequent Resultater | Lach Variatioun, Material Conditioun, Schrauwen Uewerfläch Zoustand an Outil Leeschtung. |
Wann de Spillraum tëscht erfollegräich Sëtzung a Schued ze schmuel ass, besicht d'Verbindungsdesign erëm. Wiel vun enger méi héijer Tool-Astellung kann net eng stabil Versammlungsfenster kreéieren déi d'Gelenk selwer feelt.
Wat ännert sech mat widderholl Versammlung a Servicebedéngungen?
Widderholl Versammlung brauch seng eege Evaluatioun. Wärend der initialer Installatioun erstellt d'Schraube de passende Fuedem. Beim Erhuelung sollt et dee existente Fuedem verfollegen ouni ze schneiden oder e konkurréiere Wee ze bilden. Start virsiichteg a kontrolléiert op beschiedegt Fuedem oder eng Schraube déi net méi setzt an hält wéi virgesinn.
Et gëtt keng universell Wiederverbrauchszuel fir selbsttappende Schrauwen a Plastik. Wou e Logement fir Ënnerhalt opgemaach gëtt, test déi erfuerderlech Demontage- a Remontéierungssequenz op déi virgesinn Komponenten. Gitt d'Versammlungsmethod mat, déi d'Instandhaltungspersonal tatsächlech benotzt.
Servicebedéngungen kënnen och Probleemer opstellen, déi direkt no der Spannung feelen. Fir Deeler ënner nohalteg Belaaschtung oder Temperaturännerungen, beurteelt ob d'Verbindung déi erfuerderlech Spannung a Funktioun iwwer déi virgesinn Konditioune behält. Eng Dréimomentkontroll, déi duerch Dréiung vun der Schraube gemaach gëtt, moosst net direkt déi verbleiwen Klemmbelaaschtung.
Kontrolléiert och d'chemesch Kompatibilitéit. Schmiermëttel, Botzmëttelen a Fabrikatiounsreschter kënnen e puer Plastik beaflossen an zu Stressrëss bäidroen, déi no der Montage optrieden. En onverifizéierte Schmierstoff bäizefügen fir d'Insertiounsresistenz ze reduzéieren ännert d'Konditioune déi bewäert ginn.
Selbsttappende Schrauwen fir Plastik auswielen heescht d'Schraube, d'Material, d'Lach, d'Sëtz an d'Montageprozess als eng Verbindung ze bestätegen. Zu diskutéiert Är Plastik Befestigungsfuerderunge mat HENGZUAN, liwwert d'Harzgrad, eng Zeechnung vum Lach an de Boss, déi virgesinn Schraube Dimensiounen, Montage- an Ënnerhaltfuerderungen a Quantitéit.