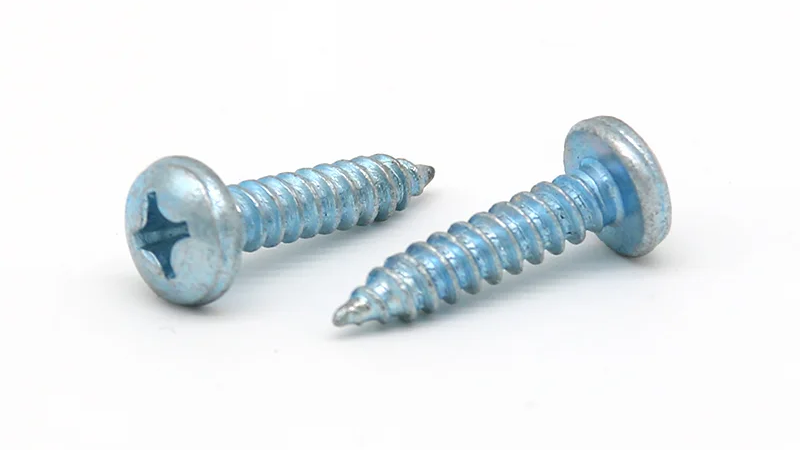
Изберете завртки за самопреслушување за пластика така што ќе го усогласите дизајнот на конецот со смолата, пилотската дупка и околната пластика, потоа проверувајќи го седиштето на главата, заглавувањето на конецот и условите за затегнување на вистинските делови. Само дијаметарот на завртката не може да воспостави соодветна големина на дупката или вртежен момент за вградување.
Овој водич се однесува на метални завртки кои се прицврстуваат во пластични компоненти. Овие завртки ја создаваат својата нишка за спојување за време на инсталацијата, но апликациите што се дискутирани овде бараат подготвена дупка, која може да се обликува во делот. HENGZUAN ги наведува PVC, ABS и пластичните куќишта за апарати меѓу апликациите за завртката за самопреслушување на главата на тавата Phillips. Изборот на тој производ за одредено куќиште сè уште бара проверка на врската: истата завртка може да се однесува поинаку кога се менува степенот на смолата, геометријата на дупките или процесот на склопување.
Кои услови за пластика и зглобови ги прицврстувате?
Започнете со вистинската класа на пластика и делот на делот што ја прима завртката. Општ опис како „ABS капак“ ги изоставува информациите што влијаат на формирањето на конецот и јачината на околниот материјал.
Завртката може да влезе во дебел ѕид, во обликувана газда или во постоечка дупка со навој. Шеф е подигната пластична карактеристика што ја опкружува дупката за завртката. Неговата достапна дебелина на ѕидот и материја за поддршка бидејќи завртката ја оптоварува околната пластика додека се формира и ја затегнува врската.
| Информации за потврда | Зошто тоа влијае на изборот |
| Одделение на смола и засилување или полнење | Однесувањето на материјалот влијае на тоа како се формира конецот за парење и како зглобот реагира на оптоварување. |
| Димензии на дупката и газдата | Пластиката околу дупката мора да одговара на формирањето на конец без губење на потребната поддршка. |
| Горна компонента и нејзината дупка за клиренс | Завртката мора да дозволи компонентите да се спојат и да се сместат како што е предвидено. |
| Барања за сервис и одржување | Топлината, постојаното оптоварување, хемиската изложеност и расклопувањето може да бараат проверки надвор од почетната инсталација. |
На пример, менувањето на смолата во инаку непроменето куќиште е причина да се преиспитаат условите за прицврстување. Старата поставка на алатот и непроменетата ознака на завртката не потврдуваат дека ревидираниот дел ќе се состави на ист начин.
Кој дизајн на конец одговара на пластичната апликација?
Споредете го профилот на конецот како и неговиот надворешен дијаметар. Теренот, геометријата на крилото и дијаметарот на јадрото влијаат на просторот достапен за поместената пластика и на оптоварувањето што се применува на ѕидот на дупката. Затоа, две завртки со ист номинален дијаметар може да бараат различни дизајни на дупки.
Завртките за формирање на конец го поместуваат материјалот за да создадат конец за парење. Дизајните со сечење конци го отстрануваат материјалот преку функцијата за сечење. Само зашилен врв не идентификува завртка за сечење на конец, а двата пристапи не треба да делат препорака за дупки само затоа што нивните дијаметри се совпаѓаат.
Некои завртки дизајнирани специјално за термопластика користат геометрија на навој наменета да го намали радијалното оптоварување додека го одржува заглавувањето. Тоа може да биде релевантно кога тенка главица, висока отпорност на вметнување или тесна маргина на затегнување го отежнуваат користењето на конвенционалниот конец за тапкање. Соодветноста на завртката и газдата сè уште треба заедно да се проверат.
ХЕНГЗУАН Завртки за самопреслушување со глава на Филипс тава се наведени како производи од јаглероден челик под ознаката GB/T845-1985, со PVC и ABS меѓу нивните наведени апликации. Користете ги спецификацијата на производот и вистинскиот цртеж на куќиштето за да го проверите дијаметарот, должината и геометријата на навојот за наменетата смола и дизајнот на газдата.
Ако кандидатската завртка произведува прекумерна отпорност на вметнување или пукање на газдата, испитајте ја комбинацијата на навој и дупки пред да го зголемите вртежниот момент. Различен дизајн на навој може да помогне, но тој треба да се процени според истата смола, геометрија на споеви и барања за склопување.
Како треба да се дизајнираат пилотската дупка и газдата за завртки?
Дијаметар и толеранција на пилот дупка
Пилот дупка за завртки во пластика мора да остави материјал за да се заглави навојот додека дозволува завртката да влезе без прекумерно оптоварување. Помала дупка не е автоматски посилен избор. Може да ја зголеми отпорноста на вметнување и да ја прошири околната пластика; преголемата дупка може да остави недоволно зафаќање.
Користете препорака што се однесува на одредената геометрија на завртките и смолата, а потоа потврдете ја на компонентата. Односите на отворите објавени за специјализирана завртка не треба да се префрлаат на неповрзана завртка за прислушување.
Наведете ја толеранцијата, како и номиналниот дијаметар. Пробното користење на една дупка со погодна големина може да пропушти потешкотии на двата краја на опсегот на производство. За обликувана дупка, проверете ја нејзината заостреност и димензиите долж длабочината на заглавувањето. Мерењето само на отворот може да не го опише делот во кој завртката ја формира својата нишка.
Ѕидови на шефот, влез на дупка и длабочина на слепа дупка
Дизајнот на газдата со пластична завртка го вклучува материјалот околу дупката, влезот и достапната длабочина. Зголемувањето на пречки со намалување на пилотската дупка, исто така, го менува оптоварувањето на ѕидот на газдата. Онаму каде што тој ѕид е тенок или слабо потпрен, промената може да предизвика пукање наместо да го подобри спојот.
Олеснувањето за влез може да помогне во управувањето со стресот во близина на отворот во соодветно дизајнирана врска. Неговите димензии припаѓаат на дизајнот на завртката и компонентите; тие не се универзална инструкција за обработка.
Во слепата дупка, оставете простор за точката на завртката надвор од планираното заглавување со полн навој. Потврдете го ова растојание со компонентите во нивната седечка положба. Завртката што допира до дното пред седиштата за глава може да произведе висок вртежен момент додека го остава склопот отпуштен.
Исто така, разликувајте ја дупката за прием од отворот за клиренс на горната компонента. Онаму каде што капакот мора да се повлече на долната газда, ненамерното заплеткување на конецот во капакот може да го попречи тоа движење.
Како седиштата за глава и должината на завртката влијаат на зглобот?
На главата на завртката и е потребна соодветна подлога за лежиште, а на врската треба употребливо заглавување на навој. Проверете ги и двете во склопената положба.
Главата на тавата обично се потпира на потпорното седиште под главата. Не треба да се вози во несоодветна пластична површина за да се создаде рамна појава. Онаму каде што главата седи во вдлабнатина, потврдете ја геометријата на вдлабнатината, преостанатата поддршка и пристапот за возачот.
За HENGZUAN завртка со глава за тава, прегледајте ги вистинските димензии на главата во однос на седиштето на куќиштето. Ако главата контактира со работ, се навалува или видливо ја деформира пластиката пред да се затворат компонентите, зголемувањето на вртежниот момент не ја коригира геометриската неусогласеност.
Должината на завртката мора да биде сметка за горната компонента и делот што влегува во пластиката што ја прима. Заострената точка не го обезбедува истиот ангажман на целосен профил како делот со навој зад неа. Напротив, прекумерната должина може да го направи врвот на дното пред да се затвори зглобот.
Подолгата завртка може да обезбеди дополнително заглавување кога е достапна доволна длабочина на газдата. Потврдете го добиеното однесување на вметнувањето и растојанието од дното, наместо да користите додадена должина за да се компензира несоодветната дупка или оштетениот конец.
Како можете да поставите вртежен момент на затегнување без да ја соголите пластиката?
Вртежен момент за вметнување, затегнување и соголување
Вртежниот момент за вметнување е максималниот вртежен момент што се среќава додека завртката влегува, пред главата да стигне до своето седиште. Вртежниот момент на затегнување се применува за да се заврши поврзувањето по седењето. Вртежниот момент на соголување го означува дефектот на пластичната нишка. Зглобот има потреба од доволно раздвојување помеѓу нормалните барања за склопување и неуспехот да се приспособат на варијациите во деловите и опремата.
Шефот, местото за седење на главата или завртката може да откажат пред лентите од пластичниот конец. Употребливата поставка мора да дозволи варијации пред првиот релевантен дефект, вклучувајќи пукање, повлекување на главата или оштетување на завртката каде што тоа е можно.
Вртежниот момент зависи и од триењето на нишките и под главата. Промената на завршницата, додавањето лубрикант или менувањето на површината на компонентата може да ја смени врската помеѓу измерениот вртежен момент и стегањето. Затоа, вредноста на вртежниот момент од друга комбинација на завртка и куќиште е недоволен доказ за сегашниот спој.
Пробно собрание на актуелни делови
Користете репрезентативни компоненти и контролиран процес на склопување за да ја воспоставите поставката. Практичната низа е:
- Потврдете ги компонентите. Запишете ги димензиите на завртката, степенот на смола, дупката и газдата, распоредот на седиштата и состојбата на површината.
- Внимавајте на вметнувањето и седењето. Проверете дали завртката влезе правилно и деловите се затвораат пред да застане алатката. Записите за вртежен момент и ротација, каде што се достапни, можат да помогнат да се разликуваат овие фази.
- Воспоставете однесување за неуспех на тест парчињата. Определете дали прекумерното затегнување ја соголува пластичната нишка, ја напукнува газдата, го оштетува седиштето или предизвикува нов дефект. Не користете примероци од деструктивни тестови во производните склопови.
- Проверете ја работната поставка низ репрезентативната варијација. Вклучете ги соодветните толеранции на дупки и условите на компонентите наместо да се потпирате на едно успешно склопување.
- Снимете го потврдениот процес. Чувајте ја алатката, брзината, начинот на исклучување и состојбата на завртката во согласност со пробната верзија и прегледајте ги промените пред да ги користите во производството.
Следниве набљудувања помагаат во директна истрага; секој може да има повеќе од една причина.
| Набљудување на собранието | Што прво да се провери |
| Шефот пука додека шрафот влегува | Големината и обликот на дупката, околниот ѕид, геометријата и усогласувањето на конецот. |
| Завртката запира додека останува празнина | Длабочина на слепа дупка, ненамерно заглавување во горниот дел и седиштето на главата. |
| Завртката продолжува да се врти без да го затегне спојот | Оштетување на пластична нишка, достапно заглавување и состојбата под главата. |
| Идентичните поставки на алатката даваат неконзистентни резултати | Варијација на дупки, материјална состојба, состојба на површината на завртката и перформанси на алатот. |
Ако границата помеѓу успешното седење и оштетувањето е премногу тесна, повторно посетете го дизајнот на поврзувањето. Изборот на повисоко поставување на алатката не може да создаде стабилен прозорец за склопување што му недостасува на самиот спој.
Што се менува со постојано склопување и сервисни услови?
Повтореното склопување бара сопствена проценка. За време на првичната инсталација, завртката создава конец за парење. При повторно склопување, треба да ја следи таа постојна нишка без да се сече или формира конкурентна патека. Започнете внимателно и проверете дали има оштетени навои или шраф што повеќе не седи и не држи како што е предвидено.
Не постои универзален број за повторна употреба за завртки за самопреслушување во пластика. Онаму каде што ќе се отвори куќиште за одржување, тестирајте ја потребната низа на расклопување и повторно склопување на предвидените компоненти. Вклучете го методот на склопување што навистина ќе го користи персоналот за одржување.
Условите за сервисирање, исто така, може да откријат проблеми што ги нема веднаш по затегнувањето. За делови под постојано оптоварување или температурни промени, проценете дали врската го задржува потребното стегање и функционира во предвидените услови. Проверката на вртежниот момент извршена со дополнително вртење на завртката не го мери директно преостанатото оптоварување на стегачот.
Проверете ја и хемиската компатибилност. Лубрикантите, средствата за чистење и остатоците од производството може да влијаат на некои пластики и да придонесат за пукање од стрес, што може да се појави по склопувањето. Додавањето непроверено лубрикант за да се намали отпорот на вметнување ги менува условите што се оценуваат.
Изборот на завртки за самопреслушување за пластика значи потврдување на завртката, материјалот, дупката, седиштето и процесот на склопување како едно поврзување. На разговарајте за вашите барања за пластично прицврстување со HENGZUAN, наведете го степенот на смолата, цртежот на дупката и газдата, предвидените димензии на завртката, барањата за склопување и одржување и количината.