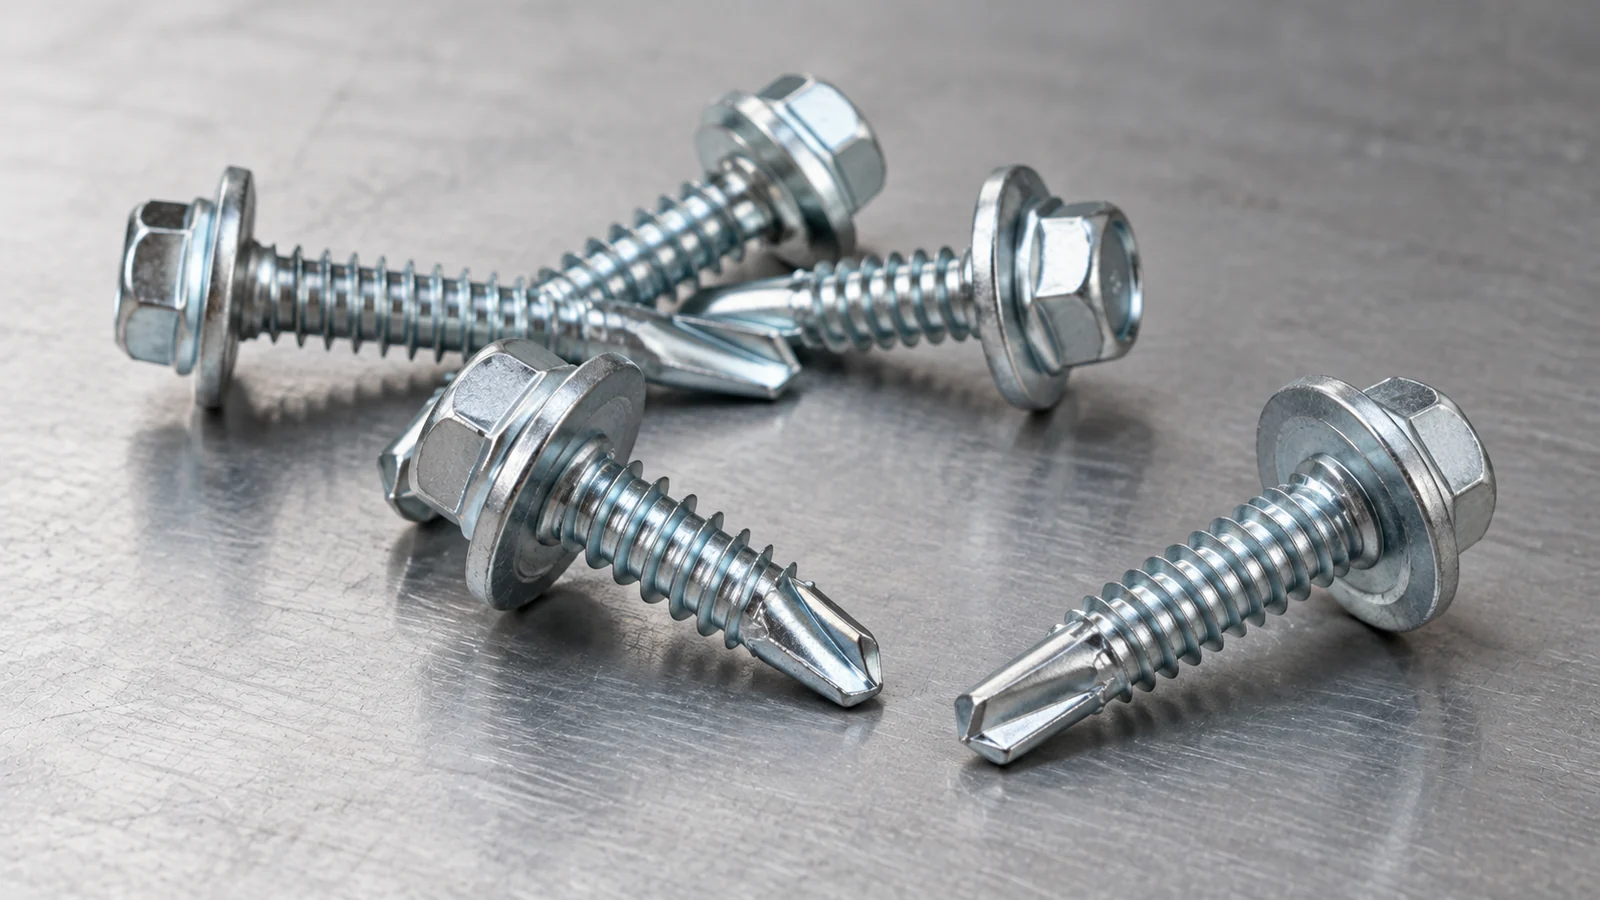
ഒരു കപ്പ് വാഷർ ഉപയോഗിച്ച് ഒരു ഹെക്സ് ഹെഡ് സെൽഫ് ഡ്രില്ലിംഗ് സ്ക്രൂ തിരഞ്ഞെടുക്കുന്നതിന് ST5.5 അല്ലെങ്കിൽ ST6.3 എന്നിവയും നാമമാത്രമായ നീളവും തിരഞ്ഞെടുക്കുന്നതിനേക്കാൾ കൂടുതൽ ആവശ്യമാണ്. ഡ്രില്ലിംഗ് പോയിൻ്റ് അത് തുളച്ചുകയറുന്ന ഉരുക്കിന് അനുയോജ്യമായിരിക്കണം; ത്രെഡ് ചെയ്ത ഭാഗം ഉദ്ദേശിച്ച പിന്തുണയുള്ള മെറ്റീരിയലുമായി ഇടപഴകണം; ഹെഡ്-ആൻഡ്-വാഷർ അസംബ്ലി ബാഹ്യ പാനലിൽ ശരിയായി ഇരിക്കണം. ഒരു സ്ക്രൂവിൻ്റെ ഡ്രെയിലിംഗ് കപ്പാസിറ്റി ഒരുമിച്ച് ചേർത്തിരിക്കുന്ന വസ്തുക്കളുടെ ആകെ കനം പോലെയല്ല. ഒരു മേൽക്കൂര അല്ലെങ്കിൽ മതിൽ ജോയിൻ്റിന് കാലാവസ്ഥാ സീലിംഗ് ആവശ്യമുണ്ടെങ്കിൽ, കൃത്യമായ ഉൽപ്പന്നത്തിനും പാനൽ സിസ്റ്റത്തിനും വേണ്ടി വാഷർ മെറ്റീരിയൽ, കംപ്രഷൻ, ഇൻസ്റ്റാളേഷൻ രീതി എന്നിവ പരിശോധിച്ചിരിക്കണം. ഈ ഗൈഡ് ആ തീരുമാനങ്ങളെ വേർതിരിക്കുന്നു, അതിനാൽ നിർമ്മാണ വാങ്ങുന്നവർക്ക് ഒരു ദൈർഘ്യമേറിയ ഫാസ്റ്റനർ സ്വയമേവ കട്ടിയുള്ള സ്റ്റീൽ തുരത്തുകയോ ഒരു വാട്ടർപ്രൂഫ് ജോയിൻ്റ് സൃഷ്ടിക്കുകയോ ചെയ്യുന്നുവെന്ന് അനുമാനിക്കുന്നതിനുപകരം ഉചിതമായ ഒരു സ്ക്രൂ വ്യക്തമാക്കാൻ കഴിയും.
ഒരു കപ്പ്-വാഷർ സ്വയം-ഡ്രില്ലിംഗ് സ്ക്രൂ എന്താണ് ചെയ്യുന്നത്?
ഡ്രിൽ പോയിൻ്റ് പ്രാരംഭ ദ്വാരം ഉണ്ടാക്കുന്നു, ത്രെഡ് പിന്തുണയ്ക്കുന്ന മെറ്റീരിയലുമായി ഇടപഴകുന്നു, കൂടാതെ ഷഡ്ഭുജ തല ഇൻസ്റ്റാളറിന് ഒരു ഡ്രൈവ് ഉപരിതലം നൽകുന്നു. കപ്പ് വാഷർ ഹെഡ് കോൺടാക്റ്റ് അസംബ്ലിയുടെ ഭാഗമാണ്. അതിൻ്റെ കൃത്യമായ നിർമ്മാണത്തെ ആശ്രയിച്ച്, ഷീറ്റിന് നേരെ ഒരു വാഷർ ഘടകം സ്ഥാപിക്കാനും കംപ്രസ് ചെയ്യാനും ഇത് സഹായിക്കുന്നു. അതിൻ്റെ അളവുകളും മെറ്റീരിയലും സ്ക്രൂ വ്യാസത്തിൽ നിന്നും ഡ്രെയിലിംഗ് പോയിൻ്റിൽ നിന്നും പ്രത്യേക സവിശേഷതകളാണ്.
ദി കപ്പ് വാഷർ ഉപയോഗിച്ച് ഹെങ്സുവാൻ ഹെക്സ് ഹെഡ് സെൽഫ് ഡ്രില്ലിംഗ് സ്ക്രൂ WOTU-ൻ്റെ വെബ്സൈറ്റിൽ കാണിച്ചിരിക്കുന്നത്, ST5.5/ST6.3 നാമമാത്ര വ്യാസമുള്ള, 19-75 mm ലിസ്റ്റഡ് നീളവും, പ്രസ്താവിച്ച 2-5 mm സ്റ്റീൽ ഡ്രില്ലിംഗ് കനം ഉള്ളതുമായ ഒരു കളർ-സിങ്ക് പൂശിയ ഉൽപ്പന്നമായി വിവരിക്കുന്നു. അതിൻ്റെ വിശദമായ വാചകം ഒരു കറുത്ത റബ്ബർ പാഡിനെയും സൂചിപ്പിക്കുന്നു. ഈ വസ്തുതകൾ ഈ ലിസ്റ്റിംഗിന് ബാധകമാണ്, എല്ലാ കപ്പ്-വാഷർ സ്ക്രൂവിനോ അല്ലെങ്കിൽ ലഭ്യമായ എല്ലാ സൈസ് കോമ്പിനേഷനുകൾക്കോ അല്ല. കോമ്പൗണ്ട്-വാഷർ മെറ്റീരിയലുകൾ, ജ്യാമിതി, സീലിംഗ് പരിശോധന എന്നിവയ്ക്ക് നിർദ്ദിഷ്ട ഓർഡറിന് സ്ഥിരീകരണം ആവശ്യമാണ്.
ഡ്രെയിലിംഗ് കപ്പാസിറ്റി മൊത്തം ക്ലോംഡ് കനം അല്ല
ഒരു സെൽഫ് ഡ്രില്ലിംഗ് സ്ക്രൂ അതിൻ്റെ ത്രെഡുകൾ ഹോൾഡിംഗ് എൻഗേജ്മെൻ്റ് വികസിപ്പിക്കുന്നതിന് മുമ്പ് ഒന്നോ അതിലധികമോ മെറ്റീരിയലുകളിലൂടെ കടന്നുപോകുന്നു. പരിശോധിക്കുന്നതിന് കുറഞ്ഞത് മൂന്ന് സ്വതന്ത്ര അളവുകളെങ്കിലും ഉണ്ട്: ഡ്രിൽ പോയിൻ്റ് തുളച്ചുകയറുന്ന മൊത്തം മെറ്റീരിയൽ, വാഷറിന് താഴെയുള്ള ബാഹ്യ ഘടകങ്ങളുടെ കനം, ത്രെഡുകൾ നിലനിർത്തേണ്ട മെറ്റീരിയലിൻ്റെ കനവും തരവും. ഇവ മൂന്നും ഒരൊറ്റ "ഷീറ്റ് കനം" ആയി കണക്കാക്കുന്നത് തെറ്റായ ക്രമത്തിലേക്ക് നയിച്ചേക്കാം.
| അളവ് | എന്താണ് അർത്ഥമാക്കുന്നത് | എന്താണ് പരിശോധിക്കേണ്ടത് |
| ഡ്രെയിലിംഗ് കനം | ഡ്രിൽ പോയിൻ്റ് മുറിക്കേണ്ട സ്റ്റീൽ കനം | പോയിൻ്റ് തരം, പിന്തുണയ്ക്കുന്ന-സ്റ്റീൽ ഗ്രേഡ്, വിതരണക്കാരൻ-റേറ്റുചെയ്ത ശേഷി |
| ക്ലാമ്പ് ചെയ്ത സ്റ്റാക്ക് | തലയ്ക്കും വാഷറിനും താഴെയുള്ള സംയുക്ത കനം | പാനൽ, കോട്ടിംഗ്, സ്പെയ്സറുകൾ, ഏതെങ്കിലും ഇൻ്റർമീഡിയറ്റ് ലെയർ |
| ത്രെഡ് ഇടപഴകൽ | ത്രെഡുകൾ നിലനിർത്തൽ വികസിപ്പിക്കുന്ന മെറ്റീരിയൽ | പിന്തുണ തരം, ത്രെഡ് ഫോം, ഇൻസ്റ്റലേഷൻ മൂല്യനിർണ്ണയം |
| മൊത്തത്തിലുള്ള സ്ക്രൂ നീളം | മുഴുവൻ ഫാസ്റ്റനറിൻ്റെ വിതരണക്കാരൻ നിർവചിച്ച ദൈർഘ്യം | മെഷർമെൻ്റ് ഡാറ്റ, ഡ്രിൽ പോയിൻ്റ്, ത്രെഡ് വിതരണം |
സ്റ്റീൽ കനം ഡ്രിൽ-പോയിൻ്റ് തിരഞ്ഞെടുപ്പിനെ എങ്ങനെ ബാധിക്കുന്നു?
ഒറ്റ ഷീറ്റും ലേയേർഡ് സ്റ്റീലും
ഒരു തിരിച്ചറിഞ്ഞ സ്റ്റീൽ അവസ്ഥയ്ക്കായി റേറ്റുചെയ്ത ഒരു ഡ്രിൽ പോയിൻ്റ്, എത്രയധികം അടുക്കിയിരിക്കുന്ന ഷീറ്റുകൾ കൈകാര്യം ചെയ്യുമെന്ന് കരുതരുത്. ആദ്യത്തെ ഷീറ്റ് നേർത്തതായിരിക്കാം, അതേസമയം പിന്തുണയ്ക്കുന്ന purlin അല്ലെങ്കിൽ ഭാഗം ഗണ്യമായി കട്ടിയുള്ളതാണ്. മെറ്റീരിയൽ ഗ്രേഡ്, കാഠിന്യം, കോട്ടിംഗുകൾ, പാളികൾക്കിടയിലുള്ള വിടവുകൾ, പോയിൻ്റ് ഡിസൈൻ എന്നിവ ത്രെഡ് ഇടപഴകുന്നതിന് മുമ്പ് സ്ക്രൂവിന് വൃത്തിയായി തുരത്താൻ കഴിയുമോ എന്ന് സ്വാധീനിക്കുന്നു. കൃത്യമായ വ്യാസത്തിനും പോയിൻ്റ് കോൺഫിഗറേഷനും ഒരു ഡ്രില്ലിംഗ്-കപ്പാസിറ്റി ചാർട്ട് അഭ്യർത്ഥിക്കുക.
പോയിൻ്റ് നീളം, കട്ടിംഗ് ആക്ഷൻ, വർക്ക് സീക്വൻസ്
പിന്തുണയിൽ കാര്യമായ ത്രെഡ് ഇടപഴകുന്നതിന് മുമ്പ് ഡ്രില്ലിംഗ് ഭാഗം സാധാരണയായി അനുയോജ്യമായ ഒരു ഓപ്പണിംഗ് രൂപീകരിക്കേണ്ടതുണ്ട്. മെറ്റീരിയൽ സ്റ്റാക്കിന് ഒരു പോയിൻ്റ് വളരെ ചെറുതോ അനുചിതമോ ആണെങ്കിൽ, ഇൻസ്റ്റാളറിന് സ്തംഭനമോ അമിത ചൂടോ ക്രമരഹിതമായ ത്രെഡ് രൂപീകരണമോ ഉണ്ടായേക്കാം. ഡ്രിൽ പോയിൻ്റ് മാറ്റാതെ നാമമാത്രമായ ഫാസ്റ്റനർ ദൈർഘ്യം വർദ്ധിപ്പിക്കുന്നത് മതിയായ ഡ്രില്ലിംഗ് റേറ്റിംഗ് പരിഹരിക്കില്ല.
ഉപകരണത്തിൻ്റെ വേഗത, അച്ചുതണ്ട് മർദ്ദം, അടിവസ്ത്ര കാഠിന്യം
ഇൻസ്റ്റാളേഷൻ സ്ക്രൂ, പവർ ടൂൾ, അടിസ്ഥാന മെറ്റീരിയൽ എന്നിവയുടെ സാധുതയുള്ള സംയോജനത്തെ ആശ്രയിച്ചിരിക്കുന്നു. അമിത വേഗത, തെറ്റായ ക്രമീകരണം അല്ലെങ്കിൽ ആവർത്തിച്ചുള്ള സ്ലിപ്പിംഗ് പോയിൻ്റ് അല്ലെങ്കിൽ ദ്വാരത്തിന് കേടുവരുത്തും. ഓരോ ST5.5 അല്ലെങ്കിൽ ST6.3 സ്ക്രൂവിനും പ്രതിരോധിക്കാവുന്ന സാർവത്രിക ഡ്രൈവർ ക്രമീകരണം ഇല്ല: നിർമ്മാതാവിൻ്റെ ആപ്ലിക്കേഷൻ ഗൈഡ് അല്ലെങ്കിൽ പ്രതിനിധി സംയുക്തത്തിൽ ഒരു യോഗ്യതയുള്ള ട്രയൽ ഉപയോഗിക്കുക.
സ്ക്രൂ ദൈർഘ്യം എങ്ങനെ വ്യക്തമാക്കണം?
പൂർണ്ണമായി ഘടിപ്പിച്ച കനം ഉപയോഗിച്ച് ആരംഭിക്കുക: പുറം ഷീറ്റ്, ഏതെങ്കിലും ഇൻ്റർമീഡിയറ്റ് ഘടകങ്ങൾ, തലയ്ക്ക് താഴെയുള്ള ജ്യാമിതി. തുടർന്ന് ഡ്രെയിലിംഗ്, ത്രെഡ് ഇടപഴകൽ, ഏതെങ്കിലും നിർദ്ദിഷ്ട പോയിൻ്റ് പ്രോട്രഷൻ എന്നിവയ്ക്ക് ആവശ്യമായ ദൈർഘ്യം വിലയിരുത്തുക. വിതരണക്കാരൻ ദൈർഘ്യം അളക്കുന്നത് എങ്ങനെയെന്ന് സ്ഥിരീകരിക്കുക - തലയ്ക്ക് താഴെ, പോയിൻ്റ് ഉൾപ്പെടെ അല്ലെങ്കിൽ മറ്റൊരു നിർവചിക്കപ്പെട്ട കൺവെൻഷൻ വഴി. പ്രസക്തമായ പ്രവർത്തന അളവുകൾ കാറ്റലോഗിലെ നാമമാത്രമായ ദൈർഘ്യത്തിന് തുല്യമായിരിക്കില്ല.
ഇൻസുലേഷൻ അല്ലെങ്കിൽ സാൻഡ്വിച്ച് നിർമ്മാണം ഉൾപ്പെടുന്നിടത്ത്, കംപ്രസ് ചെയ്തതും കംപ്രസ് ചെയ്യാത്തതുമായ അളവുകൾ വ്യത്യാസപ്പെടാം. ബാഹ്യ ഷീറ്റ് ഘടനാപരമായ പിന്തുണയിൽ നിന്ന് ഒരു വിടവ് കൊണ്ട് വേർപെടുത്തിയേക്കാം; മുഴുവൻ സ്റ്റാക്കും ഡ്രെയിലബിൾ സ്റ്റീലായി കണക്കാക്കുന്നതിനുപകരം ഈ അസംബ്ലിക്ക് ഒരു ഫാസ്റ്റണിംഗ് വിശദാംശങ്ങൾ കണക്കിലെടുക്കണം. മെറ്റീരിയലുകളുടെ ബിൽ സ്വീകരിക്കുന്നതിന് മുമ്പ് പിന്തുണയുടെ കനം, പാനൽ ബിൽഡ്-അപ്പ്, നിർദ്ദിഷ്ട സ്ക്രൂ എന്നിവ കാണിക്കുന്ന ഒരു ക്രോസ്-സെക്ഷൻ ഡ്രോയിംഗ് ഉപയോഗിക്കുക.
കപ്പ് വാഷറിനെക്കുറിച്ച് എന്താണ് വ്യക്തമാക്കേണ്ടത്?
കപ്പ്-വാഷർ ടെർമിനോളജി മാത്രം ഒരു സ്റ്റാൻഡേർഡ് ജ്യാമിതിയോ ഉറപ്പുള്ള സീലിംഗ് പ്രകടനമോ സ്ഥാപിക്കുന്നില്ല. മെറ്റൽ കപ്പിൻ്റെ വ്യാസം, ഉള്ളിലെ ഓപ്പണിംഗ്, ഡെപ്ത്, മെറ്റീരിയൽ, ഫിനിഷ്, റബ്ബർ ഘടകം വേറിട്ടതാണോ അതോ ഫാക്ടറി അസംബിൾ ചെയ്തതാണോ എന്ന് സ്ഥിരീകരിക്കുക. WOTU-ൻ്റെ വിവരിച്ച കപ്പ്-വാഷർ ഉൽപ്പന്നം ഒരു കറുത്ത റബ്ബർ പാഡും കാലാവസ്ഥാ സീലിംഗ് ക്ലെയിമുകളും പരാമർശിക്കുന്നു, എന്നാൽ അതിൻ്റെ പ്രസിദ്ധീകരിച്ച വിവരണം ഒരു പൂർണ്ണമായ വാഷർ ക്രോസ്-സെക്ഷണൽ ഡ്രോയിംഗ് അല്ലെങ്കിൽ മോഡൽ-നിർദ്ദിഷ്ട വാട്ടർ-ഇൻഗ്രസ് ടെസ്റ്റ് റിപ്പോർട്ട് നൽകുന്നില്ല.
കാലാവസ്ഥയെ പ്രതിരോധിക്കുന്ന സംയുക്തം ആവശ്യമാണെങ്കിൽ, പാനൽ-ഫാസ്റ്റനർ സിസ്റ്റം പൂർണമായി വിലയിരുത്തുക: പാനൽ പ്രൊഫൈൽ, വാഷർ സീറ്റിംഗ് ഏരിയ, ഹോൾ ക്വാളിറ്റി, ഇൻസ്റ്റാളേഷൻ ആംഗിൾ, കംപ്രഷൻ, എക്സ്പോഷർ അവസ്ഥകൾ. ഓവർടൈറ്റിംഗ് ഷീറ്റിനെയോ വാഷറിനെയോ വികലമാക്കും, അതേസമയം അപര്യാപ്തമായ ഇരിപ്പിടം വിടവുകൾ ഉണ്ടാക്കും. രൂപഭാവമോ പൊതുവായ റബ്ബർ മെറ്റീരിയൽ ക്ലെയിമോ പരിശോധിച്ച ആപ്ലിക്കേഷൻ ഡാറ്റയെ മാറ്റിസ്ഥാപിക്കുന്നില്ല.
| വാഷർ ആട്രിബ്യൂട്ട് | എന്തുകൊണ്ട് അത് പ്രധാനമാണ് | ആവശ്യപ്പെടാനുള്ള തെളിവ് |
| പുറം വ്യാസവും കപ്പ് ആഴവും | കാൽപ്പാടും തല ജ്യാമിതിയും ബന്ധപ്പെടുക | അളവിലുള്ള ഭാഗം ഡ്രോയിംഗ് |
| റബ്ബർ മെറ്റീരിയലും അസംബ്ലിയും | കംപ്രഷനും പാരിസ്ഥിതിക അനുയോജ്യതയും | അംഗീകൃത മെറ്റീരിയലുകളും പൂർത്തിയായ അസംബ്ലി സ്പെസിഫിക്കേഷനും |
| ഇൻസ്റ്റലേഷൻ കംപ്രഷൻ | രൂപഭേദം അല്ലെങ്കിൽ അപൂർണ്ണമായ സീലിംഗ് സാധ്യത | ഡോക്യുമെൻ്റഡ് പ്രോസസ്സ് അല്ലെങ്കിൽ സിസ്റ്റം-നിർദ്ദിഷ്ട പരിശോധന |
| ഉപരിതല ഫിനിഷ് | നാശവും ഇണചേരൽ-മെറ്റീരിയൽ ആവശ്യകതകളും | യഥാർത്ഥ ഉൽപ്പന്നത്തിനായുള്ള കോട്ടിംഗ് സ്പെസിഫിക്കേഷൻ |
കപ്പ് വാഷർ vs ബോണ്ടഡ് വാഷർ: അവ തുല്യമാണോ?
പേരിൽ മാത്രമല്ല. ഒരു കപ്പ് വാഷർ ഒരു ആകൃതിയിലുള്ള കോൺടാക്റ്റ് ഘടകത്തെ വിവരിക്കുന്നു, അതേസമയം ബോണ്ടഡ് വാഷർ സാധാരണയായി ഒരു ബോണ്ടഡ് റെസിലൻ്റ് സീലിംഗ് എലമെൻ്റുള്ള വാഷർ അസംബ്ലിയെ സൂചിപ്പിക്കുന്നു. കൃത്യമായ ഡിസൈനുകൾക്ക് പ്രവർത്തനത്തിൽ ഓവർലാപ്പ് ചെയ്യാൻ കഴിയും, എന്നാൽ അളവുകൾ, റബ്ബർ ഫോർമുലേഷൻ, നിലനിർത്തൽ വിശദാംശങ്ങൾ എന്നിവ വ്യത്യസ്തമായിരിക്കാം. WOTU പ്രത്യേകം പട്ടികപ്പെടുത്തുന്നു a ബോണ്ടഡ് വാഷർ ഉപയോഗിച്ച് ഹെക്സ് ഹെഡ് സെൽഫ് ഡ്രില്ലിംഗ് സ്ക്രൂ Hengzuan ഉൽപ്പന്ന പദവിക്ക് കീഴിൽ. ആ പേജ് ഒരു സംയുക്ത ലോഹ-റബ്ബർ ഗാസ്കറ്റിനെ വ്യക്തമായി പരാമർശിക്കുകയും EPDM-നെ പരാമർശിക്കുകയും ചെയ്യുന്നു; എല്ലാ കപ്പ്-വാഷർ ഓപ്ഷനുകളും EPDM ഉപയോഗിക്കുന്നുണ്ടെന്നോ അല്ലെങ്കിൽ ഒരേ ദൈർഘ്യമുള്ളതാണെന്നോ ഇത് തെളിയിക്കുന്നില്ല.
അതിനാൽ രണ്ട് ഉൽപ്പന്നങ്ങൾക്കിടയിൽ മാറുന്നത് അംഗീകൃത റീപ്ലേസ്മെൻ്റ് ഡ്രോയിംഗും പരീക്ഷിച്ച ജോയിൻ്റ് കോൺഫിഗറേഷനും അടിസ്ഥാനമാക്കിയുള്ളതായിരിക്കണം. റൂഫിംഗിനും തുറന്ന ഷീറ്റ്-മെറ്റൽ അറ്റാച്ച്മെൻ്റുകൾക്കും ഇത് വളരെ പ്രധാനമാണ്, ഇവിടെ നാമമാത്രമായി സമാനമായ വാഷർ കോറഗേറ്റഡ് പ്രൊഫൈലുകളിൽ വ്യത്യസ്തമായി ഇരിക്കാം.
ഏത് ഇൻസ്റ്റലേഷൻ പ്രശ്നങ്ങളാണ് പരിശോധിക്കേണ്ടത്?
| നിരീക്ഷിച്ച പ്രശ്നം | സാധ്യമായ സംഭാവന ഘടകങ്ങൾ | പ്രായോഗിക പരിശോധന |
| പോയിൻ്റ് സ്റ്റാളുകൾ അല്ലെങ്കിൽ ഓവർഹീറ്റ്സ് | സ്റ്റീൽ ഔട്ട്ഡോർ പോയിൻ്റ് ശേഷി; തെറ്റായ വേഗത അല്ലെങ്കിൽ അക്ഷീയ വിന്യാസം | സബ്സ്ട്രേറ്റ് തിരിച്ചറിയലും സാധൂകരിച്ച ഡ്രില്ലിംഗ് ശേഷിയും |
| സ്ക്രൂ പിടിക്കാതെ കറങ്ങുന്നു | മോശം ത്രെഡ് ഇടപഴകൽ; ഊരിപ്പോയ പിന്തുണ | പിന്തുണ കനം, ത്രെഡ് ജ്യാമിതി, ട്രയൽ ഫാസ്റ്റണിംഗ് |
| തലയിൽ പാനൽ രൂപഭേദം | അമിതമായ കംപ്രഷൻ അല്ലെങ്കിൽ തെറ്റായ ക്രമീകരണം | അംഗീകൃത ടൂൾ സജ്ജീകരണവും വാഷർ സീറ്റിംഗും |
| തുളച്ചുകയറുമ്പോൾ വെള്ളം കയറൽ | വാഷർ സീലിംഗ്, ഹോൾ ജ്യാമിതി അല്ലെങ്കിൽ വിശാലമായ മേൽക്കൂര-സിസ്റ്റം വിശദാംശങ്ങൾ | സംയുക്ത സിസ്റ്റം പരിശോധനയും പ്രസക്തമായ പരിശോധനയും |
| ദ്വാരത്തിന് ചുറ്റുമുള്ള നാശം | കേടായ കോട്ടിംഗ് അല്ലെങ്കിൽ എക്സ്പോഷറിന് അനുചിതമായ ഫിനിഷ് | ഫിനിഷും പാനൽ അനുയോജ്യതയും വിലയിരുത്തൽ |
പ്രതിനിധി ഷീറ്റ് പ്രൊഫൈലുകൾ, സപ്പോർട്ട് മെറ്റീരിയലുകൾ, പ്രൊഡക്ഷൻ ടൂളുകൾ എന്നിവ ഉപയോഗിച്ച് ഇൻസ്റ്റലേഷൻ പരിശോധനകൾ നടത്തണം. പ്രസക്തമായ ടോർക്ക്, വേഗത, കംപ്രസ്സീവ് അവസ്ഥ എന്നിവ ആ ജോയിൻ്റിനായി രേഖപ്പെടുത്തപ്പെട്ടവയാണ്; എസ്ടി വ്യാസത്തിൽ നിന്ന് മാത്രം സാർവത്രിക ക്രമീകരണം ഉണ്ടാകില്ല.
ഒരു പ്രോജക്റ്റ് RFQ-ൽ ഉൾപ്പെടുന്ന വിശദാംശങ്ങൾ ഏതാണ്?
- ആപ്ലിക്കേഷൻ തിരിച്ചറിയുക: മേൽക്കൂര ഷീറ്റ്, മതിൽ ഷീറ്റ്, മേലാപ്പ്, ഉപകരണങ്ങളുടെ വലയം അല്ലെങ്കിൽ മറ്റൊരു മെറ്റൽ ജോയിൻ്റ്.
- ബാഹ്യ പാനൽ, ഇൻ്റർമീഡിയറ്റ് പാളികൾ, എയർ വിടവുകൾ, സ്റ്റീൽ സപ്പോർട്ട് കനം എന്നിവ കാണിക്കുന്ന ഒരു സെക്ഷൻ ഡ്രോയിംഗ് നൽകുക.
- ST വ്യാസം, സ്ക്രൂ നീളം നിർവചനം, ഡ്രില്ലിംഗ്-പോയിൻ്റ് തരം, ത്രെഡ് ആവശ്യകത, ആവശ്യമായ ഇടപെടൽ എന്നിവ വ്യക്തമാക്കുക.
- സ്റ്റേറ്റ് കപ്പ്-വാഷർ മെറ്റൽ, റബ്ബർ ഘടകങ്ങൾ, അവയുടെ അളവുകൾ, ഏതെങ്കിലും സീലിംഗ് പ്രകടന ആവശ്യകതകൾ.
- സബ്സ്ട്രേറ്റ് സ്റ്റീൽ ഗ്രേഡ്, പരിസ്ഥിതി, ഫിനിഷ്, ആവശ്യമായ പരിശോധനകൾ, പരിശോധന വ്യവസ്ഥകൾ എന്നിവ തിരിച്ചറിയുക.
- കണക്കാക്കിയ അളവുകൾ, പാക്കിംഗ് ആവശ്യകതകൾ, ആപ്ലിക്കേഷൻ ഡ്രോയിംഗുകൾ, ഏതെങ്കിലും സാമ്പിൾ-ട്രയൽ മാനദണ്ഡങ്ങൾ എന്നിവ നൽകുക.
WOTU-ൻ്റെ പ്രദർശിപ്പിച്ചിരിക്കുന്ന കപ്പ്-വാഷർ സ്ക്രൂ ഒരു ഉപയോഗപ്രദമായ ആരംഭ ഉദാഹരണമാണ്, എന്നാൽ നിലവിലെ സ്റ്റോക്ക്, എല്ലാ ഫിനിഷ് കോമ്പിനേഷനുകളും, മോഡൽ-നിർദ്ദിഷ്ട ഡ്രില്ലിംഗ് പ്രകടനവും സീലിംഗ് തെളിവുകളും അന്തിമ വാങ്ങൽ സ്പെസിഫിക്കേഷനെതിരെ സ്ഥിരീകരിക്കണം. ഉൽപ്പന്നം ലിസ്റ്റിംഗിൽ Hengzuan പേര് ഉപയോഗിക്കുന്നു; ഹെങ്സുവാനും WOTU ഉം തമ്മിലുള്ള വ്യാപാരമുദ്രയുടെ ഉടമസ്ഥാവകാശം പേജ് സ്വതന്ത്രമായി സ്ഥാപിക്കുന്നില്ല.
ഷീറ്റ്-ടു-സ്റ്റീൽ ഫാസ്റ്റനിംഗിനുള്ള ഒരു വർക്ക്ഡ് സ്പെസിഫിക്കേഷൻ രീതി
ഒരു കംപ്രസ്സബിൾ ഇൻ്റർമീഡിയറ്റ് ഘടകം ഉള്ള ഒരു സ്റ്റീൽ സപ്പോർട്ടിൽ ഘടിപ്പിച്ചിരിക്കുന്ന ഒരു മെറ്റൽ ഫെയ്സിംഗ് ഷീറ്റ് പരിഗണിക്കുക. വാങ്ങുന്നയാൾ എല്ലാ കട്ടികളും ഒരുമിച്ച് ചേർക്കരുത്, കൂടാതെ ആ തുകയേക്കാൾ അല്പം നീളമുള്ള ഒരു സ്ക്രൂ തിരഞ്ഞെടുക്കുക. ആദ്യം തുളയ്ക്കേണ്ട ഓരോ സ്റ്റീൽ ലെയറിൻ്റെയും കനവും ശക്തിയും, പാളികൾക്കിടയിലുള്ള വിടവ്, മൊത്തം ഇരിക്കുന്ന സ്റ്റാക്ക് കനം, ഇൻ്റർമീഡിയറ്റ് മെറ്റീരിയലിൻ്റെ പ്രതീക്ഷിക്കുന്ന കംപ്രഷൻ, കാൻഡിഡേറ്റ് സ്ക്രൂയിൽ ലഭ്യമായ ഡ്രിൽ പോയിൻ്റിൻ്റെയും ത്രെഡിൻ്റെയും നീളം എന്നിവ രേഖപ്പെടുത്തുക. കൃത്യമായ സ്ക്രൂ കോഡിനായി നിർമ്മാതാവിൻ്റെ പരിശോധിച്ച ഡ്രില്ലിംഗും ഗ്രിപ്പ് വ്യവസ്ഥകളുമായി ഈ അസംബ്ലി താരതമ്യം ചെയ്യുക.
എ ആയി സാങ്കൽപ്പിക സ്പെസിഫിക്കേഷൻ ഉദാഹരണം, WOTU പരിശോധിച്ച കോൺഫിഗറേഷൻ അല്ല, ഒരു ഫെയ്സിംഗ് ഷീറ്റിനും സപ്പോർട്ടിംഗ് പർലിനും ഒന്നിലധികം സ്റ്റീൽ ലെയറിലൂടെ ഡ്രില്ലിംഗ് ആവശ്യമായി വന്നേക്കാം, അതേസമയം കട്ടിയുള്ള ഇൻസുലേഷനിലൂടെയോ പാക്കിംഗ് ലെയറിലൂടെയോ കടന്നുപോകും. ഡ്രില്ലിംഗ് കപ്പാസിറ്റി ചെക്ക് ടിപ്പ് അഭിമുഖീകരിക്കുന്ന ഉരുക്കിനെ സംബന്ധിച്ചാണ്; ഗ്രിപ്പും ഇടപഴകലും തല അവസാനം എവിടെയാണ് ഇരിക്കുന്നത്, പൂർണ്ണമായി രൂപപ്പെട്ട ത്രെഡുകൾ ഉദ്ദേശിച്ച പിന്തുണയിൽ ഏർപ്പെടുമോ എന്ന ആശങ്ക പരിശോധിക്കുന്നു. പ്രസ്താവിച്ച 2-5 മില്ലിമീറ്റർ ഡ്രില്ലിംഗ് കനം ഒരിക്കലും അംഗീകൃത മൊത്തത്തിലുള്ള സാൻഡ്വിച്ച്-പാനൽ കനം അല്ലെങ്കിൽ എല്ലാ സ്റ്റീൽ ഗ്രേഡിനും ഒരു ഗ്യാരണ്ടിയായി വ്യാഖ്യാനിക്കരുത്.
| പ്രത്യേക അളവ് | വാങ്ങുന്നയാൾ എന്താണ് രേഖപ്പെടുത്തുന്നത് | ഒഴിവാക്കിയാൽ സാധാരണ പരാജയം |
| തുരത്താനുള്ള സ്റ്റീൽ | കനം, പാളികളുടെ എണ്ണം, മെറ്റീരിയൽ ശക്തി | മുന്നേറ്റത്തിന് മുമ്പ് ടിപ്പ് സ്റ്റാളുകൾ, അമിതമായി ചൂടാകുകയോ ധരിക്കുകയോ ചെയ്യുക |
| ക്ലാമ്പ് ചെയ്ത സ്റ്റാക്ക് | ഇൻസ്റ്റാൾ ചെയ്ത അവസ്ഥയിൽ ആകെ കനം | തെറ്റായ തലയ്ക്ക് താഴെയുള്ള നീളവും വാഷർ സീറ്റിംഗും |
| ത്രെഡ് ചെയ്ത ഇടപഴകൽ | പിന്തുണയ്ക്കുന്ന മെറ്റീരിയലിലെ ത്രെഡിൻ്റെ സ്ഥാനവും വ്യാപ്തിയും | ത്രെഡ് സ്ട്രിപ്പിംഗ് അല്ലെങ്കിൽ അപര്യാപ്തമായ നിലനിർത്തൽ |
| ഡ്രിൽ-പോയിൻ്റ് അലവൻസ് | ഓരോ ഡ്രോയിംഗിലും ടിപ്പ് നീളവും ജ്യാമിതിയും | ഡ്രില്ലിംഗ് പൂർത്തിയാകുന്നതിന് മുമ്പ് ത്രെഡുകൾ ഇടപഴകുന്നു |
| വാഷർ അസംബ്ലി | പുറം വ്യാസം, കനം, ജ്യാമിതി, മെറ്റീരിയൽ, സീലിംഗ് ഡിസൈൻ | അസമമായ ഇരിപ്പിടം, തെറ്റായ കംപ്രഷൻ അല്ലെങ്കിൽ പിന്തുണയ്ക്കാത്ത കാലാവസ്ഥാ ക്ലെയിമുകൾ |
ഡ്രില്ലിംഗ് കപ്പാസിറ്റി, പുൾ-ഔട്ട്, പുൾ-ഓവർ എന്നിവ വ്യത്യസ്ത പരിശോധനകളാണ്
വിജയകരമായ ഇൻസ്റ്റാളേഷൻ തെളിയിക്കുന്നത് ട്രയൽ സാഹചര്യങ്ങളിൽ സ്ക്രൂവിനെ നിർദ്ദിഷ്ട മെറ്റീരിയലുകളിലേക്ക് നയിക്കാനാകുമെന്ന് മാത്രമാണ്. ഇത് ഘടനാപരമായ പര്യാപ്തത യാന്ത്രികമായി തെളിയിക്കുന്നില്ല. പുൾ-ഔട്ട് പ്രതിരോധം പിന്തുണയ്ക്കുന്ന മെറ്റീരിയലിൽ നിന്ന് പിൻവലിക്കൽ ആശങ്കകൾ; പുൾ-ഓവർ റെസിസ്റ്റൻസ് ഘടിപ്പിച്ച ഷീറ്റിനെയോ വാഷറിനെയോ ലോഡിന് കീഴിൽ തലയ്ക്ക് മുകളിലൂടെ കടന്നുപോകുന്നു. സ്ക്രൂ ഷിയർ, ഹെഡ് ഇൻ്റഗ്രിറ്റി, സൈക്ലിക് ലോഡിംഗ്, രണ്ട് മെറ്റീരിയലുകളുടെയും ഗുണങ്ങൾ എന്നിവയും ഒരു യഥാർത്ഥ കണക്ഷനെ നിയന്ത്രിക്കാം. വിൻഡ്-ലോഡഡ് ക്ലാഡിംഗ് അല്ലെങ്കിൽ റൂഫ് സിസ്റ്റങ്ങൾക്കായി, ആവശ്യമുള്ളിടത്ത് പൊരുത്തപ്പെടുന്ന ടെസ്റ്റ് തെളിവുകൾ ഉപയോഗിച്ച്, ബാധകമായ പ്രോജക്റ്റ് രീതിക്ക് കീഴിൽ ഡിസൈനർ പൂർണ്ണ ഫാസ്റ്റണിംഗ് സിസ്റ്റം വിലയിരുത്തണം.
ആ വ്യത്യാസം വ്യാസമുള്ള ലേബലുകളുടെ ദുരുപയോഗം തടയുന്നു. ST5.5, ST6.3 എന്നിവ നാമമാത്രമായ ത്രെഡ് വലുപ്പങ്ങളെയാണ് സൂചിപ്പിക്കുന്നത്, സാർവത്രിക ഫാസ്റ്റനർ സ്ട്രെങ്ത് ഗ്രേഡോ റേറ്റുചെയ്ത ലോഡോ അല്ല. അവയെ താരതമ്യപ്പെടുത്തുമ്പോൾ, വലിയ നാമമാത്ര വ്യാസം സ്വയമേവ പുൾ-ഔട്ട് അല്ലെങ്കിൽ പുൾ-ഓവർ ആശങ്കകൾ പരിഹരിക്കുമെന്ന് അനുമാനിക്കുന്നതിന് മുമ്പ് യഥാർത്ഥ സ്ക്രൂ ജ്യാമിതിയും ടെസ്റ്റ് സ്കോപ്പും പരിശോധിക്കുക.
വാഷർ കംപ്രഷന് ഒരു നിർവചിക്കപ്പെട്ട അസംബ്ലി ആവശ്യമാണ്
വാക്ക് കപ്പ് വാഷർ വാഷർ ക്രമീകരണം വിവരിക്കുന്നു, ഒരു ഒറ്റപ്പെട്ട വെള്ളം-ഇറുകിയ സർട്ടിഫിക്കറ്റല്ല. WOTU സൈറ്റ് ഈ ഉൽപ്പന്നത്തെ ഒരു കപ്പ്-ടൈപ്പ് ഹെഡ് അസംബ്ലിയുമായി ബന്ധപ്പെടുത്തുകയും അതിൻ്റെ ഉൽപ്പന്ന വിവരണത്തിൽ ഒരു റബ്ബർ ഘടകത്തെ പരാമർശിക്കുകയും ചെയ്യുന്നു; എന്നിരുന്നാലും, ഒരു പ്രത്യേക എലാസ്റ്റോമർ ഗ്രേഡ്, കനം, കാഠിന്യം, പ്രായമാകൽ പ്രതിരോധം അല്ലെങ്കിൽ സാധുതയുള്ള കംപ്രഷൻ ശ്രേണി എന്നിവ വ്യക്തമാക്കാൻ ഇത് പര്യാപ്തമല്ല. സ്റ്റീൽ അല്ലെങ്കിൽ രൂപപ്പെട്ട വാഷർ, ഏതെങ്കിലും എലാസ്റ്റോമർ, ഹെക്സ് ഹെഡിന് കീഴിൽ എങ്ങനെ നിലനിർത്തുന്നു, അത് ഇരിക്കുന്ന പിന്തുണയുള്ള ഉപരിതലം എന്നിവ ഉൾക്കൊള്ളുന്ന മെറ്റീരിയലുകളുടെ അസംബ്ലി ഡ്രോയിംഗും ബില്ലും ആവശ്യപ്പെടുക.
വളരെ കുറച്ച് കംപ്രഷൻ ഒരു അപൂർണ്ണ കോൺടാക്റ്റ് അവശേഷിപ്പിച്ചേക്കാം; അമിതമായ ഡ്രൈവിംഗ് വാഷറിന് കേടുപാടുകൾ വരുത്താം, നേർത്ത ഷീറ്റ് വികൃതമാക്കാം അല്ലെങ്കിൽ രൂപപ്പെട്ട ത്രെഡ് സ്ട്രിപ്പ് ചെയ്യാം. അതിനാൽ, തിരഞ്ഞെടുത്ത സിസ്റ്റത്തിൻ്റെ അംഗീകൃത നിർദ്ദേശങ്ങളിലൂടെയും പരിശോധനയിലൂടെയും സ്ഥാപിക്കുന്നതിനുള്ള ഒരു പാരാമീറ്ററാണ് ഉചിതമായ ഡ്രൈവർ ക്രമീകരണം, നാമമാത്രമായ സ്ക്രൂ വ്യാസത്തിൽ നിന്ന് ഒരു ടോർക്ക് ഫിഗർ പോലും അനുമാനിക്കരുത്. ഒരു ബോണ്ടഡ് വാഷറിന് മുൻകൂട്ടി കൂട്ടിച്ചേർത്ത മറ്റൊരു നിർമ്മാണം ഉപയോഗിക്കാം: അവലോകനം ചെയ്യുക ബോണ്ടഡ്-വാഷർ സ്വയം ഡ്രെയിലിംഗ് സ്ക്രൂ പരസ്പരം കൈമാറ്റം ചെയ്യപ്പെടുന്നതിന് പകരം ഒരു പ്രത്യേക ലിസ്റ്റ് ചെയ്ത ഉൽപ്പന്നമായി.
ഒരു ഫീൽഡ് ട്രയൽ യഥാർത്ഥ സ്റ്റാക്ക് പുനർനിർമ്മിക്കണം
വോളിയം വാങ്ങുന്നതിന് മുമ്പ്, യഥാർത്ഥ സ്ക്രൂ, കപ്പ്-വാഷർ അസംബ്ലി, ഡ്രൈവർ, ബിറ്റ് എന്നിവ റെപ്രസൻ്റീവ് ഫെയ്സിംഗ്, സപ്പോർട്ട് മെറ്റീരിയലുകളിൽ ട്രയൽ ചെയ്യുക. ഡ്രിൽ പോയിൻ്റ് വൃത്തിയായി തുളച്ചുകയറുന്നുണ്ടോ എന്ന് രേഖപ്പെടുത്തുക; മെറ്റൽ swarf നിയന്ത്രിക്കുന്നുണ്ടോ; സ്ക്രൂ സമചതുരമായി തുടരുന്നുണ്ടോ; ത്രെഡ് സ്ട്രിപ്പ് ചെയ്യാതെ ഇടപഴകുന്നുണ്ടോ; വാഷർ സ്ഥിരമായി ഇരിക്കുന്നുണ്ടോ; പ്രോജക്റ്റിന് ആവശ്യമായ വിഷ്വൽ, മെക്കാനിക്കൽ പരിശോധനകൾ അന്തിമ അസംബ്ലി തൃപ്തികരമാണോ എന്നും. ഏറ്റവും കനം കുറഞ്ഞ സാമ്പിളിൽ മാത്രമല്ല, ഷീറ്റ് കനം, മെറ്റീരിയൽ വ്യതിയാനങ്ങൾ എന്നിവയുടെ സമ്മതിച്ച ശ്രേണിയിൽ ആവർത്തിക്കുക.
കാലാവസ്ഥാ സീലിംഗ് സ്പെസിഫിക്കേഷൻ്റെ ഭാഗമാണെങ്കിൽ, ഒരു പ്രത്യേക പ്രോജക്റ്റ്-അനുയോജ്യമായ അസംബ്ലി അല്ലെങ്കിൽ സിസ്റ്റം പരിശോധന ആവശ്യമാണ്. ഇരുണ്ട റബ്ബർ മൂലകത്തിൻ്റെ സാന്നിധ്യം പരിശോധിച്ച വെള്ളം കയറാത്ത മേൽക്കൂരയുടെ വിശദാംശങ്ങളുടെ തെളിവല്ല. സ്ക്രൂവിൻ്റെ നാമമാത്രമായ ഉൽപ്പന്ന അളവുകൾക്കപ്പുറമുള്ള ലാപ്സ്, പെൻട്രേഷൻസ്, ഷീറ്റ് പ്രൊഫൈലുകൾ എന്നിവയിലെ ജലപാതകളും ഇൻസ്റ്റാളർ പരിഗണിക്കണം.
WOTU-കൾ സ്വയം ഡ്രെയിലിംഗ് സ്ക്രൂ തിരഞ്ഞെടുക്കൽ Hengzuan കപ്പ്-വാഷർ വേരിയൻറ് ഉൾപ്പെടുന്നു കൂടാതെ നാമമാത്രമായ ST5.5/ST6.3 വലുപ്പങ്ങളും 19-75 mm നീളവും പ്രത്യേകം തിരിച്ചറിയുന്നു. ഈ ലിസ്റ്റിംഗ് ഉപയോഗപ്രദമായ ഒരു അന്വേഷണ റഫറൻസാണ്, എന്നാൽ ഒരു പ്രത്യേക ഫീൽഡ് അസംബ്ലിക്ക് ഓരോ വ്യാസം/നീള സംയോജനത്തിൻ്റെ അനുയോജ്യത ഇത് സ്ഥാപിക്കുന്നില്ല.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ദൈർഘ്യമേറിയ സ്വയം-ഡ്രില്ലിംഗ് സ്ക്രൂ കട്ടിയുള്ള ഉരുക്ക് ഡ്രിൽ ചെയ്യുമോ?
നമ്പർ ഡ്രെയിലിംഗ് കപ്പാസിറ്റി ഡ്രിൽ പോയിൻ്റ്, സബ്സ്ട്രേറ്റ്, പരീക്ഷിച്ച ഇൻസ്റ്റാളേഷൻ അവസ്ഥ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. ദൈർഘ്യം പ്രാഥമികമായി എത്തിച്ചേരൽ, ഇടപഴകൽ എന്നിവയെ ബാധിക്കുന്നു.
ഒരു കപ്പ് വാഷറും EPDM ബോണ്ടഡ് വാഷറും സമാനമാണോ?
ഇല്ല. അവയുടെ യഥാർത്ഥ ഘടനകളും വസ്തുക്കളും വ്യക്തമാക്കണം. ഒരു ഉൽപ്പന്ന പേജിലെ EPDM ക്ലെയിം മറ്റൊരു വാഷറിൻ്റെ മെറ്റീരിയൽ സ്ഥാപിക്കുന്നില്ല.
ഓരോ സ്റ്റീൽ-ഷീറ്റ് ജോയിൻ്റിനും ഒരു ST5.5 സ്ക്രൂ വ്യക്തമാക്കാമോ?
No. വ്യാസം ഒരു പരാമീറ്റർ മാത്രമാണ്. ഡ്രിൽ പോയിൻ്റ് കപ്പാസിറ്റി, സപ്പോർട്ട് മെറ്റീരിയൽ, ത്രെഡ് എൻഗേജ്മെൻ്റ്, നീളം, ജോയിൻ്റിൻ്റെ മെക്കാനിക്കൽ, പാരിസ്ഥിതിക ആവശ്യങ്ങൾ എന്നിവയെല്ലാം പ്രധാനമാണ്.
അന്തിമ തിരഞ്ഞെടുപ്പ് പരിഗണനകൾ
സ്ക്രൂ ഒരു അസംബ്ലിയായി വ്യക്തമാക്കുക: ഡ്രിൽ പോയിൻ്റ്, നീളം, ത്രെഡ് ഇടപഴകൽ, കപ്പ് വാഷർ, പുറം ഉപരിതല ചികിത്സ. ഈ ഇനങ്ങൾ അളന്ന മെറ്റീരിയൽ സ്റ്റാക്കിനും ബാധകമായ ഇൻസ്റ്റാളേഷൻ തെളിവുകൾക്കും എതിരായി താരതമ്യം ചെയ്യുക, കാഴ്ചയിൽ മാത്രം തിരഞ്ഞെടുക്കുന്നതിന് പകരം. ഒരു പ്രോജക്റ്റ്-നിർദ്ദിഷ്ട ഉദ്ധരണിക്ക്, പാനലും സപ്പോർട്ടിംഗ്-സ്റ്റീൽ സ്പെസിഫിക്കേഷനുകളും സഹിതം അയയ്ക്കുക ഒരു ക്രോസ്-സെക്ഷൻ, ടാർഗെറ്റ് അളവുകൾ, അഭ്യർത്ഥിച്ച സ്ഥിരീകരണ രേഖകൾ എന്നിവയോടൊപ്പം.