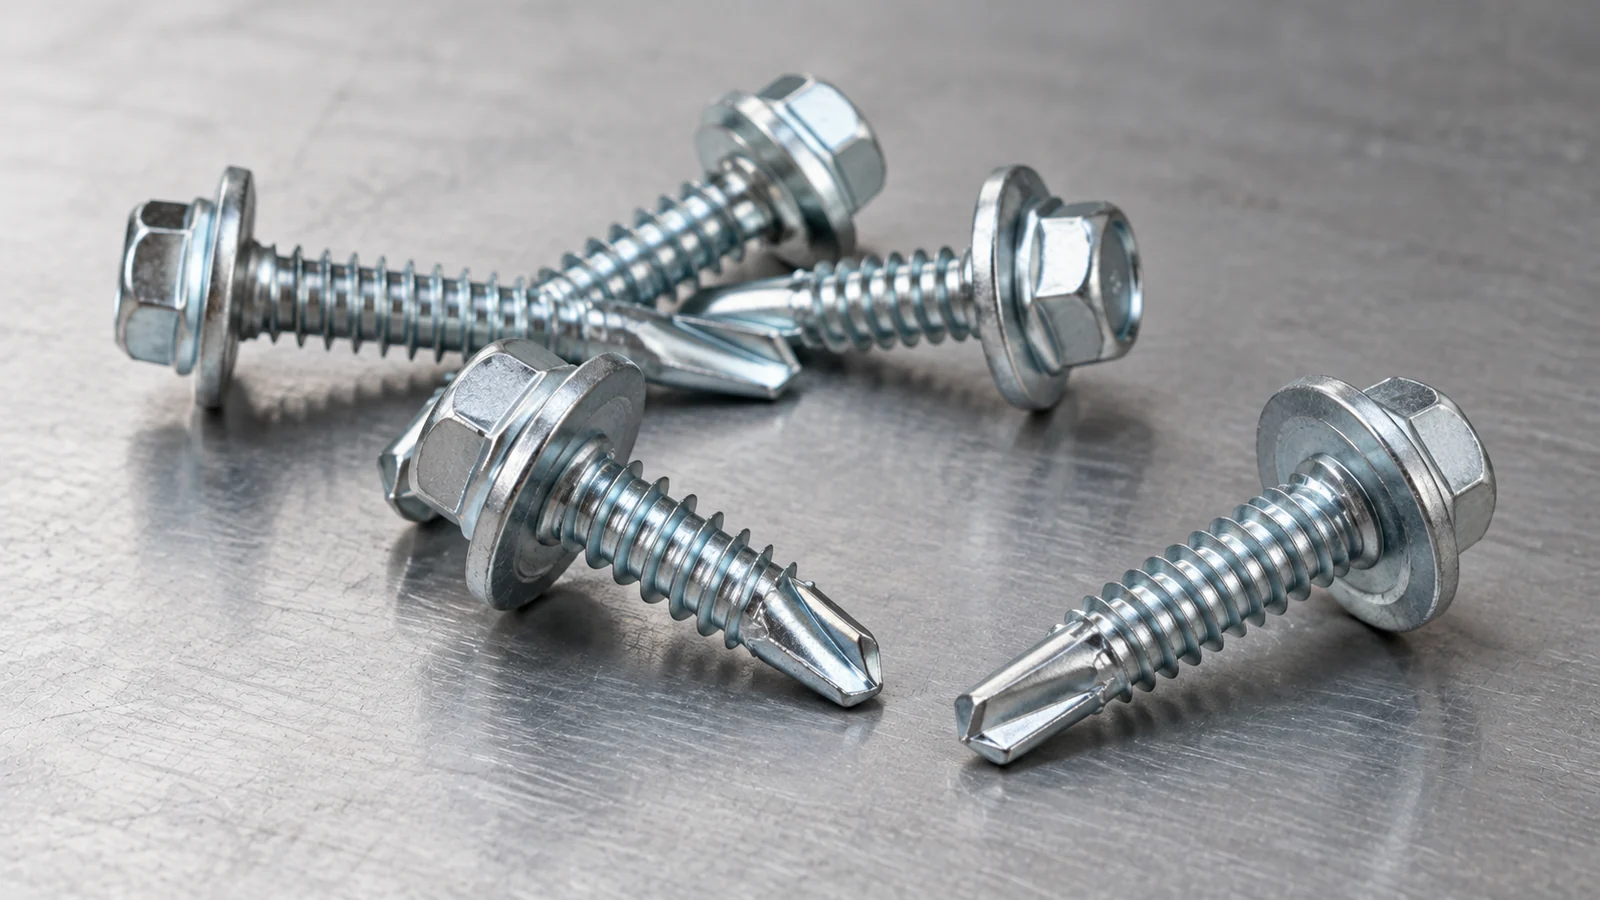
Memilih skru gerudi sendiri kepala hex dengan mesin basuh cawan memerlukan lebih daripada memilih ST5.5 atau ST6.3 dan panjang nominal. Titik penggerudian mesti sesuai dengan keluli yang ditembusinya; bahagian berulir mesti melibatkan bahan sokongan yang dimaksudkan; dan pemasangan kepala dan mesin basuh mesti diletakkan dengan betul pada panel luar. Kapasiti penggerudian skru tidak sama dengan jumlah ketebalan bahan yang disatukan. Di mana sambungan bumbung atau dinding juga memerlukan pengedap cuaca, bahan pencuci, kaedah pemampatan dan pemasangan mesti disahkan untuk produk dan sistem panel yang tepat. Panduan ini memisahkan keputusan tersebut supaya pembeli pembinaan boleh menentukan skru yang sesuai dan bukannya mengandaikan bahawa pengikat yang lebih panjang secara automatik menggerudi keluli yang lebih tebal atau mencipta sambungan kalis air.
Apakah yang dilakukan oleh Skru Penggerudian Sendiri Mesin Cuci Cawan?
Titik gerudi membentuk lubang awal, benang melibatkan bahan sokongan, dan kepala heksagon menyediakan permukaan pemacu untuk pemasang. Pencuci cawan adalah sebahagian daripada pemasangan sesentuh kepala. Bergantung pada pembinaannya yang tepat, ia membantu meletakkan dan memampatkan komponen mesin basuh pada helaian. Dimensi dan bahannya adalah spesifikasi yang berasingan daripada diameter skru dan titik penggerudian.
The Skru penggerudian sendiri kepala hex Hengzuan dengan mesin basuh cawan yang ditunjukkan di laman web WOTU digambarkan sebagai produk bersalut zink warna dengan diameter nominal ST5.5/ST6.3, panjang tersenarai 19–75 mm dan aplikasi ketebalan penggerudian keluli 2–5 mm yang dinyatakan. Teks terperincinya juga merujuk kepada pad getah hitam. Fakta ini digunakan untuk penyenaraian ini, bukan untuk setiap skru mesin basuh cawan atau semua kombinasi saiz yang tersedia. Bahan pencuci kompaun, geometri dan pengesahan pengedap memerlukan pengesahan untuk pesanan yang dicadangkan.
Kapasiti Penggerudian Bukan Ketebalan Pengapit Keseluruhan
Skru penggerudian sendiri melepasi satu atau lebih bahan sebelum benangnya membentuk ikatan pegangan. Terdapat sekurang-kurangnya tiga dimensi bebas untuk diperiksa: jumlah bahan yang ditembusi oleh mata gerudi, ketebalan komponen luar yang dipegang di bawah mesin basuh, dan ketebalan dan jenis bahan yang mesti mengekalkan benang. Menganggap ketiga-tiganya sebagai "ketebalan helaian" tunggal boleh membawa kepada susunan yang salah.
| Dimensi | Maksudnya | Apa yang mesti diperiksa |
| Ketebalan penggerudian | Ketebalan keluli yang mesti dipotong mata gerudi | Jenis mata, gred keluli sokongan dan kapasiti undian pembekal |
| Timbunan diapit | Ketebalan gabungan di bawah kepala dan mesin basuh | Panel, salutan, pengatur jarak dan sebarang lapisan perantaraan |
| Penglibatan benang | Bahan di mana benang mengembangkan pengekalan | Jenis sokongan, bentuk benang dan pengesahan pemasangan |
| Panjang skru keseluruhan | Panjang pengikat penuh yang ditentukan pembekal | Datum pengukuran, titik gerudi dan pengedaran benang |
Bagaimanakah Ketebalan Keluli Mempengaruhi Pemilihan Mata Gerudi?
Lembaran tunggal berbanding keluli berlapis
Titik gerudi yang dinilai untuk keadaan keluli yang dikenal pasti tidak boleh diandaikan untuk mengendalikan sebarang bilangan kepingan bertindan. Helaian pertama mungkin nipis, manakala purlin atau bahagian penyokong adalah lebih tebal. Gred bahan, kekerasan, salutan, jurang antara lapisan dan reka bentuk mata mempengaruhi sama ada skru boleh menggerudi dengan bersih sebelum penglibatan benang. Minta carta kapasiti penggerudian untuk konfigurasi diameter dan titik yang tepat.
Panjang mata, tindakan pemotongan dan urutan kerja
Bahagian penggerudian secara amnya perlu membentuk bukaan yang sesuai sebelum penglibatan benang yang ketara dalam sokongan. Jika titik terlalu pendek atau tidak sesuai untuk timbunan bahan, pemasang mungkin mengalami masalah terhenti, terlalu panas atau pembentukan benang yang tidak teratur. Menambahkan panjang pengikat nominal tanpa menukar titik gerudi tidak menyelesaikan penarafan penggerudian yang tidak mencukupi.
Kelajuan alat, tekanan paksi dan kekerasan substrat
Pemasangan bergantung pada gabungan skru, alat kuasa dan bahan asas yang disahkan. Kelajuan yang berlebihan, salah jajaran atau gelinciran berulang boleh merosakkan titik atau lubang. Tiada tetapan pemacu universal yang boleh dipertahankan untuk setiap skru ST5.5 atau ST6.3: gunakan panduan aplikasi pengilang atau percubaan yang layak pada sambungan wakil.
Bagaimanakah Panjang Skru Perlu Ditentukan?
Mulakan dengan ketebalan pengapit penuh: helaian luar, sebarang elemen perantaraan dan geometri di bawah kepala. Kemudian nilai panjang yang diperlukan untuk penggerudian, penglibatan benang dan sebarang penonjolan titik tertentu. Sahkan cara pembekal mengukur panjang—di bawah kepala, termasuk mata, atau dengan konvensyen lain yang ditetapkan. Dimensi kerja yang berkaitan mungkin tidak sama dengan panjang nominal dalam katalog.
Di mana penebat atau pembinaan sandwic terlibat, dimensi termampat dan tidak termampat boleh berbeza. Lembaran luar boleh dipisahkan daripada sokongan struktur oleh jurang; butiran pengikat mesti mengambil kira pemasangan ini dan bukannya menganggap keseluruhan timbunan sebagai keluli boleh gerudi. Gunakan lukisan keratan rentas yang menunjukkan ketebalan sokongan, binaan panel dan skru yang dicadangkan sebelum menerima bil bahan.
Apa yang Mesti Dinyatakan Mengenai Pencuci Cawan?
Terminologi mesin basuh cawan sahaja tidak membentuk geometri piawai atau prestasi pengedap yang terjamin. Sahkan diameter cawan logam, bukaan dalam, kedalaman, bahan, kemasan dan sama ada elemen getah berasingan atau dipasang di kilang. Produk pencuci cawan yang diterangkan oleh WOTU menyebut pad getah hitam dan tuntutan pengedap cuaca, tetapi penerangan yang diterbitkan tidak menyediakan lukisan keratan rentas mesin basuh yang lengkap atau laporan ujian kemasukan air khusus model.
Jika sambungan tahan cuaca diperlukan, nilai sistem pengikat panel yang lengkap: profil panel, kawasan tempat duduk mesin basuh, kualiti lubang, sudut pemasangan, keadaan mampatan dan pendedahan. Mengetatkan secara berlebihan boleh memesongkan helaian atau mesin basuh, manakala tempat duduk yang tidak mencukupi boleh meninggalkan jurang. Penampilan mahupun tuntutan bahan getah generik tidak menggantikan data aplikasi yang disahkan.
| Atribut pencuci | Mengapa ia penting | Bukti untuk meminta |
| Diameter luar dan kedalaman cawan | Jejak kenalan dan geometri kepala | Lukisan bahagian berdimensi |
| Bahan getah dan pemasangan | Mampatan dan keserasian persekitaran | Bahan yang diluluskan dan spesifikasi pemasangan siap |
| Mampatan pemasangan | Risiko ubah bentuk atau pengedap yang tidak lengkap | Proses yang didokumenkan atau ujian khusus sistem |
| Kemasan permukaan | Kakisan dan keperluan bahan mengawan | Spesifikasi salutan untuk produk sebenar |
Pencuci Cawan vs Pencuci Berikat: Adakah Ia Setara?
Bukan dengan nama sahaja. Pencuci cawan menerangkan komponen sentuhan berbentuk, manakala pencuci terikat biasanya merujuk kepada pemasangan mesin basuh dengan elemen pengedap berdaya tahan terikat. Reka bentuk yang tepat boleh bertindih dalam fungsi, tetapi dimensi, perumusan getah dan butiran pengekalan mungkin berbeza. WOTU secara berasingan menyenaraikan a skru penggerudian sendiri kepala hex dengan mesin basuh terikat di bawah nama produk Hengzuan. Halaman itu secara jelas merujuk kepada gasket logam dan getah komposit dan menyebut EPDM; ia tidak membuktikan bahawa setiap pilihan mesin basuh cawan menggunakan EPDM atau mempunyai ketahanan yang sama.
Oleh itu, pertukaran antara dua produk hendaklah berdasarkan lukisan gantian yang diluluskan dan konfigurasi sambungan yang diuji. Ini amat penting untuk bumbung dan lampiran kepingan logam terdedah, di mana mesin basuh yang serupa secara nominal boleh diletakkan secara berbeza pada profil beralun.
Masalah Pemasangan Mana Yang Perlu Disemak?
| Masalah yang diperhatikan | Kemungkinan faktor penyumbang | Semakan praktikal |
| Titik gerai atau terlalu panas | Keupayaan titik luar keluli; kelajuan yang salah atau penjajaran paksi | Pengenalpastian substrat dan kapasiti penggerudian yang disahkan |
| Skru berputar tanpa memegang | Penglibatan benang yang lemah; sokongan dilucutkan | Ketebalan sokongan, geometri benang dan pengancing percubaan |
| Ubah bentuk panel di kepala | Mampatan yang berlebihan atau salah jajaran | Persediaan alat yang diluluskan dan tempat duduk mesin basuh |
| Pencerobohan air pada penembusan | Pengedap mesin basuh, geometri lubang atau butiran sistem bumbung yang lebih luas | Pemeriksaan sistem bersama dan ujian yang berkaitan |
| Kakisan di sekeliling lubang | Salutan rosak atau kemasan yang tidak sesuai untuk pendedahan | Penamat dan penilaian keserasian panel |
Pemeriksaan pemasangan hendaklah dilakukan dengan profil helaian wakil, bahan sokongan dan alat pengeluaran. Keadaan tork, kelajuan dan mampatan yang berkaitan adalah yang didokumenkan untuk sambungan itu; tiada tetapan universal boleh diperoleh daripada diameter ST sahaja.
Butiran manakah yang termasuk dalam RFQ Projek?
- Kenal pasti aplikasi: kepingan bumbung, kepingan dinding, kanopi, kandang peralatan atau sambungan logam lain.
- Sediakan lukisan bahagian yang menunjukkan panel luar, lapisan perantaraan, celah udara dan ketebalan sokongan keluli.
- Nyatakan diameter ST, definisi panjang skru, jenis mata penggerudian, keperluan benang dan penglibatan yang diperlukan.
- Nyatakan komponen logam dan getah pencuci cawan, dimensinya dan sebarang keperluan prestasi pengedap.
- Kenal pasti gred keluli substrat, persekitaran, kemasan, ujian yang diperlukan dan keadaan pemeriksaan.
- Sediakan anggaran kuantiti, keperluan pembungkusan, lukisan aplikasi dan sebarang kriteria percubaan sampel.
Skru pencuci cawan yang dipaparkan WOTU ialah contoh permulaan yang berguna, tetapi stok semasa, semua kombinasi kemasan, prestasi penggerudian khusus model dan bukti pengedap harus disahkan terhadap spesifikasi pembelian akhir. Produk menggunakan nama Hengzuan pada penyenaraian; halaman itu tidak secara bebas mewujudkan pemilikan tanda dagangan antara Hengzuan dan WOTU.
Kaedah Spesifikasi Berfungsi untuk Pengikat Lembaran-ke-Keluli
Pertimbangkan kepingan menghadap logam yang dilekatkan pada sokongan keluli, dengan komponen perantaraan boleh mampat. Pembeli tidak boleh menambah semua ketebalan bersama-sama dan hanya pilih skru lebih panjang sedikit daripada jumlah itu. Dokumentasikan dahulu ketebalan dan kekuatan setiap lapisan keluli yang mesti digerudi, sebarang jurang antara lapisan, jumlah ketebalan tindanan duduk, jangkaan mampatan bahan perantaraan, dan panjang mata gerudi dan benang yang terdapat pada skru calon. Kemudian bandingkan pemasangan ini dengan penggerudian dan keadaan cengkaman yang disahkan pengeluar untuk kod skru yang tepat.
Sebagai a contoh spesifikasi hipotetikal, bukan konfigurasi yang diuji WOTU, helaian menghadap dan purlin penyokong mungkin memerlukan penggerudian melalui lebih daripada satu lapisan keluli sambil juga melalui lapisan penebat atau pembungkusan yang lebih tebal. Pemeriksaan kapasiti penggerudian melibatkan keluli yang ditemui oleh hujung; cengkaman dan penglibatan memeriksa kebimbangan di mana kepala akhirnya duduk dan sama ada benang yang terbentuk sepenuhnya melibatkan sokongan yang dimaksudkan. Ketebalan penggerudian 2–5 mm yang dinyatakan tidak boleh ditafsirkan sebagai jumlah ketebalan panel sandwic yang diluluskan atau sebagai jaminan untuk setiap gred keluli.
| Dimensi berasingan | Apa yang direkodkan oleh pembeli | Kegagalan biasa jika ditinggalkan |
| Keluli untuk digerudi | Ketebalan, bilangan lapisan dan kekuatan bahan | Tip gerai, terlalu panas atau haus sebelum penembusan |
| Timbunan diapit | Jumlah ketebalan dalam keadaan dipasang | Panjang bawah kepala dan tempat duduk mesin basuh yang salah |
| Penglibatan berulir | Lokasi dan keluasan benang dalam bahan sokongan | Pelucutan benang atau pengekalan yang tidak mencukupi |
| Elaun mata gerudi | Panjang hujung dan geometri setiap lukisan | Benang terlibat sebelum penggerudian selesai |
| Pemasangan mesin basuh | Diameter luar, ketebalan, geometri, bahan dan reka bentuk pengedap | Tempat duduk tidak rata, mampatan yang salah atau tuntutan cuaca tidak disokong |
Kapasiti Penggerudian, Tarik Keluar dan Tarik Atas Adalah Pemeriksaan Berbeza
Pemasangan yang berjaya hanya membuktikan bahawa skru boleh didorong ke dalam bahan yang dicadangkan di bawah keadaan percubaan. Ia tidak secara automatik membuktikan kecukupan struktur. Rintangan tarik keluar melibatkan penarikan diri daripada bahan sokongan; rintangan tarik atas berkenaan dengan helaian atau mesin basuh yang terpasang melepasi kepala di bawah beban. Ricih skru, integriti kepala, pemuatan kitaran dan sifat kedua-dua bahan juga boleh mengawal sambungan sebenar. Untuk sistem pelapisan atau bumbung yang dimuatkan angin, pereka bentuk harus menilai sistem pengikat penuh di bawah kaedah projek yang berkenaan, menggunakan bukti ujian yang sepadan jika diperlukan.
Perbezaan itu juga menghalang penyalahgunaan label diameter. ST5.5 dan ST6.3 merujuk kepada saiz benang nominal, bukan gred kekuatan pengikat universal atau beban terkadar. Apabila membandingkannya, periksa kedua-dua geometri skru sebenar dan skop ujian sebelum menganggap diameter nominal yang lebih besar secara automatik menyelesaikan kebimbangan tarik-keluar atau tarik-over.
Mampatan Mesin Cuci Memerlukan Perhimpunan Tertentu
perkataan pencuci cawan menerangkan susunan mesin basuh, bukan sijil kedap air yang tersendiri. Tapak WOTU mengaitkan produk ini dengan pemasangan kepala jenis cawan dan merujuk kepada komponen getah dalam perihalan produknya; walau bagaimanapun, itu tidak mencukupi untuk menentukan gred elastomer, ketebalan, kekerasan, rintangan penuaan atau julat mampatan yang disahkan. Minta lukisan pemasangan dan bil bahan yang menutupi keluli atau mesin basuh yang dibentuk, sebarang elastomer, cara ia dikekalkan di bawah kepala heks, dan permukaan penyokong tempat ia duduk.
Mampatan yang terlalu sedikit boleh meninggalkan sentuhan yang tidak lengkap; pemanduan yang berlebihan boleh merosakkan mesin basuh, memesongkan kepingan nipis atau menanggalkan benang yang terbentuk. Oleh itu, tetapan pemacu yang sesuai adalah parameter untuk ditetapkan melalui arahan dan ujian yang diluluskan sistem yang dipilih, bukan satu angka tork yang disimpulkan daripada diameter skru nominal. Pencuci berikat mungkin menggunakan binaan prapasang yang berbeza: semak semula skru penggerudian sendiri mesin basuh terikat sebagai produk tersenarai yang berasingan dan bukannya mengandaikan kebolehtukaran.
Percubaan Medan Harus Menghasilkan Semula Timbunan Sebenar
Sebelum pembelian volum, cuba skru sebenar, pemasangan mesin basuh cawan, pemacu dan bit pada bahan yang menghadap wakil dan sokongan. Rekod sama ada mata gerudi menembusi dengan bersih; sama ada swarf logam dikawal; sama ada skru kekal persegi; sama ada benang terlibat tanpa pelucutan; sama ada tempat duduk mesin basuh secara konsisten; dan sama ada pemasangan akhir memenuhi pemeriksaan visual dan mekanikal yang diperlukan projek. Ulang di bawah julat ketebalan kepingan dan variasi bahan yang dipersetujui, bukan sahaja pada sampel paling nipis.
Jika pengedap cuaca adalah sebahagian daripada spesifikasi, pemasangan yang bersesuaian dengan projek atau pengesahan sistem diperlukan. Kehadiran unsur getah gelap bukanlah bukti perincian bumbung kedap air yang diuji. Pemasang juga harus mempertimbangkan laluan air pada pusingan, penembusan dan profil kepingan, yang terletak di luar dimensi produk nominal skru.
WOTU pemilihan skru gerudi sendiri termasuk varian mesin basuh cawan Hengzuan dan secara berasingan mengenal pasti saiz ST5.5/ST6.3 nominal dan panjang 19–75 mm. Penyenaraian ini ialah rujukan pertanyaan yang berguna, tetapi ia tidak menentukan kesesuaian setiap gabungan diameter/panjang untuk pemasangan medan tertentu.
Soalan Lazim
Adakah skru gerudi sendiri yang lebih lama menggerudi keluli tebal?
Tidak. Kapasiti penggerudian bergantung pada titik gerudi, substrat dan keadaan pemasangan yang diuji. Panjang terutamanya mempengaruhi jangkauan dan penglibatan.
Adakah mesin basuh cawan sama dengan mesin basuh terikat EPDM?
Tidak. Struktur dan bahan sebenar mereka mesti dinyatakan. Tuntutan EPDM pada satu halaman produk tidak menetapkan bahan pencuci yang lain.
Bolehkah skru ST5.5 ditentukan untuk setiap sambungan kepingan keluli?
Tidak. Diameter hanyalah satu parameter. Kapasiti mata gerudi, bahan sokongan, penglibatan benang, panjang dan keperluan mekanikal dan persekitaran sambungan semuanya penting.
Pertimbangan Pemilihan Akhir
Tentukan skru sebagai pemasangan: mata gerudi, panjang, penglibatan berulir, mesin basuh cawan dan rawatan permukaan luar. Bandingkan item ini dengan tindanan bahan yang diukur dan bukti pemasangan yang berkenaan dan bukannya memilih dengan penampilan sahaja. Untuk sebut harga khusus projek, hantar WOTU panel dan spesifikasi keluli sokongan dengan keratan rentas, kuantiti sasaran dan dokumen pengesahan yang diminta.