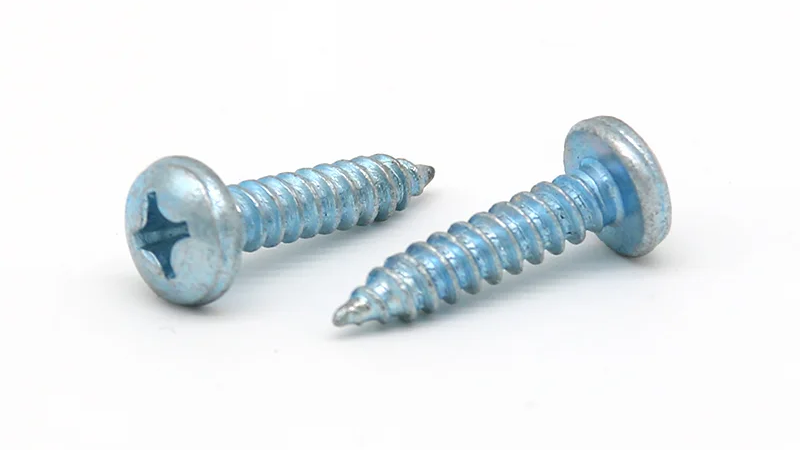
Pilih skru mengetuk sendiri untuk plastik dengan memadankan reka bentuk benang dengan resin, lubang pandu dan plastik sekeliling, kemudian periksa tempat duduk kepala, sambungan benang dan keadaan mengetatkan pada bahagian sebenar. Diameter skru sahaja tidak boleh membentuk saiz lubang atau tork pemasangan yang sesuai.
Panduan ini melibatkan skru logam yang diikat ke dalam komponen plastik. Skru ini mencipta benang mengawan semasa pemasangan, tetapi aplikasi yang dibincangkan di sini memerlukan lubang yang disediakan, yang boleh dibentuk ke dalam bahagian tersebut. HENGZUAN menyenaraikan PVC, ABS dan perumah plastik perkakas antara aplikasi untuk skru penoreh sendiri kepala kuali Phillipsnya. Memilih produk itu untuk perumahan tertentu masih memerlukan pemeriksaan sambungan: skru yang sama boleh berkelakuan berbeza apabila gred resin, geometri lubang atau proses pemasangan berubah.
Keadaan Plastik dan Sendi Yang Mana Yang Anda Ikat?
Mulakan dengan gred plastik sebenar dan bahagian bahagian yang menerima skru. Penerangan umum seperti "penutup ABS" meninggalkan maklumat yang mempengaruhi pembentukan benang dan kekuatan bahan sekeliling.
Skru boleh memasuki dinding tebal, bos acuan atau lubang berulir sedia ada. Bos ialah ciri plastik yang dinaikkan mengelilingi lubang skru. Ketebalan dinding yang tersedia dan bahan sokongan kerana skru memuatkan plastik di sekelilingnya semasa ia membentuk dan mengetatkan sambungan.
| Maklumat untuk disahkan | Mengapa ia menjejaskan pemilihan |
| Gred resin dan tetulang atau pengisi | Tingkah laku material mempengaruhi cara benang mengawan terbentuk dan cara sambungan bertindak balas terhadap pemuatan. |
| Dimensi lubang dan bos | Plastik di sekeliling lubang mesti menampung pembentukan benang tanpa kehilangan sokongan yang diperlukan. |
| Komponen atas dan lubang pelepasannya | Skru mesti membenarkan komponen bersatu dan duduk seperti yang dimaksudkan. |
| Keperluan perkhidmatan dan penyelenggaraan | Haba, pemuatan berterusan, pendedahan bahan kimia dan pembongkaran mungkin memerlukan pemeriksaan di luar pemasangan awal. |
Sebagai contoh, menukar resin dalam perumah yang tidak berubah adalah sebab untuk menyemak keadaan pengikat. Tetapan alat lama dan penetapan skru yang tidak berubah tidak membuktikan bahawa bahagian yang disemak akan dipasang dengan cara yang sama.
Reka Bentuk Benang Mana Yang Sesuai dengan Aplikasi Plastik?
Bandingkan profil benang serta diameter luarnya. Pitch, geometri rusuk dan diameter teras mempengaruhi ruang yang tersedia untuk plastik tersesar dan beban yang dikenakan pada dinding lubang. Oleh itu, dua skru dengan diameter nominal yang sama memerlukan reka bentuk lubang yang berbeza.
Skru pembentuk benang menggantikan bahan untuk mencipta benang mengawan. Reka bentuk pemotongan benang mengeluarkan bahan melalui ciri pemotongan. Hujung runcing sahaja tidak mengenal pasti skru pemotong benang, dan kedua-dua pendekatan itu tidak sepatutnya berkongsi cadangan lubang semata-mata kerana diameternya sepadan.
Sesetengah skru yang direka khusus untuk termoplastik menggunakan geometri benang bertujuan untuk mengurangkan beban jejarian sambil mengekalkan penglibatan. Itu boleh menjadi relevan apabila bos nipis, rintangan sisipan yang tinggi atau margin mengetatkan yang sempit menjadikan benang penoreh konvensional sukar digunakan. Kesesuaian skru dan bos masih perlu diperiksa bersama.
HENGZUAN’s Skru mengetuk sendiri kepala kuali Phillips disenaraikan sebagai produk keluli karbon di bawah sebutan GB/T845-1985, dengan PVC dan ABS antara aplikasi yang dinyatakan. Gunakan spesifikasi produk dan lukisan perumahan sebenar untuk memeriksa diameter, panjang dan geometri benang untuk reka bentuk resin dan bos yang dimaksudkan.
Jika skru calon menghasilkan rintangan sisipan yang berlebihan atau keretakan bos, periksa gabungan benang dan lubang sebelum meningkatkan tork. Reka bentuk benang yang berbeza mungkin membantu, tetapi ia harus dinilai berdasarkan resin, geometri sambungan dan keperluan pemasangan yang sama.
Bagaimanakah Lubang Juruterbang dan Bos Skru Perlu Direka?
Diameter Lubang Juruterbang dan Toleransi
Lubang pandu untuk skru dalam plastik mesti meninggalkan bahan untuk benang disambungkan sambil membenarkan skru masuk tanpa beban yang berlebihan. Lubang yang lebih kecil bukanlah pilihan yang lebih kuat secara automatik. Ia boleh meningkatkan rintangan sisipan dan mengembangkan plastik di sekelilingnya; lubang yang besar boleh meninggalkan penglibatan yang tidak mencukupi.
Gunakan pengesyoran yang digunakan pada geometri skru dan resin tertentu, kemudian sahkan ia pada komponen. Nisbah lubang yang diterbitkan untuk skru pakar tidak boleh dipindahkan ke skru penoreh yang tidak berkaitan.
Nyatakan toleransi serta diameter nominal. Percubaan menggunakan satu lubang bersaiz mudah boleh terlepas kesukaran pada kedua-dua hujung julat pengeluaran. Untuk lubang yang dibentuk, periksa tirusnya dan dimensi sepanjang kedalaman penglibatan. Mengukur bukaan sahaja mungkin tidak menggambarkan bahagian di mana skru membentuk benangnya.
Tembok Boss, Kemasukan Lubang dan Kedalaman Lubang Buta
Reka bentuk bos skru plastik termasuk bahan di sekeliling lubang, kemasukan dan kedalaman yang ada. Meningkatkan gangguan dengan mengurangkan lubang pandu juga mengubah beban pada dinding bos. Apabila dinding itu nipis atau tidak disokong dengan baik, perubahan itu boleh menyebabkan keretakan dan bukannya memperbaiki sendi.
Pelepasan kemasukan boleh membantu menguruskan tekanan berhampiran pembukaan dalam sambungan yang direka bentuk yang sesuai. Dimensinya tergolong dalam reka bentuk skru dan komponen; ia bukan arahan pemesinan sejagat.
Dalam lubang buta, biarkan ruang untuk mata skru di luar penglibatan benang penuh yang dimaksudkan. Sahkan kelegaan ini dengan komponen dalam kedudukan duduknya. Skru yang mencapai bahagian bawah sebelum tempat duduk kepala boleh menghasilkan bacaan tork yang tinggi sambil membiarkan pemasangan longgar.
Juga bezakan lubang penerimaan daripada lubang pelepasan komponen atas. Apabila penutup mesti ditarik ke atas bos yang lebih rendah, penglibatan benang yang tidak diingini dalam penutup boleh mengganggu pergerakan itu.
Bagaimanakah Tempat Duduk Kepala dan Panjang Skru Mempengaruhi Sendi?
Kepala skru memerlukan permukaan galas yang sesuai, dan sambungan memerlukan penglibatan benang yang boleh digunakan. Periksa kedua-duanya dalam kedudukan yang dipasang.
Kepala kuali biasanya bersandar pada tempat duduk penyokong di bawah kepala. Ia tidak boleh didorong ke dalam permukaan plastik yang tidak sesuai untuk mencipta rupa yang menyiram. Di mana kepala berada di dalam ceruk, sahkan geometri ceruk, baki sokongan dan akses untuk pemandu.
Untuk skru kepala kuali HENGZUAN, semak dimensi kepala sebenar terhadap tempat duduk perumahan. Jika kepala menyentuh tepi, sengetkan atau nyata mengubah bentuk plastik sebelum komponen ditutup, tork yang meningkat tidak membetulkan ketidakpadanan geometri.
Panjang skru mesti mengambil kira komponen atas dan bahagian yang memasuki plastik penerima. Titik tirus tidak memberikan penglibatan profil penuh yang sama seperti bahagian berulir di belakangnya. Lebihan panjang sebaliknya boleh membuat hujung bawah keluar sebelum sambungan ditutup.
Skru yang lebih panjang boleh memberikan penglibatan tambahan apabila kedalaman bos yang mencukupi tersedia. Sahkan tingkah laku sisipan dan kelegaan bawah yang terhasil, dan bukannya menggunakan panjang tambahan untuk mengimbangi lubang yang tidak sesuai atau benang yang rosak.
Bagaimana Anda Boleh Menetapkan Tork Mengetatkan Tanpa Membuka Plastik?
Memasukkan, Mengetatkan dan Menanggalkan Tork
Tork sisipan ialah daya kilas maksimum yang ditemui semasa skru masuk, sebelum kepala mencapai tempat duduknya. Tork pengetatan digunakan untuk melengkapkan sambungan selepas duduk. Tork pelucutan menandakan kegagalan benang plastik. Sambungan memerlukan pemisahan yang cukup antara permintaan pemasangan biasa dan kegagalan untuk menampung variasi bahagian dan peralatan.
Bos, kawasan tempat duduk kepala atau skru boleh gagal sebelum jalur benang plastik. Tetapan yang boleh digunakan mesti membenarkan variasi sebelum kegagalan pertama yang berkaitan, termasuk keretakan, tarik-melalui kepala atau kerosakan skru jika mungkin.
Tork juga bergantung pada geseran pada benang dan di bawah kepala. Menukar kemasan, menambah pelincir atau menukar permukaan komponen boleh mengubah hubungan antara tork yang diukur dan pengapit. Nilai tork daripada gabungan skru dan perumah yang lain adalah bukti yang tidak mencukupi untuk sambungan sekarang.
Perhimpunan Percubaan pada Bahagian Sebenar
Gunakan komponen perwakilan dan proses pemasangan terkawal untuk menetapkan tetapan. Urutan praktikal ialah:
- Sahkan komponen. Catatkan skru, gred resin, lubang dan dimensi bos, susunan tempat duduk dan keadaan permukaan.
- Perhatikan sisipan dan tempat duduk. Periksa sama ada skru masuk dengan betul dan bahagiannya ditutup sebelum alat berhenti. Rekod kilas dan putaran, jika ada, boleh membantu membezakan peringkat ini.
- Wujudkan tingkah laku kegagalan pada kepingan ujian. Tentukan sama ada pengetatan berlebihan menjalurkan benang plastik, memecahkan bos, merosakkan tempat duduk atau menyebabkan kegagalan lain. Jangan gunakan spesimen daripada ujian yang merosakkan dalam pemasangan pengeluaran.
- Semak tetapan kerja merentas variasi perwakilan. Sertakan toleransi lubang yang berkaitan dan keadaan komponen dan bukannya bergantung pada satu pemasangan yang berjaya.
- Catatkan proses yang disahkan. Pastikan alat, kelajuan, kaedah potong dan keadaan skru konsisten dengan percubaan, dan semak perubahan sebelum menggunakannya dalam pengeluaran.
Pemerhatian berikut membantu penyiasatan langsung; setiap satu boleh mempunyai lebih daripada satu punca.
| Pemerhatian perhimpunan | Apa yang perlu diperiksa dahulu |
| Boss retak semasa skru masuk | Saiz dan bentuk lubang, dinding sekeliling, geometri benang dan penjajaran. |
| Skru berhenti sementara jurang kekal | Kedalaman lubang buta, penglibatan yang tidak diingini di bahagian atas dan tempat duduk kepala. |
| Skru terus berputar tanpa mengetatkan sendi | Kerosakan benang plastik, pertunangan yang tersedia dan keadaan di bawah kepala. |
| Tetapan alat yang sama memberikan hasil yang tidak konsisten | Variasi lubang, keadaan bahan, keadaan permukaan skru dan prestasi alat. |
Jika margin antara tempat duduk yang berjaya dan kerosakan terlalu sempit, lawati semula reka bentuk sambungan. Memilih tetapan alat yang lebih tinggi tidak boleh mencipta tetingkap pemasangan yang stabil yang tidak mempunyai sambungan itu sendiri.
Apakah Perubahan dengan Perhimpunan Berulang dan Keadaan Perkhidmatan?
Perhimpunan berulang memerlukan penilaiannya sendiri. Semasa pemasangan awal, skru mencipta benang mengawan. Semasa pemasangan semula, ia harus mengikut benang sedia ada tanpa memotong atau membentuk laluan bersaing. Mulakan dengan berhati-hati dan periksa benang yang rosak atau skru yang tidak lagi duduk dan memegang seperti yang dimaksudkan.
Tiada kiraan guna semula universal untuk skru mengetuk sendiri dalam plastik. Jika perumah akan dibuka untuk penyelenggaraan, uji urutan pembongkaran dan pemasangan semula yang diperlukan pada komponen yang dimaksudkan. Sertakan kaedah pemasangan yang sebenarnya akan digunakan oleh kakitangan penyelenggaraan.
Keadaan perkhidmatan juga boleh mendedahkan masalah yang tiada serta-merta selepas mengetatkan. Untuk bahagian di bawah beban yang berterusan atau perubahan suhu, nilai sama ada sambungan mengekalkan pengapit dan fungsi yang diperlukan mengikut keadaan yang dimaksudkan. Pemeriksaan tork yang dilakukan dengan memusing skru tidak secara langsung mengukur baki beban pengapit.
Semak keserasian kimia juga. Pelincir, agen pembersih dan sisa pembuatan boleh menjejaskan sesetengah plastik dan menyumbang kepada keretakan tekanan, yang mungkin muncul selepas pemasangan. Menambah pelincir yang tidak disahkan untuk mengurangkan rintangan sisipan mengubah keadaan yang dinilai.
Memilih skru mengetuk sendiri untuk plastik bermakna mengesahkan skru, bahan, lubang, tempat duduk dan proses pemasangan sebagai satu sambungan. Kepada bincangkan keperluan pengikat plastik anda dengan HENGZUAN, sediakan gred resin, lukisan lubang dan bos, dimensi skru yang dimaksudkan, keperluan pemasangan dan penyelenggaraan, dan kuantiti.