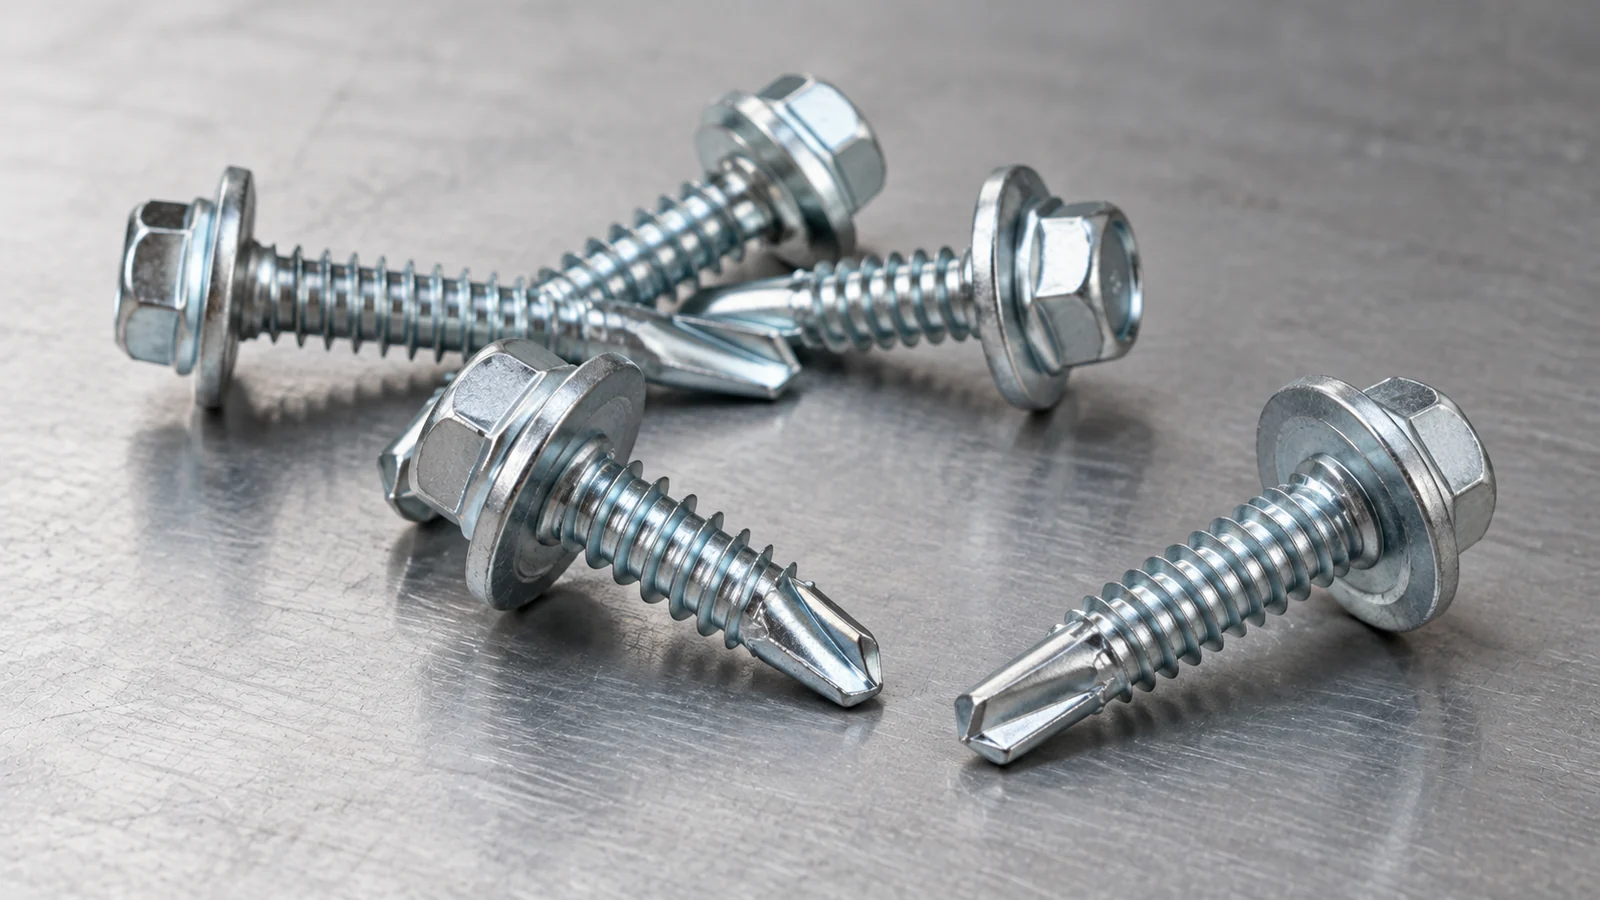
कप वाशरको साथ हेक्स हेड सेल्फ-ड्रिलिंग स्क्रू छनोट गर्न ST5.5 वा ST6.3 र नाममात्र लम्बाइ चयन गर्नु भन्दा बढी आवश्यक छ। ड्रिलिंग पोइन्टले यो प्रवेश गरेको स्टील अनुरूप हुनुपर्छ; थ्रेड गरिएको खण्डले इच्छित समर्थन सामग्री संलग्न गर्नुपर्छ; र बाहिरी प्यानलमा हेड-एन्ड-वाशर एसेम्बली सही रूपमा सिट हुनुपर्छ। पेंचको ड्रिलिंग क्षमता सँगै राखिएको सामग्रीको कुल मोटाई जत्तिकै हुँदैन। जहाँ छत वा पर्खाल जोइन्टलाई पनि मौसम सिलिङ चाहिन्छ, धुने सामग्री, कम्प्रेसन र स्थापना विधि सही उत्पादन र प्यानल प्रणालीको लागि प्रमाणित गरिनुपर्छ। यो गाइडले ती निर्णयहरूलाई अलग गर्छ ताकि निर्माण क्रेताहरूले एक लामो फास्टनरले स्वचालित रूपमा बाक्लो स्टिल ड्रिल गर्छ वा वाटरप्रूफ जोइन्ट सिर्जना गर्छ भनी मान्नुको सट्टा उपयुक्त स्क्रू निर्दिष्ट गर्न सक्छ।
कप-वाशर सेल्फ-ड्रिलिंग स्क्रूले के गर्छ?
ड्रिल पोइन्टले प्रारम्भिक प्वाल बनाउँछ, थ्रेडले समर्थन सामग्री संलग्न गर्दछ, र हेक्सागोनल हेडले स्थापनाकर्ताको लागि ड्राइभ सतह प्रदान गर्दछ। कप धुने टाउको सम्पर्क विधानसभा को भाग हो। यसको सटीक निर्माणमा निर्भर गर्दै, यसले पानाको बिरूद्ध वाशर कम्पोनेन्टलाई स्थिति र कम्प्रेस गर्न मद्दत गर्दछ। यसको आयाम र सामाग्री पेंच व्यास र ड्रिलिंग बिन्दु देखि अलग विशिष्टता हो।
द Hengzuan हेक्स हेड कप धुने संग स्व-ड्रिलिंग स्क्रू WOTU को वेबसाइटमा देखाइएको ST5.5/ST6.3 नाममात्र व्यास, 19-75 mm सूचीबद्ध लम्बाइ र 2-5 mm स्टिल ड्रिलिंग-मोटाई अनुप्रयोगको साथ रङ-जस्ता-प्लेट गरिएको उत्पादनको रूपमा वर्णन गरिएको छ। यसको विस्तृत पाठले कालो रबर प्याडलाई पनि जनाउँछ। यी तथ्यहरू यस सूचीमा लागू हुन्छन्, प्रत्येक कप-वाशर स्क्रू वा सबै उपलब्ध आकार संयोजनहरूमा होइन। कम्पाउन्ड-वाशर सामग्री, ज्यामिति र सील प्रमाणीकरण प्रस्तावित अर्डरको लागि पुष्टिकरण आवश्यक छ।
ड्रिलिंग क्षमता कुल क्ल्याम्प गरिएको मोटाई होइन
एक सेल्फ-ड्रिलिंग स्क्रू यसको थ्रेडहरूले होल्डिङ इन्गेजमेन्ट विकास गर्नु अघि एक वा धेरै सामग्रीहरू मार्फत जान्छ। त्यहाँ जाँच गर्न कम्तिमा तीन स्वतन्त्र आयामहरू छन्: ड्रिल पोइन्टद्वारा घुसाइएको कुल सामग्री, धुने मुनि राखिएको बाहिरी कम्पोनेन्टहरूको मोटाई, र थ्रेडहरू राख्नु पर्ने सामग्रीको मोटाई र प्रकार। सबै तीनलाई एकल "पाना मोटाई" को रूपमा व्यवहार गर्दा गलत क्रम निम्त्याउन सक्छ।
| आयाम | यसको अर्थ के हो | के जाँच गर्नुपर्छ |
| ड्रिलिंग मोटाई | ड्रिल पोइन्टले काट्नु पर्ने स्टीलको मोटाई | बिन्दु प्रकार, समर्थन-स्टील ग्रेड र आपूर्तिकर्ता-मूल्याङ्कन क्षमता |
| क्ल्याम्प गरिएको स्ट्याक | टाउको र धुने मुनिको संयुक्त मोटाई | प्यानल, कोटिंग, स्पेसरहरू र कुनै पनि मध्यवर्ती तह |
| थ्रेड संलग्नता | सामग्री जसमा थ्रेडहरूले अवधारण विकास गर्दछ | समर्थन प्रकार, थ्रेड फारम र स्थापना प्रमाणीकरण |
| कुल स्क्रू लम्बाइ | पूर्ण फास्टनरको आपूर्तिकर्ता-परिभाषित लम्बाइ | मापन मिति, ड्रिल बिन्दु र थ्रेड वितरण |
स्टिल मोटाईले ड्रिल-बिन्दु चयनलाई कसरी असर गर्छ?
एकल पाना बनाम स्तरित इस्पात
पहिचान गरिएको स्टिल अवस्थाको लागि मूल्याङ्कन गरिएको ड्रिल पोइन्टले कुनै पनि संख्यामा स्ट्याक गरिएका पानाहरू ह्यान्डल गर्न मान्नु हुँदैन। पहिलो पाना पातलो हुन सक्छ, जबकि समर्थन purlin वा खण्ड पर्याप्त बाक्लो छ। सामग्रीको ग्रेड, कठोरता, कोटिंग्स, तहहरू बीचको अन्तर र बिन्दु डिजाइनले थ्रेड संलग्न हुनु अघि स्क्रूले सफा रूपमा ड्रिल गर्न सक्छ कि गर्दैन भन्ने प्रभाव पार्छ। सही व्यास र बिन्दु कन्फिगरेसनको लागि ड्रिलिंग-क्षमता चार्ट अनुरोध गर्नुहोस्।
बिन्दु लम्बाइ, काट्ने कार्य र कार्य अनुक्रम
समर्थनमा महत्त्वपूर्ण थ्रेड संलग्नता अघि ड्रिलिङ भागलाई सामान्यतया उपयुक्त उद्घाटन बनाउन आवश्यक छ। यदि कुनै बिन्दु सामाग्री स्ट्याकको लागि धेरै छोटो वा अनुपयुक्त छ भने, स्थापनाकर्ताले स्टलिङ, ओभरहेटिंग वा अनियमित थ्रेड गठनको सामना गर्न सक्छ। ड्रिल पोइन्ट परिवर्तन नगरी नाममात्र फास्टनर लम्बाइ बढाउँदा अपर्याप्त ड्रिलिंग मूल्याङ्कन समाधान हुँदैन।
उपकरण गति, अक्षीय दबाव र सब्सट्रेट कठोरता
स्थापना स्क्रू, पावर उपकरण र आधार सामग्री को मान्य संयोजन मा निर्भर गर्दछ। अत्याधिक गति, मिसाइलमेन्ट वा दोहोर्याइएको फिसलले बिन्दु वा प्वाललाई क्षति पुर्याउन सक्छ। प्रत्येक ST5.5 वा ST6.3 स्क्रूको लागि कुनै सुरक्षित सार्वभौमिक चालक सेटिङ छैन: निर्माताको अनुप्रयोग गाइड वा प्रतिनिधि संयुक्त मा एक योग्य परीक्षण प्रयोग गर्नुहोस्।
स्क्रू लम्बाइ कसरी निर्दिष्ट गर्नुपर्छ?
पूर्ण क्ल्याम्प गरिएको मोटाईको साथ सुरु गर्नुहोस्: बाहिरी पाना, कुनै पनि मध्यवर्ती तत्वहरू र टाउको मुनि ज्यामिति। त्यसपछि ड्रिलिंग, थ्रेड संलग्नता र कुनै निर्दिष्ट बिन्दु प्रोट्रुसनको लागि आवश्यक लम्बाइको मूल्याङ्कन गर्नुहोस्। बिन्दु सहित, वा अर्को परिभाषित कन्वेंशनद्वारा आपूर्तिकर्ताले लम्बाइ मापन गर्ने तरिका पुष्टि गर्नुहोस्। प्रासंगिक कार्य आयामहरू सूचीमा नाममात्र लम्बाइ बराबर नहुन सक्छ।
जहाँ इन्सुलेशन वा स्यान्डविच निर्माण समावेश छ, संकुचित र असम्पीडित आयामहरू फरक हुन सक्छन्। बाहिरी पाना एक अन्तर द्वारा संरचनात्मक समर्थनबाट अलग गर्न सकिन्छ; पूरै स्ट्याकलाई ड्रिल गर्न मिल्ने स्टिलको रूपमा व्यवहार गर्नुको सट्टा यस एसेम्बलीको लागि फास्टनिङ डिटेल खाता हुनुपर्छ। सामग्रीको बिल स्वीकार गर्नु अघि समर्थन मोटाई, प्यानल निर्माण र प्रस्तावित स्क्रू देखाउने क्रस-सेक्शन रेखाचित्र प्रयोग गर्नुहोस्।
कप वाशरको बारेमा के निर्दिष्ट गर्नुपर्छ?
कप-वाशर शब्दावलीले मात्र मानकीकृत ज्यामिति वा ग्यारेन्टी सील प्रदर्शन स्थापना गर्दैन। धातु कप व्यास, भित्र खोल्ने, गहिराई, सामग्री, समाप्त र रबर तत्व अलग वा कारखाना भेला छ कि छैन भनेर पुष्टि गर्नुहोस्। WOTU को वर्णन गरिएको कप-वाशर उत्पादनले कालो रबर प्याड र मौसम-सील दाबीहरू उल्लेख गर्दछ, तर यसको प्रकाशित विवरणले पूर्ण वाशर क्रस-सेक्शनल रेखाचित्र वा मोडेल-विशिष्ट पानी-इनग्रेस परीक्षण रिपोर्ट प्रदान गर्दैन।
यदि मौसम-प्रतिरोधी संयुक्त आवश्यक छ भने, पूरा प्यानल-फास्टनर प्रणालीको मूल्याङ्कन गर्नुहोस्: प्यानल प्रोफाइल, धुने सिट क्षेत्र, प्वाल गुणस्तर, स्थापना कोण, कम्प्रेसन र एक्सपोजर अवस्था। ओभरटाइटिङले पाना वा धुनेलाई विकृत गर्न सक्छ, जबकि अपर्याप्त सिटले खाली ठाउँ छोड्न सक्छ। न त उपस्थिति वा सामान्य रबर सामग्री दावीले प्रमाणित अनुप्रयोग डेटालाई प्रतिस्थापन गर्दछ।
| धुने विशेषता | किन यो महत्त्वपूर्ण छ | माग गर्न प्रमाण |
| बाहिरी व्यास र कप गहिराई | पदचिह्न र हेड ज्यामिति सम्पर्क गर्नुहोस् | आयामी भाग रेखाचित्र |
| रबर सामग्री र विधानसभा | सङ्कुचन र पर्यावरण अनुकूलता | स्वीकृत सामग्री र समाप्त विधानसभा विशिष्टता |
| स्थापना कम्प्रेसन | विरूपण वा अपूर्ण सीलको जोखिम | दस्तावेज प्रक्रिया वा प्रणाली-विशेष परीक्षण |
| सतह समाप्त | जंग र मिलन-सामग्री आवश्यकताहरु | वास्तविक उत्पादनको लागि कोटिंग विशिष्टता |
कप वाशर बनाम बन्डेड वाशर: के तिनीहरू बराबर छन्?
नामले मात्र होइन । कप धुनेले आकारको सम्पर्क घटकको वर्णन गर्दछ, जबकि बन्डेड वाशरले सामान्यतया बन्डेड लचिलो सीलिंग तत्वको साथ धुने सभालाई जनाउँछ। सटीक डिजाइनहरू प्रकार्यमा ओभरल्याप हुन सक्छ, तर आयामहरू, रबर ढाँचा र अवधारण विवरणहरू फरक हुन सक्छन्। WOTU छुट्टै सूची गर्दछ a बन्डेड वाशरको साथ हेक्स हेड सेल्फ-ड्रिलिंग स्क्रू Hengzuan उत्पादन पदनाम अन्तर्गत। त्यो पृष्ठले स्पष्ट रूपमा कम्पोजिट धातु र रबर ग्यास्केटलाई जनाउँछ र EPDM उल्लेख गर्दछ; यसले प्रमाणित गर्दैन कि प्रत्येक कप-वाशर विकल्पले EPDM प्रयोग गर्दछ वा समान स्थायित्व छ।
त्यसैले दुई उत्पादनहरू बीच स्विच एक अनुमोदित प्रतिस्थापन रेखाचित्र र परीक्षण संयुक्त कन्फिगरेसनमा आधारित हुनुपर्छ। यो छत र खुला पाना-धातु संलग्नकहरूको लागि विशेष गरी महत्त्वपूर्ण छ, जहाँ नाममात्र समान धुनेले नालीदार प्रोफाइलहरूमा फरक सिट हुन सक्छ।
कुन स्थापना समस्याहरू जाँच गरिनु पर्छ?
| समस्या देखियो | सम्भावित योगदान कारकहरू | व्यावहारिक जाँच |
| पोइन्ट स्टलहरू वा ओभरहेटहरू | स्टील बाहिर बिन्दु क्षमता; गलत गति वा अक्षीय पङ्क्तिबद्धता | सब्सट्रेट पहिचान र प्रमाणित ड्रिलिंग क्षमता |
| होल्ड नगरी स्क्रू स्पिन | कमजोर थ्रेड संलग्नता; समर्थन हटाइयो | समर्थन मोटाई, थ्रेड ज्यामिति र परीक्षण बन्धन |
| टाउकोमा प्यानल विरूपण | अत्यधिक कम्प्रेसन वा गलत अलाइनमेन्ट | स्वीकृत उपकरण सेटअप र धुने सिट |
| प्रवेश मा पानी घुसपैठ | धुने सील, प्वाल ज्यामिति वा फराकिलो छत-प्रणाली विवरण | संयुक्त प्रणाली निरीक्षण र सान्दर्भिक परीक्षण |
| प्वाल वरिपरि जंग | क्षतिग्रस्त कोटिंग वा एक्सपोजरको लागि अनुपयुक्त समाप्त | समाप्त र प्यानल अनुकूलता मूल्याङ्कन |
स्थापना जाँचहरू प्रतिनिधि पाना प्रोफाइलहरू, समर्थन सामग्री र उत्पादन उपकरणहरूसँग प्रदर्शन गरिनुपर्छ। सान्दर्भिक टोक़, गति र कम्प्रेसिभ अवस्था त्यो जोइन्टको लागि दस्तावेजीकरण गरिएको हो; कुनै सार्वभौमिक सेटिङ एसटी व्यासबाट मात्र प्राप्त गर्न सकिँदैन।
परियोजना RFQ मा कुन विवरणहरू समावेश छन्?
- आवेदन पहिचान गर्नुहोस्: छत पाना, भित्ता पाना, क्यानोपी, उपकरण घेरा वा अन्य धातु संयुक्त।
- बाहिरी प्यानल, मध्यवर्ती तहहरू, एयर ग्यापहरू र स्टिल समर्थन मोटाई देखाउने खण्ड रेखाचित्र प्रदान गर्नुहोस्।
- ST व्यास, स्क्रू लम्बाइ परिभाषा, ड्रिलिंग-बिन्दु प्रकार, थ्रेड आवश्यकता र आवश्यक संलग्नता निर्दिष्ट गर्नुहोस्।
- राज्य कप-वाशर धातु र रबर कम्पोनेन्टहरू, तिनीहरूको आयाम र कुनै पनि सील प्रदर्शन आवश्यकता।
- सब्सट्रेट स्टील ग्रेड, वातावरण, समाप्त, आवश्यक परीक्षण र निरीक्षण अवस्थाहरू पहिचान गर्नुहोस्।
- अनुमानित मात्राहरू, प्याकिङ आवश्यकताहरू, अनुप्रयोग रेखाचित्रहरू र कुनै पनि नमूना-परीक्षण मापदण्डहरू प्रदान गर्नुहोस्।
WOTU को प्रदर्शित कप-वाशर स्क्रू एक उपयोगी सुरूवात उदाहरण हो, तर हालको स्टक, सबै फिनिश संयोजनहरू, मोडेल-विशिष्ट ड्रिलिंग प्रदर्शन र सील प्रमाणहरू अन्तिम खरीद विशिष्टता विरुद्ध पुष्टि गरिनु पर्छ। उत्पादनले सूचीमा Hengzuan नाम प्रयोग गर्दछ; पृष्ठले स्वतन्त्र रूपमा Hengzuan र WOTU बीच ट्रेडमार्क स्वामित्व स्थापित गर्दैन।
पाना-देखि-स्टील फास्टनिङको लागि काम गरिएको विशिष्टीकरण विधि
कम्प्रेस गर्न मिल्ने मध्यवर्ती कम्पोनेन्टको साथ स्टिल सपोर्टमा जोडिएको मेटल फेसिङ शीटलाई विचार गर्नुहोस्। खरिदकर्ताले सबै मोटाइहरू सँगै जोड्नु हुँदैन र त्यो रकम भन्दा थोरै लामो पेंच चयन गर्नुहोस्। पहिले ड्रिल गरिनु पर्ने प्रत्येक स्टिल तहको मोटाई र बल कागजात गर्नुहोस्, तहहरू बीचको कुनै पनि अन्तर, कुल सिट स्ट्याक मोटाई, मध्यवर्ती सामग्रीको अपेक्षित कम्प्रेसन, र उम्मेद्वार पेंचमा उपलब्ध ड्रिल पोइन्ट र थ्रेडको लम्बाइ। त्यसपछि सही स्क्रू कोडको लागि निर्माताको प्रमाणित ड्रिलिंग र ग्रिप अवस्थाहरूसँग यो एसेम्बली तुलना गर्नुहोस्।
को रूपमा ए काल्पनिक विशिष्टता उदाहरण, WOTU परीक्षण कन्फिगरेसन होइन, फेसिङ शीट र सपोर्टिङ पर्लिनलाई बाक्लो इन्सुलेशन वा प्याकिङ तहबाट गुज्र्दा एकभन्दा बढी स्टिल तहबाट ड्रिलिंग आवश्यक हुन सक्छ। ड्रिलिंग-क्षमता जाँचले टिपले सामना गरेको स्टीलको चिन्ता गर्दछ; ग्रिप र एंगेजमेन्टले हेड अन्तमा कहाँ बस्छ र पूर्ण रूपमा बनेको थ्रेडहरूले इच्छित समर्थनलाई संलग्न गर्छ कि गर्दैन भन्ने चिन्ताको जाँच गर्दछ। भनिएको 2-5 मिमी ड्रिलिंग मोटाईलाई स्वीकृत कुल स्यान्डविच-प्यानल मोटाई वा प्रत्येक स्टिल ग्रेडको ग्यारेन्टीको रूपमा व्याख्या गरिनु हुँदैन।
| अलग आयाम | खरिदकर्ताले के रेकर्ड गर्छ | छाडिएको खण्डमा सामान्य असफलता |
| स्टील ड्रिल गर्न | मोटाई, तहहरूको संख्या र सामग्री बल | टिप स्टलहरू, धेरै तातो वा सफलता अघि पहिरिन्छ |
| क्ल्याम्प गरिएको स्ट्याक | स्थापित अवस्थामा कुल मोटाई | गलत हेड लम्बाइ र धुने सिट |
| थ्रेड गरिएको संलग्नता | समर्थन सामग्रीमा थ्रेडको स्थान र सीमा | थ्रेड स्ट्रिपिङ वा अपर्याप्त अवधारण |
| ड्रिल-बिन्दु भत्ता | टिप लम्बाइ र प्रति रेखाचित्र ज्यामिति | थ्रेडहरू ड्रिलिंग समाप्त हुनु अघि संलग्न हुन्छन् |
| धुने विधानसभा | बाहिरी व्यास, मोटाई, ज्यामिति, सामग्री र सील डिजाइन | असमान सिट, गलत कम्प्रेसन वा असमर्थित मौसम दाबी |
ड्रिलिंग क्षमता, पुल-आउट र पुल-ओभर फरक जाँचहरू छन्
सफल स्थापनाले मात्र प्रमाणित गर्दछ कि स्क्रू परीक्षण सर्तहरूमा प्रस्तावित सामग्रीहरूमा चलाउन सकिन्छ। यसले स्वचालित रूपमा संरचनात्मक पर्याप्तता प्रमाणित गर्दैन। पुल-आउट प्रतिरोध चिन्ताले समर्थन सामग्रीबाट फिर्ता लिन्छ; पुल-ओभर प्रतिरोधले जोडिएको पाना वा वाशरलाई लोड अन्तर्गत टाउको माथिबाट गुज्रिरहेको चिन्ता गर्दछ। स्क्रू कतरनी, टाउको अखण्डता, चक्रीय लोडिङ र दुवै सामग्रीको गुणहरूले पनि वास्तविक जडानलाई नियन्त्रण गर्न सक्छ। विन्ड-लोडेड क्ल्याडिङ वा छत प्रणालीहरूको लागि, डिजाइनरले आवश्यक परेको ठाउँमा मिल्दो परीक्षण प्रमाणहरू प्रयोग गरी लागू परियोजना विधि अन्तर्गत पूर्ण फास्टनिङ प्रणालीको मूल्याङ्कन गर्नुपर्छ।
त्यो भिन्नताले व्यास लेबलहरूको दुरुपयोगलाई पनि रोक्छ। ST5.5 र ST6.3 ले नाममात्र थ्रेड साइजलाई जनाउँछ, विश्वव्यापी फास्टनर शक्ति ग्रेड वा मूल्याङ्कन गरिएको लोड होइन। तिनीहरूलाई तुलना गर्दा, ठूला नाममात्र व्यासले स्वचालित रूपमा पुल-आउट वा पुल-ओभर चिन्ताहरू समाधान गर्छ भनी मान्नु अघि वास्तविक स्क्रू ज्यामिति र परीक्षण दायरा दुवै जाँच गर्नुहोस्।
धुने सङ्कुचन एक परिभाषित विधानसभा आवश्यक छ
शब्द कप धुने धुने व्यवस्थाको वर्णन गर्दछ, एक स्ट्यान्डअलोन पानी-टाइटनेस प्रमाणपत्र होइन। WOTU साइटले यस उत्पादनलाई कप-प्रकारको हेड एसेम्बलीसँग सम्बद्ध गर्दछ र यसको उत्पादन विवरणमा रबर कम्पोनेन्टलाई जनाउँछ; यद्यपि, त्यो एक विशेष इलास्टोमर ग्रेड, मोटाई, कठोरता, बुढ्यौली प्रतिरोध वा मान्य कम्प्रेसन दायरा निर्दिष्ट गर्न पर्याप्त छैन। स्टिल वा बनेको धुने, कुनै पनि इलास्टोमर, यसलाई हेक्स हेड मुनि कसरी राखिएको छ, र यो सिट भएको समर्थन गर्ने सतहलाई कभर गर्ने सामग्रीको एसेम्बली रेखाचित्र र बिलको लागि सोध्नुहोस्।
धेरै कम कम्प्रेसनले अपूर्ण सम्पर्क छोड्न सक्छ; अत्यधिक ड्राइभिङले धुनेलाई क्षति पुर्याउन सक्छ, पातलो पाना बिगार्न सक्छ वा बनेको धागो फ्याँक्न सक्छ। उपयुक्त ड्राइभर सेटिङ तसर्थ चयन गरिएको प्रणालीको अनुमोदित निर्देशनहरू र परीक्षणहरू मार्फत स्थापित गर्न एक प्यारामिटर हो, नाममात्र पेंच व्यासबाट अनुमान गरिएको एकल टर्क फिगर होइन। बन्डेड धुनेले फरक पूर्व-सम्बल गरिएको निर्माण प्रयोग गर्न सक्छ: समीक्षा गर्नुहोस् बन्डेड-वाशर स्व-ड्रिलिंग पेंच आदानप्रदान योग्यता मान्नुको सट्टा एक अलग सूचीबद्ध उत्पादनको रूपमा।
फिल्ड ट्रायलले वास्तविक स्ट्याक पुन: उत्पादन गर्नुपर्छ
भोल्युम खरिद गर्नु अघि, वास्तविक स्क्रू, कप-वाशर असेंबली, ड्राइभर र बिटलाई प्रतिनिधि अनुहार र समर्थन सामग्रीहरूमा परीक्षण गर्नुहोस्। ड्रिल पोइन्ट सफा रूपमा प्रवेश गर्छ कि छैन रेकर्ड गर्नुहोस्; धातु स्वार्फ नियन्त्रित छ कि छैन; के पेंच वर्ग रहन्छ; धागो स्ट्रिपिङ बिना संलग्न छ कि छैन; धुने सिटहरू लगातार छन् कि छैनन्; र अन्तिम सभाले परियोजनाको आवश्यक भिजुअल र मेकानिकल जाँचहरू पूरा गर्छ कि गर्दैन। सबैभन्दा पातलो नमूनामा मात्र होइन, पानाको मोटाई र सामग्री भिन्नताहरूको सहमत दायरा अन्तर्गत दोहोर्याउनुहोस्।
यदि मौसम सील निर्दिष्टीकरणको अंश हो भने, एक अलग परियोजना-उपयुक्त असेंबली वा प्रणाली प्रमाणिकरण आवश्यक छ। गाढा रबर तत्वको उपस्थिति परीक्षण गरिएको वाटरटाइट छत विवरणको प्रमाण होइन। स्थापनाकर्ताले ल्याप, पेनिट्रेसन र शीट प्रोफाइलहरूमा पानी मार्गहरू पनि विचार गर्नुपर्छ, जुन स्क्रूको नाममात्र उत्पादन आयामहरूभन्दा बाहिर छ।
WOTU को आत्म-ड्रिलिंग पेंच चयन Hengzuan कप-वाशर भेरियन्ट समावेश गर्दछ र छुट्टै नाममात्र ST5.5/ST6.3 आकार र 19-75 मिमी लम्बाइ पहिचान गर्दछ। यो सूचीकरण एक उपयोगी सोधपुछ सन्दर्भ हो, तर यसले एक विशेष क्षेत्र सम्मेलनको लागि प्रत्येक व्यास/लम्बाइ संयोजनको उपयुक्तता स्थापना गर्दैन।
बारम्बार सोधिने प्रश्नहरू
लामो सेल्फ-ड्रिलिंग स्क्रू ड्रिल मोटो स्टील हुनेछ?
न। ड्रिलिंग क्षमता ड्रिल बिन्दु, सब्सट्रेट र परीक्षण स्थापना अवस्थाहरूमा निर्भर गर्दछ। लम्बाइले मुख्य रूपमा पहुँच र संलग्नतालाई असर गर्छ।
के कप धुने EPDM बन्डेड वाशर जस्तै हो?
होइन। तिनीहरूको वास्तविक संरचना र सामग्री निर्दिष्ट हुनुपर्छ। एउटा उत्पादन पृष्ठमा EPDM दावीले अर्को धुने सामग्री स्थापना गर्दैन।
प्रत्येक स्टिल-शीट जोइन्टको लागि ST5.5 स्क्रू निर्दिष्ट गर्न सकिन्छ?
होइन। व्यास केवल एक प्यारामिटर हो। ड्रिल-पोइन्ट क्षमता, समर्थन सामग्री, थ्रेड संलग्नता, लम्बाइ र संयुक्तको मेकानिकल र वातावरणीय आवश्यकताहरू सबै महत्त्वपूर्ण छन्।
अन्तिम चयन विचारहरू
स्क्रूलाई एक असेंबलीको रूपमा निर्दिष्ट गर्नुहोस्: ड्रिल पोइन्ट, लम्बाइ, थ्रेड गरिएको संलग्नता, कप धुने र बाहिरी सतह उपचार। यी वस्तुहरू मापन गरिएको सामग्री स्ट्याक र लागू हुने स्थापना प्रमाणसँग तुलना गर्नुहोस् सट्टा मात्र उपस्थिति द्वारा छनौट गर्नुहोस्। परियोजना-विशिष्ट उद्धरणको लागि, प्यानल र समर्थन-स्टील निर्दिष्टीकरणहरू पठाउनुहोस् क्रस-सेक्शन, लक्ष्य मात्रा र अनुरोध गरिएको प्रमाणिकरण कागजातहरूको साथ।