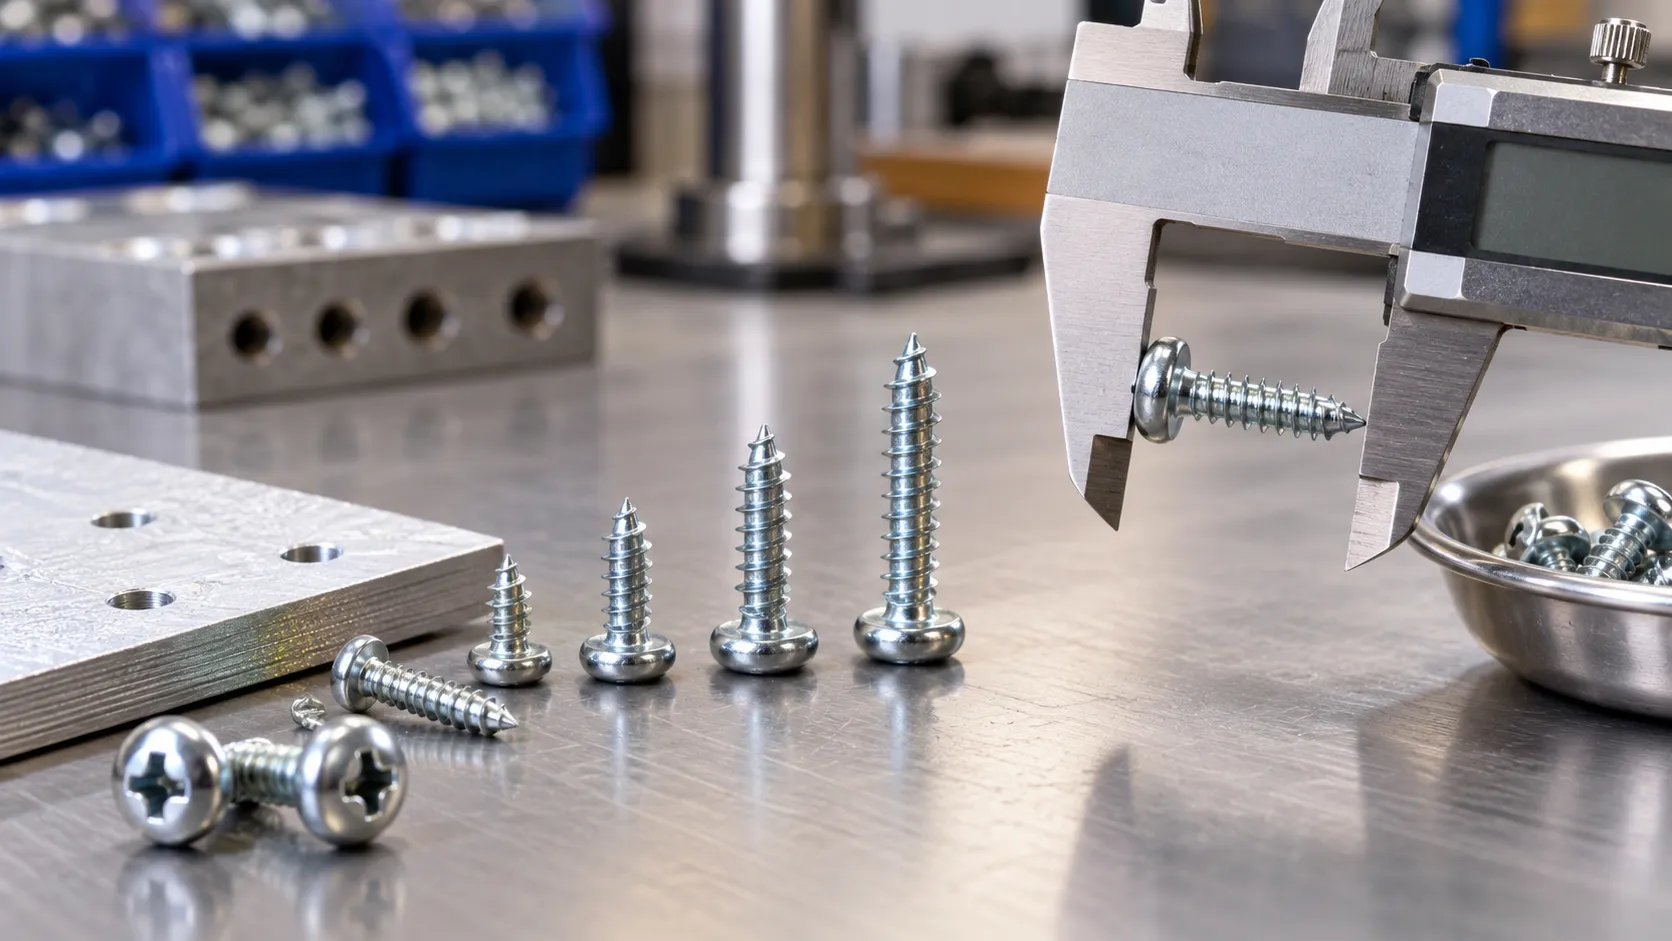
#4 सेल्फ ट्यापिङ स्क्रूहरू "#4" पदनामबाट मात्र खरिद गरिनु हुँदैन। प्रयोगयोग्य B2B स्पेसिफिकेशनको लागि, खरिदकर्तालाई अझै पनि वास्तविक स्क्रू व्यास, थ्रेड फारम वा पिच, समग्र लम्बाइ, सब्सट्रेट, पायलट-होल अवस्था, हेड र ड्राइभ शैली, सामग्री, सतह समाप्त र मात्रा चाहिन्छ। यो महत्त्वपूर्ण छ किनभने आपूर्तिकर्ताहरूले विभिन्न नामकरण प्रणालीहरू प्रयोग गर्न सक्छन्। Wotu फास्टनरको हालको GB/T845-1985 प्यान-हेड सेल्फ-ट्यापिङ स्क्रू दायरा, उदाहरणका लागि, इम्पेरियल "#4" पदनामको सट्टा मेट्रिक ST आकारहरूमा प्रकाशित गरिएको छ। कोटेशन तुलना गर्ने क्रेताले प्रत्येक आपूर्तिकर्तालाई परिचित गेज नामको अर्थ जताततै समान भौतिक स्क्रू हो भनी मान्नुको सट्टा मापनयोग्य आयामहरू फिर्ता गर्न सोध्नु पर्छ।
"#4" ले तपाईंलाई के बताउँछ - र यसले के अपरिभाषित छोड्छ?
खोज शब्द #4 स्व-ट्यापिंग स्क्रू विशिष्ट देखिन्छ, तर यो पूर्ण खरीद विवरण होइन। धेरै बजारहरूमा, "#4" नाममात्र गेज सन्दर्भको रूपमा प्रयोग गरिन्छ। एउटा उद्धरणले अझै पनि त्यो सन्दर्भलाई आयाम र स्थापना अवस्थाहरूमा अनुवाद गर्न आवश्यक छ जुन रेखाचित्र, नमूना वा परियोजना आवश्यकता विरुद्ध जाँच गर्न सकिन्छ।
यो विशेष गरी महत्त्वपूर्ण छ जब एक अन्तर्राष्ट्रिय क्रेताले मेट्रिक स्व-ट्यापिङ पदनामहरू प्रयोग गर्ने आपूर्तिकर्ता क्याटलगसँग इन्च-आधारित व्यावसायिक विवरण तुलना गरिरहेको छ। Wotu फास्टनर प्रकाशित फिलिप्स प्यान हेड सेल्फ-ट्यापिङ स्क्रू (GB/T845-1985) दायरा सूची ST2.9, ST3.5, ST4.2, ST4.8, ST5.5 र ST6.3, रड लम्बाइ 13 mm देखि 80 mm सम्म र गैर मानक लम्बाइ अनुकूलनको लागि समर्थन सहित। पृष्ठले "#4" स्वचालित रूपमा ती ST आकारहरू मध्ये कुनै एकसँग बराबर हुन्छ भनी उल्लेख गर्दैन।
खरिद नियम: खोज वा सन्दर्भ पदनामको रूपमा "#4" प्रयोग गर्नुहोस्, तर मापनयोग्य स्क्रू आयामहरू र आवश्यक संयुक्त अवस्थाद्वारा क्रम स्थिर गर्नुहोस्।
RFQ मा व्यास, थ्रेड र समग्र लम्बाइ अलग गर्नुहोस्
अनौपचारिक स्क्रू अनुरोधहरूमा तीनवटा आयामहरू प्राय: सँगै मिलाइन्छ: नाममात्र आकार, थ्रेड ज्यामिति र लम्बाइ। तिनीहरू संयुक्त को विभिन्न भागहरु लाई प्रभाव पार्छ, त्यसैले तिनीहरूलाई अलग निर्दिष्ट गर्नुपर्छ।
वास्तविक पेंच व्यास
व्यासले फास्टनरको आधारभूत स्केल परिभाषित गर्दछ र स्क्रू, तयार प्वाल र थ्रेड वरपरको सामग्री बीचको सम्बन्धलाई असर गर्छ। यदि आपूर्तिकर्ता र खरिदकर्ताले विभिन्न नामकरण प्रणालीहरू प्रयोग गर्दै छन् भने, मापन वा रेखाचित्र-परिभाषित व्यास सुरक्षित तुलना बिन्दु हो।
थ्रेड फारम र पिच
थ्रेड त्यो भाग हो जसले तयार सब्सट्रेटमा संलग्नता विकास गर्दछ। स्व-ट्यापिङ पेंच यसको बाहिरी व्यास द्वारा मात्र मूल्याङ्कन गर्न सकिँदैन; थ्रेड ज्यामितिले स्थापनाको क्रममा सामग्री कसरी विस्थापित वा संलग्न हुन्छ भन्ने कुरालाई पनि असर गर्छ। परियोजना रेखाचित्र वा आपूर्तिकर्ता प्राविधिक पुष्टिकरणले प्रस्तावित स्क्रूको लागि प्रयोग गरिएको वास्तविक थ्रेड विशिष्टता पहिचान गर्नुपर्छ।
समग्र लम्बाइ
लम्बाइले नियन्त्रण गर्दछ कि फास्टनरले माथिल्लो भागबाट जान सक्छ र अझै पनि आधार सामग्रीमा आवश्यक संलग्नता हासिल गर्न सक्छ। सही व्यास भएको तर गलत लम्बाइले अझै पनि कमजोर जोइन्ट बनाउन सक्छ। त्यसैले RFQ ले पूर्ण स्ट्याक-अप परिभाषित गर्नुपर्छ: भागको मोटाई निश्चित गरिँदै छ, कुनै पनि अन्तर वा मध्यवर्ती तह, र आधार सामग्रीमा आवश्यक संलग्नता।
निर्णय श्रृंखला सीधा छ:
संयुक्त स्ट्याक-अप → आवश्यक प्रवेश → प्रभावकारी संलग्नता → स्क्रू लम्बाइ।
सब्सट्रेटले निर्धारण गर्दछ कि समान स्क्रू विशिष्टता अझै पनि फिट हुन्छ
Wotu फास्टनरको GB/T845-1985 प्यान-हेड सेल्फ-ट्यापिङ स्क्रूलाई प्लास्टिकका भागहरू, घनत्व बोर्डहरू, ठोस काठ, बोर्डहरू, गृह-उपकरणहरू प्लास्टिकको आवरणहरू र साना हार्डवेयरहरू समावेश गर्नका लागि कागजात गरिएको छ। ती सामग्रीहरू स्थापनाको समयमा समान रूपमा व्यवहार गर्दैनन्।
कडा प्लास्टिकको भाग, इन्जिनियर गरिएको बोर्ड र ठोस काठले एउटै प्वाल र थ्रेड ज्यामितिमा फरक प्रतिक्रिया दिन सक्छ। त्यसैले खरिदकर्ताले "काठको लागि" वा "प्लास्टिकको लागि" जस्ता सामान्य कथन प्रयोग गर्नुको सट्टा वास्तविक सब्सट्रेट RFQ मा समावेश गर्नुपर्छ। सामाग्री मोटाई पनि महत्त्वपूर्ण छ किनभने थ्रेड संलग्नता पर्याप्त सामग्री मा एक स्थापना विवाद सिर्जना नगरी अभिप्रेत लक कार्य प्रदर्शन गर्न को लागी हुनुपर्दछ।
उत्पादन खरीदको लागि, उपयोगी सब्सट्रेट जानकारी समावेश छ:
- आधार सामग्री प्रकार;
- सामग्री मोटाई वा उपलब्ध संलग्नता गहिराई;
- चाहे सामग्री ठोस, बोर्ड-आधारित वा मोल्ड गरिएको हो;
- संयुक्त किनारा वा पातलो खण्डको नजिक छ कि छैन;
- पेंच तयार प्वालमा स्थापना भइरहेको छ कि छैन।
यो जानकारीले आपूर्तिकर्तालाई नाममात्र स्क्रू नामबाट मात्र उद्धृत गर्नुको सट्टा प्रस्ताव गरिएको सेल्फ-ट्यापिङ स्क्रू परिवार वास्तवमा संयुक्तसँग मेल खान्छ कि गर्दैन भनेर मूल्याङ्कन गर्न मद्दत गर्छ।
किन पायलट होल स्क्रू विशिष्टताको भाग हो
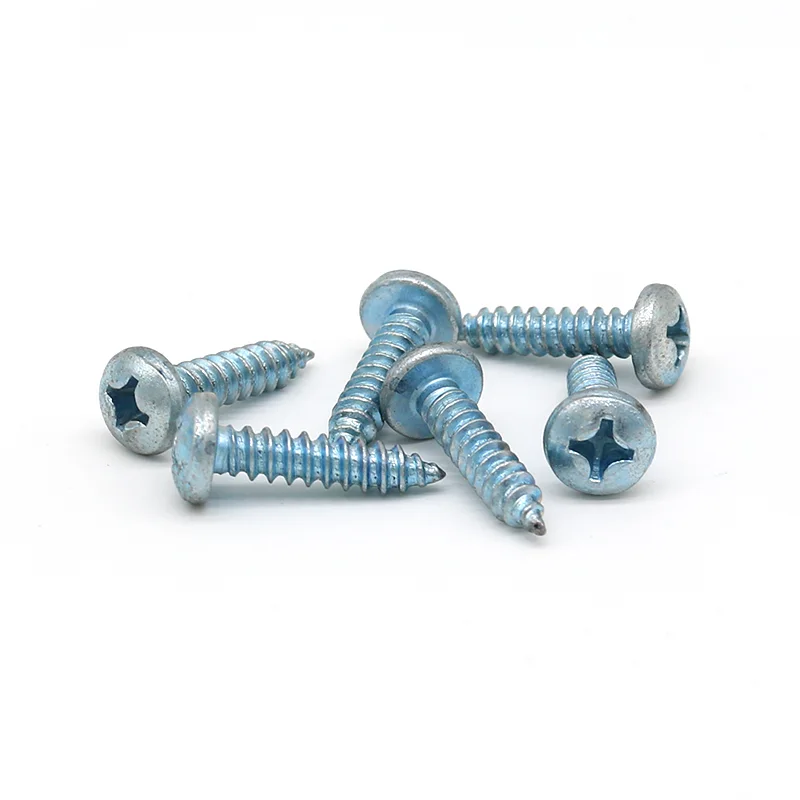
लक्षित Wotu उत्पादन पृष्ठले स्पष्ट रूपमा बताउँछ कि प्रयोग गर्नु अघि तलको प्वाल तयार गर्न आवश्यक छ। यसले पायलट प्वाललाई सभाको कार्यात्मक भाग बनाउँछ, माध्यमिक कार्यशाला विवरण होइन।
यदि तयार प्वाल वास्तविक स्क्रू र सब्सट्रेट संयोजनको लागि धेरै सानो छ भने, स्थापना प्रतिरोध बढ्न सक्छ र संयुक्तले अत्यधिक स्थानीय तनाव अनुभव गर्न सक्छ। यदि प्वाल धेरै ठूलो छ भने, थ्रेड संलग्नता कम गर्न सकिन्छ। त्यसकारण असम्बन्धित जेनेरिक चार्टबाट प्रतिलिपि गर्नुको सट्टा स्क्रू ज्यामिति, सब्सट्रेट र परियोजना आवश्यकताबाट सही मान पुष्टि गरिनुपर्छ।
एक पेशेवर RFQ लाई "पाइलट होल आवश्यक छ" मात्र लेख्नबाट जोगिनु पर्छ। यसले प्वाललाई कसले परिभाषित गर्छ र यसलाई कसरी प्रमाणित गरिनेछ भनेर स्पष्ट गर्नुपर्छ। उदाहरणका लागि, खरिदकर्ताले रेखाचित्र-परिभाषित प्वाल प्रदान गर्न सक्छ; वैकल्पिक रूपमा, आपूर्तिकर्तालाई प्रस्तावित स्क्रू र सामग्री संयोजनको लागि सिफारिस गरिएको प्वाल आधार फिर्ता गर्न आग्रह गर्न सकिन्छ।
| इनपुट | किन यसले पायलट-होल निर्णय परिवर्तन गर्दछ | के प्रमाणित गर्ने |
| वास्तविक पेंच व्यास | प्वाल र धागो बीचको आधारभूत सम्बन्ध सेट गर्दछ | आपूर्तिकर्ता-पुष्टी मापन योग्य व्यास |
| थ्रेड ज्यामिति | थ्रेडले तयार सामग्रीलाई कसरी संलग्न गर्छ भन्ने परिवर्तन गर्छ | थ्रेड विनिर्देश वा रेखाचित्र |
| सब्सट्रेट | काठ, बोर्ड र प्लास्टिक स्थापना समयमा फरक प्रतिक्रिया | संयुक्त मा प्रयोग गरिएको वास्तविक सामग्री |
| सामाग्री मोटाई | उपलब्ध संलग्नता गहिराइ नियन्त्रण गर्दछ | स्ट्याक-अप र आधार मोटाई |
| स्थापना विधि | उपकरण र टोक़ नियन्त्रणले दोहोर्याउने क्षमतालाई असर गर्छ | उत्पादन स्थापना अवस्था |
हेड र ड्राइभ शैली स्थापनालाई असर गर्छ, न केवल उपस्थिति
Wotu GB/T845-1985 उत्पादनले फिलिप्स विश्रामको साथ आर्क प्यान हेड प्रयोग गर्दछ। ती सुविधाहरू कार्यात्मक विशिष्टताको भागको रूपमा व्यवहार गर्नुपर्छ।
टाउकोले कसरी माथिल्लो भागको विरुद्धमा फास्टनर सिटहरू नियन्त्रण गर्दछ। ड्राइभले स्थापनाको समयमा प्रयोग गरिएको उपकरण इन्टरफेस परिभाषित गर्दछ। या त परिवर्तनले उपलब्ध क्लियरेन्स, उपकरण पहुँच, सिट व्यवहार र एसेम्बली-लाइन अनुकूलतालाई असर गर्न सक्छ। प्यान हेड र फिलिप्स अवकाश चाहिने खरिदकर्ताले प्रत्येक #4 सेल्फ-ट्यापिङ स्क्रू उद्धरणले एउटै हेड र ड्राइभ प्रयोग गर्नेछ भनी मान्नुको सट्टा ती आवश्यकताहरू सीधै बताउनु पर्छ।
यो पनि हो जहाँ रेखाचित्र र नमूनाहरू उपयोगी प्रमाण बन्छन्। एक आयामी रेखाचित्रले हेड ज्यामिति, थ्रेड र लम्बाइ पुष्टि गर्न सक्छ, जबकि अनुमोदित नमूनाले वास्तविक भागमा सिट र उपकरण पहुँच प्रमाणित गर्न मद्दत गर्न सक्छ।
सामग्री र सतह समाप्त सेवा अवस्था मिलाउन आवश्यक छ
Wotu फास्टनरको कागजातित GB/T845-1985 उत्पादनले कार्बन स्टिल प्रयोग गर्दछ र नीलो-सेतो जस्ता प्लेटिङ, रङ जस्ता प्लेटिङ र कालो अक्साइडलाई वैकल्पिक सतह उपचारको रूपमा सूचीबद्ध गर्दछ। ती विकल्पहरूलाई विशुद्ध रूपमा उपस्थितिमा परिवर्तन गर्न मिल्ने रूपमा व्यवहार गर्नु हुँदैन।
खरिदकर्ताले RFQ मा इच्छित वातावरण र आवश्यक सतह उपचार परिभाषित गर्नुपर्छ। एक इनडोर असेंबली, देखिने हार्डवेयर कम्पोनेन्ट र निर्दिष्ट कोटिंग प्रणालीको साथ परियोजनालाई विभिन्न स्वीकृति मापदण्डहरू आवश्यक पर्दछ। यदि परियोजनामा जंग, उपस्थिति वा कोटिंग-मोटाई आवश्यकता छ भने, त्यो आवश्यकता स्पष्ट रूपमा भनिएको हुनुपर्छ र प्रस्तावित फिनिश विरुद्ध प्रमाणित गरिनु पर्छ।
कोटिंग नामलाई असमर्थित कार्यसम्पादन दावीमा परिणत नगर्नुहोस्। व्यावहारिक खरिद प्रश्न भनेको आपूर्तिकर्ताले प्रस्ताव गरेको सामाग्री र फिनिश परियोजनाको स्पेसिफिकेशनसँग मेल खान्छ कि होइन र अर्डर जारी हुनु अघि कुनै विचलन घोषणा गरिएको छ कि छैन भन्ने हो।
#4 सेल्फ ट्यापिङ स्क्रू कोटेशन कसरी तुलना गर्ने
प्राविधिक आधार पङ्क्तिबद्ध भएपछि मात्र मूल्य तुलना अर्थपूर्ण हुन्छ। यदि आपूर्तिकर्ता A ले एउटा वास्तविक व्यास, एउटा थ्रेड र एउटा कोटिंग उद्धृत गर्दछ जबकि आपूर्तिकर्ता B ले अर्को कन्फिगरेसन उद्धृत गर्दछ भने, दुबै प्रस्तावहरू "#4 सेल्फ ट्यापिङ स्क्रू" लेबल प्रयोग गर्ने भएकोले मात्र समान हुँदैनन्।
| RFQ वस्तु | क्रेता परिभाषित गर्नुपर्छ | आपूर्तिकर्ता फिर्ता हुनुपर्छ |
| नाममात्र सन्दर्भ | #4 स्व-ट्यापिंग स्क्रू | आपूर्तिकर्ता नामकरण / समतुल्य सन्दर्भ |
| वास्तविक व्यास | आवश्यक वा रेखाचित्र-परिभाषित मान | मापनयोग्य व्यास प्रस्ताव गरियो |
| थ्रेड | परियोजना आवश्यकता तय भएमा | प्रस्तावित थ्रेड विनिर्देश |
| लम्बाइ | समग्र लम्बाइ र संयुक्त स्ट्याक-अप | प्रस्तावित लम्बाइ |
| पायलट प्वाल | तयार प्वाल आवश्यकता | सिफारिस गरिएको वा रेखाचित्र-पुष्टि गरिएको आधार |
| सब्सट्रेट | काठ, बोर्ड, प्लास्टिक वा वास्तविक परियोजना सामग्री | प्रस्तावित स्क्रूको लागि उपयुक्तता पुष्टि |
| हेड / ड्राइभ | आवश्यक सिट र उपकरण इन्टरफेस | टाउको र विश्राम प्रस्ताव गरियो |
| सामग्री / समाप्त | परियोजना सामग्री र सतह आवश्यकता | उपलब्ध सामग्री र उपचार |
| मात्रा / प्याकिंग | अर्डर मात्रा र प्याकिंग आवश्यकता | वाणिज्य उद्धरण आधार |
Wotu फास्टनर सेल्फ ट्यापिङ स्क्रू श्रेणी खरिदकर्ताले सही स्क्रू कन्फिगरेसन फिक्स गर्नु अघि उपलब्ध उत्पादन परिवारको समीक्षा गर्न प्रयोग गर्न सकिन्छ। श्रेणी चरण उत्पादन खोज को लागी उपयोगी छ; उत्पादन-विवरण र रेखाचित्र चरण जहाँ अन्तिम प्राविधिक विशिष्टता पुष्टि हुनुपर्छ।
खरिद अर्डर अघि के जम्मा हुनुपर्छ?
PO जारी गर्नु अघि, खरिदकर्ताले मार्केटिङ नाममा भर नपरिकन प्रस्तावित स्क्रू पहिचान गर्न सक्षम हुनुपर्छ। अन्तिम अर्डर आधारमा मापनयोग्य स्क्रू ज्यामिति, लम्बाइ, टाउको, ड्राइभ, सामग्री, सतह समाप्त, आवश्यक पायलट-प्वाल अवस्था, सब्सट्रेट र प्याकेजिङ स्कोप समावेश गर्नुपर्छ।
उच्च-भोल्युम वा दोहोर्याइएको खरिदहरूको लागि, पुन: प्रयोग गर्न सकिने अनुमोदन सन्दर्भ थप्नुहोस्: एक आयाम रेखाचित्र, अनुमोदित नमूना, आपूर्तिकर्ता भाग सन्दर्भ वा सहमत निर्दिष्टीकरण संशोधन। यसले जोखिम कम गर्छ कि पछिको ब्याच "#4" को फरक व्याख्याबाट उद्धृत वा उत्पादन गरिन्छ।
यदि परियोजना अझै RFQ चरणमा छ भने, संयुक्त रेखाचित्र, सब्सट्रेट जानकारी, आवश्यक आकार सन्दर्भ पठाउनुहोस् र Wotu Fastener's मार्फत समाप्त गर्नुहोस्। सम्पर्क / RFQ पृष्ठ। उपयोगी अर्को चरण सबैभन्दा कम #4 स्क्रू मूल्यको लागि सोध्नु होइन; यो एउटै मापन योग्य पेंच र एउटै स्थापना अवस्थासँग बाँधिएको उद्धरण प्राप्त गर्न हो।