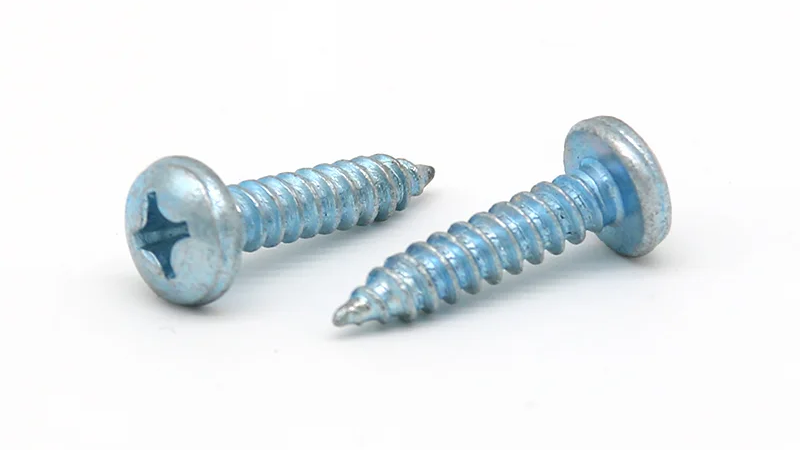
Kies zelftappende schroeven voor kunststof door het schroefdraadontwerp af te stemmen op de hars, het geleidegat en het omringende kunststof. Controleer vervolgens de kopzitting, de schroefdraadaangrijping en de aandraaiomstandigheden op de werkelijke onderdelen. Met de schroefdiameter alleen kan geen geschikte gatgrootte of installatiekoppel worden bereikt.
Deze handleiding heeft betrekking op metalen schroeven die in kunststof onderdelen worden bevestigd. Deze schroeven creëren hun passende schroefdraad tijdens de installatie, maar de hier besproken toepassingen vereisen een voorbereid gat, dat in het onderdeel kan worden gegoten. HENGZUAN noemt PVC-, ABS- en kunststofbehuizingen voor apparaten onder de toepassingen voor zijn zelftappende kruiskopschroef met kruiskop. Als u dat product voor een bepaalde behuizing selecteert, moet u nog steeds de verbinding controleren: dezelfde schroef kan zich anders gedragen als de harskwaliteit, de gatgeometrie of het montageproces verandert.
Welke kunststof- en voegvoorwaarden bevestigt u?
Begin met de daadwerkelijke kunststofkwaliteit en het gedeelte van het onderdeel waarin de schroef wordt geplaatst. Een algemene omschrijving zoals “ABS-afdekking” laat informatie weg die van invloed is op de draadvorming en de sterkte van het omringende materiaal.
De schroef kan een dikke wand, een gevormde naaf of een bestaand gat met schroefdraad binnendringen. Een nok is het verhoogde plastic element rond een schroefgat. De beschikbare wanddikte en ondersteuning zijn van belang omdat de schroef het omringende plastic belast terwijl het de verbinding vormt en vastmaakt.
| Informatie om te bevestigen | Waarom het de selectie beïnvloedt |
| Harskwaliteit en versterking of vulmiddel | Het materiaalgedrag heeft invloed op de manier waarop de passende draad zich vormt en hoe de verbinding reageert op belasting. |
| Afmetingen van gaten en naven | Het plastic rond het gat moet draadvorming opvangen zonder de vereiste ondersteuning te verliezen. |
| Bovenste onderdeel en zijn opening | De schroef moet ervoor zorgen dat de componenten bij elkaar kunnen komen en op de bedoelde manier kunnen worden geplaatst. |
| Service- en onderhoudsvereisten | Hitte, langdurige belasting, blootstelling aan chemicaliën en demontage vereisen mogelijk controles die verder gaan dan de initiële installatie. |
Zo is het vervangen van de hars in een verder ongewijzigde behuizing een reden om de bevestigingsvoorwaarden te herzien. Een oude gereedschapsinstelling en een ongewijzigde schroefaanduiding garanderen niet dat het herziene onderdeel op dezelfde manier zal worden gemonteerd.
Welk draadontwerp past bij de kunststoftoepassing?
Vergelijk het draadprofiel en de buitendiameter. Steek, flankgeometrie en kerndiameter beïnvloeden de beschikbare ruimte voor verplaatst plastic en de belasting die op de gatwand wordt uitgeoefend. Twee schroeven met dezelfde nominale diameter kunnen daarom verschillende gatontwerpen vereisen.
Draadvormende schroeven verplaatsen materiaal om een passende schroefdraad te creëren. Draadsnijdende ontwerpen verwijderen materiaal door middel van een snijfunctie. Een spitse punt alleen identificeert geen draadsnijschroef, en de twee benaderingen mogen geen gataanbeveling delen alleen maar omdat hun diameters overeenkomen.
Sommige schroeven die speciaal voor thermoplasten zijn ontworpen, gebruiken schroefdraadgeometrie die bedoeld is om de radiale belasting te verminderen terwijl de grip behouden blijft. Dat kan relevant zijn waar een dunne naaf, hoge insteekweerstand of een smalle aanhaalmarge een conventionele tapdraad moeilijk te gebruiken maken. De geschiktheid van de schroef en de naaf moet nog samen worden gecontroleerd.
HENGZUAN's Zelftappende kruiskopschroeven met kruiskop worden vermeld als koolstofstaalproducten onder de aanduiding GB/T845-1985, waarbij PVC en ABS tot de genoemde toepassingen behoren. Gebruik de productspecificatie en de daadwerkelijke behuizingstekening om de diameter, lengte en draadgeometrie voor het beoogde hars- en naafontwerp te controleren.
Als een kandidaatschroef overmatige weerstand bij het insteken of barsten in de naaf produceert, onderzoek dan de combinatie van schroefdraad en gat voordat u het koppel verhoogt. Een ander draadontwerp kan helpen, maar dit moet worden beoordeeld aan de hand van dezelfde hars-, verbindingsgeometrie en montage-eisen.
Hoe moeten het pilotgat en de schroefaansluiting worden ontworpen?
Diameter en tolerantie van het pilotgat
Een geleidegat voor schroeven in plastic moet materiaal achterlaten zodat de schroefdraad kan ingrijpen, terwijl de schroef zonder overmatige belasting kan binnendringen. Een kleiner gat is niet automatisch een sterkere keuze. Het kan de insteekweerstand verhogen en het omringende plastic uitzetten; een te groot gat kan onvoldoende betrokkenheid achterlaten.
Gebruik een aanbeveling die van toepassing is op de specifieke schroefgeometrie en hars, en verifieer deze vervolgens op het onderdeel. Gatverhoudingen die voor een gespecialiseerde schroef zijn gepubliceerd, mogen niet worden overgebracht naar een niet-gerelateerde zelftappende schroef.
Geef zowel de tolerantie als de nominale diameter op. Bij een proef met één gat van geschikte grootte kunnen problemen aan beide uiteinden van het productiebereik worden gemist. Controleer bij een gegoten gat de tapsheid ervan en de afmetingen langs de ingrijpdiepte. Het meten van alleen de opening beschrijft mogelijk niet het gedeelte waarin de schroef de schroefdraad vormt.
Boss-muren, gatinvoer en blinde gatdiepte
Het ontwerp van de kunststof schroefnaaf omvat het materiaal rond het gat, de ingang en de beschikbare diepte. Het vergroten van de interferentie door het verkleinen van het geleidegat verandert ook de belasting op de naafwand. Als de muur dun is of slecht wordt ondersteund, kan de verandering barsten veroorzaken in plaats van de verbinding te verbeteren.
Een toegangsontlasting kan helpen bij het beheersen van stress nabij de opening in een passend ontworpen verbinding. De afmetingen ervan behoren tot het ontwerp van de schroeven en componenten; het is geen universele bewerkingsinstructie.
Laat in een blind gat ruimte over voor het schroefpunt voorbij de beoogde volledige draadaangrijping. Bevestig deze speling terwijl de componenten in hun zittende positie zitten. Een schroef die de bodem bereikt vóór de hoofdstoelen, kan een hoog koppel aflezen terwijl het geheel los blijft.
Maak ook onderscheid tussen het ontvangende gat en het vrije gat van het bovenste onderdeel. Wanneer een afdekking tegen een onderste naaf moet worden getrokken, kan onbedoelde draadaangrijping in de afdekking die beweging belemmeren.
Welke invloed hebben de kopzitting en de schroeflengte op het gewricht?
De schroefkop heeft een geschikt draagoppervlak nodig en de verbinding heeft een bruikbare schroefdraad nodig. Controleer beide in gemonteerde positie.
Een panhead rust normaal gesproken tegen een ondersteunende zitting onder het hoofd. Het mag niet in een ongeschikt plastic oppervlak worden gedreven om een vlak uiterlijk te creëren. Waar de kop in een uitsparing zit, bevestig de geometrie van de uitsparing, de resterende ondersteuning en toegang voor de bestuurder.
Controleer voor een HENGZUAN-bolkopschroef de werkelijke kopafmetingen ten opzichte van de behuizingszitting. Als de kop een rand raakt, kantelt of het plastic zichtbaar vervormt voordat de componenten sluiten, corrigeert het toenemende koppel de geometrische mismatch niet.
De schroeflengte moet rekening houden met het bovenste onderdeel en het gedeelte dat het ontvangende plastic binnengaat. Het taps toelopende punt biedt niet dezelfde volledige profielaangrijping als het schroefdraadgedeelte daarachter. Overmatige lengte kan ervoor zorgen dat de punt naar beneden komt voordat de verbinding sluit.
Een langere schroef kan voor extra aangrijping zorgen als er voldoende naafdiepte beschikbaar is. Bevestig het resulterende insteekgedrag en de bodemspeling, in plaats van extra lengte te gebruiken om een ongeschikt gat of beschadigde schroefdraad te compenseren.
Hoe kunt u het aanhaalmoment instellen zonder het plastic te strippen?
Inbreng-, aanhaal- en stripmoment
Het inbrengkoppel is het maximale koppel dat wordt ondervonden terwijl de schroef naar binnen gaat, voordat de kop zijn zitting bereikt. Er wordt een aanhaalmoment toegepast om de verbinding na het aanbrengen te voltooien. Stripkoppel markeert het falen van de plastic draad. De verbinding heeft voldoende scheiding nodig tussen de normale assemblagevereisten en het onvermogen om variatie in onderdelen en uitrusting op te vangen.
De naaf, het zitgedeelte van de kop of de schroef kunnen eerder bezwijken dan de plastic draadstrips. Een bruikbare instelling moet variatie mogelijk maken vóór de eerste relevante storing, inclusief scheuren, doortrekken van de kop of schroefbeschadiging, waar mogelijk.
Het koppel hangt ook af van de wrijving bij de schroefdraad en onder de kop. Het veranderen van de afwerking, het toevoegen van een smeermiddel of het veranderen van het componentoppervlak kan de relatie tussen het gemeten koppel en de klemming veranderen. Een koppelwaarde van een andere schroef-huiscombinatie is daarom onvoldoende bewijs voor de onderhavige verbinding.
Proefmontage op werkelijke onderdelen
Gebruik representatieve componenten en een gecontroleerd montageproces om de setting tot stand te brengen. Een praktische volgorde is:
- Bevestig de componenten. Noteer de schroef, harskwaliteit, gat- en naafafmetingen, plaatsing van de zitting en oppervlakteconditie.
- Let op het inbrengen en zitten. Controleer of de schroef correct wordt ingevoerd en de onderdelen sluiten voordat het gereedschap stopt. Koppel- en rotatiegegevens, indien beschikbaar, kunnen helpen deze fasen te onderscheiden.
- Vaststellen van faalgedrag op proefstukken. Bepaal of overmatig aandraaien de plastic draad verwijdert, de naaf scheurt, de zitting beschadigt of een nieuwe storing veroorzaakt. Gebruik geen monsters van destructieve tests in productieassemblages.
- Controleer een werkinstelling voor representatieve variaties. Neem de relevante gattoleranties en componentvoorwaarden op in plaats van te vertrouwen op één succesvolle montage.
- Leg het gevalideerde proces vast. Houd het gereedschap, de snelheid, de afsnijmethode en de toestand van de schroef consistent met de proef, en bekijk de wijzigingen voordat u ze in productie gebruikt.
De volgende observaties helpen het onderzoek te richten; elk kan meer dan één oorzaak hebben.
| Observatie van de vergadering | Wat u eerst moet controleren |
| De baas kraakt terwijl de schroef binnendringt | Gatgrootte en -vorm, omringende wand, schroefdraadgeometrie en uitlijning. |
| De schroef stopt terwijl er een opening overblijft | Blindgatdiepte, onbedoeld vastgrijpen in het bovendeel en hoofdzit. |
| De schroef blijft draaien zonder de verbinding vast te draaien | Schade aan plastic draad, beschikbare aangrijping en de toestand onder de kop. |
| Identieke gereedschapsinstellingen geven inconsistente resultaten | Gatvariatie, materiaalconditie, toestand van het schroefoppervlak en gereedschapsprestaties. |
Als de marge tussen een succesvolle plaatsing en schade te smal is, bekijk dan het verbindingsontwerp opnieuw. Het selecteren van een hogere gereedschapsinstelling kan geen stabiel montagevenster creëren dat de verbinding zelf mist.
Wat verandert er bij herhaalde montage- en servicevoorwaarden?
Herhaalde montage heeft zijn eigen evaluatie nodig. Tijdens de eerste installatie zorgt de schroef voor de passende schroefdraad. Bij het opnieuw monteren moet het de bestaande draad volgen zonder te snijden of een concurrerend pad te vormen. Begin voorzichtig en controleer op beschadigde schroefdraad of een schroef die niet meer op zijn plaats zit en vastzit zoals bedoeld.
Er bestaat geen universele hergebruiktelling voor zelftappende schroeven in kunststof. Als een behuizing wordt geopend voor onderhoud, test dan de vereiste demontage- en hermontagevolgorde op de beoogde componenten. Vermeld de montagemethode die het onderhoudspersoneel daadwerkelijk zal gebruiken.
Onderhoudsomstandigheden kunnen ook problemen aan het licht brengen die onmiddellijk na het vastdraaien ontbreken. Voor onderdelen die langdurig worden belast of bij temperatuurschommelingen, moet u beoordelen of de verbinding onder de beoogde omstandigheden de vereiste klemming behoudt en functioneert. Een koppelcontrole, uitgevoerd door de schroef verder te draaien, meet niet direct de resterende klembelasting.
Controleer ook de chemische compatibiliteit. Smeermiddelen, schoonmaakmiddelen en productieresten kunnen sommige kunststoffen aantasten en bijdragen aan spanningsscheuren, die na montage kunnen ontstaan. Het toevoegen van een niet-geverifieerd smeermiddel om de inbrengweerstand te verminderen, verandert de omstandigheden die worden geëvalueerd.
Kiezen voor zelftappende schroeven voor kunststof betekent dat u de schroef, het materiaal, het gat, de zitting en het montageproces als één verbinding bevestigt. Aan bespreek uw plastic bevestigingsvereisten met HENGZUANGeef de harskwaliteit, een tekening van het gat en de naaf, de beoogde schroefafmetingen, montage- en onderhoudsvereisten en de hoeveelheid op.