Escolha parafusos auto-roscantes para plástico combinando o desenho da rosca com a resina, o orifício piloto e o plástico circundante e, em seguida, verificando o assentamento da cabeça, o engate da rosca e as condições de aperto nas peças reais. O diâmetro do parafuso por si só não pode estabelecer um tamanho de furo ou torque de instalação adequado.
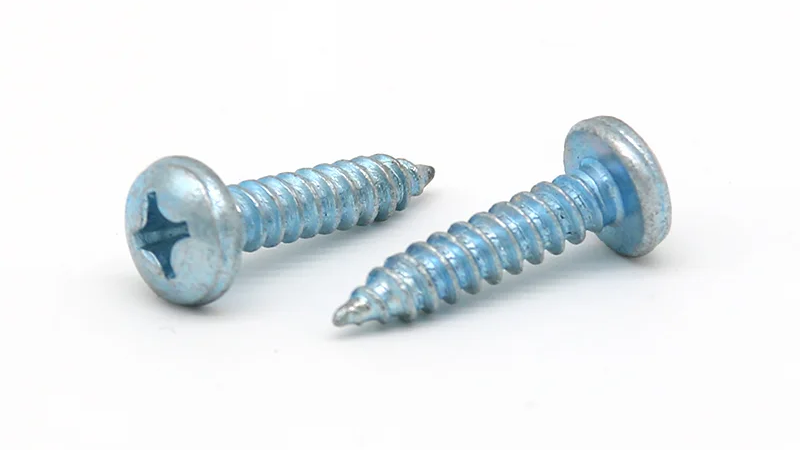
Este guia refere-se à fixação de parafusos metálicos em componentes plásticos. Esses parafusos criam sua rosca correspondente durante a instalação, mas as aplicações discutidas aqui exigem um furo preparado, que pode ser moldado na peça. A HENGZUAN lista caixas de plástico de PVC, ABS e eletrodomésticos entre as aplicações para seu parafuso auto-roscante de cabeça panela Phillips. A seleção desse produto para um alojamento específico ainda requer a verificação da conexão: o mesmo parafuso pode se comportar de maneira diferente quando o grau de resina, a geometria do furo ou o processo de montagem mudam.
Quais condições de plástico e juntas você está corrigindo?
Comece com o tipo de plástico real e a seção da peça que recebe o parafuso. Uma descrição geral como “capa ABS” deixa de fora informações que afetam a formação da rosca e a resistência do material circundante.
O parafuso pode entrar em uma parede espessa, em uma saliência moldada ou em um furo roscado existente. Uma saliência é o recurso plástico elevado que envolve um orifício de parafuso. A espessura da parede e o suporte disponíveis são importantes porque o parafuso carrega o plástico circundante à medida que se forma e aperta a conexão.
| Informações para confirmar | Por que isso afeta a seleção |
| Grau de resina e reforço ou enchimento | O comportamento do material afeta a forma como a rosca correspondente se forma e como a junta responde ao carregamento. |
| Dimensões do furo e do ressalto | O plástico ao redor do furo deve acomodar a formação da rosca sem perder o suporte necessário. |
| Componente superior e seu orifício de folga | O parafuso deve permitir que os componentes se unam e se encaixem conforme pretendido. |
| Requisitos de serviço e manutenção | Calor, carga sustentada, exposição a produtos químicos e desmontagem podem exigir verificações além da instalação inicial. |
Por exemplo, trocar a resina em um alojamento inalterado é um motivo para rever as condições de fixação. Uma configuração de ferramenta antiga e uma designação de parafuso inalterada não estabelecem que a peça revisada será montada da mesma maneira.
Qual design de rosca se adapta à aplicação de plástico?
Compare o perfil da rosca, bem como seu diâmetro externo. O passo, a geometria do flanco e o diâmetro do núcleo influenciam o espaço disponível para o plástico deslocado e a carga aplicada à parede do furo. Dois parafusos com o mesmo diâmetro nominal podem, portanto, exigir designs de furos diferentes.
Os parafusos formadores de rosca deslocam o material para criar uma rosca correspondente. Projetos de rosqueamento removem material por meio de um recurso de corte. Uma ponta pontiaguda por si só não identifica um parafuso rosqueador, e as duas abordagens não devem compartilhar uma recomendação de furo simplesmente porque seus diâmetros coincidem.
Alguns parafusos projetados especificamente para termoplásticos usam geometria de rosca destinada a reduzir a carga radial enquanto mantêm o engate. Isso pode ser relevante quando uma saliência fina, alta resistência à inserção ou uma margem de aperto estreita dificultam o uso de uma rosca macho convencional. A adequação do parafuso e da saliência ainda precisa ser verificada em conjunto.
HENGZUAN Parafusos autorroscantes de cabeça panela Phillips são listados como produtos de aço carbono sob a designação GB/T845-1985, com PVC e ABS entre suas aplicações declaradas. Use a especificação do produto e o desenho real do alojamento para verificar o diâmetro, o comprimento e a geometria da rosca para a resina pretendida e o design do ressalto.
Se um parafuso candidato produzir resistência de inserção excessiva ou fissuras na saliência, examine a combinação de rosca e furo antes de aumentar o torque. Um desenho de rosca diferente pode ajudar, mas deve ser avaliado em relação à mesma resina, geometria de junta e requisitos de montagem.
Como o furo piloto e o ressalto do parafuso devem ser projetados?
Diâmetro e tolerância do furo piloto
Um orifício piloto para parafusos em plástico deve deixar material para a rosca se encaixar e permitir que o parafuso entre sem carga excessiva. Um furo menor não é automaticamente uma escolha mais forte. Pode aumentar a resistência à inserção e expandir o plástico circundante; um furo superdimensionado pode deixar engate insuficiente.
Use uma recomendação que se aplique à geometria específica do parafuso e à resina e, em seguida, verifique-a no componente. As proporções de furos publicadas para um parafuso especializado não devem ser transferidas para um parafuso macho não relacionado.
Especifique a tolerância, bem como o diâmetro nominal. Um teste usando um furo de tamanho conveniente pode deixar passar dificuldades em qualquer extremidade da faixa de produção. Para um furo moldado, verifique sua conicidade e as dimensões ao longo da profundidade de engate. Medir apenas a abertura pode não descrever a seção em que o parafuso forma sua rosca.
Paredes de ressalto, entrada de furo e profundidade de furo cego
O design da saliência do parafuso de plástico inclui o material ao redor do furo, a entrada e a profundidade disponível. Aumentar a interferência reduzindo o furo piloto também altera a carga na parede do ressalto. Onde a parede for fina ou mal suportada, a mudança pode causar fissuras em vez de melhorar a junta.
Um alívio de entrada pode ajudar a controlar a tensão perto da abertura em uma conexão projetada adequadamente. Suas dimensões pertencem ao projeto do parafuso e do componente; eles não são uma instrução de usinagem universal.
Em um furo cego, deixe espaço para a ponta do parafuso além do engate total pretendido da rosca. Confirme esta folga com os componentes na posição assentada. Um parafuso que atinge a parte inferior antes dos assentos da cabeça pode produzir uma leitura de alto torque, deixando o conjunto solto.
Distinga também o furo de recepção do furo de folga do componente superior. Quando uma tampa precisa ser puxada contra uma saliência inferior, o engate não intencional da linha na tampa pode interferir nesse movimento.
Como o assentamento da cabeça e o comprimento do parafuso afetam a junta?
A cabeça do parafuso precisa de uma superfície de apoio adequada e a conexão precisa de um encaixe de rosca utilizável. Verifique ambos na posição montada.
Uma cabeça de panela normalmente se apoia em um assento de apoio abaixo da cabeça. Não deve ser cravado em uma superfície plástica inadequada para criar uma aparência nivelada. Onde a cabeça fica dentro de um recesso, confirme a geometria do recesso, o suporte restante e o acesso do acionador.
Para um parafuso de cabeça panela HENGZUAN, revise as dimensões reais da cabeça em relação ao assento da caixa. Se o cabeçote entrar em contato com uma borda, inclinar ou deformar visivelmente o plástico antes dos componentes se fecharem, aumentar o torque não corrige a incompatibilidade geométrica.
O comprimento do parafuso deve levar em conta o componente superior e a porção que entra no plástico receptor. A ponta cônica não fornece o mesmo engate de perfil completo que a seção rosqueada atrás dela. O excesso de comprimento pode fazer com que a ponta chegue ao fundo antes que a junta feche.
Um parafuso mais longo pode fornecer engate adicional quando houver profundidade de ressalto suficiente disponível. Confirme o comportamento de inserção resultante e a folga inferior, em vez de usar comprimento adicional para compensar um furo inadequado ou rosca danificada.
Como você pode definir o torque de aperto sem remover o plástico?
Torque de inserção, aperto e remoção
O torque de inserção é o torque máximo encontrado enquanto o parafuso entra, antes que a cabeça atinja seu assento. O torque de aperto é aplicado para completar a conexão após o assentamento. O torque de decapagem marca falha na rosca plástica. A junta precisa de separação suficiente entre as demandas normais de montagem e a falha para acomodar variações em peças e equipamentos.
A saliência, a área de assentamento da cabeça ou o parafuso podem falhar antes que a rosca plástica se solte. Uma configuração utilizável deve permitir variação antes da primeira falha relevante, incluindo rachaduras, rompimento da cabeça ou danos ao parafuso, quando isso for possível.
O torque também depende do atrito nas roscas e abaixo da cabeça. Alterar o acabamento, adicionar lubrificante ou alterar a superfície do componente pode alterar a relação entre o torque medido e a fixação. Um valor de torque de outra combinação de parafuso e alojamento é, portanto, evidência insuficiente para a presente junta.
Montagem de teste em peças reais
Use componentes representativos e um processo de montagem controlado para estabelecer a configuração. Uma sequência prática é:
- Confirme os componentes. Registre o parafuso, o grau da resina, as dimensões do furo e da saliência, a disposição do assentamento e a condição da superfície.
- Observe a inserção e o assentamento. Verifique se o parafuso entra corretamente e as peças fecham antes que a ferramenta pare. Os registros de torque e rotação, quando disponíveis, podem ajudar a distinguir esses estágios.
- Estabeleça o comportamento de falha nas peças de teste. Determine se o aperto excessivo desgasta a rosca plástica, racha a saliência, danifica a sede ou causa outra falha. Não utilize corpos de prova provenientes de testes destrutivos em montagens de produção.
- Verifique uma configuração de trabalho em variações representativas. Inclua as tolerâncias relevantes do furo e as condições dos componentes em vez de depender de uma montagem bem-sucedida.
- Registre o processo validado. Mantenha a ferramenta, a velocidade, o método de corte e a condição do parafuso consistentes com o teste e revise as alterações antes de usá-las na produção.
As observações a seguir ajudam a direcionar a investigação; cada um pode ter mais de uma causa.
| Observação de montagem | O que verificar primeiro |
| Boss quebra enquanto o parafuso entra | Tamanho e formato do furo, parede circundante, geometria e alinhamento da rosca. |
| O parafuso para enquanto permanece uma lacuna | Profundidade do furo cego, engate involuntário na parte superior e assentamento da cabeça. |
| O parafuso continua girando sem apertar a junta | Danos na rosca plástica, engate disponível e condição abaixo da cabeça. |
| Configurações de ferramentas idênticas fornecem resultados inconsistentes | Variação do furo, condição do material, condição da superfície do parafuso e desempenho da ferramenta. |
Se a margem entre o assentamento bem-sucedido e o dano for muito estreita, reveja o projeto da conexão. Selecionar uma configuração de ferramenta mais alta não pode criar uma janela de montagem estável que falta à própria junta.
O que muda com condições repetidas de montagem e serviço?
A montagem repetida precisa de sua própria avaliação. Durante a instalação inicial, o parafuso cria a rosca correspondente. Na remontagem, deve seguir a rosca existente sem cortar ou formar um caminho concorrente. Comece com cuidado e verifique se há roscas danificadas ou um parafuso que não esteja mais assentado e preso conforme planejado.
Não existe uma contagem universal de reutilização para parafusos auto-roscantes em plástico. Quando um invólucro for aberto para manutenção, teste a sequência necessária de desmontagem e remontagem nos componentes pretendidos. Inclua o método de montagem que o pessoal de manutenção realmente usará.
As condições de serviço também podem expor problemas que desaparecem imediatamente após o aperto. Para peças sob carga sustentada ou mudanças de temperatura, avalie se a conexão mantém a fixação necessária e funciona nas condições pretendidas. Uma verificação de torque realizada girando ainda mais o parafuso não mede diretamente a carga restante da braçadeira.
Verifique também a compatibilidade química. Lubrificantes, agentes de limpeza e resíduos de fabricação podem afetar alguns plásticos e contribuir para fissuras por tensão, que podem aparecer após a montagem. A adição de um lubrificante não verificado para reduzir a resistência à inserção altera as condições que estão sendo avaliadas.
Selecionar parafusos auto-roscantes para plástico significa confirmar o parafuso, o material, o furo, a sede e o processo de montagem como uma única conexão. Para discuta seus requisitos de fixação de plástico com HENGZUAN, forneça o grau da resina, um desenho do furo e da saliência, as dimensões pretendidas do parafuso, os requisitos de montagem e manutenção e a quantidade.