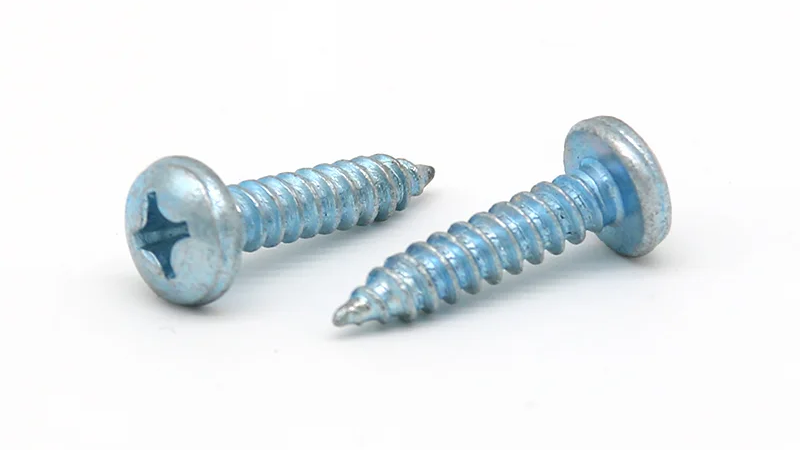
پلاسٽڪ لاءِ سلفي ٽيپنگ اسڪرو چونڊيو ٿريڊ ڊيزائن کي رين، پائليٽ هول ۽ ڀر واري پلاسٽڪ سان ملايو، پوءِ اصل حصن تي هيڊ سيٽنگ، ٿريڊ جي مصروفيت ۽ سخت حالتن کي چيڪ ڪريو. اسڪرو قطر اڪيلو مناسب سوراخ سائيز يا تنصيب ٽوڪ قائم نٿو ڪري سگھي.
هي گائيڊ پلاسٽڪ جي اجزاء ۾ جڙيل ڌاتو اسڪرو جو تعلق آهي. اهي اسڪرو انسٽاليشن دوران پنهنجو ملائڻ وارو ڌاڳو ٺاهيندا آهن، پر هتي بحث ڪيل ايپليڪيشنن لاءِ تيار ڪيل سوراخ جي ضرورت هوندي آهي، جنهن کي حصو ۾ ٺهيل هجي. HENGZUAN پنهنجي فلپس پين هيڊ سيلف ٽيپنگ اسڪرو لاءِ ايپليڪيشنن جي وچ ۾ PVC، ABS ۽ ايپلائنس پلاسٽڪ هائوسنگ لسٽ ڪري ٿو. ھڪڙي خاص ھاؤسنگ لاءِ اھو پراڊڪٽ چونڊڻ اڃا تائين ڪنيڪشن جي جانچ ڪرڻ جي ضرورت آھي: ساڳي اسڪرو مختلف طريقي سان ڪم ڪري سگھي ٿو جڏھن رين گريڊ، سوراخ جاميٽري يا اسيمبليء جي عمل ۾ تبديلي اچي ٿي.
ڪهڙيون پلاسٽڪ ۽ گڏيل حالتون توهان کي تيز ڪري رهيا آهيو؟
اصل پلاسٽڪ گريڊ سان شروع ڪريو ۽ اسڪرو حاصل ڪرڻ واري حصي جو حصو. هڪ عام وضاحت جيئن ته "ABS cover" معلومات کي ڇڏي ٿو جيڪا ڌاڳو ٺهڻ ۽ ڀرپاسي مواد جي طاقت کي متاثر ڪري ٿي.
اسڪرو هڪ ٿلهي ڀت ۾ داخل ٿي سگھي ٿو، هڪ ٺهيل باس يا هڪ موجوده موضوع واري سوراخ. هڪ باس هڪ اسڪرو سوراخ جي چوڌاري اڀريل پلاسٽڪ جي خاصيت آهي. ان جي موجود ڀت جي ٿلهي ۽ سپورٽ جو معاملو آهي ڇاڪاڻ ته اسڪرو ڀرپاسي جي پلاسٽڪ کي لوڊ ڪري ٿو جيئن اهو ڪنيڪشن ٺاهي ۽ مضبوط ڪري ٿو.
| تصديق ڪرڻ لاء ڄاڻ | ڇو ته اهو چونڊ کي متاثر ڪري ٿو |
| رال گريڊ ۽ reinforcement يا ڀريندڙ | مواد جي رويي تي اثر انداز ٿئي ٿو ته ڪيئن ملندڙ ڌاڳو فارم ۽ ڪيئن گڏيل لوڊ ڪرڻ جو جواب ڏئي ٿو. |
| سوراخ ۽ باس طول و عرض | سوراخ جي چوڌاري پلاسٽڪ کي لازمي سپورٽ کي وڃائڻ کان سواء ڌاڳو ٺهڻ جي ضرورت آهي. |
| مٿو حصو ۽ ان جي صفائي سوراخ | اسڪرو کي لازمي طور تي اجزاء کي گڏ ڪرڻ ۽ سيٽ ڪرڻ جي اجازت ڏيڻ گهرجي. |
| خدمت ۽ سار سنڀال گهرجون | گرمي، مسلسل لوڊشيڊنگ، ڪيميائي نمائش ۽ ڌار ڪرڻ جي ضرورت ٿي سگھي ٿي شروعاتي تنصيب کان ٻاهر چيڪن جي. |
مثال طور، ٻي صورت ۾ غير تبديل ٿيل هائوسنگ ۾ رال کي تبديل ڪرڻ جو هڪ سبب آهي تيز رفتار جي حالتن جو جائزو وٺڻ. هڪ پراڻي ٽول سيٽنگ ۽ هڪ غير تبديل ٿيل اسڪرو نامزدگي قائم نٿو ڪري ته نظر ثاني ٿيل حصو ساڳئي طريقي سان گڏ ٿيندو.
ڪهڙو ٿلهو ڊيزائن پلاسٽڪ ايپليڪيشن کي پورو ڪري ٿو؟
سلسلي جي پروفائيل سان گڏو گڏ ان جي ٻاهرئين قطر جي ڀيٽ ڪريو. پچ، فلانڪ جاميٽري ۽ بنيادي قطر بي گھر ٿيل پلاسٽڪ لاءِ موجود جاءِ ۽ سوراخ جي ڀت تي لاڳو ٿيل لوڊشيڊنگ کي متاثر ڪن ٿا. ان ڪري ٻه اسڪرو هڪ ئي نيم قطر سان مختلف سوراخ جي ڊيزائن جي ضرورت پوندي.
ٿريڊ ٺاهڻ وارو اسڪرو ميٽنگ ٿريڊ ٺاهڻ لاءِ مواد کي مٽائي ٿو. ٿريڊ ڪٽڻ واري ڊيزائن کي ڪٽڻ واري خصوصيت ذريعي مواد کي هٽائي ٿو. هڪ اشارو ٿيل ٽپ اڪيلو ڌاڳو ڪٽڻ واري اسڪرو جي سڃاڻپ نٿو ڪري، ۽ ٻن طريقن سان سوراخ جي سفارش کي حصيداري نه ڪرڻ گهرجي ڇاڪاڻ ته انهن جو قطر ملندو آهي.
ڪجھ اسڪرو خاص طور تي thermoplastics لاءِ ٺاھيا ويا آھن ٿريڊ جاميٽري استعمال ڪن ٿا جن جو مقصد ريڊيل لوڊشيڊنگ کي گھٽائڻ آھي مصروفيت کي برقرار رکڻ دوران. اهو لاڳاپيل ٿي سگهي ٿو جتي هڪ پتلي باس، اعلي اندراج جي مزاحمت يا هڪ تنگ تنگ مارجن هڪ روايتي ٽيپنگ سلسلي کي استعمال ڪرڻ ڏکيو بڻائي ٿو. سکرو ۽ باس جي موزونيت اڃا تائين گڏ ڪرڻ جي ضرورت آهي.
هنگز فلپس پين هيڊ سيلف ٽيپنگ اسڪرو GB/T845-1985 نامزدگي هيٺ ڪاربان اسٽيل جي شين جي طور تي درج ٿيل آهن، انهن جي بيان ڪيل ايپليڪيشنن ۾ PVC ۽ ABS سان. پراڊڪٽ جي وضاحت ۽ حقيقي هائوسنگ ڊرائنگ کي استعمال ڪريو قطر، ڊگھائي ۽ ٿريڊ جي جاميٽري کي جانچڻ لاءِ مطلوب رين ۽ باس ڊيزائن لاءِ.
جيڪڏهن اميدوار اسڪرو اضافي اضافو مزاحمت پيدا ڪري ٿو يا باس ڪريڪنگ، ٽوڪ وڌائڻ کان اڳ ڌاڳو ۽ سوراخ جي ميلاپ کي جانچيو. هڪ مختلف ٿريڊ ڊيزائن مدد ڪري سگهي ٿي، پر ان کي هڪ ئي رين، گڏيل جاميٽري ۽ اسيمبليء جي گهرج جي خلاف اندازو لڳايو وڃي.
پائلٽ سوراخ ۽ اسڪرو باس کي ڪيئن ٺاهيو وڃي؟
پائلٽ سوراخ قطر ۽ رواداري
پلاسٽڪ ۾ اسڪرو لاءِ هڪ پائليٽ سوراخ لازمي طور تي مواد کي ٿريڊ لاءِ مشغول ڪرڻ لاءِ ڇڏڻ گهرجي جڏهن ته اسڪرو کي گهڻي لوڊشيڊنگ کان سواءِ داخل ٿيڻ جي اجازت ڏئي ٿي. ھڪڙو ننڍڙو سوراخ خودڪار طور تي ھڪڙو مضبوط پسند نه آھي. اهو داخل ڪرڻ جي مزاحمت کي وڌائي سگهي ٿو ۽ ڀرپاسي پلاسٽڪ کي وڌايو؛ هڪ وڏو سوراخ ڪافي مصروفيت ڇڏي سگهي ٿو.
ھڪڙو سفارش استعمال ڪريو جيڪو خاص اسڪرو جاميٽري ۽ رال تي لاڳو ٿئي ٿو، پوء ان کي جزو تي تصديق ڪريو. هڪ ماهر اسڪرو لاءِ شايع ٿيل سوراخ جو تناسب اڻ لاڳاپيل ٽيپنگ اسڪرو ڏانهن منتقل نه ڪيو وڃي.
بيان ڪريو رواداري سان گڏو گڏ نامياري قطر. هڪ آزمائشي هڪ آسان سوراخ استعمال ڪندي پيداوار جي حد جي آخر ۾ مشڪلاتن کي وڃائي سگھي ٿو. ٺهيل سوراخ لاء، ان جي ٽيپر ۽ طول و عرض کي مصروفيت جي کوٽائي سان چيڪ ڪريو. صرف اوپننگ کي ماپڻ شايد ان حصي کي بيان نه ڪري سگھي جنهن ۾ اسڪرو پنهنجو ڌاڳو ٺاهي ٿو.
باس ديوار، سوراخ داخل ٿيڻ ۽ بلائنڊ هول ڊيپٿ
پلاسٽڪ اسڪرو باس ڊيزائن ۾ سوراخ جي چوڌاري مواد، داخلا ۽ دستياب جي کوٽائي شامل آهي. پائلٽ سوراخ کي گهٽائڻ سان مداخلت وڌائڻ پڻ باس جي ڀت تي لوڊ تبديل ڪري ٿي. جتي اها ڀت ٿلهي يا ناقص طور تي سپورٽ ڪئي وئي آهي، اها تبديلي گڏيل کي بهتر ڪرڻ جي بدران ڀڃڪڙي ڪري سگهي ٿي.
هڪ داخلا رليف مناسب طور تي ٺهيل ڪنيڪشن ۾ افتتاح جي ويجهو دٻاء کي منظم ڪرڻ ۾ مدد ڪري سگهي ٿي. ان جا طول و عرض اسڪرو ۽ جزو جي ڊيزائن سان تعلق رکن ٿا؛ اهي هڪ آفاقي مشيني هدايتون نه آهن.
هڪ انڌي سوراخ ۾، اسڪرو پوائنٽ لاءِ ڪمرو ڇڏي ڏيو ارادو ڪيل مڪمل ڌاڳي جي مصروفيت کان ٻاهر. ھن صافي جي تصديق ڪريو اجزاء سان انھن جي ويٺي پوزيشن ۾. هڪ اسڪرو جيڪو هيڊ سيٽن کان اڳ تري تائين پهچندو آهي، اسيمبليءَ کي لوز ڇڏڻ دوران هڪ تيز ٽارڪ ريڊنگ پيدا ڪري سگهي ٿو.
پڻ حاصل ڪرڻ واري سوراخ کي مٿئين جزو جي صاف ڪرڻ واري سوراخ کان ڌار ڪريو. جتي هڪ ڍڪ کي هيٺين باس جي خلاف ڇڪايو وڃي، ڪپڙا ۾ اڻڄاتل ڌاڳو مشغول انهي حرڪت سان مداخلت ڪري سگهي ٿي.
هيڊ سيٽنگ ۽ اسڪرو ڊگھائي جوائنٽ کي ڪيئن متاثر ڪري ٿي؟
اسڪرو سر کي مناسب بيئرنگ مٿاڇري جي ضرورت آهي، ۽ ڪنيڪشن کي استعمال لائق ٿريڊ جي مصروفيت جي ضرورت آهي. گڏ ٿيل پوزيشن ۾ ٻنهي کي چيڪ ڪريو.
هڪ پين هيڊ عام طور تي مٿي جي هيٺان هڪ سپورٽ سيٽ جي خلاف کڻندو آهي. اهو هڪ غير مناسب پلاسٽڪ جي مٿاڇري تي نه هلڻ گهرجي ته فلش ظاهر ڪرڻ لاء. جتي هيڊ ريسس ۾ ويھي، ريسس جاميٽري جي تصديق ڪريو، باقي سپورٽ ۽ ڊرائيور لاء رسائي.
HENGZUAN پين هيڊ اسڪرو لاءِ، هاؤسنگ سيٽ جي خلاف اصل هيڊ جي ماپن جو جائزو وٺو. جيڪڏهن هيڊ ڪنهن ڪنڊ سان رابطو ڪري ٿو، اجزاء بند ٿيڻ کان اڳ پلاسٽڪ کي جھڪي ٿو يا ظاهري طور تي خراب ڪري ٿو، ٽوڪ وڌائڻ سان جاميٽري بي ميل کي درست نه ڪندو آهي.
اسڪرو جي ڊيگهه کي لازمي طور تي مٿين حصي ۽ وصول ڪندڙ پلاسٽڪ ۾ داخل ٿيڻ واري حصي جي حساب سان حساب ڪرڻ گهرجي. ڇڪيل نقطو ساڳيو مڪمل پروفائل مصروفيت مهيا نٿو ڪري جيئن ان جي پويان موضوع واري حصي وانگر. اضافي لمبائي بدران گڏيل بند ٿيڻ کان اڳ ٽپ هيٺان ٻاهر ڪري سگهي ٿي.
هڪ ڊگهو اسڪرو اضافي مصروفيت مهيا ڪري سگھي ٿو جڏهن ڪافي باس جي کوٽائي موجود آهي. غير مناسب سوراخ يا خراب ٿيل سلسلي جي تلافي ڪرڻ لاءِ شامل ٿيل ڊگھائي استعمال ڪرڻ بجاءِ نتيجي ۾ داخل ٿيڻ واري رويي ۽ ھيٺئين ڪليئرنس جي تصديق ڪريو.
توهان ڪيئن سيٽ ڪري سگهو ٿا سخت ٽوڪ بغير پلاسٽڪ کي هٽائڻ جي؟
داخل ڪرڻ، سخت ڪرڻ ۽ ٽوڪ ڪڍڻ
داخل ڪرڻ وارو ٽوڪ وڌ ۾ وڌ ٽوڪ آهي جنهن کي منهن ڏيڻو پوي ٿو جڏهن اسڪرو داخل ٿئي ٿو، سر پنهنجي سيٽ تي پهچڻ کان اڳ. ويهڻ کان پوءِ ڪنيڪشن مڪمل ڪرڻ لاءِ سخت ٽوڪ لاڳو ڪيو ويندو آهي. ڇڪڻ واري ٽوڪ کي پلاسٽڪ ٿريڊ جي ناڪامي جي نشاندهي ڪري ٿي. گڏيل عام اسيمبلي جي مطالبن جي وچ ۾ ڪافي علحدگيء جي ضرورت آهي ۽ حصن ۽ سامان ۾ تبديلي کي ترتيب ڏيڻ ۾ ناڪامي.
باس، هيڊ ويٽنگ ايريا يا اسڪرو پلاسٽڪ جي ٿلهي واري پٽي کان اڳ ناڪام ٿي سگهي ٿو. استعمال جي قابل سيٽنگ کي پھرين لاڳاپيل ناڪامي کان اڳ ۾ تبديلي جي اجازت ڏيڻ گھرجي، جنھن ۾ ڪڪڙڻ، ھيڊ پل-ٿرو يا اسڪرو نقصان جتي ممڪن آھي.
ٽورڪ پڻ ڌاڙن تي ۽ سر جي هيٺان رگڙ تي منحصر آهي. ختم ڪرڻ کي تبديل ڪرڻ، هڪ سڻڪ شامل ڪرڻ يا جزو جي مٿاڇري کي تبديل ڪري سگھي ٿو ماپ ٿيل ٽوڪ ۽ ڪلپنگ جي وچ ۾ لاڳاپو تبديل ڪري سگھي ٿو. هڪ ٻئي اسڪرو ۽ هائوسنگ ميلاپ مان هڪ torque قدر ان ڪري موجوده گڏيل لاءِ ڪافي ثبوت نه آهي.
حقيقي حصن تي آزمائشي اسيمبلي
سيٽنگ قائم ڪرڻ لاء نمائندو اجزاء ۽ هڪ ڪنٽرول اسيمبليء جو عمل استعمال ڪريو. هڪ عملي سلسلو آهي:
- اجزاء جي تصديق ڪريو. اسڪرو، رين گريڊ، سوراخ ۽ باس جي طول و عرض، سيٽنگ جي ترتيب ۽ سطح جي حالت کي رڪارڊ ڪريو.
- داخل ٿيڻ ۽ ويهڻ جو مشاهدو ڪريو. چيڪ ڪريو ته اسڪرو صحيح طرح داخل ٿئي ٿو ۽ اوزار بند ٿيڻ کان اڳ حصا بند ٿي وڃن. Torque ۽ گردش رڪارڊ، جتي دستياب هجي، انهن مرحلن کي فرق ڪرڻ ۾ مدد ڪري سگھن ٿا.
- ٽيسٽ ٽڪرن تي ناڪامي رويي کي قائم ڪريو. اهو معلوم ڪريو ته ڇا وڌيڪ تنگ ڪرڻ پلاسٽڪ جي ڌاڙي کي پٽي ٿو، باس کي ڀڃي ٿو، سيٽ کي نقصان پهچائي ٿو يا ٻي ناڪامي جو سبب بڻائيندو. پيداوار جي اسيمبلين ۾ تباهي واري تجربن مان نموني استعمال نه ڪريو.
- نمائندن جي مختلف قسمن ۾ ڪم ڪندڙ سيٽنگ چيڪ ڪريو. ھڪڙي ڪامياب اسيمبليء تي ڀروسو ڪرڻ بدران لاڳاپيل سوراخ رواداري ۽ جزو جي حالتن کي شامل ڪريو.
- تصديق ٿيل عمل کي رڪارڊ ڪريو. اوزار، رفتار، ڪٽڻ جو طريقو ۽ اسڪرو حالت کي آزمائش سان گڏ رکو، ۽ پيداوار ۾ استعمال ڪرڻ کان اڳ تبديلين جو جائزو وٺو.
هيٺيون مشاهدو سڌو سنئون تحقيق ۾ مدد ڪري ٿو. هر هڪ کان وڌيڪ سبب ٿي سگهي ٿو.
| اسيمبلي جو مشاهدو | پهرين ڇا چيڪ ڪرڻ لاء |
| باس ڀڃي ٿو جڏهن سکرو داخل ٿئي ٿو | سوراخ جي ماپ ۽ شڪل، چوڌاري ڀت، ڌاڳو جاميٽري ۽ ترتيب. |
| اسڪرو بند ٿي ويندو آهي جڏهن ته هڪ خال رهي ٿو | بلائنڊ سوراخ جي کوٽائي، مٿئين حصي ۾ اڻڄاتل مشغول ۽ مٿي جي سيٽنگ. |
| اسڪرو جوائنٽ کي مضبوط ڪرڻ کان سواءِ ڦرندو رهي ٿو | پلاسٽڪ جي ٿلهي کي نقصان، دستياب مصروفيت ۽ سر جي هيٺان حالت. |
| هڪجهڙا اوزار سيٽنگون متضاد نتيجا ڏين ٿيون | سوراخ جي تبديلي، مادي حالت، اسڪرو مٿاڇري جي حالت ۽ اوزار جي ڪارڪردگي. |
جيڪڏهن ڪامياب سيٽنگ ۽ نقصان جي وچ ۾ مارجن تمام تنگ آهي، ڪنيڪشن ڊيزائن کي ٻيهر ڏسو. هڪ اعلي اوزار جي سيٽنگ کي چونڊڻ هڪ مستحڪم اسيمبلي ونڊو ٺاهي نٿو سگهي جيڪا گڏيل پاڻ کي گهٽ ناهي.
بار بار اسيمبلي ۽ خدمت جي حالتن سان ڪهڙيون تبديليون؟
بار بار اسيمبليء کي پنهنجي تشخيص جي ضرورت آهي. شروعاتي تنصيب دوران، سکرو ملن واري ڌاڳو ٺاهي ٿو. reassembly تي، ان کي ڪٽڻ يا مقابلي واري رستي کي ٺاھڻ کان سواءِ موجوده سلسلي جي پيروي ڪرڻ گھرجي. احتياط سان شروع ڪريو ۽ خراب ٿيل موضوعن يا اسڪرو جي چڪاس ڪريو جيڪي وڌيڪ سيٽون ۽ رکيل نه هجن جيئن ارادي سان.
پلاسٽڪ ۾ خود ٽيپنگ اسڪرو لاءِ ڪو به عالمگير ٻيهر استعمال جي ڳڻپ ناهي. جتي سار سنڀال لاءِ هڪ هائوس کوليو ويندو، گهربل حصن تي گهربل ڌار ڌار ۽ ٻيهر گڏ ڪرڻ جي ترتيب کي جانچيو. اسيمبليء جو طريقو شامل ڪريو جيڪو سار سنڀال وارا اصل ۾ استعمال ڪندا.
خدمت جون حالتون پڻ مسئلا پيدا ڪري سگھن ٿيون جيڪي سخت ٿيڻ کان پوء فوري طور تي غير حاضر آهن. مسلسل لوڊشيڊنگ يا گرمي پد جي تبديلين جي تحت حصن لاءِ، اندازو لڳايو ته ڇا ڪنيڪشن گهربل ڪلمپنگ کي برقرار رکي ٿو ۽ گهربل حالتن تي ڪم ڪري ٿو. هڪ ٽورڪ چيڪ ڪيو ويو آهي جيڪو اسڪرو کي وڌيڪ موڙيندو آهي سڌو سنئون ڪليمپ لوڊ کي ماپ نٿو ڪري.
چيڪ ڪريو ڪيميائي مطابقت پڻ. لوبريڪنٽ، صفائي جي ايجنٽ ۽ پيداوار جي باقيات ڪجهه پلاسٽڪ کي متاثر ڪري سگهن ٿا ۽ دٻاء جي ڀڃڪڙي ۾ حصو وٺن ٿيون، جيڪي اسيمبليء کان پوء ظاهر ٿي سگهن ٿيون. داخل ڪرڻ جي مزاحمت کي گھٽائڻ لاءِ اڻ تصديق ٿيل سڻڪ شامل ڪرڻ شرطن کي تبديل ڪري ٿو جيڪو جائزو ورتو پيو وڃي.
پلاسٽڪ لاء خود ٽيپنگ اسڪرو چونڊڻ جو مطلب آهي اسڪرو، مواد، سوراخ، سيٽ ۽ اسيمبلي جي عمل کي هڪ ڪنيڪشن جي طور تي. ڏانهن HENGZUAN سان توهان جي پلاسٽڪ تيز ڪرڻ جي گهرج تي بحث ڪريو، رين گريڊ مهيا ڪريو، سوراخ ۽ باس جي هڪ ڊرائنگ، ارادو اسڪرو طول و عرض، اسيمبلي ۽ سار سنڀال جي گهرج، ۽ مقدار.