Vyberte si samorezné skrutky pre plasty tak, že zladíte dizajn závitu so živicou, vodiacim otvorom a okolitým plastom, potom skontrolujete sedenie hlavy, zapojenie závitu a podmienky utiahnutia na skutočných dieloch. Samotný priemer skrutky nemôže určiť vhodnú veľkosť otvoru alebo montážny moment.
Táto príručka sa týka kovových skrutiek upevnených do plastových komponentov. Tieto skrutky vytvoria svoj spojovací závit počas inštalácie, ale aplikácie, o ktorých sa tu hovorí, vyžadujú pripravený otvor, ktorý môže byť vylisovaný do dielu. HENGZUAN uvádza PVC, ABS a plastové kryty spotrebičov medzi aplikáciami pre svoju samoreznú skrutku s krížovou hlavou. Výber tohto produktu pre konkrétne puzdro stále vyžaduje kontrolu spojenia: tá istá skrutka sa môže správať odlišne, keď sa zmení druh živice, geometria otvoru alebo proces montáže.
Ktoré plasty a spoje upevňujete?
Začnite so skutočnou triedou plastu a časťou časti, do ktorej je skrutka vložená. Všeobecný popis ako „ABS kryt“ vynecháva informácie, ktoré ovplyvňujú tvorbu závitu a pevnosť okolitého materiálu.
Skrutka môže vstúpiť do hrubej steny, lisovaného návarku alebo existujúceho otvoru so závitom. Výstupok je vyvýšený plastový prvok obklopujúci otvor pre skrutku. Jeho dostupná hrúbka steny a podpora sú dôležité, pretože skrutka zaťažuje okolitý plast pri vytváraní a uťahovaní spojenia.
| Informácie na potvrdenie | Prečo to ovplyvňuje výber |
| Trieda živice a výstuž alebo plnivo | Správanie materiálu ovplyvňuje to, ako sa tvorí spojovací závit a ako spoj reaguje na zaťaženie. |
| Rozmery otvoru a výstupku | Plast okolo otvoru sa musí prispôsobiť vytváraniu závitu bez straty potrebnej podpory. |
| Horný diel a jeho voľný otvor | Skrutka musí umožniť, aby sa komponenty spojili a usadili tak, ako je určené. |
| Požiadavky na servis a údržbu | Teplo, trvalé zaťaženie, vystavenie chemikáliám a demontáž môžu vyžadovať kontroly nad rámec počiatočnej inštalácie. |
Napríklad výmena živice v inak nezmenenom kryte je dôvodom na prehodnotenie podmienok upevnenia. Staré nastavenie nástroja a nezmenené označenie skrutky nezaručujú, že revidovaný diel sa zmontuje rovnakým spôsobom.
Ktorý dizajn závitu sa hodí pre plastovú aplikáciu?
Porovnajte profil závitu, ako aj jeho vonkajší priemer. Rozstup, geometria boku a priemer jadra ovplyvňujú priestor dostupný pre posunutý plast a zaťaženie aplikované na stenu otvoru. Dve skrutky s rovnakým menovitým priemerom môžu preto vyžadovať rôzne konštrukcie otvorov.
Závitotvorné skrutky premiestňujú materiál, aby vytvorili lícujúci závit. Návrhy na rezanie závitov odstraňujú materiál pomocou rezacieho prvku. Samotný špicatý hrot neidentifikuje skrutku na rezanie závitov a tieto dva prístupy by nemali zdieľať odporúčanie otvoru len preto, že sa ich priemery zhodujú.
Niektoré skrutky navrhnuté špeciálne pre termoplasty používajú geometriu závitu určenú na zníženie radiálneho zaťaženia pri zachovaní záberu. To môže byť relevantné tam, kde tenký výstupok, vysoký odpor vkladania alebo úzky okraj utiahnutia sťažujú použitie bežného závitu. Vhodnosť skrutky a nástavca si ešte vyžaduje spoločnú kontrolu.
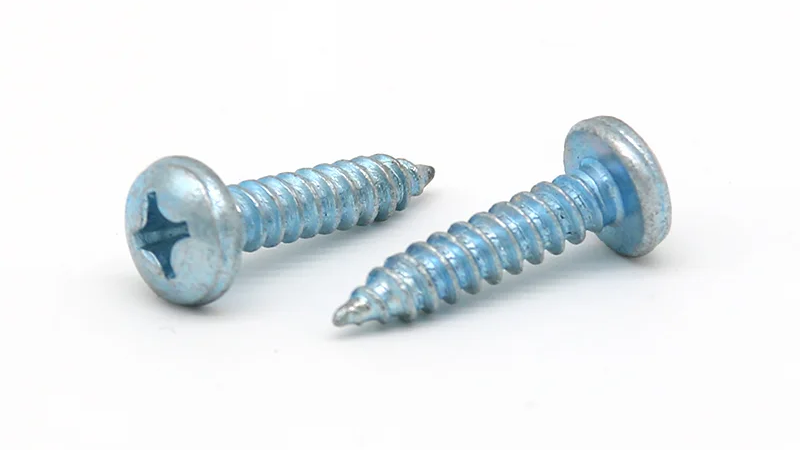
HENGZUAN's Samorezné skrutky s krížovou hlavou Phillips sú uvedené ako výrobky z uhlíkovej ocele pod označením GB/T845-1985, s PVC a ABS medzi ich uvedenými aplikáciami. Pomocou špecifikácie produktu a skutočného výkresu puzdra skontrolujte priemer, dĺžku a geometriu závitu pre zamýšľaný dizajn živice a výstupku.
Ak kandidátska skrutka vytvára nadmerný odpor pri vkladaní alebo praskanie výstupku, pred zvýšením krútiaceho momentu skontrolujte kombináciu závitu a otvoru. Iný dizajn závitu môže pomôcť, ale mal by byť posúdený podľa rovnakých požiadaviek na živicu, geometriu spoja a montáž.
Ako by mal byť navrhnutý vodiaci otvor a nástavec skrutky?
Priemer a tolerancia vodiaceho otvoru
Vodiaci otvor pre skrutky v plaste musí ponechať materiál, aby sa závit mohol zasunúť, a zároveň umožniť skrutke vstúpiť bez nadmerného zaťaženia. Menší otvor nie je automaticky silnejšou voľbou. Môže zvýšiť odpor pri vložení a rozšíriť okolitý plast; príliš veľký otvor môže zanechať nedostatočný záber.
Použite odporúčanie, ktoré sa vzťahuje na konkrétnu geometriu skrutky a živicu, a potom to overte na komponente. Pomery otvorov publikované pre špecializovanú skrutku by sa nemali prenášať na nesúvisiacu závitovú skrutku.
Zadajte toleranciu, ako aj menovitý priemer. Skúška s použitím jedného otvoru vhodnej veľkosti môže vynechať ťažkosti na oboch koncoch výrobného sortimentu. V prípade lisovaného otvoru skontrolujte jeho zúženie a rozmery pozdĺž hĺbky záberu. Meranie iba otvoru nesmie popisovať úsek, v ktorom skrutka tvorí svoj závit.
Steny šéfov, vstup do otvoru a hĺbka slepého otvoru
Dizajn plastového nástavca skrutky zahŕňa materiál okolo otvoru, vstup a dostupnú hĺbku. Zvýšenie rušenia zmenšením vodiaceho otvoru tiež mení zaťaženie steny návarku. Ak je stena tenká alebo nedostatočne podopretá, zmena môže spôsobiť prasknutie namiesto zlepšenia spoja.
Vstupná úľava môže pomôcť zvládnuť stres v blízkosti otvoru v vhodne navrhnutom spojení. Jeho rozmery patria k skrutkovému a konštrukčnému prevedeniu; nie sú univerzálnym návodom na obrábanie.
V slepom otvore ponechajte miesto pre hrot skrutky za zamýšľaným plným závitom. Potvrďte túto vôľu s komponentmi v ich sediacej polohe. Skrutka, ktorá dosiahne spodok pred sedadlami hlavy, môže spôsobiť vysoký krútiaci moment, pričom zostava zostane uvoľnená.
Tiež odlíšte prijímací otvor od voľného otvoru horného komponentu. Tam, kde musí byť kryt pritiahnutý k spodnému výstupku, môže neúmyselné zapojenie závitu do krytu prekážať tomuto pohybu.
Ako ovplyvňuje sedenie hlavy a dĺžka skrutky kĺb?
Hlava skrutky potrebuje vhodnú dosadaciu plochu a spojenie potrebuje použiteľný závit. Skontrolujte obe v zmontovanej polohe.
Hlava panvy sa normálne opiera o podporné sedadlo pod hlavou. Nemal by sa zapichovať do nevhodného plastového povrchu, aby sa vytvoril hladký vzhľad. Ak hlava sedí vo výklenku, skontrolujte geometriu výrezu, zostávajúcu oporu a prístup pre vodiča.
Pre skrutku s plochou hlavou HENGZUAN skontrolujte skutočné rozmery hlavy vzhľadom na sedlo krytu. Ak sa hlava dotkne okraja, nakloní alebo viditeľne zdeformuje plast predtým, ako sa komponenty zatvoria, zvýšenie krútiaceho momentu nenapraví geometrický nesúlad.
Dĺžka skrutky musí zodpovedať hornej časti a časti vstupujúcej do prijímacieho plastu. Kužeľový hrot neposkytuje rovnaký plný profil ako závitová časť za ním. Nadmerná dĺžka môže namiesto toho spôsobiť, že špička bude dnu von skôr, ako sa spoj uzavrie.
Dlhšia skrutka môže poskytnúť dodatočný záber, ak je k dispozícii dostatočná hĺbka výstupku. Namiesto použitia pridanej dĺžky na kompenzáciu nevhodného otvoru alebo poškodeného závitu skontrolujte výsledné správanie pri vkladaní a vôľu dna.
Ako môžete nastaviť uťahovací moment bez odstránenia plastu?
Krútiaci moment vkladania, uťahovania a sťahovania
Krútiaci moment zasúvania je maximálny krútiaci moment, ktorý sa vyskytuje pri zasúvaní skrutky predtým, ako hlava dosiahne svoje miesto. Na dokončenie spojenia po usadení sa použije uťahovací moment. Odtrhávací moment označuje zlyhanie plastového závitu. Spoj potrebuje dostatočné oddelenie medzi bežnými požiadavkami na montáž a neschopnosťou prispôsobiť sa zmenám častí a zariadení.
Hlava, dosadacia oblasť hlavy alebo skrutka môžu zlyhať skôr, ako pásy s plastovým závitom. Použiteľné nastavenie musí umožňovať odchýlky pred prvou relevantnou poruchou vrátane prasknutia, vytiahnutia hlavy alebo poškodenia skrutky, ak je to možné.
Krútiaci moment závisí aj od trenia na závitoch a pod hlavou. Zmena povrchovej úpravy, pridanie maziva alebo zmena povrchu komponentu môže zmeniť vzťah medzi nameraným krútiacim momentom a upnutím. Hodnota krútiaceho momentu z inej kombinácie skrutky a puzdra preto nie je dostatočným dôkazom pre tento spoj.
Skúšobná montáž na skutočných dieloch
Na nastavenie použite reprezentatívne komponenty a kontrolovaný proces montáže. Praktická postupnosť je:
- Potvrďte komponenty. Zaznamenajte skrutku, triedu živice, rozmery otvoru a výstupku, usporiadanie sedla a stav povrchu.
- Sledujte vkladanie a sedenie. Pred zastavením nástroja skontrolujte, či skrutka správne zapadla a či sa diely zatvoria. Záznamy krútiaceho momentu a rotácie, ak sú k dispozícii, môžu pomôcť rozlíšiť tieto fázy.
- Stanovte správanie pri poruche na skúšobných kusoch. Zistite, či nadmerné uťahovanie neodstraňuje plastový závit, nepraská výstupok, nepoškodzuje sedlo alebo nespôsobuje inú poruchu. Vo výrobných zostavách nepoužívajte vzorky z deštruktívnych skúšok.
- Skontrolujte pracovné nastavenie reprezentatívnej variácie. Zahrňte príslušné tolerancie otvorov a stav komponentov namiesto spoliehania sa na jednu úspešnú zostavu.
- Zaznamenajte si overený proces. Udržujte nástroj, rýchlosť, metódu rezania a stav skrutiek v súlade s testom a pred použitím vo výrobe skontrolujte zmeny.
Nasledujúce pozorovania pomáhajú priamemu vyšetrovaniu; každý môže mať viac príčin.
| Pozorovanie montáže | Čo skontrolovať ako prvé |
| Boss praskne, zatiaľ čo skrutka vstupuje | Veľkosť a tvar otvoru, okolitá stena, geometria závitu a zarovnanie. |
| Skrutka sa zastaví, kým zostane medzera | Hĺbka slepej diery, nechcený záber v hornej časti a sedenie hlavy. |
| Skrutka sa stále otáča bez utiahnutia spoja | Poškodenie plastového závitu, dostupný záber a stav pod hlavou. |
| Identické nastavenia nástroja poskytujú nekonzistentné výsledky | Variácia otvoru, stav materiálu, stav povrchu skrutky a výkon nástroja. |
Ak je hranica medzi úspešným usadením a poškodením príliš úzka, prehodnoťte návrh pripojenia. Výber vyššieho nastavenia nástroja nemôže vytvoriť stabilné montážne okno, ktoré samotnému spoju chýba.
Čo sa mení pri opakovanej montáži a servisných podmienkach?
Opakovaná montáž potrebuje svoje vyhodnotenie. Počas počiatočnej inštalácie skrutka vytvorí spojovací závit. Pri opätovnej montáži by sa malo riadiť existujúcim závitom bez rezania alebo vytvárania konkurenčnej dráhy. Začnite opatrne a skontrolujte, či nie sú poškodené závity alebo skrutka, ktorá už nesedí a nedrží tak, ako má.
Neexistuje univerzálny počet opakovaných použití samorezných skrutiek do plastu. Tam, kde bude kryt otvorený kvôli údržbe, otestujte požadovanú postupnosť demontáže a opätovného zloženia na určených komponentoch. Uveďte spôsob montáže, ktorý personál údržby skutočne použije.
Servisné podmienky môžu tiež odhaliť problémy, ktoré chýbajú bezprostredne po utiahnutí. V prípade dielov pod trvalým zaťažením alebo teplotnými zmenami posúďte, či si spojenie zachováva požadované upnutie a funkciu za predpokladaných podmienok. Kontrola krútiaceho momentu vykonaná ďalším otáčaním skrutky nemeria priamo zostávajúce zaťaženie svorky.
Skontrolujte aj chemickú kompatibilitu. Mazivá, čistiace prostriedky a zvyšky z výroby môžu ovplyvniť niektoré plasty a prispieť k praskaniu v dôsledku napätia, ktoré sa môže objaviť po montáži. Pridanie neovereného maziva na zníženie odporu pri vkladaní mení hodnotené podmienky.
Výber samorezných skrutiek do plastu znamená potvrdenie skrutky, materiálu, otvoru, sedla a montážneho procesu ako jedného spojenia. Komu prediskutujte svoje požiadavky na upevnenie plastov s HENGZUANposkytnite triedu živice, nákres otvoru a výstupku, zamýšľané rozmery skrutiek, požiadavky na montáž a údržbu a množstvo.