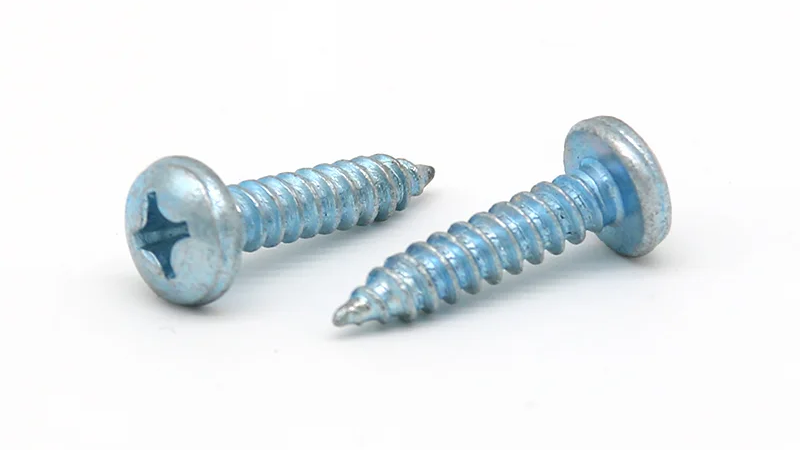
Zgjidhni vidhat e vetëpërgjimit për plastikën duke përshtatur modelin e filetos me rrëshirën, vrimën e pilotit dhe plastikën përreth, më pas duke kontrolluar ndenjësen e kokës, lidhjen e fillit dhe kushtet e shtrëngimit në pjesët aktuale. Vetëm diametri i vidës nuk mund të krijojë një madhësi të përshtatshme vrime ose çift rrotullues instalimi.
Ky udhëzues ka të bëjë me vidhat metalike që fiksohen në komponentë plastikë. Këto vida krijojnë fillin e tyre të çiftëzimit gjatë instalimit, por aplikimet e diskutuara këtu kërkojnë një vrimë të përgatitur, e cila mund të derdhet në pjesë. HENGZUAN liston PVC, ABS dhe mbështjellëset plastike të pajisjeve midis aplikacioneve për vidën e saj vetëpërgjuese të kokës së tiganit Phillips. Përzgjedhja e atij produkti për një strehim të caktuar kërkon ende kontrollin e lidhjes: e njëjta vidë mund të sillet ndryshe kur ndryshon cilësia e rrëshirës, gjeometria e vrimës ose procesi i montimit.
Cilat kushte plastike dhe nyje po fiksoni?
Filloni me klasën aktuale plastike dhe seksionin e pjesës që merr vidën. Një përshkrim i përgjithshëm si "mbulesa ABS" lë jashtë informacionin që ndikon në formimin e fillit dhe forcën e materialit përreth.
Vidha mund të hyjë në një mur të trashë, në një bos të derdhur ose në një vrimë ekzistuese të filetuar. Një bos është tipari i ngritur i plastikës që rrethon një vrimë vidë. Trashësia e saj e disponueshme e murit dhe materia mbështetëse sepse vidha ngarkon plastikën përreth ndërsa formohet dhe forcon lidhjen.
| Informacion për të konfirmuar | Pse ndikon në përzgjedhjen |
| Klasa dhe përforcimi ose mbushësi i rrëshirës | Sjellja e materialit ndikon në mënyrën se si formohet filli i çiftëzimit dhe se si nyja reagon ndaj ngarkimit. |
| Dimensionet e vrimës dhe bosit | Plastika rreth vrimës duhet të akomodojë formimin e fillit pa humbur mbështetjen e kërkuar. |
| Komponenti i sipërm dhe vrima e tij e pastrimit | Vidhosja duhet të lejojë që komponentët të bashkohen dhe të vendosen siç është menduar. |
| Kërkesat e shërbimit dhe mirëmbajtjes | Nxehtësia, ngarkimi i vazhdueshëm, ekspozimi kimik dhe çmontimi mund të kërkojnë kontrolle përtej instalimit fillestar. |
Për shembull, ndryshimi i rrëshirës në një strehë të pandryshuar është një arsye për të rishikuar kushtet e fiksimit. Një cilësim i vjetër i veglave dhe një përcaktim i pandryshuar i vidës nuk përcaktojnë që pjesa e rishikuar do të montohet në të njëjtën mënyrë.
Cili dizajn fijesh i përshtatet aplikacionit plastik?
Krahasoni profilin e fillit si dhe diametrin e tij të jashtëm. Lartësia, gjeometria e krahut dhe diametri i bërthamës ndikojnë në hapësirën e disponueshme për plastikën e zhvendosur dhe ngarkesën e aplikuar në murin e vrimës. Prandaj, dy vida me të njëjtin diametër nominal mund të kërkojnë dizajne të ndryshme vrimash.
Vidhat e formimit të fijeve zhvendosin materialin për të krijuar një fije çiftëzimi. Modelet e prerjes së fijeve heqin materialin përmes një veçorie prerëse. Vetëm një majë e mprehtë nuk identifikon një vidë prerëse filetoje dhe të dy qasjet nuk duhet të ndajnë një rekomandim për vrima thjesht sepse diametrat e tyre përputhen.
Disa vida të projektuara posaçërisht për termoplastikë përdorin gjeometrinë e filetos që synon të zvogëlojë ngarkesën radiale duke ruajtur angazhimin. Kjo mund të jetë e rëndësishme kur një bos i hollë, rezistenca e lartë e futjes ose një diferencë e ngushtë shtrënguese e bën të vështirë përdorimin e një fije trokitjeje konvencionale. Përshtatshmëria e vidës dhe bosit ende duhet të kontrollohet së bashku.
të HENGZUAN-it Vida vetëpërgjimi me kokën e tiganit Phillips janë të listuara si produkte çeliku të karbonit nën përcaktimin GB/T845-1985, me PVC dhe ABS ndër aplikimet e tyre të deklaruara. Përdorni specifikimin e produktit dhe vizatimin aktual të strehës për të kontrolluar diametrin, gjatësinë dhe gjeometrinë e fillit për dizajnin e synuar të rrëshirës dhe bosit.
Nëse një vidë kandidate prodhon rezistencë të tepërt të futjes ose plasaritje të bosit, ekzaminoni kombinimin e filetos dhe vrimës përpara se të rritni çift rrotullues. Një dizajn i ndryshëm i fillit mund të ndihmojë, por ai duhet të vlerësohet në përputhje me të njëjtat kërkesa për rrëshirë, gjeometri të bashkimit dhe montim.
Si duhet të dizajnohet vrima e pilotit dhe bosi i vidës?
Diametri dhe toleranca e vrimës së pilotit
Një vrimë pilot për vidhat në plastikë duhet të lërë material që filli të ngjizet duke lejuar që vidhosja të hyjë pa ngarkim të tepërt. Një vrimë më e vogël nuk është automatikisht një zgjedhje më e fortë. Mund të rrisë rezistencën e futjes dhe të zgjerojë plastikën përreth; një vrimë e madhe mund të lërë angazhim të pamjaftueshëm.
Përdorni një rekomandim që vlen për gjeometrinë e veçantë të vidës dhe rrëshirën, më pas verifikojeni atë në komponent. Raportet e vrimave të publikuara për një vidë të specializuar nuk duhet të transferohen në një vidë trokitjeje të palidhur.
Specifikoni tolerancën si dhe diametrin nominal. Një provë duke përdorur një vrimë me madhësi të përshtatshme mund të humbasë vështirësitë në të dy skajet e gamës së prodhimit. Për një vrimë të derdhur, kontrolloni konin e saj dhe dimensionet përgjatë thellësisë së lidhjes. Matja vetëm e hapjes mund të mos përshkruajë seksionin në të cilin vidhosja formon fillin e saj.
Muret e Boss, Hyrja e Vrimave dhe Thellësia e Vrimës së Verbër
Dizajni i bosit të vidhave plastike përfshin materialin rreth vrimës, hyrjen dhe thellësinë e disponueshme. Rritja e ndërhyrjes duke reduktuar vrimën e pilotit ndryshon gjithashtu ngarkesën në murin e bosit. Aty ku ai mur është i hollë ose i mbështetur keq, ndryshimi mund të shkaktojë plasaritje në vend që të përmirësojë bashkimin.
Një lehtësim i hyrjes mund të ndihmojë në menaxhimin e stresit pranë hapjes në një lidhje të projektuar siç duhet. Dimensionet e tij i përkasin dizajnit të vidës dhe përbërësit; ato nuk janë një instruksion universal i përpunimit.
Në një vrimë të verbër, lini vend për pikën e vidhos përtej angazhimit të synuar me fill të plotë. Konfirmojeni këtë hapësirë me komponentët në pozicionin e tyre të ulur. Një vidë që arrin në fund përpara sediljeve të kokës mund të prodhojë një lexim të lartë të çift rrotullues ndërsa e lë të lirë montimin.
Dalloni gjithashtu vrimën marrëse nga vrima e pastrimit të komponentit të sipërm. Kur një mbulesë duhet të tërhiqet kundër një bosi më të ulët, përfshirja e padëshiruar e fillit në mbulesë mund të ndërhyjë në atë lëvizje.
Si ndikojnë ulja e kokës dhe gjatësia e vidave në nyje?
Koka e vidhos ka nevojë për një sipërfaqe të përshtatshme mbajtëse dhe lidhja ka nevojë për lidhje të përdorshme të fillit. Kontrolloni të dyja në pozicionin e montuar.
Koka e tiganit normalisht qëndron kundër një ndenjëseje mbështetëse poshtë kokës. Nuk duhet të futet në një sipërfaqe plastike të papërshtatshme për të krijuar një pamje të lëmuar. Aty ku koka ulet brenda një prerjeje, konfirmoni gjeometrinë e prerjes, mbështetjen e mbetur dhe aksesin për drejtuesin.
Për një vidhos të kokës së tiganit HENGZUAN, rishikoni dimensionet aktuale të kokës kundrejt sediljes së strehës. Nëse koka bie në kontakt me një skaj, anon ose deformon dukshëm plastikën përpara mbylljes së komponentëve, rritja e çift rrotullues nuk korrigjon mospërputhjen gjeometrike.
Gjatësia e vidës duhet të llogaritet për komponentin e sipërm dhe pjesën që hyn në plastikën marrëse. Pika e ngushtuar nuk siguron të njëjtin angazhim të profilit të plotë si pjesa e filetuar pas saj. Gjatësia e tepërt mund ta bëjë majën nga fundi përpara mbylljes së nyjës.
Një vidë më e gjatë mund të sigurojë angazhim shtesë kur ka thellësi të mjaftueshme të bosit. Konfirmoni sjelljen e futjes që rezulton dhe hapësirën e poshtme, në vend që të përdorni gjatësinë e shtuar për të kompensuar një vrimë të papërshtatshme ose fillesë të dëmtuar.
Si mund të vendosni çift rrotullues shtrëngues pa hequr plastikën?
Çift rrotullues i futjes, shtrëngimit dhe heqjes
Çift rrotullimi i futjes është çift rrotullimi maksimal që haset gjatë hyrjes së vidhos, përpara se koka të arrijë ndenjësen e saj. Çift rrotullues shtrëngues zbatohet për të përfunduar lidhjen pas uljes. Çift rrotullimi i zhveshjes shënon dështimin e fillit plastik. Lidhja ka nevojë për ndarje të mjaftueshme midis kërkesave normale të montimit dhe dështimit për të akomoduar ndryshimet në pjesë dhe pajisje.
Shefi, zona e ndenjëses së kokës ose vidhosja mund të dështojnë përpara se të rrisin fijet plastike. Një cilësim i përdorshëm duhet të lejojë ndryshime përpara dështimit të parë përkatës, duke përfshirë plasaritjen, tërheqjen e kokës ose dëmtimin e vidave aty ku është e mundur.
Çift rrotullues gjithashtu varet nga fërkimi në fije dhe nën kokë. Ndryshimi i përfundimit, shtimi i një lubrifikanti ose ndryshimi i sipërfaqes së komponentit mund të ndryshojë marrëdhënien midis çift rrotullues të matur dhe shtrëngimit. Prandaj, vlera e çift rrotullues nga një kombinim tjetër vidhos dhe strehëza është dëshmi e pamjaftueshme për bashkimin aktual.
Asambleja e gjyqit mbi pjesët aktuale
Përdorni përbërës përfaqësues dhe një proces montimi të kontrolluar për të vendosur cilësimet. Një sekuencë praktike është:
- Konfirmoni komponentët. Regjistroni vidën, shkallën e rrëshirës, vrimën dhe dimensionet e bosit, rregullimin e ndenjëseve dhe gjendjen e sipërfaqes.
- Vëzhgoni futjen dhe uljen. Kontrolloni që vidhosja të futet saktë dhe pjesët të mbyllen përpara se mjeti të ndalojë. Të dhënat e çift rrotullimit dhe rrotullimit, aty ku janë të disponueshme, mund të ndihmojnë në dallimin e këtyre fazave.
- Vendosni sjelljen e dështimit në pjesët e provës. Përcaktoni nëse shtrëngimi i tepërt zhvesh fillin e plastikës, plas bosin, dëmton sediljen ose shkakton një dështim tjetër. Mos përdorni ekzemplarë nga testet shkatërruese në montimet e prodhimit.
- Kontrolloni një cilësim pune për variacionin përfaqësues. Përfshini tolerancat përkatëse të vrimave dhe kushtet e komponentëve në vend që të mbështeteni në një montim të suksesshëm.
- Regjistroni procesin e vërtetuar. Mbajeni mjetin, shpejtësinë, metodën e prerjes dhe gjendjen e vidës në përputhje me provën dhe rishikoni ndryshimet përpara se t'i përdorni në prodhim.
Vëzhgimet e mëposhtme ndihmojnë hetimin e drejtpërdrejtë; secila mund të ketë më shumë se një shkak.
| Vëzhgimi i Kuvendit | Çfarë të kontrolloni së pari |
| Bosi plasaritet ndërsa vida hyn | Madhësia dhe forma e vrimës, muri rrethues, gjeometria dhe shtrirja e fillit. |
| Vidha ndalon ndërsa mbetet një boshllëk | Thellësia e vrimës së verbër, angazhimi i padëshiruar në pjesën e sipërme dhe ndenjësen e kokës. |
| Vidha vazhdon të rrotullohet pa e shtrënguar bashkimin | Dëmtimi i fillit të plastikës, angazhimi i disponueshëm dhe gjendja nën kokë. |
| Cilësimet identike të mjeteve japin rezultate jokonsistente | Variacioni i vrimës, gjendja e materialit, gjendja e sipërfaqes së vidhave dhe performanca e veglave. |
Nëse diferenca midis uljes së suksesshme dhe dëmtimit është shumë e ngushtë, rishikoni modelin e lidhjes. Zgjedhja e një cilësimi më të lartë të mjetit nuk mund të krijojë një dritare të qëndrueshme montimi që i mungon vetë bashkimit.
Çfarë ndryshon me montimin e përsëritur dhe kushtet e shërbimit?
Asambleja e përsëritur ka nevojë për vlerësimin e vet. Gjatë instalimit fillestar, vidhosja krijon fillin e çiftëzimit. Në rimontim, ajo duhet të ndjekë atë fije ekzistuese pa prerë ose formuar një shteg konkurrues. Filloni me kujdes dhe kontrolloni për fijet e dëmtuara ose një vidë që nuk qëndron më dhe nuk mbahet siç është menduar.
Nuk ka asnjë numërim universal të ripërdorimit për vida vetëpërgjimi në plastikë. Aty ku një strehë do të hapet për mirëmbajtje, provoni sekuencën e kërkuar të çmontimit dhe rimontimit në komponentët e synuar. Përfshini metodën e montimit që do të përdorë aktualisht personeli i mirëmbajtjes.
Kushtet e shërbimit mund të ekspozojnë gjithashtu probleme që mungojnë menjëherë pas shtrëngimit. Për pjesët nën ngarkim të vazhdueshëm ose ndryshime të temperaturës, vlerësoni nëse lidhja ruan shtrëngimin dhe funksionin e kërkuar mbi kushtet e synuara. Një kontroll i çift rrotullues i kryer duke e rrotulluar më tej vidën nuk mat drejtpërdrejt ngarkesën e mbetur të kapëses.
Kontrolloni gjithashtu përputhshmërinë kimike. Lubrifikantët, agjentët e pastrimit dhe mbetjet e prodhimit mund të ndikojnë në disa plastikë dhe të kontribuojnë në plasaritjen e stresit, e cila mund të shfaqet pas montimit. Shtimi i një lubrifikuesi të paverifikuar për të reduktuar rezistencën e futjes ndryshon kushtet që vlerësohen.
Përzgjedhja e vidhave vetëpërgjuese për plastikë do të thotë të konfirmosh vidën, materialin, vrimën, sediljen dhe procesin e montimit si një lidhje. te diskutoni kërkesat tuaja për fiksim plastik me HENGZUAN, jepni shkallën e rrëshirës, një vizatim të vrimës dhe bosit, dimensionet e synuara të vidës, kërkesat e montimit dhe mirëmbajtjes dhe sasinë.