Изаберите завртње за самоурезивање за пластику тако што ћете ускладити дизајн навоја са смолом, пилот рупом и околном пластиком, а затим проверити положај главе, захватање навоја и услове затезања на стварним деловима. Сам пречник завртња не може да успостави одговарајућу величину отвора или уградни момент.
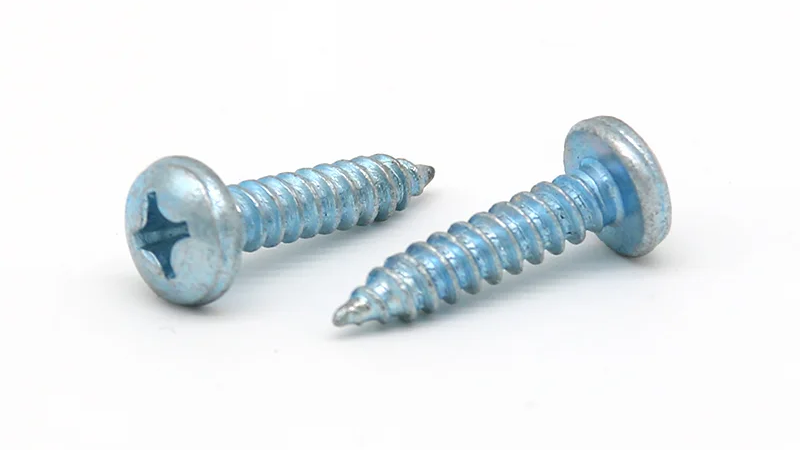
Овај водич се односи на причвршћивање металних вијака у пластичне компоненте. Ови шрафови стварају свој навој за спајање током уградње, али апликације о којима се овде говори захтевају припремљену рупу, која се може обликовати у део. ХЕНГЗУАН наводи ПВЦ, АБС и пластична кућишта за уређаје међу применама за свој Пхиллипс самоурезни вијак. Избор тог производа за одређено кућиште и даље захтева проверу везе: исти завртањ може да се понаша другачије када се промени квалитета смоле, геометрија рупе или процес монтаже.
Које пластичне и спојеве причвршћујете?
Почните са стварном класом пластике и делом дела који прима вијак. Општи опис као што је „АБС поклопац“ изоставља информације које утичу на формирање нити и чврстоћу околног материјала.
Шраф може да уђе у дебели зид, профилисану избочину или постојећу рупу са навојем. Шеф је подигнути пластични елемент који окружује рупу за шраф. Његова расположива дебљина зида и подршка су важни јер вијак оптерећује околну пластику док формира и затеже везу.
| Информације за потврду | Зашто утиче на селекцију |
| Квалитет смоле и ојачање или пунило | Понашање материјала утиче на то како се формира спојна нит и како зглоб реагује на оптерећење. |
| Димензије рупе и боса | Пластика око рупе мора да прихвати формирање навоја без губитка потребне подршке. |
| Горња компонента и њен отвор за чишћење | Вијак мора омогућити да се компоненте споје и налегну како је предвиђено. |
| Захтеви за сервисирање и одржавање | Топлота, дуготрајно оптерећење, излагање хемикалијама и растављање могу захтевати провере након почетне инсталације. |
На пример, промена смоле у иначе непромењеном кућишту је разлог да се преиспитају услови причвршћивања. Стара поставка алата и непромењена ознака завртња не утврђују да ће се ревидирани део саставити на исти начин.
Који дизајн навоја одговара пластичној примени?
Упоредите профил навоја као и његов спољни пречник. Нагиб, геометрија бока и пречник језгра утичу на расположиви простор за померену пластику и оптерећење примењено на зид рупе. Два завртња са истим номиналним пречником могу стога захтевати различите дизајне рупа.
Вијци за формирање навоја померају материјал да би створили спојни навој. Дизајни за сечење навоја уклањају материјал кроз функцију сечења. Сам зашиљени врх не идентификује шраф за сечење навоја, а два приступа не би требало да деле препоруку за рупу само зато што се њихови пречници подударају.
Неки завртњи дизајнирани посебно за термопластику користе геометрију навоја намењену смањењу радијалног оптерећења уз одржавање захвата. То може бити релевантно тамо где танки навој, висока отпорност на уметање или уска маргина затезања отежавају употребу конвенционалног навоја за урезивање. Погодност шрафа и шефа још увек треба заједно проверити.
ХЕНГЗУАН’с Пхиллипс вијци за самопрезивање су наведени као производи од угљеничног челика под ознаком ГБ/Т845-1985, са ПВЦ и АБС-ом међу њиховим наведеним применама. Користите спецификацију производа и стварни цртеж кућишта да бисте проверили пречник, дужину и геометрију навоја за предвиђени дизајн смоле и главе.
Ако кандидатски шраф производи превелику отпорност на уметање или пуцање главе, испитајте комбинацију навоја и рупе пре него што повећате обртни момент. Различити дизајн навоја може помоћи, али га треба проценити у односу на исту смолу, геометрију спојева и захтеве за монтажом.
Како треба дизајнирати пилотску рупу и наглавак за завртње?
Пречник пилот рупе и толеранција
Пилот рупа за шрафове у пластици мора оставити материјал да се навој захвати, а истовремено дозвољава завртњу да уђе без превеликог оптерећења. Мања рупа није аутоматски јачи избор. Може повећати отпор уметања и проширити околну пластику; превелика рупа може оставити недовољан ангажман.
Користите препоруку која се односи на одређену геометрију завртња и смолу, а затим је проверите на компоненти. Однос рупа објављен за специјализовани шраф не треба да се преноси на неповезани навојни вијак.
Наведите толеранцију као и називни пречник. Проба са једном рупом погодне величине може пропустити потешкоће на оба краја производног опсега. За изливену рупу, проверите њен конус и димензије дуж дубине захвата. Мерење само отвора можда неће описати део у коме завртањ формира свој навој.
Бодови зидови, улаз у рупу и дубина слепе рупе
Дизајн пластичног шрафа укључује материјал око рупе, улаз и доступну дубину. Повећање сметњи смањењем пилот рупе такође мења оптерећење на главном зиду. Тамо где је зид танак или слабо подупрт, промена може да изазове пуцање уместо да побољша спој.
Улазно растерећење може помоћи у управљању стресом у близини отвора у одговарајуће дизајнираном споју. Његове димензије припадају дизајну вијака и компоненти; нису универзално упутство за машинску обраду.
У слепом отвору оставите места за тачку завртња изнад предвиђеног захвата целог навоја. Потврдите овај размак са компонентама у њиховом седећем положају. Вијак који досеже до дна пре седишта за главу може да произведе очитавање високог обртног момента док оставља склоп лабав.
Такође разликовати пријемни отвор од отвора за чишћење горње компоненте. Тамо где поклопац мора да се повуче уз доњи отвор, ненамерно захватање конца у поклопцу може да омета то кретање.
Како положај главе и дужина завртња утичу на зглоб?
Глави завртња је потребна одговарајућа носива површина, а споју је потребан употребљив навој. Проверите оба у склопљеном положају.
Глава посуде се обично ослања на потпорно седиште испод главе. Не треба га забијати у неприкладну пластичну површину да би се створио равни изглед. Тамо где се глава налази унутар удубљења, потврдите геометрију удубљења, преостали ослонац и приступ за возача.
За ХЕНГЗУАН шраф са окретном главом, прегледајте стварне димензије главе у односу на седиште кућишта. Ако глава додирне ивицу, нагне се или видљиво деформише пластику пре него што се компоненте затворе, повећање обртног момента не исправља геометријску неусклађеност.
Дужина завртња мора да узме у обзир горњу компоненту и део који улази у пластику за пријем. Конусни врх не обезбеђује исто захватање пуног профила као део са навојем иза њега. Прекомерна дужина може уместо тога да врх врха изађе напоље пре него што се спој затвори.
Дужи шраф може да обезбеди додатно захватање када је доступна довољна дубина главе. Потврдите резултујуће понашање уметања и доњи зазор, уместо да користите додатну дужину да бисте надокнадили неодговарајућу рупу или оштећени навој.
Како можете подесити момент затезања без скидања пластике?
Момент уметања, затезања и скидања
Обртни моменат убацивања је максимални обртни моменат на који се наиђе док завртањ улази, пре него што глава достигне своје седиште. Момент затезања се примењује да би се веза завршила након седења. Обртни момент скидања означава квар пластичног навоја. Спој треба довољно раздвајања између уобичајених захтева за монтажу и немогућности прилагођавања варијација у деловима и опреми.
Шеф, део за седење главе или завртањ могу да покваре пре него што се пластични навој скине. Употребљива поставка мора да омогући варијације пре првог релевантног квара, укључујући пуцање, провлачење главе или оштећење завртња где је то могуће.
Момент такође зависи од трења на навојима и испод главе. Промена завршне обраде, додавање мазива или промена површине компоненте могу променити однос између измереног обртног момента и стезања. Вредност обртног момента из друге комбинације завртња и кућишта стога није довољан доказ за садашњи спој.
Пробна скупштина о стварним деловима
Користите репрезентативне компоненте и контролисан процес склапања да бисте успоставили поставку. Практичан редослед је:
- Потврдите компоненте. Забележите шраф, квалитет смоле, димензије рупе и отвора, распоред седишта и стање површине.
- Обратите пажњу на уметање и сједење. Проверите да ли је завртањ правилно ушао и да се делови затварају пре него што се алат заустави. Записи обртног момента и ротације, где су доступни, могу помоћи у разликовању ових фаза.
- Утврдите понашање неуспеха на тестним комадима. Утврдите да ли прекомерно затезање скида пластични навој, напукну главу, оштети седиште или изазива још један квар. Немојте користити узорке из деструктивних испитивања у производним склоповима.
- Проверите радну поставку у репрезентативним варијантама. Укључите релевантне толеранције рупа и услове компоненти уместо да се ослањате на један успешан склоп.
- Снимите валидирани процес. Одржавајте алат, брзину, методу резања и стање завртња у складу са пробом и прегледајте промене пре него што их употребите у производњи.
Следећа запажања помажу директној истрази; сваки може имати више од једног узрока.
| Опсервација скупштине | Шта прво проверити |
| Шеф пуца док шраф улази | Величина и облик рупе, околни зид, геометрија навоја и поравнање. |
| Завртње се зауставља док остаје размак | Дубина слепе рупе, ненамерно захватање у горњем делу и седишта главе. |
| Вијак се стално окреће без затезања споја | Оштећење пластичног навоја, доступно захватање и стање испод главе. |
| Идентична подешавања алата дају недоследне резултате | Варијације рупа, стање материјала, стање површине завртња и перформансе алата. |
Ако је граница између успешног седења и оштећења преуска, поново погледајте дизајн везе. Одабиром веће поставке алата не може се створити стабилан прозор за монтажу који недостаје самом споју.
Шта се мења са поновљеном монтажом и условима сервисирања?
Поновљено склапање захтева сопствену процену. Током почетне уградње, шраф ствара спојни навој. Приликом поновног састављања, требало би да прати тај постојећи навој без сечења или формирања конкурентске путање. Почните пажљиво и проверите да ли има оштећених навоја или завртња који више не лежи и не држи како је предвиђено.
Не постоји универзални број поновне употребе пластичних вијака за самопрезивање. Када се кућиште отвара ради одржавања, тестирајте потребну секвенцу растављања и поновног састављања на предвиђеним компонентама. Укључите метод састављања који ће особље за одржавање заиста користити.
Сервисни услови такође могу открити проблеме који не постоје одмах након затезања. За делове који су под сталним оптерећењем или температурним променама, процените да ли веза задржава потребно стезање и функцију у предвиђеним условима. Провера обртног момента извршена даљим окретањем завртња не мери директно преостало оптерећење стезаљке.
Проверите и хемијску компатибилност. Мазива, средства за чишћење и остаци производње могу утицати на неке пластике и допринети пуцању под напоном, које се може појавити након склапања. Додавање непровереног мазива за смањење отпора уметања мења услове који се процењују.
Одабир вијака за самопрезивање за пластику значи потврђивање завртња, материјала, рупе, сједишта и процеса монтаже као једне везе. То разговарајте о вашим захтевима за пластично причвршћивање са ХЕНГЗУАН-ом, наведите квалитет смоле, цртеж рупе и отвора, предвиђене димензије завртња, захтеве за монтажу и одржавање и количину.