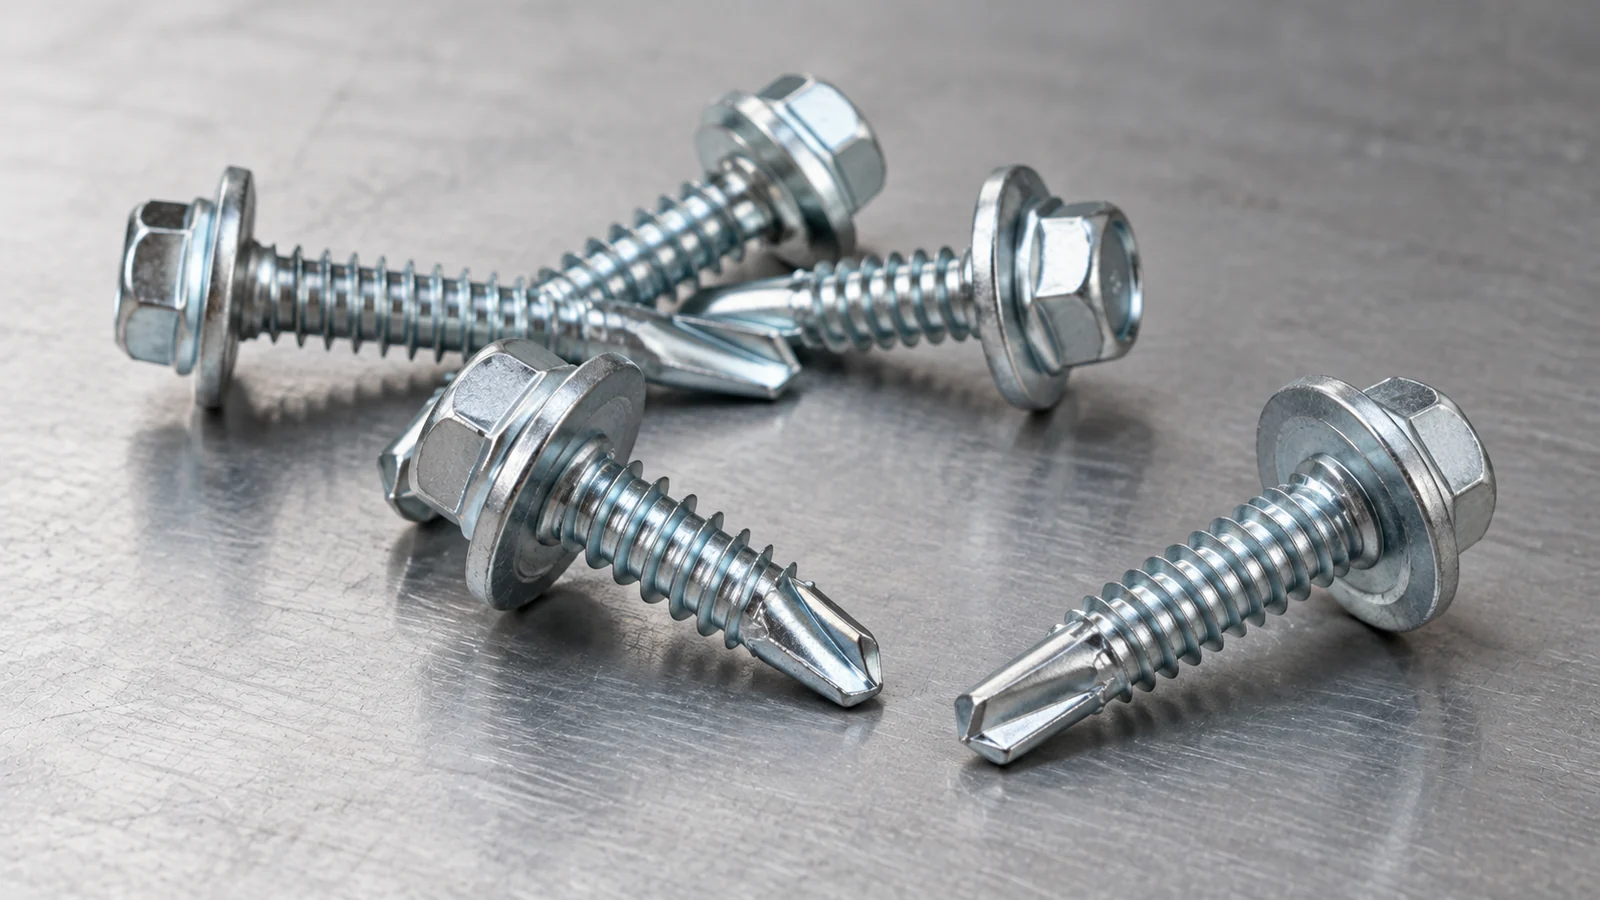
Att välja en självborrande sexkantskruv med koppbricka kräver mer än att välja ST5.5 eller ST6.3 och en nominell längd. Borrpunkten måste passa det stål den penetrerar; den gängade sektionen måste ingripa med det avsedda stödmaterialet; och huvud- och bricka-enheten måste sitta korrekt på den yttre panelen. En skruvs borrkapacitet är inte densamma som den totala tjockleken på material som hålls samman. Där en tak- eller väggfog också behöver vädertätning måste brickans material, kompression och installationsmetod verifieras för exakt produkt och panelsystem. Denna guide skiljer dessa beslut åt så att byggköpare kan specificera en lämplig skruv snarare än att anta att ett längre fästelement automatiskt borrar tjockare stål eller skapar en vattentät skarv.
Vad gör en självborrande koppbricka?
Borrspetsen bildar det första hålet, gängan griper in i stödmaterialet och det sexkantiga huvudet ger en drivyta för installatören. Koppbrickan är en del av huvudkontaktenheten. Beroende på dess exakta konstruktion hjälper den till att placera och komprimera en brickkomponent mot plåten. Dess dimensioner och material är separata specifikationer från skruvdiameter och borrpunkt.
Den Hengzuan sexkants självborrande skruv med koppbricka som visas på WOTU:s hemsida beskrivs som en färgförzinkad produkt med ST5.5/ST6.3 nominella diametrar, 19–75 mm listade längder och en angiven applikation med 2–5 mm stålborrtjocklek. Dess detaljerade text hänvisar också till en svart gummikudde. Dessa fakta gäller för denna lista, inte för varje kopp-bricka skruv eller alla tillgängliga storlekskombinationer. Materialen för den sammansatta brickan, geometrin och tätningsverifieringen behöver bekräftelse för den föreslagna beställningen.
Borrkapaciteten är inte total tjocklek
En självborrande skruv passerar genom ett eller flera material innan dess gängor utvecklar fasthållande ingrepp. Det finns minst tre oberoende dimensioner att kontrollera: det totala materialet som penetreras av borrspetsen, tjockleken på de yttre komponenterna som hålls under brickan och tjockleken och typen av material som måste hålla kvar gängorna. Att behandla alla tre som en enda "plåttjocklek" kan leda till en felaktig ordning.
| Dimension | Vad det betyder | Vad måste kontrolleras |
| Borrtjocklek | Ståltjocklek som borrspetsen måste skära | Spetstyp, stödstålkvalitet och leverantörsklassad kapacitet |
| Fastklämd stapel | Kombinerad tjocklek under huvudet och bricka | Panel, beläggning, distanser och eventuellt mellanskikt |
| Trådengagemang | Material där trådar utvecklar retention | Supporttyp, trådform och installationsvalidering |
| Total skruvlängd | Den leverantörsdefinierade längden på hela fästelementet | Mätdatum, borrpunkt och gängfördelning |
Hur påverkar ståltjocklek valet av borrpunkt?
Enkelplåt kontra lagerstål
En borrspets klassad för ett identifierat ståltillstånd bör inte antas hantera ett antal staplade plåtar. Det första arket kan vara tunt, medan den stödjande rälsen eller sektionen är väsentligt tjockare. Materialkvalitet, hårdhet, beläggningar, mellanrum mellan skikt och punktutformning påverkar om skruven kan borra rent innan gängingrepp. Begär ett diagram över borrkapacitet för exakt diameter och punktkonfiguration.
Spetslängd, skärverkan och arbetssekvens
Borrpartiet behöver i allmänhet bilda en lämplig öppning innan betydande gängingrepp i stödet. Om en punkt är för kort eller olämplig för materialstapeln, kan installatören stöta på att den fastnar, överhettas eller oregelbunden trådbildning. Att öka den nominella fästelementslängden utan att ändra borrpunkten löser inte en otillräcklig borrkapacitet.
Verktygshastighet, axiellt tryck och underlagets hårdhet
Installationen beror på den validerade kombinationen av skruv, elverktyg och basmaterial. Överdriven hastighet, snedställning eller upprepad glidning kan skada spetsen eller hålet. Det finns ingen försvarbar universell drivinställning för varje ST5.5- eller ST6.3-skruv: använd tillverkarens applikationsguide eller en kvalificerad prövning på den representativa leden.
Hur ska skruvlängden specificeras?
Börja med hela tjockleken: ytterplåt, eventuella mellanelement och geometrin under huvudet. Bedöm sedan längden som krävs för borrning, gängingrepp och eventuellt specificerat punktutsprång. Bekräfta hur leverantören mäter längden – under huvudet, inklusive spetsen, eller enligt en annan definierad konvention. De relevanta arbetsmåtten kanske inte är lika med den nominella längden i katalogen.
Där isolering eller sandwichkonstruktion är inblandad kan de komprimerade och okomprimerade dimensionerna skilja sig åt. Det yttre arket kan separeras från det strukturella stödet med en spalt; en fästdetalj måste ta hänsyn till denna montering snarare än att behandla hela stapeln som borrbart stål. Använd en tvärsnittsritning som visar stödets tjocklek, paneluppbyggnad och föreslagen skruv innan du godkänner materialförteckningen.
Vad måste specificeras om koppbrickan?
Enbart terminologin för koppbricka skapar inte en standardiserad geometri eller en garanterad tätningsprestanda. Kontrollera metallkoppens diameter, inre öppning, djup, material, finish och om gummielementet är separat eller fabriksmonterat. WOTU:s beskrivna koppdiskprodukt nämner en svart gummikudde och vädertätande påståenden, men dess publicerade beskrivning tillhandahåller inte en komplett brickartvärsnittsritning eller modellspecifik testrapport för vatteninträngning.
Om en väderbeständig skarv krävs, utvärdera hela panel-fästsystemet: panelprofil, brickans sittområde, hålkvalitet, installationsvinkel, kompression och exponeringsförhållanden. Överdragning kan förvränga plåten eller brickan, medan otillräckliga sittplatser kan lämna luckor. Varken utseende eller ett generiskt gummimaterialpåstående ersätter verifierade applikationsdata.
| Bricka attribut | Varför det spelar roll | Bevis att begära |
| Ytterdiameter och koppdjup | Kontaktfotavtryck och huvudgeometri | Dimensionerad delritning |
| Gummimaterial och montering | Kompression och miljökompatibilitet | Godkända material och färdig monteringsspecifikation |
| Installationskompression | Risk för deformation eller ofullständig tätning | Dokumenterad process eller systemspecifikt test |
| Ytfinish | Krav på korrosion och passningsmaterial | Beläggningsspecifikation för den faktiska produkten |
Cup Washer vs Bonded Washer: Är de likvärdiga?
Inte bara med namn. En koppbricka beskriver en formad kontaktkomponent, medan en bunden bricka i allmänhet avser en brickenhet med ett sammanfogat fjädrande tätningselement. De exakta designerna kan överlappa varandra i funktion, men dimensioner, gummiformulering och retentionsdetaljer kan skilja sig åt. WOTU listar separat en självborrande sexkantskruv med bunden bricka under produktbeteckningen Hengzuan. Den sidan hänvisar uttryckligen till en sammansatt metall- och gummipackning och nämner EPDM; det bevisar inte att alla muggdiskar använder EPDM eller har samma hållbarhet.
Byte mellan de två produkterna bör därför baseras på en godkänd ersättningsritning och testad skarvkonfiguration. Detta är särskilt viktigt för tak och exponerade plåtfästen, där en nominellt liknande bricka kan sitta annorlunda på korrugerade profiler.
Vilka installationsproblem bör kontrolleras?
| Observerat problem | Möjliga bidragande faktorer | Praktisk kontroll |
| Punkt stannar eller överhettas | Stål ytterpunkt kapacitet; felaktig hastighet eller axiell inriktning | Substratidentifiering och validerad borrkapacitet |
| Skruva snurrar utan att hålla | Dåligt trådingrepp; avskalat stöd | Stödtjocklek, gänggeometri och provfästning |
| Paneldeformation i huvudet | Överdriven kompression eller felinställning | Godkänd verktygsuppställning och bricksits |
| Vatteninträngning vid penetration | Brickatätning, hålgeometri eller bredare taksystemdetaljer | Ledsysteminspektion och relevant provning |
| Korrosion runt hålet | Skadad beläggning eller olämplig finish för exponering | Utvärdering av finish och panelkompatibilitet |
Installationskontroller bör utföras med representativa plåtprofiler, stödmaterial och produktionsverktyg. Det relevanta vridmomentet, hastigheten och kompressionsförhållandet är de som är dokumenterade för den leden; ingen universell inställning kan härledas enbart från ST-diametern.
Vilka detaljer hör hemma i en projektanbudsförfrågan?
- Identifiera applikationen: takplåt, väggplåt, kapell, utrustningskapsling eller annan metallfog.
- Tillhandahåll en snittritning som visar ytterpanel, mellanskikt, luftspalter och stålstödets tjocklek.
- Specificera ST-diameter, skruvlängdsdefinition, borrpunktstyp, gängkrav och erforderligt ingrepp.
- Ange metall- och gummikomponenter för koppbricka, deras dimensioner och eventuella krav på tätningsprestanda.
- Identifiera substratstålkvalitet, miljö, finish, erforderliga tester och inspektionsförhållanden.
- Ange uppskattade kvantiteter, förpackningskrav, applikationsritningar och eventuella provkriterier.
WOTU:s visade koppbrickaskruv är ett användbart startexempel, men nuvarande lager, alla finishkombinationer, modellspecifik borrprestanda och tätningsbevis bör bekräftas mot den slutliga köpspecifikationen. Produkten använder Hengzuan-namnet på listan; sidan etablerar inte oberoende varumärkesägande mellan Hengzuan och WOTU.
En bearbetad specifikationsmetod för plåt-till-stål-fästning
Överväg en metallbeklädnadsplåt fäst vid ett stålstöd, med en komprimerbar mellankomponent. Köparen ska inte lägga ihop alla tjocklekar och helt enkelt välja en skruv marginellt längre än den summan. Dokumentera först tjockleken och styrkan för varje stålskikt som måste borras, eventuellt mellanrum mellan skikten, den totala tjockleken på bunten, förväntad kompression av mellanmaterialet och längden på borrspetsen och gängan som finns tillgänglig på kandidatskruven. Jämför sedan denna montering med tillverkarens verifierade borr- och greppförhållanden för den exakta skruvkoden.
Som en hypotetiskt specifikationsexempel, inte en WOTU-testad konfiguration, kan en fasadplåt och stödjande ränna kräva borrning genom mer än ett stålskikt samtidigt som de passerar genom ett tjockare isolerings- eller packningsskikt. Kontrollen av borrkapaciteten gäller stålet som spetsen möter; grepp- och ingreppskontrollerna gäller var huvudet slutligen sitter och om helformade gängor griper in i det avsedda stödet. En angiven borrtjocklek på 2–5 mm ska aldrig tolkas som en godkänd total sandwichpanelstjocklek eller som en garanti för varje stålkvalitet.
| Separat dimension | Vad köparen registrerar | Typiskt fel om det utelämnas |
| Stål som ska borras | Tjocklek, antal lager och materialstyrka | Tippen stannar, överhettas eller slits före genombrott |
| Fastklämd stapel | Total tjocklek i installerat skick | Felaktig längd under huvudet och brickans sits |
| Gängat engagemang | Placering och utbredning av tråd i stödmaterial | Trådavskalning eller otillräcklig fasthållning |
| Borrpunktstillägg | Spetslängd och geometri per ritning | Gängorna griper in innan borrningen är klar |
| Bricka montering | Ytterdiameter, tjocklek, geometri, material och tätningsdesign | Ojämna sittplatser, fel kompression eller ostödda väderpåståenden |
Borrkapacitet, utdragning och utdragning är olika kontroller
Framgångsrik installation bevisar bara att skruven kan drivas in i de föreslagna materialen under försöksförhållandena. Det bevisar inte automatiskt strukturell lämplighet. Utdragningsmotstånd gäller utdragning från stödmaterialet; överdragningsmotstånd avser att det fästa arket eller brickan passerar över huvudet under belastning. Skruvskjuvning, huvudintegritet, cyklisk belastning och egenskaperna hos båda materialen kan också styra en verklig anslutning. För vindbelastade beklädnads- eller taksystem bör konstruktören utvärdera hela fästsystemet enligt tillämplig projektmetod, med hjälp av matchande testbevis där så krävs.
Den distinktionen förhindrar också missbruk av diameteretiketter. ST5.5 och ST6.3 hänvisar till nominella gängstorlekar, inte en universell hållfasthetsklass eller märklast. När du jämför dem, kontrollera både den faktiska skruvgeometrin och testomfattningen innan du antar att den större nominella diametern automatiskt löser utdragnings- eller pulloverproblem.
Brickkompression kräver en definierad montering
Ordet kopp diskmaskin beskriver brickarrangemanget, inte ett fristående vattentäthetscertifikat. WOTU-webbplatsen associerar denna produkt med en huvudenhet av kopptyp och hänvisar till en gummikomponent i produktbeskrivningen; det är dock inte tillräckligt för att specificera en viss elastomerkvalitet, tjocklek, hårdhet, åldringsbeständighet eller validerat kompressionsområde. Fråga efter monteringsritningen och materialförteckningen som täcker stålbrickan eller den formade brickan, eventuell elastomer, hur den hålls fast under sexkantshuvudet och stödytan mot vilken den sitter.
För lite kompression kan lämna en ofullständig kontakt; överdriven körning kan skada brickan, förvränga tunna plåtar eller ta bort den formade tråden. Lämplig drivinställning är därför en parameter att fastställa genom det valda systemets godkända instruktioner och testning, inte ett enda vridmoment som härleds från nominell skruvdiameter. En bunden bricka kan använda en annan förmonterad konstruktion: se över självborrande skruv med limbricka som en separat listad produkt snarare än att anta utbytbarhet.
Ett fältförsök bör återskapa den faktiska stapeln
Innan volymköp, prova själva skruven, kopp-brickan, drivanordningen och biten på representativa yt- och stödmaterial. Registrera om borrspetsen penetrerar rent; om metallspån kontrolleras; om skruven förblir kvadratisk; huruvida tråden greppar utan att skala; om tvättmaskinen sitter konsekvent; och om slutmonteringen uppfyller projektets erforderliga visuella och mekaniska kontroller. Upprepa under det överenskomna området för plåttjocklek och materialvariationer, inte bara på det tunnaste provet.
Om vädertätning är en del av specifikationen krävs en separat projektlämplig montering eller systemverifiering. Förekomsten av ett mörkt gummielement är inte bevis på en testad vattentät takdetalj. Installatören bör även beakta vattenvägar vid varv, genomföringar och plåtprofiler, som ligger utanför skruvens nominella produktmått.
WOTU:s val av självborrande skruv inkluderar varianten Hengzuan koppbricka och identifierar separat nominella ST5.5/ST6.3 storlekar och 19–75 mm längder. Denna lista är en användbar förfrågningsreferens, men den fastställer inte lämpligheten av varje diameter/längdkombination för en viss fältmontering.
Vanliga frågor
Kommer en längre självborrande skruv borra tjockare stål?
Nej. Borrkapacitet beror på borrpunkt, substrat och testade installationsförhållanden. Längd påverkar främst räckvidd och engagemang.
Är en koppbricka identisk med en EPDM-limmad bricka?
Nej. Deras faktiska strukturer och material måste specificeras. Ett EPDM-påstående på en produktsida fastställer inte materialet för en annan bricka.
Kan en ST5.5-skruv specificeras för varje stålplåtskarv?
Nej. Diameter är bara en parameter. Borrspetskapacitet, stödmaterial, gängingrepp, längd och fogens mekaniska och miljömässiga krav har betydelse.
Slutliga urvalsöverväganden
Ange skruven som en sammansättning: borrspets, längd, gängingrepp, koppbricka och ytbehandling. Jämför dessa artiklar med en uppmätt materialstapel och tillämpliga installationsbevis istället för att välja enbart efter utseende. För en projektspecifik offert, skicka WOTU panelen och stödjande stålspecifikationer med ett tvärsnitt, målmängder och begärda verifieringshandlingar.