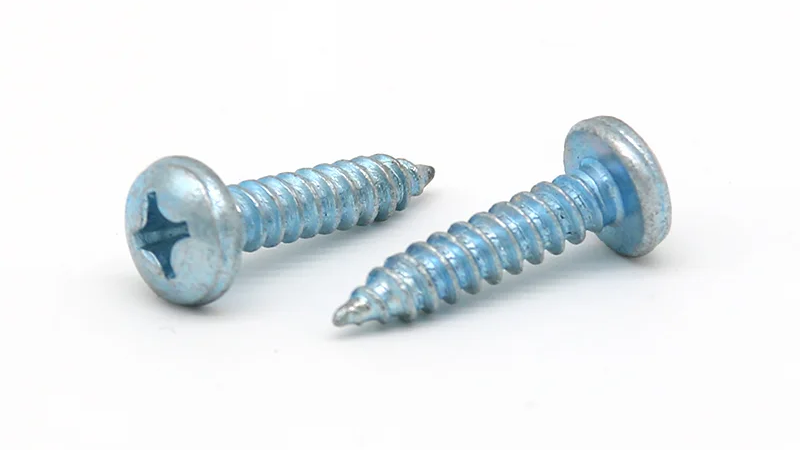
Välj självgängande skruvar för plast genom att matcha gängdesignen till hartset, pilothålet och omgivande plast, kontrollera sedan huvudsätet, gängingrepp och åtdragningsförhållanden på faktiska delar. Enbart skruvdiameter kan inte fastställa en lämplig hålstorlek eller installationsmoment.
Denna guide gäller metallskruvar som fästs i plastkomponenter. Dessa skruvar skapar sin passande gänga under installationen, men de applikationer som diskuteras här kräver ett förberett hål, som kan gjutas in i delen. HENGZUAN listar PVC-, ABS- och apparatplasthöljen bland applikationerna för dess självgängande skruv med Phillips panhuvud. Att välja den produkten för ett visst hölje kräver fortfarande att anslutningen kontrolleras: samma skruv kan bete sig annorlunda när hartskvaliteten, hålets geometri eller monteringsprocessen ändras.
Vilka plast- och fogförhållanden fäster du?
Börja med den faktiska plastkvaliteten och delen av delen som tar emot skruven. En allmän beskrivning som ”ABS-täckning” utelämnar information som påverkar trådbildningen och styrkan hos det omgivande materialet.
Skruven kan komma in i en tjock vägg, en gjuten nav eller ett befintligt gängat hål. En klack är den upphöjda plastdelen som omger ett skruvhål. Dess tillgängliga väggtjocklek och stöd har betydelse eftersom skruven belastar den omgivande plasten när den formas och drar åt anslutningen.
| Information att bekräfta | Varför det påverkar urvalet |
| Hartskvalitet och förstärkning eller fyllmedel | Materialets beteende påverkar hur den passande tråden formas och hur fogen reagerar på belastning. |
| Hål- och navmått | Plasten runt hålet måste ta emot gängbildning utan att förlora det nödvändiga stödet. |
| Övre komponent och dess öppningshål | Skruven måste tillåta att komponenterna går ihop och sitter som avsett. |
| Service- och underhållskrav | Värme, långvarig belastning, kemikalieexponering och demontering kan kräva kontroller efter den första installationen. |
Att till exempel byta hartset i ett i övrigt oförändrat hus är en anledning att se över infästningsförhållandena. En gammal verktygsinställning och en oförändrad skruvbeteckning bekräftar inte att den reviderade delen kommer att monteras på samma sätt.
Vilken gängdesign passar plastapplikationen?
Jämför gängprofilen och dess ytterdiameter. Stigning, flankgeometri och kärndiameter påverkar det tillgängliga utrymmet för förskjuten plast och belastningen på hålväggen. Två skruvar med samma nominella diameter kan därför kräva olika håldesign.
Gängbildande skruvar förskjuter material för att skapa en passande gänga. Trådklippande design tar bort material genom en skärfunktion. En spetsig spets identifierar inte enbart en gängskärande skruv, och de två metoderna bör inte dela en hålrekommendation bara för att deras diametrar matchar.
Vissa skruvar utformade specifikt för termoplaster använder gänggeometri avsedd att minska radiell belastning samtidigt som ingreppet bibehålls. Det kan vara relevant där en tunn nav, högt införingsmotstånd eller en smal åtdragningsmarginal gör en konventionell gänggänga svår att använda. Lämpligheten av skruven och bommen behöver fortfarande kontrolleras tillsammans.
HENGZUAN Phillips självgängande skruvar med pannhuvud är listade som kolstålprodukter under GB/T845-1985-beteckningen, med PVC och ABS bland sina angivna tillämpningar. Använd produktspecifikationen och den faktiska höljesritningen för att kontrollera diameter, längd och gänggeometri för den avsedda harts- och navdesignen.
Om en kandidatskruv ger överdrivet insättningsmotstånd eller sprickbildning, undersök gäng- och hålkombinationen innan du ökar vridmomentet. En annan gängdesign kan hjälpa, men den bör bedömas mot samma harts, foggeometri och monteringskrav.
Hur bör pilothålet och skruvbossen utformas?
Pilothålets diameter och tolerans
Ett pilothål för skruvar i plast måste lämna material för att gängan ska kunna greppa samtidigt som skruven kan komma in utan överdriven belastning. Ett mindre hål är inte automatiskt ett starkare val. Det kan höja insättningsmotståndet och expandera den omgivande plasten; ett överdimensionerat hål kan lämna otillräckligt ingrepp.
Använd en rekommendation som gäller den speciella skruvgeometrin och hartset och verifiera det sedan på komponenten. Hålförhållanden som publicerats för en specialskruv bör inte överföras till en icke-relaterad gängskruv.
Ange tolerans samt nominell diameter. Ett försök med ett lämpligt stort hål kan missa svårigheter i båda ändarna av produktionssortimentet. För ett gjutet hål, kontrollera dess avsmalning och dimensionerna längs ingreppsdjupet. Att bara mäta öppningen kanske inte beskriver den sektion i vilken skruven bildar sin gänga.
Boss Walls, hålinträde och blindhålsdjup
Plastskruvens utformning inkluderar materialet runt hålet, ingången och tillgängligt djup. Ökad interferens genom att minska pilothålet ändrar också belastningen på navväggen. Där väggen är tunn eller dåligt stödd, kan förändringen orsaka sprickbildning istället för att förbättra fogen.
En ingångsavlastning kan hjälpa till att hantera stress nära öppningen i en lämpligt utformad anslutning. Dess dimensioner tillhör skruv- och komponentdesignen; de är inte en universell bearbetningsinstruktion.
Lämna utrymme för skruvspetsen i ett blindhål utanför det avsedda ingreppet med full gänga. Bekräfta detta utrymme med komponenterna i sittande läge. En skruv som når botten innan huvudsätena kan ge ett högt vridmoment samtidigt som enheten lämnas lös.
Skilj även mottagningshålet från den övre komponentens frigångshål. Där ett lock måste dras mot en nedre nav, kan oavsiktligt gängingrepp i locket störa den rörelsen.
Hur påverkar huvudsits och skruvlängd leden?
Skruvhuvudet behöver en lämplig lageryta och anslutningen behöver användbar gängingrepp. Kontrollera båda i monterat läge.
Ett pannhuvud vilar normalt mot ett stödjande säte under huvudet. Den bör inte köras in i en olämplig plastyta för att skapa ett jämnt utseende. Där huvudet sitter i ett urtag, bekräfta urtagets geometri, det återstående stödet och åtkomsten för föraren.
För en HENGZUAN skruv med pannhuvud, granska de faktiska huvudmåtten mot husets säte. Om huvudet kommer i kontakt med en kant, lutar eller synligt deformerar plasten innan komponenterna stängs, korrigerar inte ökande vridmoment den geometriska missanpassningen.
Skruvens längd måste stå för den övre komponenten och den del som kommer in i den mottagande plasten. Den avsmalnande spetsen ger inte samma fullprofilingrepp som den gängade sektionen bakom den. Överskottslängd kan istället få spetsen att bottna innan fogen stängs.
En längre skruv kan ge ytterligare ingrepp när tillräckligt djup är tillgänglig. Bekräfta det resulterande införingsbeteendet och bottenspelet, istället för att använda extra längd för att kompensera för ett olämpligt hål eller skadad gänga.
Hur kan du ställa in åtdragningsmoment utan att skala av plasten?
Insättnings-, åtdragnings- och avisoleringsmoment
Insättningsmoment är det maximala vridmoment som påträffas när skruven går in, innan huvudet når sitt säte. Åtdragningsmoment appliceras för att slutföra anslutningen efter montering. Avisoleringsmoment markerar fel på plastgängan. Förbandet behöver tillräckligt med separation mellan normala monteringskrav och misslyckande för att ta emot variationer i delar och utrustning.
Toppen, huvudsätet eller skruven kan gå sönder innan plastgängorna tappas. En användbar inställning måste tillåta variation före det första relevanta felet, inklusive sprickbildning, genomdragning av huvudet eller skruvskador där det är möjligt.
Vridmomentet beror också på friktionen vid gängorna och under huvudet. Att byta finish, lägga till ett smörjmedel eller ändra komponentytan kan förändra förhållandet mellan uppmätt vridmoment och fastspänning. Ett vridmoment från en annan skruv- och huskombination är därför otillräckligt bevis för föreliggande skarv.
Provmontering på faktiska delar
Använd representativa komponenter och en kontrollerad monteringsprocess för att fastställa inställningen. En praktisk sekvens är:
- Bekräfta komponenterna. Anteckna skruv, hartskvalitet, hål- och navdimensioner, sätesarrangemang och yttillstånd.
- Observera insättning och sittande. Kontrollera att skruven går in korrekt och att delarna stängs innan verktyget stannar. Vridmoment- och rotationsposter, där sådana finns, kan hjälpa till att särskilja dessa steg.
- Upprätta felbeteende på provbitar. Bestäm om överdriven åtdragning remsar plasttråden, spricker navet, skadar sätet eller orsakar ett annat fel. Använd inte prover från destruktiva tester i produktionsenheter.
- Kontrollera en fungerande inställning över representativ variation. Inkludera relevanta håltoleranser och komponentförhållanden istället för att lita på en lyckad montering.
- Registrera den validerade processen. Håll verktyget, hastigheten, avskärningsmetoden och skruvarnas kondition i överensstämmelse med försöket och se över ändringarna innan du använder dem i produktionen.
Följande observationer hjälper till att styra undersökningen; var och en kan ha mer än en orsak.
| Monteringsobservation | Vad ska man kolla först |
| Boss spricker medan skruven går in | Hålstorlek och form, omgivande vägg, gänggeometri och inriktning. |
| Skruven stannar medan ett gap kvarstår | Blindhålsdjup, oavsiktligt ingrepp i överdelen och huvudsäten. |
| Skruven fortsätter att vrida sig utan att dra åt skarven | Plastgängskada, tillgängligt ingrepp och skicket under huvudet. |
| Identiska verktygsinställningar ger inkonsekventa resultat | Hålvariation, materialtillstånd, skruvyta och verktygsprestanda. |
Om marginalen mellan lyckad sittplats och skada är för snäv, se om anslutningsdesignen. Att välja en högre verktygsinställning kan inte skapa ett stabilt monteringsfönster som själva fogen saknar.
Vad förändras med upprepade monterings- och servicevillkor?
Upprepad montering behöver en egen utvärdering. Under den första installationen skapar skruven den passande gängan. Vid återmontering bör den följa den befintliga gängan utan att skära eller bilda en konkurrerande bana. Börja försiktigt och kolla efter skadade gängor eller en skruv som inte längre sitter och håller som avsett.
Det finns ingen universell återanvändningsräkning för självgängande skruvar i plast. Om ett hölje kommer att öppnas för underhåll, testa den erforderliga demonterings- och återmonteringssekvensen på de avsedda komponenterna. Inkludera den monteringsmetod som underhållspersonal faktiskt kommer att använda.
Serviceförhållanden kan också exponera problem som uteblir direkt efter åtdragning. För delar under ihållande belastning eller temperaturförändringar, bedöm om anslutningen bibehåller den erforderliga fastspänningen och fungerar under de avsedda förhållandena. En vridmomentkontroll utförd genom att vrida skruven ytterligare mäter inte direkt den återstående klämbelastningen.
Kontrollera också kemisk kompatibilitet. Smörjmedel, rengöringsmedel och tillverkningsrester kan påverka vissa plaster och bidra till spänningssprickor som kan uppstå efter montering. Att lägga till ett overifierat smörjmedel för att minska insättningsmotståndet ändrar villkoren som utvärderas.
Att välja självgängande skruvar för plast innebär att bekräfta skruv, material, hål, säte och monteringsprocessen som en anslutning. Till diskutera dina krav på plastfästningar med HENGZUAN, tillhandahålla hartskvaliteten, en ritning av hålet och navet, de avsedda skruvdimensionerna, monterings- och underhållskraven samt kvantitet.