కప్ వాషర్తో హెక్స్ హెడ్ సెల్ఫ్ డ్రిల్లింగ్ స్క్రూను ఎంచుకోవడానికి ST5.5 లేదా ST6.3 మరియు నామమాత్రపు పొడవును ఎంచుకోవడం కంటే ఎక్కువ అవసరం. డ్రిల్లింగ్ పాయింట్ అది చొచ్చుకుపోయే ఉక్కుకు అనుగుణంగా ఉండాలి; థ్రెడ్ చేయబడిన విభాగం తప్పనిసరిగా ఉద్దేశించిన సహాయక సామగ్రిని కలిగి ఉండాలి; మరియు హెడ్-అండ్-వాషర్ అసెంబ్లీ తప్పనిసరిగా బయటి ప్యానెల్లో సరిగ్గా కూర్చోవాలి. స్క్రూ యొక్క డ్రిల్లింగ్ సామర్థ్యం కలిసి ఉంచిన పదార్థాల మొత్తం మందంతో సమానంగా ఉండదు. పైకప్పు లేదా గోడ జాయింట్కు వాతావరణ సీలింగ్ కూడా అవసరమయ్యే చోట, ఖచ్చితమైన ఉత్పత్తి మరియు ప్యానెల్ సిస్టమ్ కోసం వాషర్ మెటీరియల్, కంప్రెషన్ మరియు ఇన్స్టాలేషన్ పద్ధతిని తప్పనిసరిగా ధృవీకరించాలి. ఈ గైడ్ ఆ నిర్ణయాలను వేరు చేస్తుంది కాబట్టి నిర్మాణ కొనుగోలుదారులు ఒక పొడవైన ఫాస్టెనర్ స్వయంచాలకంగా మందమైన ఉక్కును డ్రిల్ చేస్తుందని లేదా జలనిరోధిత జాయింట్ను సృష్టిస్తుందని ఊహించకుండా తగిన స్క్రూని పేర్కొనవచ్చు.
కప్-వాషర్ స్వీయ-డ్రిల్లింగ్ స్క్రూ ఏమి చేస్తుంది?
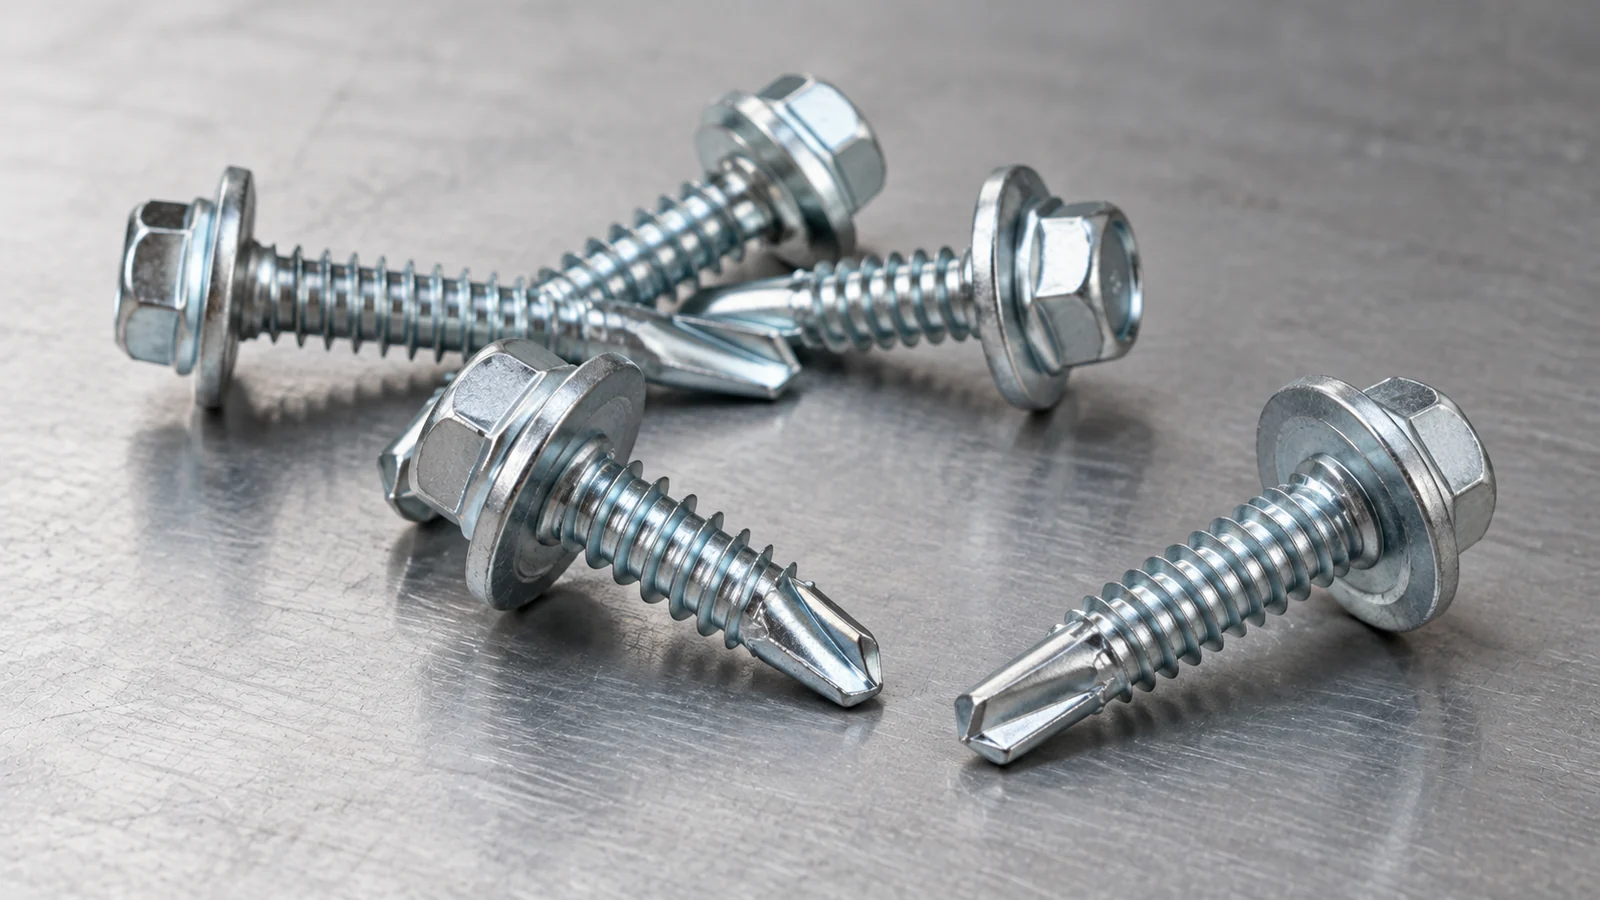
డ్రిల్ పాయింట్ ప్రారంభ రంధ్రాన్ని ఏర్పరుస్తుంది, థ్రెడ్ సహాయక పదార్థాన్ని నిమగ్నం చేస్తుంది మరియు షట్కోణ తల ఇన్స్టాలర్ కోసం డ్రైవ్ ఉపరితలాన్ని అందిస్తుంది. కప్ వాషర్ హెడ్ కాంటాక్ట్ అసెంబ్లీలో భాగం. దాని ఖచ్చితమైన నిర్మాణంపై ఆధారపడి, ఇది షీట్కు వ్యతిరేకంగా వాషర్ భాగాన్ని ఉంచడానికి మరియు కుదించడానికి సహాయపడుతుంది. దీని కొలతలు మరియు పదార్థం స్క్రూ వ్యాసం మరియు డ్రిల్లింగ్ పాయింట్ నుండి ప్రత్యేక లక్షణాలు.
ది కప్ వాషర్తో హెంగ్జువాన్ హెక్స్ హెడ్ సెల్ఫ్ డ్రిల్లింగ్ స్క్రూ WOTU వెబ్సైట్లో చూపబడినది ST5.5/ST6.3 నామమాత్రపు వ్యాసాలు, 19–75 మిమీ లిస్టెడ్ పొడవులు మరియు పేర్కొన్న 2–5 మిమీ స్టీల్ డ్రిల్లింగ్-థిక్నెస్ అప్లికేషన్తో కలర్-జింక్ పూతతో కూడిన ఉత్పత్తిగా వర్ణించబడింది. దాని వివరణాత్మక వచనం నలుపు రబ్బరు ప్యాడ్ను కూడా సూచిస్తుంది. ఈ వాస్తవాలు ఈ జాబితాకు వర్తిస్తాయి, ప్రతి కప్-వాషర్ స్క్రూ లేదా అందుబాటులో ఉన్న అన్ని సైజు కాంబినేషన్లకు కాదు. కాంపౌండ్-వాషర్ మెటీరియల్స్, జ్యామితి మరియు సీలింగ్ ధృవీకరణ ప్రతిపాదిత ఆర్డర్ కోసం నిర్ధారణ అవసరం.
డ్రిల్లింగ్ కెపాసిటీ టోటల్ క్లాంప్డ్ మందం కాదు
స్వీయ-డ్రిల్లింగ్ స్క్రూ దాని థ్రెడ్లు హోల్డింగ్ ఎంగేజ్మెంట్ను అభివృద్ధి చేయడానికి ముందు ఒకటి లేదా అంతకంటే ఎక్కువ పదార్థాల గుండా వెళుతుంది. తనిఖీ చేయడానికి కనీసం మూడు స్వతంత్ర కొలతలు ఉన్నాయి: డ్రిల్ పాయింట్ ద్వారా చొచ్చుకుపోయే మొత్తం పదార్థం, ఉతికే యంత్రం క్రింద ఉంచబడిన బయటి భాగాల మందం మరియు థ్రెడ్లను నిలుపుకోవాల్సిన పదార్థం యొక్క మందం మరియు రకం. మూడింటిని ఒకే "షీట్ మందం"గా పరిగణించడం తప్పు క్రమానికి దారి తీస్తుంది.
| డైమెన్షన్ | దాని అర్థం ఏమిటి | ఏమి తనిఖీ చేయాలి |
| డ్రిల్లింగ్ మందం | డ్రిల్ పాయింట్ కట్ తప్పక ఉక్కు మందం | పాయింట్ రకం, సపోర్టింగ్-స్టీల్ గ్రేడ్ మరియు సరఫరాదారు-రేటెడ్ సామర్థ్యం |
| బిగించిన స్టాక్ | తల మరియు ఉతికే యంత్రం క్రింద కలిపి మందం | ప్యానెల్, పూత, స్పేసర్లు మరియు ఏదైనా ఇంటర్మీడియట్ లేయర్ |
| థ్రెడ్ నిశ్చితార్థం | థ్రెడ్లు నిలుపుదలని అభివృద్ధి చేసే పదార్థం | మద్దతు రకం, థ్రెడ్ రూపం మరియు ఇన్స్టాలేషన్ ధ్రువీకరణ |
| మొత్తం స్క్రూ పొడవు | పూర్తి ఫాస్టెనర్ యొక్క సరఫరాదారు-నిర్వచించిన పొడవు | కొలత డేటా, డ్రిల్ పాయింట్ మరియు థ్రెడ్ పంపిణీ |
ఉక్కు మందం డ్రిల్-పాయింట్ ఎంపికను ఎలా ప్రభావితం చేస్తుంది?
సింగిల్ షీట్ వర్సెస్ లేయర్డ్ స్టీల్
గుర్తించబడిన ఉక్కు స్థితికి రేట్ చేయబడిన డ్రిల్ పాయింట్ ఎన్ని పేర్చబడిన షీట్లను నిర్వహించగలదని భావించకూడదు. మొదటి షీట్ సన్నగా ఉండవచ్చు, అయితే సపోర్టింగ్ పర్లిన్ లేదా విభాగం గణనీయంగా మందంగా ఉంటుంది. మెటీరియల్ గ్రేడ్, కాఠిన్యం, పూతలు, లేయర్ల మధ్య ఖాళీలు మరియు పాయింట్ డిజైన్ థ్రెడ్ ఎంగేజ్మెంట్కు ముందు స్క్రూ శుభ్రంగా డ్రిల్ చేయగలదా అనేదానిపై ప్రభావం చూపుతుంది. ఖచ్చితమైన వ్యాసం మరియు పాయింట్ కాన్ఫిగరేషన్ కోసం డ్రిల్లింగ్-కెపాసిటీ చార్ట్ను అభ్యర్థించండి.
పాయింట్ పొడవు, కట్టింగ్ చర్య మరియు పని క్రమం
డ్రిల్లింగ్ భాగం సాధారణంగా మద్దతులో ముఖ్యమైన థ్రెడ్ ఎంగేజ్మెంట్కు ముందు తగిన ఓపెనింగ్ను ఏర్పరచాలి. మెటీరియల్ స్టాక్కు పాయింట్ చాలా తక్కువగా లేదా అనుచితంగా ఉంటే, ఇన్స్టాలర్ ఆగిపోవచ్చు, వేడెక్కడం లేదా సక్రమంగా థ్రెడ్ ఏర్పడవచ్చు. డ్రిల్ పాయింట్ను మార్చకుండా నామమాత్రపు ఫాస్టెనర్ పొడవును పెంచడం తగినంత డ్రిల్లింగ్ రేటింగ్ను పరిష్కరించదు.
సాధనం వేగం, అక్షసంబంధ పీడనం మరియు ఉపరితల కాఠిన్యం
సంస్థాపన అనేది స్క్రూ, పవర్ టూల్ మరియు బేస్ మెటీరియల్ యొక్క ధృవీకరించబడిన కలయికపై ఆధారపడి ఉంటుంది. అధిక వేగం, తప్పుగా అమర్చడం లేదా పదేపదే జారడం పాయింట్ లేదా రంధ్రం దెబ్బతింటుంది. ప్రతి ST5.5 లేదా ST6.3 స్క్రూ కోసం డిఫెన్సిబుల్ యూనివర్సల్ డ్రైవర్ సెట్టింగ్ లేదు: తయారీదారుల అప్లికేషన్ గైడ్ లేదా రిప్రజెంటేటివ్ జాయింట్లో క్వాలిఫైడ్ ట్రయల్ని ఉపయోగించండి.
స్క్రూ పొడవును ఎలా పేర్కొనాలి?
పూర్తి బిగించిన మందంతో ప్రారంభించండి: బయటి షీట్, ఏదైనా ఇంటర్మీడియట్ మూలకాలు మరియు తల క్రింద ఉన్న జ్యామితి. అప్పుడు డ్రిల్లింగ్, థ్రెడ్ ఎంగేజ్మెంట్ మరియు ఏదైనా పేర్కొన్న పాయింట్ ప్రోట్రూషన్కు అవసరమైన పొడవును అంచనా వేయండి. పాయింట్తో సహా లేదా మరొక నిర్వచించిన సమావేశం ద్వారా సరఫరాదారు పొడవును ఎలా కొలుస్తారో నిర్ధారించండి. సంబంధిత పని కొలతలు కేటలాగ్లోని నామమాత్రపు పొడవుకు సమానంగా ఉండకపోవచ్చు.
ఇన్సులేషన్ లేదా శాండ్విచ్ నిర్మాణం ప్రమేయం ఉన్న చోట, కంప్రెస్డ్ మరియు కంప్రెస్డ్ డైమెన్షన్లు మారవచ్చు. బయటి షీట్ నిర్మాణాత్మక మద్దతు నుండి గ్యాప్ ద్వారా వేరు చేయబడవచ్చు; మొత్తం స్టాక్ను డ్రిల్ చేయదగిన స్టీల్గా పరిగణించడం కంటే బందు వివరాలు తప్పనిసరిగా ఈ అసెంబ్లీని పరిగణనలోకి తీసుకోవాలి. మెటీరియల్స్ బిల్లును ఆమోదించే ముందు మద్దతు మందం, ప్యానెల్ బిల్డ్-అప్ మరియు ప్రతిపాదిత స్క్రూను చూపే క్రాస్-సెక్షన్ డ్రాయింగ్ను ఉపయోగించండి.
కప్ వాషర్ గురించి ఏమి పేర్కొనాలి?
కప్-వాషర్ పదజాలం మాత్రమే ప్రామాణిక జ్యామితిని లేదా హామీతో కూడిన సీలింగ్ పనితీరును ఏర్పాటు చేయదు. మెటల్ కప్పు వ్యాసం, లోపల ఓపెనింగ్, డెప్త్, మెటీరియల్, ఫినిషింగ్ మరియు రబ్బర్ ఎలిమెంట్ వేరుగా ఉందా లేదా ఫ్యాక్టరీ అసెంబుల్ చేయబడిందా అని నిర్ధారించండి. WOTU వివరించిన కప్-వాషర్ ఉత్పత్తి బ్లాక్ రబ్బర్ ప్యాడ్ మరియు వాతావరణ-సీలింగ్ క్లెయిమ్లను ప్రస్తావిస్తుంది, అయితే దాని ప్రచురించిన వివరణ పూర్తి వాషర్ క్రాస్-సెక్షనల్ డ్రాయింగ్ లేదా మోడల్-నిర్దిష్ట వాటర్-ఇన్గ్రెస్ పరీక్ష నివేదికను అందించదు.
వాతావరణ-నిరోధక ఉమ్మడి అవసరమైతే, పూర్తి ప్యానెల్-ఫాస్టెనర్ సిస్టమ్ను అంచనా వేయండి: ప్యానెల్ ప్రొఫైల్, వాషర్ సీటింగ్ ఏరియా, హోల్ క్వాలిటీ, ఇన్స్టాలేషన్ కోణం, కుదింపు మరియు ఎక్స్పోజర్ పరిస్థితులు. ఓవర్టైనింగ్ షీట్ లేదా వాషర్ను వక్రీకరిస్తుంది, అయితే తగినంత సీటింగ్ ఖాళీలను వదిలివేయవచ్చు. ప్రదర్శన లేదా సాధారణ రబ్బరు మెటీరియల్ క్లెయిమ్ ధృవీకరించబడిన అప్లికేషన్ డేటాను భర్తీ చేయదు.
| వాషర్ లక్షణం | అది ఎందుకు ముఖ్యం | అభ్యర్థించడానికి సాక్ష్యం |
| బయటి వ్యాసం మరియు కప్పు లోతు | పాదముద్ర మరియు తల జ్యామితిని సంప్రదించండి | డైమెన్షన్డ్ పార్ట్ డ్రాయింగ్ |
| రబ్బరు పదార్థం మరియు అసెంబ్లీ | కుదింపు మరియు పర్యావరణ అనుకూలత | ఆమోదించబడిన పదార్థాలు మరియు పూర్తయిన అసెంబ్లీ వివరణ |
| సంస్థాపన కుదింపు | వైకల్యం లేదా అసంపూర్ణ సీలింగ్ ప్రమాదం | డాక్యుమెంట్ చేయబడిన ప్రక్రియ లేదా సిస్టమ్-నిర్దిష్ట పరీక్ష |
| ఉపరితల ముగింపు | తుప్పు మరియు సంభోగం-పదార్థ అవసరాలు | అసలు ఉత్పత్తి కోసం పూత స్పెసిఫికేషన్ |
కప్ వాషర్ vs బాండెడ్ వాషర్: అవి సమానంగా ఉన్నాయా?
ఒక్క పేరుతో కాదు. ఒక కప్ వాషర్ ఒక ఆకారపు కాంటాక్ట్ కాంపోనెంట్ను వివరిస్తుంది, అయితే ఒక బంధిత వాషర్ సాధారణంగా ఒక బంధిత స్థితిస్థాపక సీలింగ్ మూలకంతో వాషర్ అసెంబ్లీని సూచిస్తుంది. ఖచ్చితమైన డిజైన్లు ఫంక్షన్లో అతివ్యాప్తి చెందుతాయి, అయితే కొలతలు, రబ్బరు సూత్రీకరణ మరియు నిలుపుదల వివరాలు భిన్నంగా ఉండవచ్చు. WOTU విడిగా జాబితాలు a బంధిత ఉతికే యంత్రంతో హెక్స్ హెడ్ స్వీయ-డ్రిల్లింగ్ స్క్రూ హెంగ్జువాన్ ఉత్పత్తి హోదా కింద. ఆ పేజీ స్పష్టంగా మిశ్రమ మెటల్ మరియు రబ్బరు రబ్బరు పట్టీని సూచిస్తుంది మరియు EPDMని ప్రస్తావిస్తుంది; ప్రతి కప్-వాషర్ ఎంపిక EPDMని ఉపయోగిస్తుందని లేదా అదే మన్నికను కలిగి ఉందని ఇది నిరూపించదు.
కాబట్టి రెండు ఉత్పత్తుల మధ్య మారడం అనేది ఆమోదించబడిన రీప్లేస్మెంట్ డ్రాయింగ్ మరియు పరీక్షించిన జాయింట్ కాన్ఫిగరేషన్ ఆధారంగా ఉండాలి. రూఫింగ్ మరియు బహిర్గతమైన షీట్-మెటల్ జోడింపులకు ఇది చాలా ముఖ్యమైనది, ఇక్కడ నామమాత్రంగా సారూప్యమైన ఉతికే యంత్రం ముడతలు పెట్టిన ప్రొఫైల్లపై విభిన్నంగా కూర్చుంటుంది.
ఏ ఇన్స్టాలేషన్ సమస్యలను తనిఖీ చేయాలి?
| గమనించిన సమస్య | సాధ్యమైన దోహదపడే కారకాలు | ప్రాక్టికల్ చెక్ |
| పాయింట్ స్టాల్స్ లేదా ఓవర్ హీట్స్ | స్టీల్ వెలుపల పాయింట్ సామర్థ్యం; తప్పు వేగం లేదా అక్షసంబంధ అమరిక | సబ్స్ట్రేట్ గుర్తింపు మరియు ధృవీకరించబడిన డ్రిల్లింగ్ సామర్థ్యం |
| స్క్రూ పట్టుకోకుండా తిరుగుతుంది | పేద థ్రెడ్ నిశ్చితార్థం; తీసివేసిన మద్దతు | మద్దతు మందం, థ్రెడ్ జ్యామితి మరియు ట్రయల్ ఫాస్టెనింగ్ |
| తలపై ప్యానెల్ వైకల్యం | అధిక కుదింపు లేదా తప్పుగా అమర్చడం | ఆమోదించబడిన సాధనం సెటప్ మరియు వాషర్ సీటింగ్ |
| చొచ్చుకుపోయేటప్పుడు నీటి చొరబాటు | వాషర్ సీలింగ్, హోల్ జ్యామితి లేదా విస్తృత రూఫింగ్-సిస్టమ్ వివరాలు | జాయింట్ సిస్టమ్ తనిఖీ మరియు సంబంధిత పరీక్ష |
| రంధ్రం చుట్టూ తుప్పు | దెబ్బతిన్న పూత లేదా బహిర్గతం కోసం తగని ముగింపు | ముగింపు మరియు ప్యానెల్ అనుకూలత అంచనా |
ఇన్స్టాలేషన్ తనిఖీలు ప్రతినిధి షీట్ ప్రొఫైల్లు, సపోర్ట్ మెటీరియల్స్ మరియు ప్రొడక్షన్ టూల్స్తో నిర్వహించాలి. సంబంధిత టార్క్, వేగం మరియు సంపీడన స్థితి ఆ ఉమ్మడి కోసం డాక్యుమెంట్ చేయబడినవి; ST వ్యాసం నుండి మాత్రమే సార్వత్రిక అమరిక తీసుకోబడదు.
ప్రాజెక్ట్ RFQలో ఏ వివరాలు ఉన్నాయి?
- అప్లికేషన్ను గుర్తించండి: పైకప్పు షీట్, వాల్ షీట్, పందిరి, పరికరాల ఆవరణ లేదా మరొక మెటల్ ఉమ్మడి.
- ఔటర్ ప్యానెల్, ఇంటర్మీడియట్ లేయర్లు, ఎయిర్ గ్యాప్లు మరియు స్టీల్ సపోర్ట్ మందాన్ని చూపించే సెక్షన్ డ్రాయింగ్ను అందించండి.
- ST వ్యాసం, స్క్రూ పొడవు నిర్వచనం, డ్రిల్లింగ్-పాయింట్ రకం, థ్రెడ్ అవసరం మరియు అవసరమైన నిశ్చితార్థాన్ని పేర్కొనండి.
- స్టేట్ కప్-వాషర్ మెటల్ మరియు రబ్బరు భాగాలు, వాటి కొలతలు మరియు ఏదైనా సీలింగ్ పనితీరు అవసరం.
- సబ్స్ట్రేట్ స్టీల్ గ్రేడ్, పర్యావరణం, ముగింపు, అవసరమైన పరీక్షలు మరియు తనిఖీ పరిస్థితులను గుర్తించండి.
- అంచనా వేసిన పరిమాణాలు, ప్యాకింగ్ అవసరాలు, అప్లికేషన్ డ్రాయింగ్లు మరియు ఏదైనా నమూనా-ట్రయల్ ప్రమాణాలను అందించండి.
WOTU ప్రదర్శించబడిన కప్-వాషర్ స్క్రూ ఒక ఉపయోగకరమైన ప్రారంభ ఉదాహరణ, అయితే ప్రస్తుత స్టాక్, అన్ని ముగింపు కలయికలు, మోడల్-నిర్దిష్ట డ్రిల్లింగ్ పనితీరు మరియు సీలింగ్ సాక్ష్యం తుది కొనుగోలు వివరణకు వ్యతిరేకంగా నిర్ధారించబడాలి. ఉత్పత్తి లిస్టింగ్లో హెంగ్జువాన్ పేరును ఉపయోగిస్తుంది; పేజీ స్వతంత్రంగా హెంగ్జువాన్ మరియు WOTU మధ్య ట్రేడ్మార్క్ యాజమాన్యాన్ని ఏర్పాటు చేయలేదు.
షీట్-టు-స్టీల్ ఫాస్టెనింగ్ కోసం వర్క్డ్ స్పెసిఫికేషన్ మెథడ్
కుదించదగిన ఇంటర్మీడియట్ కాంపోనెంట్తో ఉక్కు మద్దతుతో జతచేయబడిన మెటల్ ఫేసింగ్ షీట్ను పరిగణించండి. కొనుగోలుదారు అన్ని మందాలను జోడించకూడదు మరియు ఆ మొత్తం కంటే కొంచెం పొడవుగా ఉండే స్క్రూను ఎంచుకోకూడదు. ముందుగా డ్రిల్ చేయాల్సిన ప్రతి ఉక్కు పొర యొక్క మందం మరియు బలం, లేయర్ల మధ్య ఏదైనా గ్యాప్, మొత్తం కూర్చున్న స్టాక్ మందం, ఇంటర్మీడియట్ మెటీరియల్ ఆశించిన కుదింపు మరియు అభ్యర్థి స్క్రూపై అందుబాటులో ఉన్న డ్రిల్ పాయింట్ మరియు థ్రెడ్ పొడవును డాక్యుమెంట్ చేయండి. ఖచ్చితమైన స్క్రూ కోడ్ కోసం తయారీదారు యొక్క ధృవీకరించబడిన డ్రిల్లింగ్ మరియు గ్రిప్ పరిస్థితులతో ఈ అసెంబ్లీని సరిపోల్చండి.
ఒక ఊహాత్మక వివరణ ఉదాహరణ, WOTU పరీక్షించిన కాన్ఫిగరేషన్ కాదు, ఫేసింగ్ షీట్ మరియు సపోర్టింగ్ పర్లిన్కి ఒకటి కంటే ఎక్కువ ఉక్కు పొరల ద్వారా డ్రిల్లింగ్ అవసరం కావచ్చు, అయితే మందమైన ఇన్సులేషన్ లేదా ప్యాకింగ్ లేయర్ గుండా వెళుతుంది. డ్రిల్లింగ్-సామర్థ్య తనిఖీ చిట్కా ద్వారా ఎదుర్కొన్న ఉక్కుకు సంబంధించినది; గ్రిప్ మరియు ఎంగేజ్మెంట్ తనిఖీలు తల చివరకు ఎక్కడ కూర్చుంటాయో మరియు పూర్తిగా ఏర్పడిన థ్రెడ్లు ఉద్దేశించిన మద్దతును కలిగి ఉన్నాయో లేదో. పేర్కొన్న 2–5 మిమీ డ్రిల్లింగ్ మందాన్ని ఆమోదించిన మొత్తం శాండ్విచ్-ప్యానెల్ మందంగా లేదా ప్రతి స్టీల్ గ్రేడ్కు హామీగా ఎప్పుడూ అర్థం చేసుకోకూడదు.
| ప్రత్యేక పరిమాణం | కొనుగోలుదారు ఏమి నమోదు చేస్తాడు | విస్మరించినట్లయితే సాధారణ వైఫల్యం |
| డ్రిల్లింగ్ చేయడానికి ఉక్కు | మందం, పొరల సంఖ్య మరియు పదార్థ బలం | చిట్కా స్టాల్స్, వేడెక్కడం లేదా పురోగతికి ముందు ధరిస్తుంది |
| బిగించిన స్టాక్ | వ్యవస్థాపించిన స్థితిలో మొత్తం మందం | తల కింద పొడవు మరియు వాషర్ సీటింగ్ తప్పు |
| థ్రెడ్ నిశ్చితార్థం | సపోర్టింగ్ మెటీరియల్లో థ్రెడ్ యొక్క స్థానం మరియు పరిధి | థ్రెడ్ స్ట్రిప్పింగ్ లేదా సరిపోని నిలుపుదల |
| డ్రిల్ పాయింట్ భత్యం | ఒక్కో డ్రాయింగ్కు చిట్కా పొడవు మరియు జ్యామితి | డ్రిల్లింగ్ పూర్తి కావడానికి ముందు థ్రెడ్లు నిమగ్నమవుతాయి |
| వాషర్ అసెంబ్లీ | బయటి వ్యాసం, మందం, జ్యామితి, పదార్థం మరియు సీలింగ్ డిజైన్ | అసమాన సీటింగ్, తప్పు కుదింపు లేదా మద్దతు లేని వాతావరణ దావాలు |
డ్రిల్లింగ్ కెపాసిటీ, పుల్-అవుట్ మరియు పుల్-ఓవర్ వేర్వేరు తనిఖీలు
ట్రయల్ పరిస్థితులలో ప్రతిపాదిత మెటీరియల్లలోకి స్క్రూ నడపబడుతుందని మాత్రమే విజయవంతమైన ఇన్స్టాలేషన్ రుజువు చేస్తుంది. ఇది నిర్మాణాత్మక సమర్ధతను స్వయంచాలకంగా నిరూపించదు. పుల్ అవుట్ రెసిస్టెన్స్ సపోర్టింగ్ మెటీరియల్ నుండి ఉపసంహరణకు సంబంధించినది; పుల్-ఓవర్ రెసిస్టెన్స్ అటాచ్డ్ షీట్ లేదా వాషర్ లోడ్ కింద తలపైకి వెళుతుంది. స్క్రూ షీర్, హెడ్ ఇంటెగ్రిటీ, సైక్లిక్ లోడింగ్ మరియు రెండు మెటీరియల్స్ లక్షణాలు కూడా నిజమైన కనెక్షన్ని నియంత్రిస్తాయి. విండ్-లోడెడ్ క్లాడింగ్ లేదా రూఫ్ సిస్టమ్ల కోసం, డిజైనర్ అవసరమైన చోట మ్యాచింగ్ టెస్ట్ సాక్ష్యాలను ఉపయోగించి వర్తించే ప్రాజెక్ట్ పద్ధతిలో పూర్తి ఫాస్టెనింగ్ సిస్టమ్ను అంచనా వేయాలి.
ఆ వ్యత్యాసం వ్యాసం లేబుల్ల దుర్వినియోగాన్ని కూడా నిరోధిస్తుంది. ST5.5 మరియు ST6.3 నామమాత్రపు థ్రెడ్ పరిమాణాలను సూచిస్తాయి, సార్వత్రిక ఫాస్టెనర్ బలం గ్రేడ్ లేదా రేట్ చేయబడిన లోడ్ కాదు. వాటిని పోల్చినప్పుడు, పెద్ద నామమాత్రపు వ్యాసం స్వయంచాలకంగా పుల్-అవుట్ లేదా పుల్-ఓవర్ ఆందోళనలను పరిష్కరిస్తుందని భావించే ముందు అసలు స్క్రూ జ్యామితి మరియు పరీక్ష పరిధి రెండింటినీ తనిఖీ చేయండి.
వాషర్ కంప్రెషన్కు నిర్వచించిన అసెంబ్లీ అవసరం
పదం కప్పు చాకలి వాడు వాషర్ అమరికను వివరిస్తుంది, స్వతంత్ర నీటి బిగుతు ప్రమాణపత్రం కాదు. WOTU సైట్ ఈ ఉత్పత్తిని కప్పు-రకం హెడ్ అసెంబ్లీతో అనుబంధిస్తుంది మరియు దాని ఉత్పత్తి వివరణలో రబ్బరు భాగాన్ని సూచిస్తుంది; అయినప్పటికీ, నిర్దిష్ట ఎలాస్టోమర్ గ్రేడ్, మందం, కాఠిన్యం, వృద్ధాప్య నిరోధకత లేదా ధృవీకరించబడిన కుదింపు పరిధిని పేర్కొనడానికి ఇది సరిపోదు. ఉక్కు లేదా ఏర్పడిన వాషర్, ఏదైనా ఎలాస్టోమర్, అది హెక్స్ హెడ్ కింద ఎలా ఉంచబడుతుంది మరియు అది కూర్చునే సపోర్టింగ్ ఉపరితలంపై అసెంబ్లీ డ్రాయింగ్ మరియు మెటీరియల్ల బిల్లును అడగండి.
చాలా తక్కువ కుదింపు అసంపూర్ణ పరిచయాన్ని వదిలివేయవచ్చు; అధిక డ్రైవింగ్ ఉతికే యంత్రాన్ని దెబ్బతీస్తుంది, సన్నని షీట్ను వక్రీకరించవచ్చు లేదా ఏర్పడిన థ్రెడ్ను తీసివేయవచ్చు. అందువల్ల తగిన డ్రైవర్ సెట్టింగ్ అనేది ఎంచుకున్న సిస్టమ్ యొక్క ఆమోదించబడిన సూచనలు మరియు పరీక్షల ద్వారా స్థాపించడానికి ఒక పరామితి, నామమాత్రపు స్క్రూ వ్యాసం నుండి ఒక్క టార్క్ ఫిగర్ ఊహించబడలేదు. ఒక బంధిత ఉతికే యంత్రం వేరే ముందుగా అమర్చిన నిర్మాణాన్ని ఉపయోగించవచ్చు: సమీక్షించండి బంధిత-వాషర్ స్వీయ-డ్రిల్లింగ్ స్క్రూ పరస్పర మార్పిడిని ఊహించడం కంటే ప్రత్యేక జాబితా చేయబడిన ఉత్పత్తిగా.
ఫీల్డ్ ట్రయల్ అసలు స్టాక్ను పునరుత్పత్తి చేయాలి
వాల్యూమ్ కొనుగోలుకు ముందు, వాస్తవ స్క్రూ, కప్-వాషర్ అసెంబ్లీ, డ్రైవర్ మరియు బిట్ను ప్రతినిధి ఫేసింగ్ మరియు సపోర్ట్ మెటీరియల్లపై ట్రయల్ చేయండి. డ్రిల్ పాయింట్ శుభ్రంగా చొచ్చుకుపోతుందో లేదో రికార్డ్ చేయండి; మెటల్ స్వర్ఫ్ నియంత్రించబడుతుందా; స్క్రూ చతురస్రంగా ఉందా లేదా; స్ట్రిప్పింగ్ లేకుండా థ్రెడ్ నిమగ్నమై ఉందా; ఉతికే యంత్రాలు స్థిరంగా కూర్చుంటాయా; మరియు తుది అసెంబ్లీ ప్రాజెక్ట్ యొక్క అవసరమైన దృశ్య మరియు యాంత్రిక తనిఖీలను సంతృప్తి పరుస్తుందా. సన్నని నమూనాపై మాత్రమే కాకుండా, షీట్ మందం మరియు మెటీరియల్ వైవిధ్యాల యొక్క అంగీకరించబడిన పరిధిలో పునరావృతం చేయండి.
వాతావరణ సీలింగ్ స్పెసిఫికేషన్లో భాగమైతే, ప్రత్యేక ప్రాజెక్ట్-తగిన అసెంబ్లీ లేదా సిస్టమ్ ధృవీకరణ అవసరం. ముదురు రబ్బరు మూలకం యొక్క ఉనికి పరీక్షించిన వాటర్టైట్ పైకప్పు వివరాలకు రుజువు కాదు. ఇన్స్టాలర్ ల్యాప్లు, పెనిట్రేషన్లు మరియు షీట్ ప్రొఫైల్ల వద్ద నీటి మార్గాలను కూడా పరిగణించాలి, ఇవి స్క్రూ యొక్క నామమాత్ర ఉత్పత్తి కొలతలకు మించి ఉంటాయి.
WOTU లు స్వీయ డ్రిల్లింగ్ స్క్రూ ఎంపిక హెంగ్జువాన్ కప్-వాషర్ వేరియంట్ను కలిగి ఉంటుంది మరియు నామమాత్రపు ST5.5/ST6.3 పరిమాణాలు మరియు 19–75 mm పొడవులను విడిగా గుర్తిస్తుంది. ఈ జాబితా ఉపయోగకరమైన విచారణ సూచన, కానీ ఇది నిర్దిష్ట ఫీల్డ్ అసెంబ్లీకి ప్రతి వ్యాసం/పొడవు కలయిక యొక్క అనుకూలతను స్థాపించదు.
తరచుగా అడిగే ప్రశ్నలు
పొడవైన సెల్ఫ్ డ్రిల్లింగ్ స్క్రూ మందమైన ఉక్కును డ్రిల్ చేస్తుందా?
No. డ్రిల్లింగ్ సామర్థ్యం డ్రిల్ పాయింట్, సబ్స్ట్రేట్ మరియు పరీక్షించిన ఇన్స్టాలేషన్ పరిస్థితులపై ఆధారపడి ఉంటుంది. పొడవు ప్రాథమికంగా చేరుకోవడం మరియు నిశ్చితార్థాన్ని ప్రభావితం చేస్తుంది.
కప్ వాషర్ EPDM బాండెడ్ వాషర్తో సమానంగా ఉందా?
సంఖ్య. వాటి వాస్తవ నిర్మాణాలు మరియు పదార్థాలు తప్పనిసరిగా పేర్కొనబడాలి. ఒక ఉత్పత్తి పేజీలోని EPDM దావా మరొక వాషర్ యొక్క మెటీరియల్ని స్థాపించదు.
ప్రతి స్టీల్-షీట్ జాయింట్ కోసం ST5.5 స్క్రూ పేర్కొనబడుతుందా?
No. వ్యాసం అనేది ఒక పరామితి మాత్రమే. డ్రిల్ పాయింట్ కెపాసిటీ, సపోర్ట్ మెటీరియల్, థ్రెడ్ ఎంగేజ్మెంట్, పొడవు మరియు ఉమ్మడి యాంత్రిక మరియు పర్యావరణ అవసరాలు అన్నీ ముఖ్యమైనవి.
తుది ఎంపిక పరిశీలనలు
స్క్రూను అసెంబ్లీగా పేర్కొనండి: డ్రిల్ పాయింట్, పొడవు, థ్రెడ్ ఎంగేజ్మెంట్, కప్ వాషర్ మరియు బాహ్య ఉపరితల చికిత్స. ఈ ఐటెమ్లను కొలిచిన మెటీరియల్ స్టాక్తో మరియు వర్తించే ఇన్స్టాలేషన్ సాక్ష్యంతో పోల్చి చూడటం ద్వారా మాత్రమే ఎంచుకోవాలి. ప్రాజెక్ట్-నిర్దిష్ట కొటేషన్ కోసం, ప్యానెల్ మరియు సపోర్టింగ్-స్టీల్ స్పెసిఫికేషన్లతో పంపండి క్రాస్-సెక్షన్, లక్ష్య పరిమాణాలు మరియు అభ్యర్థించిన ధృవీకరణ పత్రాలతో.