Pumili ng self-tapping screws para sa plastic sa pamamagitan ng pagtutugma ng thread design sa resin, pilot hole at nakapalibot na plastic, pagkatapos ay suriin ang head seating, thread engagement at tightening conditions sa mga aktwal na bahagi. Ang diameter ng tornilyo lamang ay hindi makakapagtatag ng angkop na sukat ng butas o metalikang kuwintas ng pag-install.
Ang gabay na ito ay may kinalaman sa mga metal na turnilyo na nakakabit sa mga bahaging plastik. Ang mga tornilyo na ito ay lumilikha ng kanilang isinangkot na thread sa panahon ng pag-install, ngunit ang mga application na tinalakay dito ay nangangailangan ng isang nakahanda na butas, na maaaring mahulma sa bahagi. Inililista ng HENGZUAN ang PVC, ABS at appliance plastic housing sa mga aplikasyon para sa Phillips pan head self-tapping screw nito. Ang pagpili ng produktong iyon para sa isang partikular na pabahay ay nangangailangan pa rin ng pagsuri sa koneksyon: ang parehong tornilyo ay maaaring kumilos nang iba kapag ang resin grade, hole geometry o proseso ng pagpupulong ay nagbago.
Aling mga Plastic at Pinagsanib na Kondisyon ang Iyong Pinagkakabit?
Magsimula sa aktwal na grado ng plastik at ang seksyon ng bahaging tumatanggap ng tornilyo. Ang isang pangkalahatang paglalarawan tulad ng "ABS cover" ay nag-iiwan ng impormasyon na nakakaapekto sa pagbuo ng thread at ang lakas ng nakapalibot na materyal.
Ang tornilyo ay maaaring pumasok sa isang makapal na pader, isang molded boss o isang umiiral na sinulid na butas. Ang boss ay ang nakataas na plastic feature na nakapalibot sa isang screw hole. Ang magagamit na kapal ng pader at suporta nito ay mahalaga dahil nilo-load ng tornilyo ang nakapalibot na plastik habang ito ay bumubuo at humihigpit sa koneksyon.
| Impormasyon upang kumpirmahin | Bakit ito nakakaapekto sa pagpili |
| Resin grade at reinforcement o filler | Ang pag-uugali ng materyal ay nakakaapekto sa kung paano nabuo ang mating thread at kung paano tumugon ang joint sa pag-load. |
| Mga sukat ng butas at boss | Ang plastic sa paligid ng butas ay dapat tumanggap ng thread formation nang hindi nawawala ang kinakailangang suporta. |
| Upper component at ang clearance hole nito | Dapat pahintulutan ng tornilyo ang mga bahagi na magsama-sama at maupo ayon sa nilalayon. |
| Mga kinakailangan sa serbisyo at pagpapanatili | Ang init, matagal na paglo-load, pagkakalantad sa kemikal at pagkalas ay maaaring mangailangan ng mga pagsusuri na lampas sa paunang pag-install. |
Halimbawa, ang pagpapalit ng dagta sa isang hindi nabagong pabahay ay isang dahilan upang suriin ang mga kondisyon ng pangkabit. Ang isang lumang setting ng tool at isang hindi nabagong pagtatalaga ng tornilyo ay hindi nagtatatag na ang binagong bahagi ay magkakasama sa parehong paraan.
Aling Disenyo ng Thread ang Akma sa Plastic Application?
Ihambing ang profile ng thread pati na rin ang panlabas na diameter nito. Ang pitch, flank geometry at core diameter ay nakakaimpluwensya sa espasyong magagamit para sa displaced plastic at ang loading na inilapat sa hole wall. Ang dalawang turnilyo na may parehong nominal na diameter ay maaaring mangailangan ng magkakaibang disenyo ng butas.
Ang mga turnilyo na bumubuo ng sinulid ay nag-aalis ng materyal upang lumikha ng isang sinulid na isinangkot. Ang mga disenyo ng pagputol ng sinulid ay nag-aalis ng materyal sa pamamagitan ng isang tampok na paggupit. Ang isang matulis na tip lamang ay hindi nakikilala ang isang thread-cutting screw, at ang dalawang diskarte ay hindi dapat magbahagi ng isang rekomendasyon sa butas dahil lamang ang kanilang mga diameter ay magkatugma.
Ang ilang mga turnilyo na partikular na idinisenyo para sa thermoplastics ay gumagamit ng thread geometry na nilalayon upang bawasan ang radial loading habang pinapanatili ang pakikipag-ugnayan. Iyon ay maaaring may kaugnayan kung saan ang isang manipis na boss, mataas na insertion resistance o isang makitid na tightening margin ay ginagawang mahirap gamitin ang isang conventional tapping thread. Ang kaangkupan ng turnilyo at boss ay kailangan pa ring suriin nang magkasama.
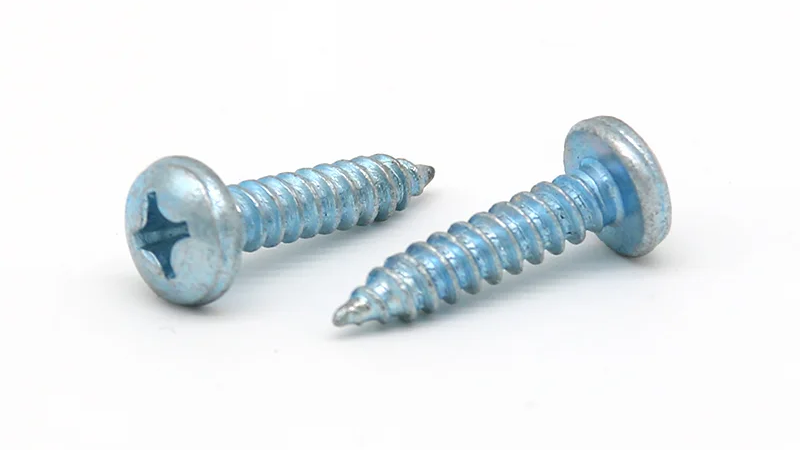
ni HENGZUAN Phillips pan head self-tapping screws ay nakalista bilang mga produktong carbon steel sa ilalim ng pagtatalaga ng GB/T845-1985, kasama ang PVC at ABS sa kanilang mga nakasaad na aplikasyon. Gamitin ang detalye ng produkto at ang aktwal na pagguhit ng pabahay upang suriin ang diameter, haba at geometry ng thread para sa nilalayon na resin at disenyo ng boss.
Kung ang isang kandidatong turnilyo ay gumagawa ng labis na resistensya sa pagpasok o pag-crack ng boss, suriin ang kumbinasyon ng sinulid at butas bago pataasin ang torque. Maaaring makatulong ang ibang disenyo ng thread, ngunit dapat itong masuri laban sa parehong resin, joint geometry at mga kinakailangan sa pagpupulong.
Paano Dapat Idisenyo ang Pilot Hole at Screw Boss?
Pilot Hole Diameter at Tolerance
Ang isang pilot hole para sa mga turnilyo sa plastic ay dapat mag-iwan ng materyal para sa thread na makasali habang pinapayagan ang turnilyo na pumasok nang walang labis na pagkarga. Ang isang mas maliit na butas ay hindi awtomatikong isang mas malakas na pagpipilian. Maaari nitong itaas ang paglaban sa pagpasok at palawakin ang nakapalibot na plastik; ang isang napakalaking butas ay maaaring mag-iwan ng hindi sapat na pakikipag-ugnayan.
Gumamit ng rekomendasyon na naaangkop sa partikular na geometry ng turnilyo at resin, pagkatapos ay i-verify ito sa bahagi. Ang mga ratio ng butas na inilathala para sa isang espesyal na tornilyo ay hindi dapat ilipat sa isang hindi nauugnay na tapping screw.
Tukuyin ang tolerance pati na rin ang nominal na diameter. Ang isang pagsubok na gumagamit ng isang maginhawang sukat na butas ay maaaring makaligtaan ng mga paghihirap sa magkabilang dulo ng hanay ng produksyon. Para sa isang molded hole, suriin ang taper nito at ang mga sukat sa kahabaan ng lalim ng engagement. Ang pagsukat lamang sa pambungad ay maaaring hindi ilarawan ang seksyon kung saan ang tornilyo ay bumubuo ng sinulid nito.
Mga Boss Wall, Pagpasok sa Blind-Hole at Blind-Hole Depth
Kasama sa disenyo ng plastic na screw boss ang materyal sa paligid ng butas, ang entry at ang magagamit na lalim. Ang pagtaas ng interference sa pamamagitan ng pagbabawas ng pilot hole ay nagbabago rin ng load sa boss wall. Kung saan ang pader na iyon ay manipis o hindi maganda ang suporta, ang pagbabago ay maaaring magdulot ng pag-crack sa halip na mapabuti ang kasukasuan.
Ang isang entry relief ay maaaring makatulong na pamahalaan ang stress malapit sa pagbubukas sa isang naaangkop na dinisenyo na koneksyon. Ang mga sukat nito ay nabibilang sa disenyo ng tornilyo at bahagi; ang mga ito ay hindi isang unibersal na pagtuturo ng machining.
Sa isang blind hole, mag-iwan ng puwang para sa turnilyo na lampas sa nilalayong full-thread engagement. Kumpirmahin ang clearance na ito sa mga bahagi sa kanilang posisyong nakaupo. Ang isang tornilyo na umabot sa ibaba bago ang mga upuan sa ulo ay maaaring makagawa ng isang mataas na torque reading habang iniiwan ang pagpupulong na maluwag.
Tukuyin din ang pagtanggap ng butas mula sa butas ng clearance sa itaas na bahagi. Kung saan ang isang takip ay dapat hilahin laban sa isang mas mababang boss, ang hindi sinasadyang pakikipag-ugnayan ng sinulid sa takip ay maaaring makagambala sa paggalaw na iyon.
Paano Naaapektuhan ng Pag-upo ng Ulo at Haba ng Turnilyo ang Pinagsanib?
Ang ulo ng tornilyo ay nangangailangan ng angkop na ibabaw ng tindig, at ang koneksyon ay nangangailangan ng magagamit na pakikipag-ugnayan sa sinulid. Suriin ang pareho sa naka-assemble na posisyon.
Ang ulo ng kawali ay karaniwang nakasandal sa isang sumusuportang upuan sa ilalim ng ulo. Hindi ito dapat itulak sa isang hindi angkop na plastik na ibabaw upang lumikha ng isang mapula-pula na hitsura. Kung saan ang ulo ay nakaupo sa loob ng isang recess, kumpirmahin ang recess geometry, ang natitirang suporta at access para sa driver.
Para sa isang HENGZUAN pan head screw, suriin ang aktwal na mga sukat ng ulo laban sa housing seat. Kung ang ulo ay tumama sa isang gilid, tumagilid o kitang-kita ang pagpapapangit ng plastik bago magsara ang mga bahagi, ang pagtaas ng torque ay hindi nagwawasto sa geometric mismatch.
Ang haba ng tornilyo ay dapat isaalang-alang ang itaas na bahagi at ang bahaging pumapasok sa tatanggap na plastik. Ang tapered point ay hindi nagbibigay ng parehong full-profile na pakikipag-ugnayan gaya ng sinulid na seksyon sa likod nito. Ang labis na haba ay maaaring gawing ibaba ang dulo bago magsara ang joint.
Ang isang mas mahabang turnilyo ay maaaring magbigay ng karagdagang pakikipag-ugnayan kapag may sapat na lalim ng boss. Kumpirmahin ang nagreresultang gawi sa pagpasok at clearance sa ibaba, sa halip na gumamit ng karagdagang haba upang mabayaran ang isang hindi angkop na butas o sirang thread.
Paano Mo Maitatakda ang Tightening Torque Nang Hindi Tinatanggal ang Plastic?
Pagpasok, Paghihigpit at Pagtanggal ng Torque
Ang insertion torque ay ang pinakamataas na torque na nakatagpo habang pumapasok ang turnilyo, bago maabot ng ulo ang upuan nito. Inilapat ang tightening torque upang makumpleto ang koneksyon pagkatapos ng pag-upo. Ang pagtatalop ng metalikang kuwintas ay nagmamarka ng pagkabigo ng plastic thread. Ang joint ay nangangailangan ng sapat na paghihiwalay sa pagitan ng mga normal na hinihingi ng pagpupulong at pagkabigo upang mapaunlakan ang pagkakaiba-iba sa mga bahagi at kagamitan.
Maaaring mabigo ang boss, head seating area o turnilyo bago matanggal ang plastic thread. Ang isang magagamit na setting ay dapat magbigay-daan para sa pagkakaiba-iba bago ang unang nauugnay na pagkabigo, kabilang ang pag-crack, pag-pull-through sa ulo o pagkasira ng turnilyo kung saan posible ang mga iyon.
Ang metalikang kuwintas ay nakasalalay din sa alitan sa mga sinulid at sa ilalim ng ulo. Ang pagpapalit ng finish, pagdaragdag ng lubricant o pagpapalit ng component surface ay maaaring baguhin ang relasyon sa pagitan ng sinusukat na torque at clamping. Ang halaga ng torque mula sa isa pang kumbinasyon ng turnilyo at pabahay ay hindi sapat na katibayan para sa kasalukuyang pinagsamang.
Pagtitipon ng Pagsubok sa Mga Aktwal na Bahagi
Gumamit ng mga kinatawang bahagi at isang kinokontrol na proseso ng pagpupulong upang itatag ang setting. Ang isang praktikal na pagkakasunud-sunod ay:
- Kumpirmahin ang mga bahagi. Itala ang turnilyo, grado ng resin, butas at sukat ng boss, seating arrangement at kondisyon sa ibabaw.
- Obserbahan ang pagpasok at pag-upo. Suriin na ang turnilyo ay pumasok nang tama at ang mga bahagi ay nagsara bago huminto ang tool. Ang mga talaan ng torque at pag-ikot, kung saan magagamit, ay makakatulong na makilala ang mga yugtong ito.
- Magtatag ng pag-uugali ng pagkabigo sa mga piraso ng pagsubok. Tukuyin kung ang labis na paghihigpit ay nahuhubad ang plastic na sinulid, nabibitak ang amo, nasisira ang upuan o nagdudulot ng panibagong pagkabigo. Huwag gumamit ng mga specimen mula sa mga mapanirang pagsubok sa mga production assemblies.
- Suriin ang isang gumaganang setting sa kabuuan ng pagkakaiba-iba ng kinatawan. Isama ang mga kaugnay na pagpapahintulot sa butas at kundisyon ng bahagi sa halip na umasa sa isang matagumpay na pagpupulong.
- Itala ang napatunayang proseso. Panatilihing pare-pareho ang tool, bilis, cut-off na paraan at kondisyon ng turnilyo sa pagsubok, at suriin ang mga pagbabago bago gamitin ang mga ito sa produksyon.
Ang mga sumusunod na obserbasyon ay tumutulong sa direktang pagsisiyasat; bawat isa ay maaaring magkaroon ng higit sa isang dahilan.
| Pagmamasid sa pagpupulong | Ano ang dapat suriin muna |
| Nagbitak si boss habang pumapasok ang turnilyo | Sukat at hugis ng butas, nakapalibot na pader, geometry ng thread at pagkakahanay. |
| Humihinto ang tornilyo habang nananatili ang isang puwang | Blind-hole depth, hindi sinasadyang pakikipag-ugnayan sa itaas na bahagi at pagkakaupo sa ulo. |
| Ang tornilyo ay patuloy na umiikot nang hindi hinihigpitan ang kasukasuan | Pagkasira ng plastic thread, magagamit na pakikipag-ugnayan at ang kondisyon sa ilalim ng ulo. |
| Ang magkaparehong mga setting ng tool ay nagbibigay ng hindi pare-parehong mga resulta | Pagkakaiba-iba ng butas, kondisyon ng materyal, kondisyon ng ibabaw ng tornilyo at pagganap ng tool. |
Kung ang margin sa pagitan ng matagumpay na upuan at pinsala ay masyadong makitid, muling bisitahin ang disenyo ng koneksyon. Ang pagpili ng mas mataas na setting ng tool ay hindi makakalikha ng isang matatag na window ng pagpupulong na kulang sa mismong joint.
Anong Mga Pagbabago sa Paulit-ulit na Asembleya at Mga Kondisyon sa Serbisyo?
Ang paulit-ulit na pagpupulong ay nangangailangan ng sarili nitong pagsusuri. Sa panahon ng paunang pag-install, ang tornilyo ay lumilikha ng mating thread. Sa muling pagsasama-sama, dapat itong sundin ang umiiral na thread na iyon nang hindi pinuputol o bumubuo ng isang nakikipagkumpitensyang landas. Magsimula nang maingat at tingnan kung may mga sirang mga thread o isang tornilyo na hindi na mauupuan at humahawak ayon sa nilalayon.
Walang pangkalahatang reuse count para sa self-tapping screws sa plastic. Kung saan bubuksan ang isang pabahay para sa pagpapanatili, subukan ang kinakailangang pagkaka-disassembly at pagkakasunud-sunod ng muling pagsasama sa mga nilalayong bahagi. Isama ang paraan ng pagpupulong na aktwal na gagamitin ng mga tauhan ng pagpapanatili.
Ang mga kundisyon ng serbisyo ay maaari ding maglantad ng mga problema na wala kaagad pagkatapos ng paghihigpit. Para sa mga bahagi sa ilalim ng matagal na pagkarga o mga pagbabago sa temperatura, suriin kung ang koneksyon ay nagpapanatili ng kinakailangang pag-clamping at paggana sa mga nilalayong kundisyon. Ang isang torque check na isinagawa sa pamamagitan ng pagpihit pa ng tornilyo ay hindi direktang sinusukat ang natitirang clamp load.
Suriin din ang chemical compatibility. Ang mga pampadulas, mga ahente sa paglilinis at mga nalalabi sa pagmamanupaktura ay maaaring makaapekto sa ilang mga plastik at makatutulong sa pag-crack ng stress, na maaaring lumitaw pagkatapos ng pagpupulong. Ang pagdaragdag ng hindi na-verify na lubricant para mabawasan ang insertion resistance ay nagbabago sa mga kondisyong sinusuri.
Ang pagpili ng self-tapping screws para sa plastic ay nangangahulugan ng pagkumpirma sa turnilyo, materyal, butas, upuan at proseso ng pagpupulong bilang isang koneksyon. Upang talakayin ang iyong mga kinakailangan sa plastic fastening sa HENGZUAN, ibigay ang grado ng resin, isang drawing ng butas at boss, ang nilalayong mga sukat ng turnilyo, mga kinakailangan sa pagpupulong at pagpapanatili, at dami.