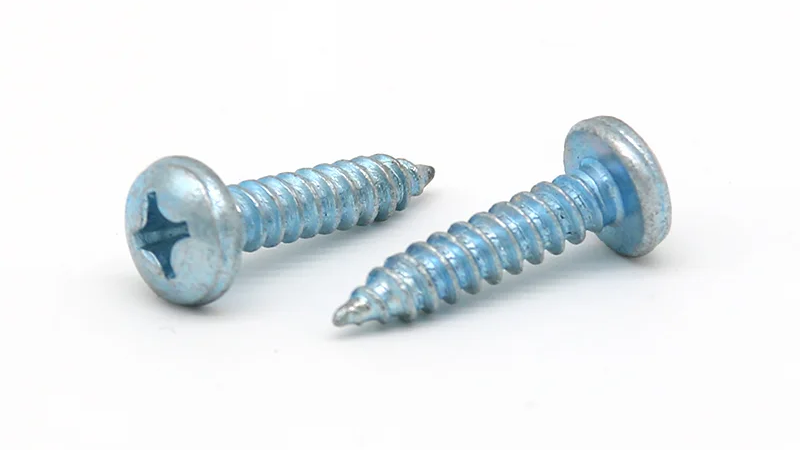
Diş tasarımını reçineye, pilot deliğe ve çevredeki plastikle eşleştirerek plastik için kendinden kılavuzlu vidaları seçin, ardından kafa oturmasını, diş kavramasını ve gerçek parçalardaki sıkma koşullarını kontrol edin. Vida çapı tek başına uygun bir delik boyutu veya montaj torku oluşturamaz.
Bu kılavuz, plastik bileşenlere sabitlenen metal vidalarla ilgilidir. Bu vidalar montaj sırasında birleşme dişlerini oluştururlar ancak burada tartışılan uygulamalar, parçanın içine kalıplanabilecek hazırlanmış bir delik gerektirir. HENGZUAN, Phillips tava başlı kendinden kılavuzlu vida uygulamaları arasında PVC, ABS ve cihaz plastik muhafazalarını listeliyor. Belirli bir muhafaza için bu ürünü seçmek yine de bağlantının kontrol edilmesini gerektirir: reçine kalitesi, delik geometrisi veya montaj süreci değiştiğinde aynı vida farklı davranabilir.
Hangi Plastik ve Birleşim Durumlarını Sabitliyorsunuz?
Gerçek plastik kalitesi ve vidayı alan parçanın bölümü ile başlayın. "ABS kaplama" gibi genel bir tanım, diş oluşumunu ve çevredeki malzemenin mukavemetini etkileyen bilgileri dışarıda bırakır.
Vida kalın bir duvara, kalıplanmış bir çıkıntıya veya mevcut bir dişli deliğe girebilir. Bir çıkıntı, bir vida deliğini çevreleyen yükseltilmiş plastik özelliktir. Mevcut duvar kalınlığı ve desteği önemlidir çünkü vida, bağlantıyı oluştururken ve sıkılaştırırken çevredeki plastiği yükler.
| Onaylanacak bilgiler | Seçimi neden etkiler? |
| Reçine kalitesi ve takviye veya dolgu maddesi | Malzeme davranışı, eşleşen dişin nasıl oluştuğunu ve bağlantının yüklemeye nasıl tepki vereceğini etkiler. |
| Delik ve çıkıntı boyutları | Deliğin etrafındaki plastik, gerekli desteği kaybetmeden diş oluşumuna uyum sağlamalıdır. |
| Üst bileşen ve boşluk deliği | Vida, bileşenlerin bir araya gelmesine ve amaçlandığı gibi oturmasına izin vermelidir. |
| Servis ve bakım gereksinimleri | Isı, sürekli yükleme, kimyasal maddelere maruz kalma ve sökme, ilk kurulumun ötesinde kontroller gerektirebilir. |
Örneğin, normalde değişmeyen bir muhafazadaki reçinenin değiştirilmesi, sabitleme koşullarının gözden geçirilmesi için bir nedendir. Eski bir takım ayarı ve değişmeyen bir vida tanımı, revize edilen parçanın aynı şekilde monte edileceği anlamına gelmez.
Plastik Uygulamaya Hangi Diş Tasarımı Uygundur?
Diş profilini ve dış çapını karşılaştırın. Hatve, kanat geometrisi ve çekirdek çapı, yerinden çıkmış plastik için mevcut alanı ve delik duvarına uygulanan yüklemeyi etkiler. Aynı nominal çapa sahip iki vida bu nedenle farklı delik tasarımları gerektirebilir.
Diş oluşturan vidalar, eşleşen bir diş oluşturmak için malzemenin yerini değiştirir. İplik kesici tasarımlar, kesme özelliği sayesinde malzemeyi çıkarır. Sivri uç tek başına diş açan vidayı tanımlamaz ve iki yaklaşım, sırf çapları eşleştiği için aynı delik önerisini paylaşmamalıdır.
Termoplastikler için özel olarak tasarlanan bazı vidalar, kavramayı korurken radyal yükü azaltmayı amaçlayan diş geometrisini kullanır. Bu, ince bir çıkıntının, yüksek yerleştirme direncinin veya dar bir sıkma marjının geleneksel kılavuz çekme ipliğinin kullanımını zorlaştırdığı durumlarda geçerli olabilir. Vidanın ve başlığın uygunluğunun birlikte kontrol edilmesi gerekmektedir.
HENGZUAN'ın Phillips tava başlı kendinden kılavuzlu vidalar Belirtilen uygulamaları arasında PVC ve ABS bulunan, GB/T845-1985 tanımı altında karbon çeliği ürünleri olarak listelenmiştir. Amaçlanan reçine ve göbek tasarımına yönelik çapı, uzunluğu ve diş geometrisini kontrol etmek için ürün özelliklerini ve gerçek muhafaza çizimini kullanın.
Aday bir vida aşırı yerleştirme direncine veya göbekte çatlamaya neden oluyorsa, torku artırmadan önce diş ve delik kombinasyonunu inceleyin. Farklı bir diş tasarımı yardımcı olabilir ancak aynı reçine, bağlantı geometrisi ve montaj gereksinimlerine göre değerlendirilmelidir.
Pilot Delik ve Vida Taşı Nasıl Tasarlanmalıdır?
Pilot Delik Çapı ve Toleransı
Plastikteki vidalar için bir pilot delik, vidanın aşırı yük olmadan girmesine izin verirken dişin geçmesi için malzeme bırakmalıdır. Daha küçük bir delik otomatik olarak daha güçlü bir seçim değildir. Ekleme direncini artırabilir ve çevredeki plastiği genişletebilir; büyük boyutlu bir delik yetersiz bağlantıya neden olabilir.
Belirli vida geometrisi ve reçinesi için geçerli olan öneriyi kullanın ve ardından bunu bileşen üzerinde doğrulayın. Uzman bir vida için yayınlanan delik oranları ilgisiz bir kılavuz vidaya aktarılmamalıdır.
Nominal çapın yanı sıra toleransı da belirtin. Uygun boyuttaki bir deliğin kullanıldığı bir deneme, üretim aralığının her iki ucundaki zorlukları gözden kaçırabilir. Kalıplanmış bir delik için konikliğini ve kavrama derinliği boyunca boyutları kontrol edin. Yalnızca açıklığın ölçülmesi, vidanın dişini oluşturduğu bölümü tanımlamayabilir.
Yükseklik Duvarları, Delik Girişi ve Kör Delik Derinliği
Plastik vida başlığı tasarımı; deliğin etrafındaki malzemeyi, girişi ve mevcut derinliği içerir. Pilot deliğin azaltılmasıyla parazitin arttırılması, patron duvarındaki yükü de değiştirir. Duvarın ince olduğu veya zayıf desteklendiği durumlarda değişiklik, derzi iyileştirmek yerine çatlamaya neden olabilir.
Giriş kabartması, uygun şekilde tasarlanmış bir bağlantıda açıklığın yakınındaki stresin yönetilmesine yardımcı olabilir. Boyutları vida ve bileşen tasarımına aittir; bunlar evrensel bir işleme talimatı değildir.
Kör bir delikte, vida noktası için amaçlanan tam diş bağlantısının ötesinde yer bırakın. Bu açıklığı bileşenler oturma konumlarındayken doğrulayın. Baş yuvalarından önce tabana ulaşan bir vida, düzeneği gevşek bırakırken yüksek bir tork değeri üretebilir.
Ayrıca giriş deliğini üst bileşenin boşluk deliğinden ayırın. Kapağın alt çıkıntıya doğru çekilmesi gerektiğinde, kapağın istenmeyen şekilde birbirine geçmesi bu hareketi engelleyebilir.
Baş Oturma Yeri ve Vida Uzunluğu Eklemi Nasıl Etkiler?
Vida başının uygun bir dayanma yüzeyine ihtiyacı vardır ve bağlantının da kullanılabilir diş bağlantısına ihtiyacı vardır. Her ikisini de monte edilmiş konumda kontrol edin.
Bir tava kafası normalde kafanın altındaki destekleyici bir koltuğa dayanır. Düzgün bir görünüm oluşturmak için uygun olmayan bir plastik yüzeye çakılmamalıdır. Başlığın bir girinti içinde oturduğu yerde, girinti geometrisini, kalan desteği ve sürücü erişimini onaylayın.
HENGZUAN yuvarlak başlı vida için, gerçek kafa boyutlarını mahfaza yuvasına göre inceleyin. Kafa bir kenara temas ederse, bileşenler kapanmadan önce plastiği eğerse veya gözle görülür şekilde deforme ederse torkun arttırılması geometrik uyumsuzluğu düzeltmez.
Vida uzunluğu, üst bileşeni ve alıcı plastiğe giren kısmı hesaba katmalıdır. Konik nokta, arkasındaki dişli bölümle aynı tam profilli bağlantıyı sağlamaz. Aşırı uzunluk, bağlantı yeri kapanmadan önce ucun alttan dışarı çıkmasına neden olabilir.
Yeterli çıkıntı derinliği mevcut olduğunda daha uzun bir vida ilave kavrama sağlayabilir. Uygun olmayan bir deliği veya hasarlı dişi telafi etmek için ilave uzunluk kullanmak yerine, ortaya çıkan yerleştirme davranışını ve alt açıklığı onaylayın.
Plastiği Sıyırmadan Sıkma Torkunu Nasıl Ayarlayabilirsiniz?
Takma, Sıkma ve Sıyırma Torku
Yerleştirme torku, kafa yuvasına ulaşmadan önce vida girerken karşılaşılan maksimum torktur. Yerleştirme sonrasında bağlantıyı tamamlamak için sıkma torku uygulanır. Sıyırma torku, plastik dişin arızalandığını gösterir. Bağlantının, normal montaj talepleri ile parça ve ekipmandaki çeşitliliğin karşılanamaması arasında yeterli ayrıma ihtiyacı vardır.
Başlık, kafa oturma alanı veya vida, plastik dişli şeritlerden önce arızalanabilir. Kullanılabilir bir ayar, mümkün olduğu durumlarda çatlama, kafanın çekilmesi veya vida hasarı dahil olmak üzere ilk ilgili arızadan önce değişikliklere izin vermelidir.
Tork ayrıca dişlerdeki ve kafanın altındaki sürtünmeye de bağlıdır. Kaplamanın değiştirilmesi, yağlayıcı madde eklenmesi veya bileşen yüzeyinin değiştirilmesi, ölçülen tork ile sıkma arasındaki ilişkiyi değiştirebilir. Başka bir vida ve mahfaza kombinasyonundan elde edilen tork değeri bu nedenle mevcut bağlantı için yeterli kanıt değildir.
Gerçek Parçalar Üzerinde Deneme Montajı
Ayarı oluşturmak için temsili bileşenleri ve kontrollü bir montaj sürecini kullanın. Pratik bir sıra şöyledir:
- Bileşenleri onaylayın. Vidayı, reçine kalitesini, delik ve çıkıntı boyutlarını, oturma düzenini ve yüzey durumunu kaydedin.
- Yerleştirmeyi ve oturmayı gözlemleyin. Alet durmadan önce vidanın doğru şekilde girdiğini ve parçaların kapandığını kontrol edin. Mümkün olduğunda tork ve dönüş kayıtları bu aşamaların ayırt edilmesine yardımcı olabilir.
- Test parçaları üzerinde arıza davranışını belirleyin. Aşırı sıkmanın plastik ipliği sıyırıp sıyırmadığını, çıkıntıyı çatlatıp çatlatmadığını, yatağa zarar verip vermediğini veya başka bir arızaya neden olup olmadığını belirleyin. Üretim montajlarında tahribatlı testlerden alınan numuneleri kullanmayın.
- Temsili varyasyonda bir çalışma ayarını kontrol edin. Tek bir başarılı montaja güvenmek yerine ilgili delik toleranslarını ve bileşen koşullarını dahil edin.
- Doğrulanmış işlemi kaydedin. Takımı, hızı, kesme yöntemini ve vida durumunu denemeyle tutarlı tutun ve değişiklikleri üretimde kullanmadan önce gözden geçirin.
Aşağıdaki gözlemler doğrudan soruşturmaya yardımcı olur; her birinin birden fazla nedeni olabilir.
| Montaj gözlemi | İlk önce ne kontrol edilmeli |
| Vida girerken patron çatlıyor | Delik boyutu ve şekli, çevreleyen duvar, diş geometrisi ve hizalaması. |
| Boşluk kalırken vida durur | Kör delik derinliği, üst kısımda istenmeyen bağlantı ve baş oturması. |
| Vida, bağlantıyı sıkmadan dönmeye devam ediyor | Plastik diş hasarı, mevcut kavrama ve kafanın altındaki durum. |
| Aynı takım ayarları tutarsız sonuçlar veriyor | Delik değişimi, malzeme durumu, vida yüzeyi durumu ve takım performansı. |
Başarılı oturma ile hasar arasındaki fark çok darsa bağlantı tasarımını yeniden gözden geçirin. Daha yüksek bir takım ayarının seçilmesi, bağlantının kendisinde bulunmayan stabil bir montaj penceresi oluşturamaz.
Tekrarlanan Montaj ve Servis Koşullarında Neler Değişir?
Tekrarlanan montajın kendi değerlendirmesine ihtiyacı vardır. İlk kurulum sırasında vida, eşleşen dişi oluşturur. Yeniden montaj sırasında, kesmeden veya rakip bir yol oluşturmadan mevcut dişi takip etmelidir. Dikkatlice başlayın ve hasarlı dişleri veya artık amaçlandığı gibi oturmayan ve tutunamayan bir vida olup olmadığını kontrol edin.
Plastikteki kendinden kılavuzlu vidalar için evrensel bir yeniden kullanım sayısı yoktur. Bakım için bir mahfazanın açılacağı durumlarda, amaçlanan bileşenler üzerinde gerekli sökme ve yeniden takma sırasını test edin. Bakım personelinin fiilen kullanacağı montaj yöntemini ekleyin.
Servis koşulları, sıkma işleminden hemen sonra ortaya çıkmayan sorunları da ortaya çıkarabilir. Sürekli yükleme veya sıcaklık değişiklikleri altındaki parçalar için, bağlantının gerekli kelepçelemeyi koruyup korumadığını ve amaçlanan koşullar altında çalışıp çalışmadığını değerlendirin. Vidanın daha fazla döndürülmesiyle gerçekleştirilen tork kontrolü, kalan kelepçe yükünü doğrudan ölçmez.
Kimyasal uyumluluğunu da kontrol edin. Yağlayıcılar, temizlik maddeleri ve üretim kalıntıları bazı plastikleri etkileyebilir ve montaj sonrasında oluşabilecek gerilim çatlamalarına katkıda bulunabilir. Daldırma direncini azaltmak için doğrulanmamış bir yağlayıcının eklenmesi, değerlendirilen koşulları değiştirir.
Plastik için kendinden kılavuzlu vidaların seçilmesi, vidanın, malzemenin, deliğin, yuvanın ve montaj işleminin tek bir bağlantı olarak onaylanması anlamına gelir. Kime Plastik sabitleme gereksinimlerinizi HENGZUAN ile görüşün, reçine kalitesini, delik ve çıkıntının çizimini, amaçlanan vida boyutlarını, montaj ve bakım gerekliliklerini ve miktarını sağlayın.