Пластик өчен үз-үзеңә кагылган винталарны сайлагыз, җеп дизайнын резинага, пилот тишеккә һәм тирә-юньдәге пластмассага туры китереп, аннары баш утырышын, җепнең катнашуын һәм фактик өлешләрдә кысу шартларын тикшерегез. Винт диаметры гына тиешле тишек зурлыгын яки урнаштыру моментын булдыра алмый.
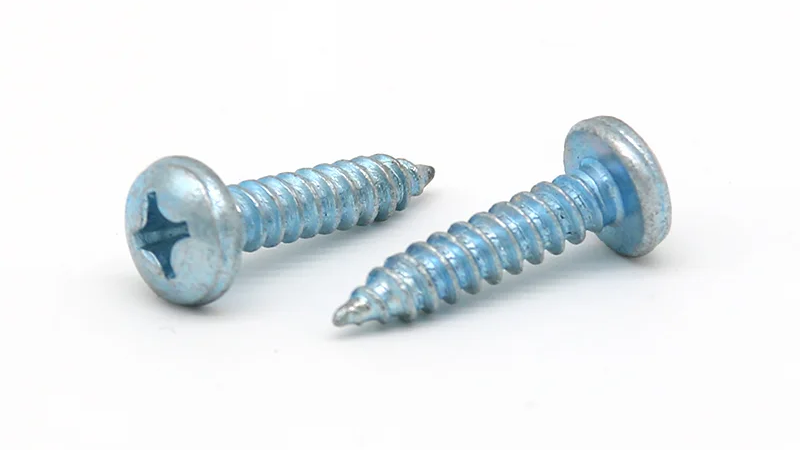
Бу кулланма пластик компонентларга бәйләнгән металл винталарга кагыла. Бу винтлар монтаж вакытында аларның кавышу җепләрен ясыйлар, ләкин монда каралган кушымталар әзерләнгән тишек таләп итә, алар өлешкә формалашырга мөмкин. HENGZUAN PVC, ABS һәм прибор пластмасса йортларын исемлегенә кертә, аның Phillips пан башына үз-үзенә кагылу винтасы. Билгеле торак өчен бу продуктны сайлау әле тоташуны тикшерүне таләп итә: резин класс, тишек геометриясе яки җыю процессы үзгәргәндә шул ук винт төрлечә эш итә ала.
Кайсы пластик һәм уртак шартларны бәйлисез?
Факттагы пластик класстан һәм винтны алган өлештән башлап җибәрегез. "ABS каплавы" кебек гомуми тасвирлама җеп формалашуга һәм әйләнә-тирә материалның көченә тәэсир итә торган мәгълүмат калдыра.
Винт калын стенага, формалашкан начальникка яки булган җепле тишеккә керергә мөмкин. Начальник - винт тишеге тирәсендә күтәрелгән пластик үзенчәлек. Аның булган дивар калынлыгы һәм терәк матдәсе, чөнки винт әйләнә-тирә пластмассаны йөкли һәм тоташуны ныгыта.
| Раслау өчен мәгълүмат | Нигә ул сайлауга тәэсир итә |
| Резин класс һәм ныгыту яки тутыргыч | Материаль тәртип кавышу җепләренең формалашуына һәм кушылуның йөкләнешенә ничек тәэсир итүенә тәэсир итә. |
| Тишек һәм начальник үлчәмнәре | Тишек тирәсендәге пластик кирәкле ярдәмне югалтмыйча, җеп формалашуны урнаштырырга тиеш. |
| Upperгары компонент һәм аны чистарту тишеге | Винт компонентларны берләштерергә һәм теләгәнчә утырырга рөхсәт итәргә тиеш. |
| Хезмәт һәм хезмәт күрсәтү таләпләре | Atылылык, тотрыклы йөкләү, химик экспозиция һәм сүтү башлангыч урнаштырудан тыш тикшерүне таләп итә ала. |
Мәсәлән, үзгәртелмәгән торакта резинаны алыштыру - бәйләү шартларын карау өчен сәбәп. Иске корал көйләү һәм үзгәртелмәгән винт билгесе яңартылган өлешнең бер үк җыелачагын билгеләми.
Пластик кушымтага нинди җеп дизайны туры килә?
Threadеп профилен һәм тышкы диаметрын чагыштырыгыз. Питч, флан геометрия һәм үзәк диаметр күчерелгән пластмассага һәм тишек стенасына куелган йөкләүгә тәэсир итә. Бер үк номиналь диаметрлы ике винт төрле тишек конструкцияләрен таләп итә ала.
Threadеп ясаучы винталар кавышу җепләрен ясау өчен материалны алыштыралар. Threadеп кисү конструкцияләре материалны кисү үзенчәлеге аша бетерәләр. Очкыч оч кына җеп кисүче винтны билгеләми, һәм ике алым диаметрлары туры килгәнгә генә тишек тәкъдимнәрен бүлешергә тиеш түгел.
Термопластика өчен махсус эшләнгән кайбер винталар җеп геометриясен кулланалар, радиаль йөкләнүне киметү өчен. Нечкә начальник, югары кертүгә каршы тору яки тар кысу маржасы гадәти таплау җепләрен куллануны кыенлаштырган очракта актуаль булырга мөмкин. Винт һәм начальникның яраклылыгы әле бергә тикшерелергә тиеш.
ХЕНГЗУАН Филлипс үз-үзенә кагылу винталары GB / T845-1985 билгесе буенча углерод корыч продуктлар исемлегенә кертелгән, PVC һәм ABS күрсәтелгән кушымталар арасында. Диаметрны, озынлыкны һәм җеп геометриясен тикшерү өчен продукт спецификациясен һәм фактик торак рәсемен кулланыгыз.
Әгәр дә кандидат винтасы артык кертүгә каршы торса яки начальник ярылса, моментны арттырганчы җеп һәм тишек комбинациясен тикшерегез. Башка җеп дизайны ярдәм итә ала, ләкин аны бер үк резин, уртак геометрия һәм җыю таләпләренә каршы бәяләргә кирәк.
Пилот тишеге һәм винт начальнигы ничек эшләнергә тиеш?
Пилот тишек диаметры һәм толерантлык
Пластиктагы винталар өчен пилот тишек җепнең катнашуы өчен материал калдырырга тиеш, винт артык йөкләнмичә керергә рөхсәт итә. Кечкенә тишек автоматик рәвештә көчлерәк сайлау түгел. Ул кертүгә каршы торуны күтәрә һәм әйләнә-тирә пластикны киңәйтә ала; зурлыктагы тишек җитәрлек катнашуны калдырырга мөмкин.
Аерым винт геометриясенә һәм резинасына кагылышлы рекомендация кулланыгыз, аннары аны компонентта тикшерегез. Белгеч винт өчен бастырылган тишекләр бәйләнеше булмаган винтка күчерелергә тиеш түгел.
Толерантлыкны, шулай ук номиналь диаметрны күрсәтегез. Уңайлы зурлыктагы тишек кулланып сынау җитештерү диапазонының ике ягында да кыенлыкларны сагынырга мөмкин. Формалашкан тишек өчен, аның тактасын һәм катнашу тирәнлеге буенча үлчәмнәрне тикшерегез. Ачуны гына үлчәү винтның җеп формалашкан бүлеген тасвирлый алмый.
Начальник стеналары, тишеккә керү һәм сукыр-тишек тирәнлеге
Пластик винт начальнигы дизайны тишек тирәсендәге материалны, керү һәм тирәнлекне үз эченә ала. Пилот тишеген киметеп комачаулыкны арттыру начальник стенасындагы йөкне дә үзгәртә. Бу дивар нечкә яки начар булышса, үзгәрү буынны яхшырту урынына ярылуга китерергә мөмкин.
Керү рельефы тиешле конструкциядә ачылу янындагы стресс белән идарә итә ала. Аның үлчәмнәре винтка һәм компонент дизайнына карый; алар универсаль эшкәртү күрсәтмәсе түгел.
Сукыр тишектә, винт ноктасына урын калдырыгыз. Бу чистартуны компонентлар белән утырган урында раслагыз. Баш утыргычлар алдыннан төбенә җиткән винт, монтажны буш калдырганда, югары момент укуны чыгарырга мөмкин.
Шулай ук кабул итү тишеген өске компонентның чистарту тишегеннән аерыгыз. Түбән начальникка каршы капка тартылырга тиеш булган очракта, капкада уйланмаган җеп катнашуы бу хәрәкәткә комачаулый ала.
Баш утыру һәм винт озынлыгы буынга ничек тәэсир итә?
Винт башына яраклы өслек кирәк, һәм тоташу җеп куллану өчен кирәк. Bothыелган урында икесен дә тикшерегез.
Табак башы гадәттә баш астындагы терәккә каршы тора. Чиста кыяфәт булдыру өчен аны яраксыз пластик өслеккә ташларга ярамый. Баш каникул эчендә утырган урында, каникул геометриясен, шофер өчен калган ярдәмне һәм рөхсәтне раслагыз.
HENGZUAN табак баш винтасы өчен, торак урынына каршы төп үлчәмнәрне карагыз. Әгәр дә баш читкә кагылса, компонентлар ябылганчы пластикны эретә яки күренеп деформацияләсә, моментның артуы геометрик туры килмәүне төзәтми.
Винт озынлыгы өске компонентны һәм кабул итүче пластмассага керергә тиеш. Тапшырылган нокта аның артындагы җепле бүлек кебек тулы профильле катнашуны тәэмин итми. Артык озынлык, буын ябылганчы, очны аска чыгарырга мөмкин.
Озын винт җитәрлек начальник тирәнлеге булганда өстәмә катнашуны тәэмин итә ала. Уңайсыз тишек яки җимерелгән җепне каплау өчен өстәмә озынлык куллану урынына, кертелгән тәртипне һәм аскы чистартуны раслагыз.
Пластикны сызмыйча, ничек кысу моментын куя аласыз?
Керү, кысу һәм сызу
Керү моменты - винт кергәндә очрый торган максималь момент, баш урынына килеп җиткәнче. Утырганнан соң тоташуны тәмамлау өчен кысу моменты кулланыла. Сызу моменты пластик җепнең уңышсызлыгын күрсәтә. Уртак нормаль җыю таләпләре һәм өлешләр һәм җиһазларның үзгәрүен урнаштырмау арасында җитәрлек аерылу кирәк.
Пластик җеп полосалары алдыннан начальник, баш утыру урыны яки винт уңышсыз булырга мөмкин. Кулланыла торган көйләү беренче тиешле уңышсызлык алдыннан үзгәрергә мөмкинлек бирергә тиеш, шул исәптән ярылу, башны тарту яки мөмкин булган урыннарда винт зыян.
Торк шулай ук җепләрдәге һәм баш астындагы сүрелүгә бәйле. Финишны үзгәртү, майлау материалын өстәү яки компонент өслеген үзгәртү үлчәнгән момент белән кысу арасындагы бәйләнешне үзгәртә ала. Башка винттан һәм торак комбинациясеннән момент бәясе хәзерге буын өчен җитәрлек дәлил түгел.
Чын өлешләр буенча сынау җыелышы
Вәкиллек компонентларын һәм контроль җыю процессын кулланыгыз. Практик эзлеклелек:
- Компонентларны раслагыз. Винтны, резин классны, тишекне һәм начальник үлчәмнәрен, утыру тәртибен һәм өслек торышын язып алыгыз.
- Керү һәм утыруны күзәтегез. Винтның дөрес керүен һәм корал туктаганчы өлешләренең ябылуын тикшерегез. Момент һәм әйләнү язмалары, булган очракта, бу этапларны аерырга булыша ала.
- Тест кисәкләрендә уңышсызлык тәртибен булдыру. Пластик җепне артык кысу, начальникны яру, урындыкны бозу яки бүтән уңышсызлык китерүен ачыклагыз. Productionитештерү җыелмаларында деструктив тестлардан үрнәкләр кулланмагыз.
- Вәкиллек вариациясе буенча эш шартларын тикшерегез. Бер уңышлы җыюга таяну урынына тиешле тишек толерантлыгын һәм компонент шартларын кертегез.
- Тикшерелгән процессны яздырыгыз. Коралны, тизлекне, кисү ысулын һәм винт торышын сынауга туры китереп саклагыз, һәм производствода кулланганчы үзгәрешләрне карагыз.
Түбәндәге күзәтүләр турыдан-туры тикшерергә ярдәм итә; һәрберсенең бердән артык сәбәбе булырга мөмкин.
| Ассамблея күзәтүе | Башта нәрсә тикшерергә |
| Винт кергәндә начальник ярыклары | Тишекнең зурлыгы һәм формасы, тирә дивар, җеп геометриясе һәм тигезләү. |
| Винт тукталып кала | Сукыр тишек тирәнлеге, өске өлештә уйланмаган катнашу һәм баш утыру. |
| Винт буынны кысмыйча борыла | Пластик җепнең зарарлануы, катнашу һәм баш астындагы хәл. |
| Бертөрле корал көйләүләре туры килмәгән нәтиҗәләр бирә | Тишекнең үзгәрүе, материаль торышы, винт өслеге торышы һәм коралның эшләнеше. |
Уңышлы утыру белән зыян арасындагы марж бик тар булса, тоташу дизайнын яңадан карагыз. Toolгары корал көйләүләрен сайлау тотрыклы булмаган җыю тәрәзәсен булдыра алмый.
Кабат җыелыш һәм хезмәт шартлары белән нинди үзгәрешләр бар?
Кабат җыелыш үз бәясенә мохтаҗ. Беренче урнаштыру вакытында винт кавышу җепләрен ясый. Урнаштырганда, ул көндәш булган юлны кисмичә яки формалаштырмыйча, булган җепкә иярергә тиеш. Игътибар белән башлап, җимерелгән җепләрне яки винтны тикшерегез, алар утырмый һәм теләгәнчә тоталар.
Пластиктагы винталар өчен универсаль кабат куллану саны юк. Техник хезмәт күрсәтү өчен торак ачылачак, кирәкле компонентларда кирәкле сүтү һәм җыю эзлеклелеген сынап карагыз. Хезмәт күрсәтүче персонал чыннан да кулланачак җыю ысулын кертегез.
Хезмәт шартлары шулай ук кысылганнан соң булмаган проблемаларны фаш итә ала. Даими йөкләү яки температура үзгәрүендәге өлешләр өчен, тоташуның кирәкле кысылуны саклап калуын һәм билгеләнгән шартларда эшләвен бәяләгез. Винтны алга таба борып башкарылган момент тикшерүе калган кыскыч йөкне турыдан-туры үлчәми.
Химик яраклашуны да тикшерегез. Майлау материаллары, чистарту агентлары һәм җитештерү калдыклары кайбер пластмассаларга тәэсир итә һәм монтажнан соң барлыкка килергә мөмкин булган стресс ярылуга ярдәм итә. Керү каршылыгын киметү өчен тикшерелмәгән майлау материаллары өстәү бәяләнгән шартларны үзгәртә.
Пластик өчен үз-үзеңә кагылган винталарны сайлау винтны, материалны, тишекне, урындыкны һәм җыю процессын бер тоташу итеп раслау дигән сүз. Toәр сүзнең пластик бәйләү таләпләрен HENGZUAN белән сөйләшегез, резин класс, тишек һәм начальник рәсеме, ниятләнгән винт үлчәмнәре, җыю һәм хезмәт күрсәтү таләпләре, саны белән тәэмин итегез.