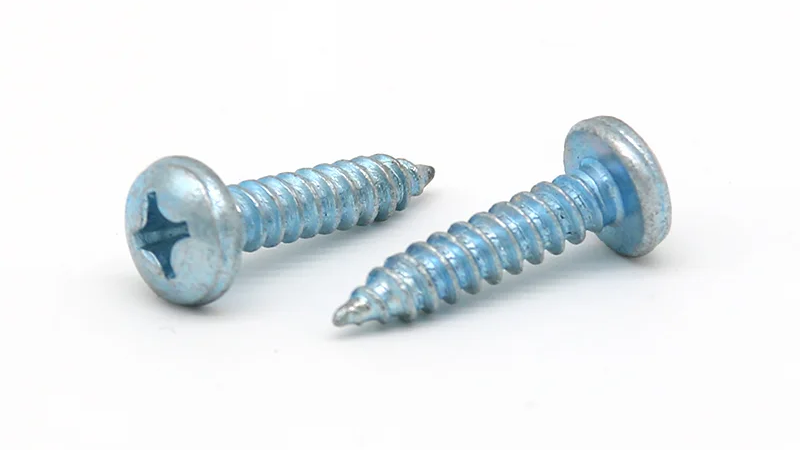
Виберіть самонарізні гвинти для пластику, зіставивши дизайн різьби зі смолою, направляючим отвором і навколишнім пластиком, а потім перевірте посадку головки, зачеплення різьби та умови затягування на фактичних деталях. Сам по собі діаметр гвинта не може визначити відповідний розмір отвору або момент затягування.
Цей посібник стосується кріплення металевих гвинтів до пластикових деталей. Ці гвинти створюють відповідну різьбу під час встановлення, але застосування, яке тут обговорюється, потребує підготовленого отвору, який можна формувати в деталі. HENGZUAN перераховує корпуси з ПВХ, АБС та пластикові корпуси для приладів серед застосувань для своїх саморізів із круглою головкою Phillips. Вибір продукту для конкретного корпусу все ще вимагає перевірки з’єднання: той самий гвинт може поводитися по-різному при зміні марки смоли, геометрії отвору або процесу складання.
Які пластики та з’єднання ви кріпите?
Почніть із фактичного класу пластику та секції деталі, на яку кріпиться гвинт. Загальний опис, як-от «кришка ABS», не містить інформації, яка впливає на формування різьблення та міцність навколишнього матеріалу.
Гвинт може входити в товсту стіну, формовану втулку або наявний різьбовий отвір. Виступ — це рельєфна пластикова деталь, що оточує отвір для гвинта. Його доступна товщина стінки та підтримка мають значення, оскільки гвинт навантажує навколишній пластик, утворюючи та затягуючи з’єднання.
| Інформація для підтвердження | Чому це впливає на вибір |
| Сорт смоли та армування або наповнювач | Поведінка матеріалу впливає на форму сполучної різьби та на те, як з’єднання реагує на навантаження. |
| Розміри отворів і бобишок | Пластик навколо отвору повинен пристосуватися до утворення різьби без втрати необхідної опори. |
| Верхній компонент і його зазор | Гвинт повинен дозволяти компонентам з’єднуватися та сидіти за призначенням. |
| Вимоги до обслуговування та обслуговування | Тепло, тривале навантаження, вплив хімічних речовин і розбирання можуть вимагати перевірок після початкового встановлення. |
Наприклад, заміна смоли в незмінному корпусі є приводом для перегляду умов кріплення. Старе налаштування інструменту та незмінне позначення гвинта не вказують на те, що переглянута деталь буде зібрана таким же чином.
Яка конструкція різьблення підходить для пластику?
Порівняйте профіль різьби, а також її зовнішній діаметр. Крок, геометрія бока та діаметр сердечника впливають на простір, доступний для зміщеного пластику, і навантаження, що прикладається до стінки отвору. Тому для двох гвинтів з однаковим номінальним діаметром можуть знадобитися різні конструкції отворів.
Різьбоутворювальні гвинти зміщують матеріал для створення сполучної різьби. Конструкції з нарізанням різьби видаляють матеріал через ріжучу функцію. Сам по собі загострений наконечник не ідентифікує гвинт з нарізною різьбою, і обидва підходи не повинні мати спільних рекомендацій щодо отвору просто тому, що їхні діаметри збігаються.
Деякі гвинти, розроблені спеціально для термопластів, використовують геометрію різьби, призначену для зменшення радіального навантаження при збереженні зачеплення. Це може бути доцільним, якщо тонка бобина, високий опір вставці або вузьке поле затягування ускладнюють використання звичайної нарізної різьби. Придатність гвинта та втулки ще потребує спільної перевірки.
HENGZUAN Саморізи з хрестоподібною головкою перераховані як вироби з вуглецевої сталі під позначенням GB/T845-1985, серед заявлених застосувань ПВХ та АБС. Використовуйте специфікацію продукту та фактичний креслення корпусу, щоб перевірити діаметр, довжину та геометрію різьби для передбачуваної смоли та конструкції втулки.
Якщо гвинт-кандидат створює надмірний опір вставлянню або тріщини в бобині, перевірте комбінацію різьби та отвору, перш ніж збільшувати крутний момент. Інша конструкція різьблення може допомогти, але її слід оцінювати за тією самою смолою, геометрією з’єднання та вимогами до складання.
Як мають бути сконструйовані пілотний отвір і втулка гвинта?
Діаметр пілотного отвору та допуск
Направляючий отвір для гвинтів у пластику має залишати матеріал для зачеплення різьби, дозволяючи гвинту входити без надмірного навантаження. Менший отвір не є автоматично сильнішим вибором. Це може збільшити опір вставці та розширити навколишній пластик; великий отвір може залишити недостатнє зачеплення.
Використовуйте рекомендації, які стосуються конкретної геометрії гвинта та смоли, а потім перевірте їх на компоненті. Співвідношення отворів, опубліковані для спеціального гвинта, не слід переносити на невідповідний різьбовий гвинт.
Вкажіть допуск, а також номінальний діаметр. Випробування з використанням одного отвору зручного розміру може пропустити труднощі на будь-якому кінці виробничого діапазону. Для формованого отвору перевірте його конусність і розміри вздовж глибини зачеплення. Вимірювання лише отвору може не описати секцію, в якій гвинт утворює свою різьбу.
Стінки бобини, вхід у отвір і глибина глухого отвору
Конструкція пластикової втулки гвинта включає матеріал навколо отвору, вхід і доступну глибину. Збільшення перешкод шляхом зменшення направного отвору також змінює навантаження на стінку патрона. Якщо ця стіна тонка або має погану опору, зміна може спричинити розтріскування замість покращення з’єднання.
Вхідний рельєф може допомогти впоратися з напругою біля отвору в правильно сконструйованому з’єднанні. Його розміри належать до гвинтової та компонентної конструкції; вони не є універсальною інструкцією з обробки.
У глухому отворі залиште місце для вістря гвинта поза передбачуваним зачепленням із повною різьбою. Переконайтеся, що цей зазор встановлено компонентами. Гвинт, який досягає дна перед головними сидіннями, може давати високі показання крутного моменту, залишаючи вузол ослабленим.
Також відрізнити приймальний отвір від зазору верхнього компонента. Якщо кришку потрібно притягнути до нижньої бобини, ненавмисне зачеплення різьби в кришці може перешкодити цьому руху.
Як посадка головки та довжина гвинта впливають на суглоб?
Головка гвинта потребує відповідної опорної поверхні, а з’єднання – придатне для використання різьблення. Перевірте обидва в зібраному положенні.
Каструля зазвичай спирається на опорне сидіння під головою. Не слід вбивати його в невідповідну пластикову поверхню, щоб створити вигляд рівня. Там, де голова сидить у виїмці, перевірте геометрію виїмки, решту підтримки та доступ для водія.
Для гвинта з круглою головкою HENGZUAN перевірте фактичні розміри головки на гніздо корпусу. Якщо головка торкається краю, нахиляється або помітно деформує пластик до того, як компоненти закриються, збільшення крутного моменту не виправляє геометричну невідповідність.
Довжина гвинта повинна враховувати верхній компонент і частину, що входить у приймальний пластик. Конічний вістря не забезпечує такого ж повнопрофільного зачеплення, як різьбовий ділянка позаду нього. Зайва довжина може натомість зробити кінчик нижньою частиною перед тим, як суглоб закриється.
Довший гвинт може забезпечити додаткове закріплення, якщо доступна достатня глибина втулки. Перевірте результуючу поведінку вставки та нижній зазор, а не використовуйте додаткову довжину для компенсації невідповідного отвору чи пошкодженої різьби.
Як встановити момент затягування, не знімаючи пластик?
Крутний момент вставки, затягування та зачистки
Крутний момент вставлення — це максимальний крутний момент, який виникає під час втягування гвинта до того, як головка досягне свого місця. Для завершення з’єднання після посадки застосовується момент затягування. Крутний момент зачистки вказує на несправність пластикової різьби. З’єднання потребує достатньої відокремленості між звичайними вимогами до складання та нездатністю пристосуватись до різноманітних частин та обладнання.
Втулка, посадочна зона головки або гвинт можуть вийти з ладу раніше, ніж пластикові різьбові смужки. Налаштування, які можна використовувати, повинні передбачати варіації до першої відповідної несправності, включаючи розтріскування, протягування головки або пошкодження гвинта, де це можливо.
Крутний момент також залежить від тертя на нитках і під головкою. Зміна покриття, додавання мастила або зміна поверхні компонента може змінити співвідношення між виміряним крутним моментом і затиском. Значення крутного моменту від іншої комбінації гвинта та корпусу є недостатнім доказом для цього з’єднання.
Пробна збірка по фактичних запчастинах
Використовуйте репрезентативні компоненти та контрольований процес складання, щоб встановити налаштування. Практична послідовність така:
- Підтвердьте компоненти. Запишіть гвинт, клас смоли, розміри отворів і втулки, розташування посадочних місць і стан поверхні.
- Слідкуйте за вставкою та посадкою. Переконайтеся, що гвинт входить правильно і деталі закриті до того, як інструмент зупиниться. Записи крутного моменту та обертання, якщо вони доступні, можуть допомогти розрізнити ці етапи.
- Встановіть поведінку зразків для випробувань на відмову. Визначте, чи надмірне затягування не стирає пластикову різьбу, не тріскає втулку, не пошкоджує сидіння чи не викликає іншої несправності. Не використовуйте зразки з руйнівних випробувань у виробничих вузлах.
- Перевірте робоче налаштування в репрезентативній варіації. Включіть відповідні допуски на отвори та стан компонентів замість того, щоб покладатися на одну успішну збірку.
- Запишіть перевірений процес. Підтримуйте інструмент, швидкість, метод відрізання та стан гвинта відповідно до випробування та перевіряйте зміни перед використанням їх у виробництві.
Наступні спостереження допомагають спрямувати дослідження; кожен може мати більше однієї причини.
| Спостереження за зборами | Що перевірити в першу чергу |
| Втулка тріскається, коли гвинт входить | Розмір і форма отвору, оточуюча стінка, геометрія різьби та вирівнювання. |
| Гвинт зупиняється, поки залишається зазор | Глибина глухого отвору, ненавмисне зачеплення у верхній частині та посадці голови. |
| Гвинт продовжує обертатися, не затягуючи з'єднання | Пошкодження пластикової нитки, наявне зачеплення та стан під головкою. |
| Однакові параметри інструменту дають суперечливі результати | Варіації отвору, стан матеріалу, стан поверхні гвинта та продуктивність інструменту. |
Якщо межа між успішним встановленням та пошкодженням занадто мала, перегляньте конструкцію з’єднання. Вибір вищих налаштувань інструменту не може створити стабільне монтажне вікно, якого не має саме з’єднання.
Що змінюється при повторному монтажі та умовах обслуговування?
Повторна збірка потребує своєї оцінки. Під час початкового встановлення гвинт створює сполучну різьбу. Під час повторного складання він має йти за наявною ниткою, не розрізаючи та не створюючи конкуруючого шляху. Почніть обережно та перевірте, чи немає пошкодженої різьби або гвинта, який більше не сидить і не тримається належним чином.
Універсального підрахунку повторного використання для саморізів у пластику немає. Якщо корпус буде відкритий для технічного обслуговування, перевірте необхідну послідовність розбирання та повторного складання на призначених компонентах. Включіть метод складання, який фактично використовуватиме обслуговуючий персонал.
Умови експлуатації також можуть виявити проблеми, які відсутні відразу після затягування. Для частин, які перебувають під тривалим навантаженням або температурними змінами, оцініть, чи зберігає з’єднання необхідний затиск і чи функціонує в запланованих умовах. Перевірка крутного моменту, що виконується подальшим обертанням гвинта, безпосередньо не вимірює залишкове навантаження затискача.
Перевірте також хімічну сумісність. Мастила, засоби для чищення та виробничі залишки можуть впливати на деякі пластики та сприяти утворенню тріщин, які можуть з’явитися після складання. Додавання неперевіреного мастила для зменшення опору вставці змінює умови, що оцінюються.
Вибір саморізів для пластику означає підтвердження гвинта, матеріалу, отвору, посадочного місця та процесу складання як одного з’єднання. до обговоріть свої вимоги до пластикового кріплення з HENGZUAN, надайте марку смоли, креслення отвору та втулки, передбачувані розміри гвинта, вимоги до складання та обслуговування, а також кількість.