دھاگے کے ڈیزائن کو رال، پائلٹ ہول اور آس پاس کے پلاسٹک سے ملا کر پلاسٹک کے لیے سیلف ٹیپنگ اسکرو کا انتخاب کریں، پھر سر کے بیٹھنے، دھاگے کی مصروفیت اور اصل حصوں پر سختی کے حالات کو چیک کریں۔ اکیلے سکرو قطر مناسب سوراخ کا سائز یا تنصیب کا ٹارک قائم نہیں کر سکتا۔
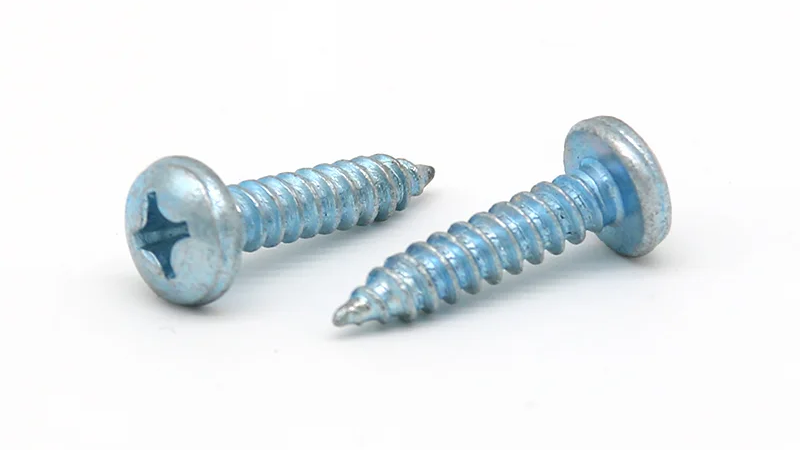
یہ گائیڈ دھاتی پیچ سے متعلق ہے جو پلاسٹک کے اجزاء میں جکڑ رہے ہیں۔ یہ پیچ انسٹالیشن کے دوران اپنا ملاپ کا دھاگہ بناتے ہیں، لیکن یہاں زیر بحث ایپلی کیشنز کے لیے ایک تیار سوراخ کی ضرورت ہوتی ہے، جسے اس حصے میں ڈھالا جا سکتا ہے۔ HENGZUAN اپنے Phillips پین ہیڈ سیلف ٹیپنگ اسکرو کے لیے درخواستوں میں PVC، ABS اور آلات پلاسٹک ہاؤسنگ کی فہرست دیتا ہے۔ کسی خاص ہاؤسنگ کے لیے اس پروڈکٹ کو منتخب کرنے کے لیے ابھی بھی کنکشن کی جانچ پڑتال کی ضرورت ہوتی ہے: جب رال کا درجہ، سوراخ جیومیٹری یا اسمبلی کا عمل تبدیل ہوتا ہے تو وہی اسکرو مختلف طریقے سے برتاؤ کر سکتا ہے۔
آپ کن پلاسٹک اور جوائنٹ کنڈیشنز کو باندھ رہے ہیں؟
اصل پلاسٹک گریڈ اور سکرو حاصل کرنے والے حصے کے حصے سے شروع کریں۔ ایک عمومی وضاحت جیسا کہ "ABS کور" ایسی معلومات کو چھوڑ دیتا ہے جو دھاگے کی تشکیل اور ارد گرد کے مواد کی مضبوطی کو متاثر کرتی ہے۔
سکرو موٹی دیوار، ڈھلے ہوئے باس یا موجودہ تھریڈڈ سوراخ میں داخل ہو سکتا ہے۔ ایک باس ایک سکرو سوراخ کے ارد گرد اٹھائے ہوئے پلاسٹک کی خصوصیت ہے۔ اس کی دستیاب دیوار کی موٹائی اور سپورٹ اہمیت رکھتا ہے کیونکہ اسکرو ارد گرد کے پلاسٹک کو لوڈ کرتا ہے جیسا کہ یہ کنکشن بنتا اور سخت کرتا ہے۔
| تصدیق کے لیے معلومات | یہ انتخاب کو کیوں متاثر کرتا ہے۔ |
| رال گریڈ اور کمک یا فلر | مادی رویہ اس بات پر اثرانداز ہوتا ہے کہ میٹنگ تھریڈ کیسے بنتا ہے اور جوائنٹ لوڈنگ پر کیسے ردعمل ظاہر کرتا ہے۔ |
| سوراخ اور باس کے طول و عرض | سوراخ کے ارد گرد پلاسٹک کو مطلوبہ حمایت کو کھونے کے بغیر دھاگے کی تشکیل کو ایڈجسٹ کرنا چاہئے۔ |
| اوپری جزو اور اس کی صفائی کا سوراخ | سکرو کو اجزاء کو ایک ساتھ آنے اور ارادے کے مطابق سیٹ کرنے کی اجازت دینی چاہیے۔ |
| خدمت اور دیکھ بھال کی ضروریات | گرمی، مسلسل لوڈنگ، کیمیائی نمائش اور جدا کرنے کے لیے ابتدائی تنصیب سے آگے کی جانچ کی ضرورت پڑ سکتی ہے۔ |
مثال کے طور پر، بصورت دیگر غیر تبدیل شدہ ہاؤسنگ میں رال کو تبدیل کرنا بندھن کے حالات کا جائزہ لینے کی ایک وجہ ہے۔ ایک پرانی ٹول سیٹنگ اور ایک غیر تبدیل شدہ سکرو عہدہ یہ قائم نہیں کرتا ہے کہ نظر ثانی شدہ حصہ اسی طرح جمع ہو جائے گا۔
کون سا دھاگہ ڈیزائن پلاسٹک کی ایپلی کیشن میں فٹ بیٹھتا ہے؟
تھریڈ پروفائل کے ساتھ ساتھ اس کے بیرونی قطر کا موازنہ کریں۔ پچ، فلانک جیومیٹری اور بنیادی قطر بے گھر پلاسٹک کے لیے دستیاب جگہ اور سوراخ کی دیوار پر لگائی جانے والی لوڈنگ کو متاثر کرتے ہیں۔ اسی برائے نام قطر والے دو پیچ کو مختلف سوراخوں کے ڈیزائن کی ضرورت پڑسکتی ہے۔
دھاگہ بنانے والے اسکرو ملن کا دھاگہ بنانے کے لیے مواد کو ہٹا دیتے ہیں۔ دھاگے کو کاٹنے والے ڈیزائن کاٹنے والی خصوصیت کے ذریعے مواد کو ہٹاتے ہیں۔ اکیلے ایک نوک دار ٹپ دھاگے کو کاٹنے والے اسکرو کی شناخت نہیں کرتی ہے، اور دونوں طریقوں کو صرف اس وجہ سے سوراخ کی سفارش کا اشتراک نہیں کرنا چاہئے کہ ان کے قطر مماثل ہوں۔
تھرموپلاسٹک کے لیے خاص طور پر ڈیزائن کیے گئے کچھ پیچ تھریڈ جیومیٹری کا استعمال کرتے ہیں جس کا مقصد مصروفیت کو برقرار رکھتے ہوئے ریڈیل لوڈنگ کو کم کرنا ہے۔ یہ متعلقہ ہو سکتا ہے جہاں ایک پتلا باس، اعلی درجے کی مزاحمت یا تنگ کرنے والا مارجن روایتی ٹیپنگ تھریڈ کو استعمال کرنا مشکل بنا دیتا ہے۔ سکرو اور باس کی مناسبیت کو اب بھی ایک ساتھ جانچنے کی ضرورت ہے۔
ہینگزوان کا فلپس پین ہیڈ سیلف ٹیپنگ سکرو GB/T845-1985 عہدہ کے تحت کاربن اسٹیل پروڈکٹس کے طور پر درج ہیں، ان کی بیان کردہ ایپلی کیشنز میں PVC اور ABS کے ساتھ۔ مطلوبہ رال اور باس ڈیزائن کے لیے قطر، لمبائی اور دھاگے کی جیومیٹری کو چیک کرنے کے لیے پروڈکٹ کی تفصیلات اور اصل ہاؤسنگ ڈرائنگ کا استعمال کریں۔
اگر امیدوار سکرو ضرورت سے زیادہ اندراج کی مزاحمت یا باس کریکنگ پیدا کرتا ہے، تو ٹارک بڑھانے سے پہلے دھاگے اور سوراخ کے امتزاج کی جانچ کریں۔ ایک مختلف تھریڈ ڈیزائن مدد کر سکتا ہے، لیکن اس کا اندازہ ایک ہی رال، مشترکہ جیومیٹری اور اسمبلی کی ضروریات کے مطابق کیا جانا چاہیے۔
پائلٹ ہول اور سکرو باس کو کس طرح ڈیزائن کیا جانا چاہئے؟
پائلٹ ہول قطر اور رواداری
پلاسٹک میں پیچ کے لیے ایک پائلٹ ہول میں دھاگے کے لیے مواد چھوڑنا چاہیے جب کہ اسکرو کو ضرورت سے زیادہ لوڈ کیے بغیر داخل ہونے کی اجازت دی جائے۔ ایک چھوٹا سوراخ خود بخود ایک مضبوط انتخاب نہیں ہے۔ یہ اندراج کی مزاحمت کو بڑھا سکتا ہے اور آس پاس کے پلاسٹک کو بڑھا سکتا ہے۔ ایک بڑا سوراخ ناکافی مصروفیت چھوڑ سکتا ہے۔
ایک سفارش استعمال کریں جو مخصوص سکرو جیومیٹری اور رال پر لاگو ہوتی ہے، پھر اس کی تصدیق جزو پر کریں۔ ماہر اسکرو کے لیے شائع شدہ سوراخ کے تناسب کو غیر متعلقہ ٹیپنگ اسکرو میں منتقل نہیں کیا جانا چاہیے۔
رواداری کے ساتھ ساتھ برائے نام قطر کی وضاحت کریں۔ ایک سہل سائز کے سوراخ کا استعمال کرتے ہوئے ٹرائل پروڈکشن رینج کے دونوں سرے پر مشکلات سے محروم ہو سکتا ہے۔ ڈھلے ہوئے سوراخ کے لیے، اس کے ٹیپر اور منگنی کی گہرائی کے ساتھ طول و عرض کو چیک کریں۔ صرف سوراخ کی پیمائش اس حصے کی وضاحت نہیں کر سکتی جس میں سکرو اپنا دھاگہ بناتا ہے۔
باس والز، ہول انٹری اور بلائنڈ ہول ڈیپتھ
پلاسٹک سکرو باس ڈیزائن میں سوراخ کے ارد گرد کا مواد، اندراج اور دستیاب گہرائی شامل ہے۔ پائلٹ ہول کو کم کرکے مداخلت میں اضافہ باس کی دیوار پر بوجھ کو بھی تبدیل کرتا ہے۔ جہاں وہ دیوار پتلی یا ناقص طور پر سہارا دیتی ہے، تبدیلی جوڑ کو بہتر کرنے کے بجائے کریکنگ کا سبب بن سکتی ہے۔
داخلے میں ریلیف مناسب طریقے سے ڈیزائن کردہ کنکشن میں کھلنے کے قریب تناؤ کو منظم کرنے میں مدد کرسکتا ہے۔ اس کے طول و عرض سکرو اور اجزاء کے ڈیزائن سے تعلق رکھتے ہیں؛ وہ ایک عالمگیر مشینی ہدایات نہیں ہیں۔
بلائنڈ ہول میں، اسکرو پوائنٹ کے لیے مطلوبہ فل تھریڈ مصروفیت سے باہر جگہ چھوڑ دیں۔ اس کلیئرنس کی تصدیق اجزاء کے ساتھ ان کی بیٹھی ہوئی پوزیشن میں کریں۔ ایک سکرو جو سر کی نشستوں سے پہلے نیچے تک پہنچ جاتا ہے اسمبلی کو ڈھیلا چھوڑتے ہوئے زیادہ ٹارک ریڈنگ پیدا کر سکتا ہے۔
نیز وصول کرنے والے سوراخ کو اوپری حصے کے کلیئرنس ہول سے ممتاز کریں۔ جہاں نچلے مالک کے خلاف ایک کور کھینچنا ضروری ہے، کور میں غیر ارادی دھاگے کی مشغولیت اس حرکت میں مداخلت کر سکتی ہے۔
سر کی نشست اور سکرو کی لمبائی جوڑوں کو کیسے متاثر کرتی ہے؟
سکرو ہیڈ کو ایک مناسب بیئرنگ سطح کی ضرورت ہے، اور کنکشن کو قابل استعمال دھاگے کی مصروفیت کی ضرورت ہے۔ دونوں کو جمع شدہ پوزیشن میں چیک کریں۔
ایک پین کا سر عام طور پر سر کے نیچے معاون نشست کے ساتھ ہوتا ہے۔ فلش کی شکل پیدا کرنے کے لیے اسے پلاسٹک کی غیر موزوں سطح پر نہیں ڈالا جانا چاہیے۔ جہاں سر ایک وقفے کے اندر بیٹھتا ہے، ریسیس جیومیٹری، ڈرائیور کے لیے باقی سپورٹ اور رسائی کی تصدیق کریں۔
HENGZUAN پین ہیڈ اسکرو کے لیے، ہاؤسنگ سیٹ کے خلاف ہیڈ کے اصل سائز کا جائزہ لیں۔ اگر سر کسی کنارے سے رابطہ کرتا ہے، اجزاء کے بند ہونے سے پہلے پلاسٹک کو جھکاتا ہے یا بظاہر بگاڑ دیتا ہے، تو بڑھتا ہوا ٹارک جیومیٹرک مماثلت کو درست نہیں کرتا ہے۔
سکرو کی لمبائی اوپری حصے اور وصول کرنے والے پلاسٹک میں داخل ہونے والے حصے کے حساب سے ہونی چاہیے۔ ٹیپرڈ پوائنٹ اس کے پیچھے تھریڈڈ سیکشن کی طرح مکمل پروفائل مصروفیت فراہم نہیں کرتا ہے۔ اضافی لمبائی اس کے بجائے جوڑ بند ہونے سے پہلے نوک کو نیچے سے باہر کر سکتی ہے۔
باس کی کافی گہرائی دستیاب ہونے پر ایک لمبا سکرو اضافی مشغولیت فراہم کر سکتا ہے۔ غیر موزوں سوراخ یا خراب دھاگے کی تلافی کے لیے اضافی لمبائی کا استعمال کرنے کے بجائے، نتیجے میں داخل کرنے کے رویے اور نیچے کی کلیئرنس کی تصدیق کریں۔
آپ پلاسٹک کو اتارے بغیر کس طرح سخت ٹارک سیٹ کرسکتے ہیں؟
داخل کرنا، سخت کرنا اور ٹارک اتارنا
داخل کرنے کا ٹارک زیادہ سے زیادہ ٹارک ہے جس کا سامنا سکرو کے داخل ہونے کے دوران ہوتا ہے، اس سے پہلے کہ سر اپنی سیٹ تک پہنچ جائے۔ بیٹھنے کے بعد کنکشن کو مکمل کرنے کے لیے سخت ٹارک لگایا جاتا ہے۔ ٹارک کو اتارنا پلاسٹک کے دھاگے کی ناکامی کی نشاندہی کرتا ہے۔ جوائنٹ کو عام اسمبلی کے مطالبات اور پرزوں اور آلات میں فرق کو ایڈجسٹ کرنے میں ناکامی کے درمیان کافی علیحدگی کی ضرورت ہے۔
باس، سر بیٹھنے کی جگہ یا سکرو پلاسٹک کے دھاگے کی پٹیوں سے پہلے فیل ہو سکتے ہیں۔ قابل استعمال ترتیب کو پہلی متعلقہ ناکامی سے پہلے تبدیلی کی اجازت دینی چاہیے، بشمول کریکنگ، ہیڈ پل تھرو یا اسکرو کو نقصان جہاں یہ ممکن ہو۔
ٹارک کا انحصار دھاگوں اور سر کے نیچے رگڑ پر بھی ہوتا ہے۔ فنش کو تبدیل کرنا، چکنا کرنے والا شامل کرنا یا جزو کی سطح کو تبدیل کرنا ناپے ہوئے ٹارک اور کلیمپنگ کے درمیان تعلق کو بدل سکتا ہے۔ دوسرے اسکرو اور ہاؤسنگ کے امتزاج سے ٹارک ویلیو موجودہ جوائنٹ کے لیے ناکافی ثبوت ہے۔
اصل حصوں پر ٹرائل اسمبلی
ترتیب قائم کرنے کے لیے نمائندہ اجزاء اور ایک کنٹرول شدہ اسمبلی کے عمل کا استعمال کریں۔ ایک عملی ترتیب یہ ہے:
- اجزاء کی تصدیق کریں۔ سکرو، رال گریڈ، سوراخ اور باس کے طول و عرض، بیٹھنے کا انتظام اور سطح کی حالت کو ریکارڈ کریں۔
- اندراج اور بیٹھنے کا مشاہدہ کریں۔ چیک کریں کہ سکرو صحیح طریقے سے داخل ہوا ہے اور ٹول کے رکنے سے پہلے حصے بند ہو جائیں گے۔ ٹارک اور گردش کے ریکارڈ، جہاں دستیاب ہوں، ان مراحل میں فرق کرنے میں مدد کر سکتے ہیں۔
- ٹیسٹ کے ٹکڑوں پر ناکامی کا رویہ قائم کریں۔ اس بات کا تعین کریں کہ آیا ضرورت سے زیادہ سختی پلاسٹک کے دھاگے کو اتار دیتی ہے، باس کو کریک کر دیتی ہے، سیٹ کو نقصان پہنچاتی ہے یا دوسری ناکامی کا سبب بنتی ہے۔ پروڈکشن اسمبلیوں میں تباہ کن ٹیسٹوں کے نمونوں کا استعمال نہ کریں۔
- نمائندہ تغیرات میں کام کرنے والی ترتیب کو چیک کریں۔ ایک کامیاب اسمبلی پر انحصار کرنے کے بجائے متعلقہ سوراخ کی رواداری اور اجزاء کی شرائط شامل کریں۔
- تصدیق شدہ عمل کو ریکارڈ کریں۔ آلے، رفتار، کٹ آف کا طریقہ اور اسکرو کنڈیشن کو ٹرائل کے مطابق رکھیں، اور پیداوار میں استعمال کرنے سے پہلے تبدیلیوں کا جائزہ لیں۔
درج ذیل مشاہدات براہ راست تفتیش میں مدد کرتے ہیں۔ ہر ایک کی ایک سے زیادہ وجہ ہو سکتی ہے۔
| اسمبلی کا مشاہدہ | پہلے کیا چیک کرنا ہے۔ |
| جب سکرو داخل ہوتا ہے تو باس ٹوٹ جاتا ہے۔ | سوراخ کا سائز اور شکل، ارد گرد کی دیوار، دھاگے کی جیومیٹری اور سیدھ۔ |
| اسکرو رک جاتا ہے جبکہ ایک خلا باقی رہتا ہے۔ | اندھے سوراخ کی گہرائی، اوپری حصے میں غیر ارادی مصروفیت اور سر بیٹھنا۔ |
| سکرو جوڑ کو سخت کیے بغیر مڑتا رہتا ہے۔ | پلاسٹک کے دھاگے کا نقصان، دستیاب مصروفیت اور سر کے نیچے کی حالت۔ |
| ایک جیسی ٹول سیٹنگز متضاد نتائج دیتی ہیں۔ | سوراخ کی تبدیلی، مواد کی حالت، سکرو سطح کی حالت اور آلے کی کارکردگی۔ |
اگر کامیاب بیٹھنے اور نقصان کے درمیان مارجن بہت تنگ ہے، تو کنکشن ڈیزائن پر دوبارہ جائیں۔ اعلیٰ ٹول سیٹنگ کا انتخاب ایک مستحکم اسمبلی ونڈو نہیں بنا سکتا جس کی خود جوائنٹ میں کمی ہے۔
بار بار اسمبلی اور سروس کی شرائط کے ساتھ کیا تبدیلیاں آتی ہیں؟
بار بار اسمبلی کو اس کی اپنی تشخیص کی ضرورت ہے۔ ابتدائی تنصیب کے دوران، سکرو ملن کا دھاگہ بناتا ہے۔ دوبارہ جوڑنے پر، اسے اس موجودہ دھاگے کی پیروی کرنا چاہئے بغیر کاٹے یا مقابلہ کرنے والا راستہ بنائے۔ احتیاط سے شروع کریں اور خراب شدہ دھاگوں یا اسکرو کو چیک کریں جو مزید سیٹیں نہیں رکھتا اور ارادے کے مطابق رکھتا ہے۔
پلاسٹک میں سیلف ٹیپنگ اسکرو کے لیے دوبارہ استعمال کی کوئی عالمی گنتی نہیں ہے۔ جہاں دیکھ بھال کے لیے ہاؤسنگ کھولی جائے گی، مطلوبہ اجزاء پر مطلوبہ جداگانہ اور دوبارہ جوڑنے کی ترتیب کی جانچ کریں۔ اسمبلی کا وہ طریقہ شامل کریں جسے دیکھ بھال کرنے والے اہلکار درحقیقت استعمال کریں گے۔
سروس کے حالات بھی ایسے مسائل کو بے نقاب کر سکتے ہیں جو سخت ہونے کے بعد فوری طور پر غائب ہیں. مسلسل لوڈنگ یا درجہ حرارت کی تبدیلیوں کے تحت حصوں کے لیے، اس بات کا اندازہ لگائیں کہ آیا کنکشن مطلوبہ حالات پر کلیمپنگ اور کام کو برقرار رکھتا ہے۔ سکرو کو مزید موڑ کر کیا جانے والا ٹارک چیک بقیہ کلیمپ بوجھ کی براہ راست پیمائش نہیں کرتا ہے۔
کیمیائی مطابقت کو بھی چیک کریں۔ چکنا کرنے والے مادے، صفائی کرنے والے ایجنٹ اور مینوفیکچرنگ کی باقیات کچھ پلاسٹک کو متاثر کر سکتے ہیں اور تناؤ کے ٹوٹنے میں حصہ ڈال سکتے ہیں، جو اسمبلی کے بعد ظاہر ہو سکتے ہیں۔ اندراج کی مزاحمت کو کم کرنے کے لیے غیر تصدیق شدہ چکنا کرنے والے کو شامل کرنے سے ان حالات کا جائزہ لیا جا رہا ہے۔
پلاسٹک کے لیے سیلف ٹیپنگ اسکرو کا انتخاب کرنے کا مطلب ہے اسکرو، مواد، سوراخ، سیٹ اور اسمبلی کے عمل کو ایک کنکشن کے طور پر تصدیق کرنا۔ کو HENGZUAN کے ساتھ اپنے پلاسٹک کو باندھنے کی ضروریات پر تبادلہ خیال کریں۔رال گریڈ، سوراخ اور باس کی ایک ڈرائنگ، مطلوبہ سکرو کے طول و عرض، اسمبلی اور دیکھ بھال کی ضروریات، اور مقدار فراہم کریں۔