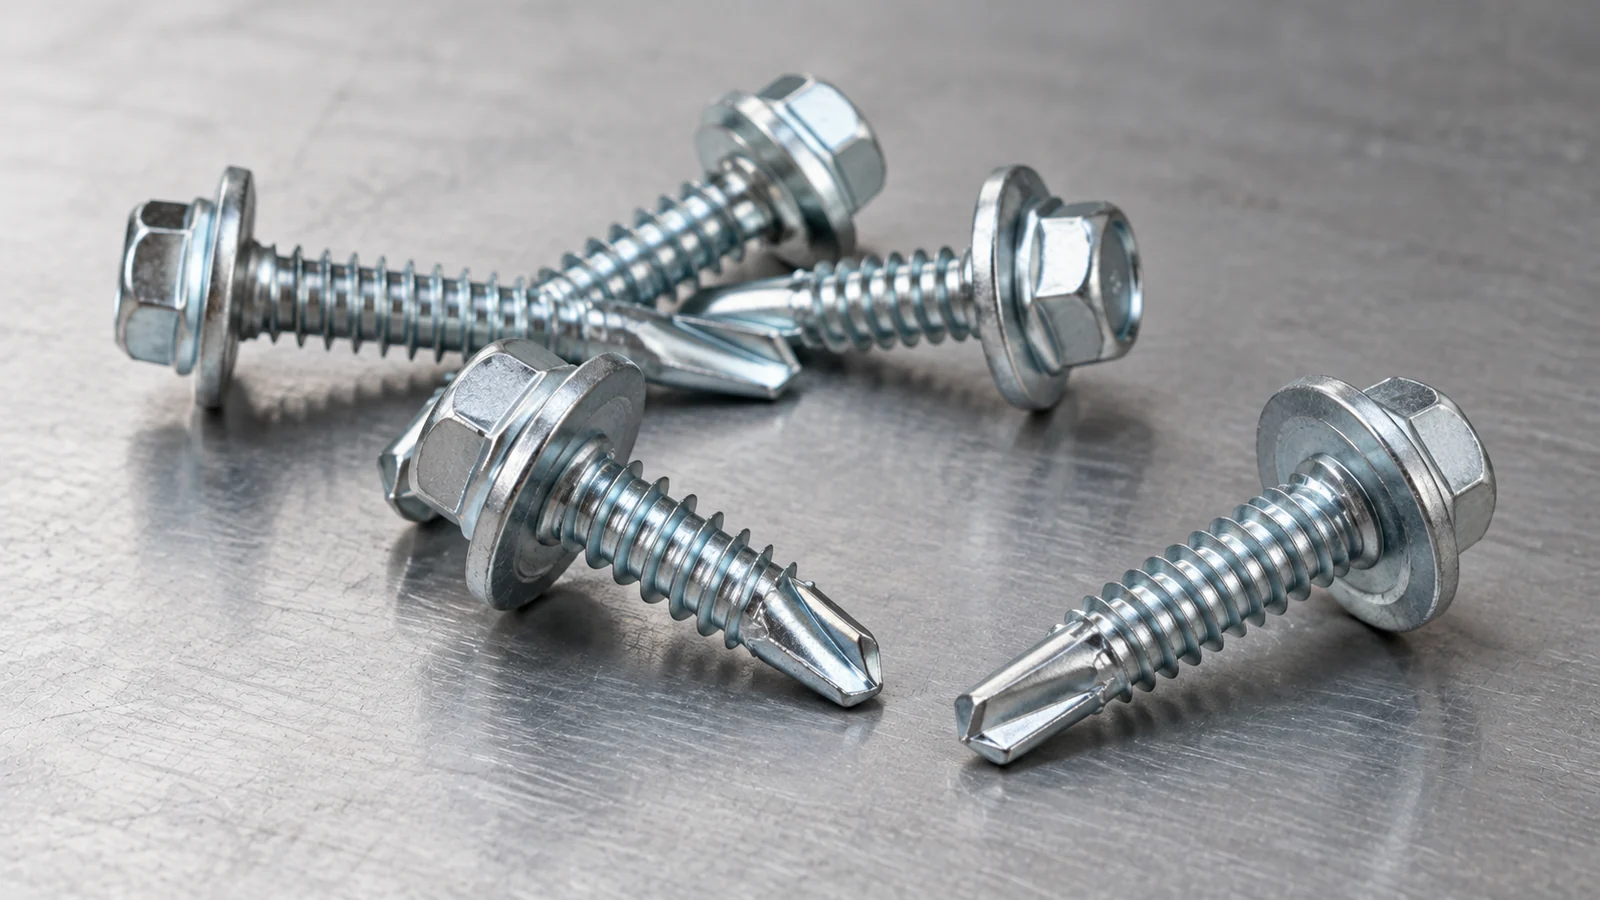
कप वॉशर के साथ हेक्स हेड सेल्फ-ड्रिलिंग स्क्रू चुनने के लिए ST5.5 या ST6.3 और नाममात्र लंबाई के चयन से अधिक की आवश्यकता होती है। ड्रिलिंग बिंदु को उस स्टील के अनुरूप होना चाहिए जिसमें वह प्रवेश करता है; थ्रेडेड अनुभाग में इच्छित सहायक सामग्री शामिल होनी चाहिए; और हेड-एंड-वॉशर असेंबली को बाहरी पैनल पर सही ढंग से बैठना चाहिए। एक स्क्रू की ड्रिलिंग क्षमता एक साथ रखी गई सामग्रियों की कुल मोटाई के समान नहीं होती है। जहां छत या दीवार के जोड़ को भी मौसम की सीलिंग की आवश्यकता होती है, वॉशर सामग्री, संपीड़न और स्थापना विधि को सटीक उत्पाद और पैनल प्रणाली के लिए सत्यापित किया जाना चाहिए। यह मार्गदर्शिका उन निर्णयों को अलग करती है ताकि निर्माण खरीदार यह मानने के बजाय एक उपयुक्त पेंच निर्दिष्ट कर सकें कि एक लंबा फास्टनर स्वचालित रूप से मोटे स्टील को ड्रिल करता है या जलरोधी जोड़ बनाता है।
कप-वॉशर सेल्फ-ड्रिलिंग स्क्रू क्या करता है?
ड्रिल बिंदु प्रारंभिक छेद बनाता है, धागा सहायक सामग्री को संलग्न करता है, और हेक्सागोनल सिर इंस्टॉलर के लिए एक ड्राइव सतह प्रदान करता है। कप वॉशर हेड कॉन्टैक्ट असेंबली का हिस्सा है। इसके सटीक निर्माण के आधार पर, यह शीट के खिलाफ वॉशर घटक को स्थिति और संपीड़ित करने में मदद करता है। इसके आयाम और सामग्री पेंच व्यास और ड्रिलिंग बिंदु से अलग विनिर्देश हैं।
द कप वॉशर के साथ हेंगज़ुआन हेक्स हेड सेल्फ-ड्रिलिंग स्क्रू WOTU की वेबसाइट पर दिखाए गए उत्पाद को ST5.5/ST6.3 नाममात्र व्यास, 19-75 मिमी सूचीबद्ध लंबाई और 2-5 मिमी स्टील ड्रिलिंग-मोटाई अनुप्रयोग के साथ एक रंग-जस्ता-प्लेटेड उत्पाद के रूप में वर्णित किया गया है। इसका विस्तृत पाठ एक काले रबर पैड का भी उल्लेख करता है। ये तथ्य इस सूची पर लागू होते हैं, प्रत्येक कप-वॉशर स्क्रू या सभी उपलब्ध आकार संयोजनों पर नहीं। कंपाउंड-वॉशर सामग्री, ज्यामिति और सीलिंग सत्यापन को प्रस्तावित आदेश के लिए पुष्टि की आवश्यकता है।
ड्रिलिंग क्षमता कुल क्लैंप्ड मोटाई नहीं है
एक स्व-ड्रिलिंग स्क्रू एक या अधिक सामग्रियों से होकर गुजरता है, इससे पहले कि उसके धागों में होल्डिंग जुड़ाव विकसित हो जाए। जाँच करने के लिए कम से कम तीन स्वतंत्र आयाम हैं: ड्रिल बिंदु द्वारा प्रवेश की गई कुल सामग्री, वॉशर के नीचे रखे बाहरी घटकों की मोटाई, और सामग्री की मोटाई और प्रकार जो धागे को बनाए रखना चाहिए। तीनों को एक ही "शीट मोटाई" के रूप में मानने से गलत ऑर्डर हो सकता है।
| आयाम | इसका क्या मतलब है | क्या जांच होनी चाहिए |
| ड्रिलिंग की मोटाई | स्टील की मोटाई जिसे ड्रिल पॉइंट को काटना चाहिए | प्वाइंट प्रकार, सपोर्टिंग-स्टील ग्रेड और आपूर्तिकर्ता-रेटेड क्षमता |
| दबा हुआ ढेर | सिर और वॉशर के नीचे संयुक्त मोटाई | पैनल, कोटिंग, स्पेसर और कोई मध्यवर्ती परत |
| धागा जुड़ाव | वह सामग्री जिसमें धागे प्रतिधारण विकसित करते हैं | समर्थन प्रकार, थ्रेड फॉर्म और स्थापना सत्यापन |
| पेंच की कुल लंबाई | पूर्ण फास्टनर की आपूर्तिकर्ता-निर्धारित लंबाई | माप डेटाम, ड्रिल पॉइंट और थ्रेड वितरण |
स्टील की मोटाई ड्रिल-पॉइंट चयन को कैसे प्रभावित करती है?
एकल शीट बनाम स्तरित स्टील
किसी पहचानी गई स्टील स्थिति के लिए रेट किए गए ड्रिल पॉइंट को किसी भी संख्या में खड़ी शीटों को संभालने के लिए नहीं माना जाना चाहिए। पहली शीट पतली हो सकती है, जबकि सहायक शहतीर या अनुभाग काफी मोटा होता है। सामग्री ग्रेड, कठोरता, कोटिंग्स, परतों के बीच अंतराल और बिंदु डिजाइन इस बात पर प्रभाव डालते हैं कि पेंच धागे को जोड़ने से पहले सफाई से ड्रिल कर सकता है या नहीं। सटीक व्यास और बिंदु विन्यास के लिए ड्रिलिंग-क्षमता चार्ट का अनुरोध करें।
बिंदु लंबाई, काटने की क्रिया और कार्य क्रम
ड्रिलिंग भाग को आम तौर पर समर्थन में महत्वपूर्ण थ्रेड जुड़ाव से पहले एक उपयुक्त उद्घाटन बनाने की आवश्यकता होती है। यदि कोई बिंदु सामग्री स्टैक के लिए बहुत छोटा या अनुपयुक्त है, तो इंस्टॉलर को रुकने, ज़्यादा गरम होने या अनियमित थ्रेड गठन का सामना करना पड़ सकता है। ड्रिल बिंदु को बदले बिना नाममात्र फास्टनर की लंबाई बढ़ाने से अपर्याप्त ड्रिलिंग रेटिंग का समाधान नहीं होता है।
उपकरण की गति, अक्षीय दबाव और सब्सट्रेट कठोरता
स्थापना पेंच, बिजली उपकरण और आधार सामग्री के मान्य संयोजन पर निर्भर करती है। अत्यधिक गति, गलत संरेखण या बार-बार फिसलने से बिंदु या छेद को नुकसान हो सकता है। प्रत्येक ST5.5 या ST6.3 स्क्रू के लिए कोई रक्षात्मक सार्वभौमिक ड्राइवर सेटिंग नहीं है: निर्माता के एप्लिकेशन गाइड या प्रतिनिधि जोड़ पर एक योग्य परीक्षण का उपयोग करें।
पेंच की लंबाई कैसे निर्दिष्ट की जानी चाहिए?
पूरी क्लैंप्ड मोटाई से शुरू करें: बाहरी शीट, कोई भी मध्यवर्ती तत्व और सिर के नीचे की ज्यामिति। फिर ड्रिलिंग, थ्रेड एंगेजमेंट और किसी निर्दिष्ट बिंदु फलाव के लिए आवश्यक लंबाई का आकलन करें। पुष्टि करें कि आपूर्तिकर्ता लंबाई कैसे मापता है - शीर्ष के नीचे, बिंदु सहित, या किसी अन्य परिभाषित परंपरा द्वारा। प्रासंगिक कामकाजी आयाम कैटलॉग में नाममात्र लंबाई के बराबर नहीं हो सकते हैं।
जहां इन्सुलेशन या सैंडविच निर्माण शामिल है, संपीड़ित और असम्पीडित आयाम भिन्न हो सकते हैं। बाहरी शीट को एक अंतराल द्वारा संरचनात्मक समर्थन से अलग किया जा सकता है; पूरे स्टैक को ड्रिल करने योग्य स्टील के रूप में मानने के बजाय एक बन्धन विवरण को इस असेंबली के लिए जिम्मेदार होना चाहिए। सामग्री के बिल को स्वीकार करने से पहले समर्थन मोटाई, पैनल बिल्ड-अप और प्रस्तावित पेंच दिखाने वाले क्रॉस-सेक्शन ड्राइंग का उपयोग करें।
कप वॉशर के बारे में क्या निर्दिष्ट किया जाना चाहिए?
अकेले कप-वॉशर शब्दावली मानकीकृत ज्यामिति या गारंटीकृत सीलिंग प्रदर्शन स्थापित नहीं करती है। धातु कप के व्यास, अंदर के उद्घाटन, गहराई, सामग्री, फिनिश की पुष्टि करें और क्या रबर तत्व अलग है या कारखाने में इकट्ठा किया गया है। WOTU के वर्णित कप-वॉशर उत्पाद में एक काले रबर पैड और मौसम-सीलिंग दावों का उल्लेख है, लेकिन इसका प्रकाशित विवरण पूर्ण वॉशर क्रॉस-सेक्शनल ड्राइंग या मॉडल-विशिष्ट जल-प्रवेश परीक्षण रिपोर्ट प्रदान नहीं करता है।
यदि मौसम प्रतिरोधी जोड़ की आवश्यकता है, तो संपूर्ण पैनल-फास्टनर प्रणाली का मूल्यांकन करें: पैनल प्रोफ़ाइल, वॉशर बैठने का क्षेत्र, छेद की गुणवत्ता, स्थापना कोण, संपीड़न और एक्सपोज़र की स्थिति। अधिक कसने से शीट या वॉशर विकृत हो सकता है, जबकि अपर्याप्त बैठने से जगह रह सकती है। न तो उपस्थिति और न ही सामान्य रबर सामग्री का दावा सत्यापित एप्लिकेशन डेटा को प्रतिस्थापित करता है।
| वॉशर विशेषता | यह क्यों मायने रखता है? | अनुरोध करने हेतु साक्ष्य |
| बाहरी व्यास और कप गहराई | संपर्क पदचिह्न और सिर ज्यामिति | आयामी भाग आरेखण |
| रबर सामग्री और संयोजन | संपीड़न और पर्यावरण अनुकूलता | अनुमोदित सामग्री और तैयार असेंबली विशिष्टता |
| स्थापना संपीड़न | विरूपण या अपूर्ण सीलिंग का जोखिम | प्रलेखित प्रक्रिया या सिस्टम-विशिष्ट परीक्षण |
| सतही समापन | संक्षारण और संभोग-सामग्री आवश्यकताएँ | वास्तविक उत्पाद के लिए कोटिंग विशिष्टता |
कप वॉशर बनाम बॉन्डेड वॉशर: क्या वे समतुल्य हैं?
सिर्फ नाम से नहीं. एक कप वॉशर एक आकार के संपर्क घटक का वर्णन करता है, जबकि एक बंधुआ वॉशर आम तौर पर एक बंधे हुए लचीले सीलिंग तत्व के साथ वॉशर असेंबली को संदर्भित करता है। सटीक डिज़ाइन फ़ंक्शन में ओवरलैप हो सकते हैं, लेकिन आयाम, रबर फॉर्मूलेशन और प्रतिधारण विवरण भिन्न हो सकते हैं। WOTU अलग से सूचीबद्ध करता है बॉन्डेड वॉशर के साथ हेक्स हेड सेल्फ-ड्रिलिंग स्क्रू हेंगज़ुआन उत्पाद पदनाम के तहत। वह पृष्ठ स्पष्ट रूप से एक मिश्रित धातु और रबर गैस्केट को संदर्भित करता है और ईपीडीएम का उल्लेख करता है; यह साबित नहीं करता है कि प्रत्येक कप-वॉशर विकल्प ईपीडीएम का उपयोग करता है या उसका स्थायित्व समान है।
इसलिए दो उत्पादों के बीच स्विचिंग एक अनुमोदित प्रतिस्थापन ड्राइंग और परीक्षण किए गए संयुक्त कॉन्फ़िगरेशन पर आधारित होना चाहिए। यह छत और उजागर शीट-मेटल अटैचमेंट के लिए विशेष रूप से महत्वपूर्ण है, जहां नाममात्र समान वॉशर नालीदार प्रोफाइल पर अलग-अलग बैठ सकता है।
कौन सी स्थापना समस्याओं की जाँच की जानी चाहिए?
| समस्या देखी गयी | संभावित योगदान कारक | व्यावहारिक जांच |
| पॉइंट स्टॉल या ज़्यादा गरम होना | स्टील बाहरी बिंदु क्षमता; गलत गति या अक्षीय संरेखण | सब्सट्रेट की पहचान और मान्य ड्रिलिंग क्षमता |
| पेंच बिना पकड़े घूमता है | ख़राब थ्रेड जुड़ाव; समर्थन छीन लिया | समर्थन मोटाई, धागा ज्यामिति और परीक्षण बन्धन |
| सिर पर पैनल विरूपण | अत्यधिक संपीड़न या गलत संरेखण | स्वीकृत टूल सेटअप और वॉशर सीटिंग |
| पैठ पर पानी का प्रवेश | वॉशर सीलिंग, छेद ज्यामिति या व्यापक छत-प्रणाली विवरण | संयुक्त प्रणाली निरीक्षण और प्रासंगिक परीक्षण |
| छेद के चारों ओर जंग लगना | क्षतिग्रस्त कोटिंग या एक्सपोज़र के लिए अनुपयुक्त फिनिश | समाप्ति और पैनल संगतता मूल्यांकन |
स्थापना जांच प्रतिनिधि शीट प्रोफाइल, समर्थन सामग्री और उत्पादन उपकरण के साथ की जानी चाहिए। प्रासंगिक टोक़, गति और संपीड़ित स्थिति उस जोड़ के लिए प्रलेखित हैं; अकेले एसटी व्यास से कोई सार्वभौमिक सेटिंग नहीं प्राप्त की जा सकती है।
प्रोजेक्ट आरएफक्यू में कौन सा विवरण शामिल है?
- अनुप्रयोग की पहचान करें: छत की शीट, दीवार की शीट, छतरी, उपकरण का घेरा या कोई अन्य धातु का जोड़।
- बाहरी पैनल, मध्यवर्ती परतें, वायु अंतराल और स्टील समर्थन मोटाई दिखाने वाला एक अनुभाग चित्र प्रदान करें।
- एसटी व्यास, पेंच लंबाई परिभाषा, ड्रिलिंग-बिंदु प्रकार, धागे की आवश्यकता और आवश्यक जुड़ाव निर्दिष्ट करें।
- कप-वॉशर धातु और रबर घटकों, उनके आयामों और किसी भी सीलिंग प्रदर्शन की आवश्यकता के बारे में बताएं।
- सब्सट्रेट स्टील ग्रेड, पर्यावरण, फिनिश, आवश्यक परीक्षण और निरीक्षण स्थितियों की पहचान करें।
- अनुमानित मात्रा, पैकिंग आवश्यकताएँ, अनुप्रयोग चित्र और कोई नमूना-परीक्षण मानदंड प्रदान करें।
WOTU का प्रदर्शित कप-वॉशर स्क्रू एक उपयोगी प्रारंभिक उदाहरण है, लेकिन वर्तमान स्टॉक, सभी फिनिश संयोजन, मॉडल-विशिष्ट ड्रिलिंग प्रदर्शन और सीलिंग साक्ष्य की पुष्टि अंतिम खरीद विनिर्देश के विरुद्ध की जानी चाहिए। उत्पाद सूची में हेंगज़ुआन नाम का उपयोग करता है; पेज स्वतंत्र रूप से हेंगज़ुआन और WOTU के बीच ट्रेडमार्क स्वामित्व स्थापित नहीं करता है।
शीट-टू-स्टील बन्धन के लिए एक कार्यशील विशिष्टता विधि
एक संपीड़ित मध्यवर्ती घटक के साथ, स्टील समर्थन से जुड़ी एक धातु फेसिंग शीट पर विचार करें। खरीदार को सभी मोटाई एक साथ नहीं जोड़नी चाहिए और बस उस राशि से थोड़ा अधिक लंबा स्क्रू चुनना चाहिए। पहले प्रत्येक स्टील परत की मोटाई और ताकत का दस्तावेजीकरण करें जिसे ड्रिल किया जाना चाहिए, परतों के बीच कोई अंतर, कुल बैठे ढेर की मोटाई, मध्यवर्ती सामग्री की अपेक्षित संपीड़न, और उम्मीदवार पेंच पर उपलब्ध ड्रिल बिंदु और धागे की लंबाई। फिर सटीक स्क्रू कोड के लिए इस असेंबली की तुलना निर्माता की सत्यापित ड्रिलिंग और पकड़ स्थितियों से करें।
एक के रूप में काल्पनिक विशिष्टता उदाहरण, WOTU परीक्षणित कॉन्फ़िगरेशन नहीं, एक फेसिंग शीट और सहायक शहतीर को मोटी इन्सुलेशन या पैकिंग परत से गुजरते समय एक से अधिक स्टील परत के माध्यम से ड्रिलिंग की आवश्यकता हो सकती है। ड्रिलिंग-क्षमता जांच टिप द्वारा सामना किए गए स्टील से संबंधित है; पकड़ और जुड़ाव इस बात की जाँच करता है कि सिर अंततः कहाँ बैठता है और क्या पूरी तरह से बने धागे अपेक्षित समर्थन प्रदान करते हैं। बताई गई 2-5 मिमी ड्रिलिंग मोटाई की व्याख्या कभी भी अनुमोदित कुल सैंडविच-पैनल मोटाई या प्रत्येक स्टील ग्रेड के लिए गारंटी के रूप में नहीं की जानी चाहिए।
| अलग आयाम | खरीदार क्या रिकॉर्ड करता है | यदि छोड़ दिया जाए तो सामान्य विफलता |
| स्टील को ड्रिल किया जाना है | मोटाई, परतों की संख्या और सामग्री की ताकत | टिप रुक जाती है, टूटने से पहले ज़्यादा गरम हो जाती है या ख़राब हो जाती है |
| दबा हुआ ढेर | स्थापित स्थिति में कुल मोटाई | सिर के नीचे की गलत लंबाई और वॉशर सीटिंग |
| पिरोया हुआ जुड़ाव | सहायक सामग्री में धागे का स्थान और विस्तार | थ्रेड स्ट्रिपिंग या अपर्याप्त प्रतिधारण |
| ड्रिल-पॉइंट भत्ता | प्रति ड्राइंग टिप की लंबाई और ज्यामिति | ड्रिलिंग समाप्त होने से पहले धागे जुड़ जाते हैं |
| वॉशर असेंबली | बाहरी व्यास, मोटाई, ज्यामिति, सामग्री और सीलिंग डिज़ाइन | असमान बैठने की व्यवस्था, गलत संपीड़न या असमर्थित मौसम संबंधी दावे |
ड्रिलिंग क्षमता, पुल-आउट और पुल-ओवर अलग-अलग जांच हैं
सफल स्थापना केवल यह साबित करती है कि परीक्षण शर्तों के तहत प्रस्तावित सामग्रियों में पेंच डाला जा सकता है। यह स्वचालित रूप से संरचनात्मक पर्याप्तता साबित नहीं करता है। पुल-आउट प्रतिरोध सहायक सामग्री से वापसी की चिंता करता है; पुल-ओवर प्रतिरोध लोड के तहत सिर के ऊपर से गुजरने वाली संलग्न शीट या वॉशर से संबंधित है। पेंच कतरनी, सिर की अखंडता, चक्रीय लोडिंग और दोनों सामग्रियों के गुण भी वास्तविक कनेक्शन को नियंत्रित कर सकते हैं। विंड-लोडेड क्लैडिंग या छत प्रणालियों के लिए, डिजाइनर को जहां आवश्यक हो, मिलान परीक्षण साक्ष्य का उपयोग करके, लागू परियोजना पद्धति के तहत पूर्ण फास्टनिंग सिस्टम का मूल्यांकन करना चाहिए।
यह अंतर व्यास लेबल के दुरुपयोग को भी रोकता है। एसटी5.5 और एसटी6.3 नाममात्र धागे के आकार को संदर्भित करते हैं, सार्वभौमिक फास्टनर शक्ति ग्रेड या रेटेड लोड को नहीं। उनकी तुलना करते समय, बड़े नाममात्र व्यास को स्वचालित रूप से पुल-आउट या पुल-ओवर चिंताओं को हल करने से पहले वास्तविक स्क्रू ज्यामिति और परीक्षण दायरे दोनों की जांच करें।
वॉशर संपीड़न के लिए एक परिभाषित असेंबली की आवश्यकता होती है
शब्द कप वॉशर वॉशर व्यवस्था का वर्णन करता है, न कि स्टैंडअलोन वॉटर-टाइटनेस प्रमाणपत्र का। WOTU साइट इस उत्पाद को कप-प्रकार की हेड असेंबली के साथ जोड़ती है और इसके उत्पाद विवरण में रबर घटक को संदर्भित करती है; हालाँकि, यह एक विशेष इलास्टोमेर ग्रेड, मोटाई, कठोरता, उम्र बढ़ने के प्रतिरोध या मान्य संपीड़न सीमा को निर्दिष्ट करने के लिए पर्याप्त नहीं है। असेंबली ड्राइंग और स्टील या निर्मित वॉशर को कवर करने वाली सामग्री के बिल, किसी भी इलास्टोमेर, इसे हेक्स हेड के नीचे कैसे बनाए रखा जाता है, और सहायक सतह जिसके खिलाफ यह बैठता है, के बारे में पूछें।
बहुत कम संपीड़न से संपर्क अधूरा रह सकता है; अत्यधिक गाड़ी चलाने से वॉशर को नुकसान हो सकता है, पतली शीट विकृत हो सकती है या बना हुआ धागा फट सकता है। इसलिए उपयुक्त ड्राइवर सेटिंग चयनित सिस्टम के अनुमोदित निर्देशों और परीक्षण के माध्यम से स्थापित करने के लिए एक पैरामीटर है, नाममात्र स्क्रू व्यास से अनुमानित एक भी टॉर्क का आंकड़ा नहीं। एक बंधुआ वॉशर एक अलग पूर्व-इकट्ठे निर्माण का उपयोग कर सकता है: समीक्षा करें बंधुआ-वॉशर स्व-ड्रिलिंग पेंच विनिमेयता मानने के बजाय एक अलग सूचीबद्ध उत्पाद के रूप में।
एक फ़ील्ड परीक्षण को वास्तविक स्टैक को पुन: प्रस्तुत करना चाहिए
बड़ी मात्रा में खरीदारी से पहले, प्रतिनिधि फेसिंग और सपोर्ट सामग्री पर वास्तविक स्क्रू, कप-वॉशर असेंबली, ड्राइवर और बिट का परीक्षण करें। रिकॉर्ड करें कि क्या ड्रिल बिंदु सफाई से प्रवेश करता है; क्या मेटल स्वार्फ़ नियंत्रित है; क्या पेंच चौकोर रहता है; क्या धागा बिना छीले जुड़ जाता है; क्या वॉशर लगातार सीटें देता है; और क्या अंतिम असेंबली परियोजना की आवश्यक दृश्य और यांत्रिक जांच को पूरा करती है। शीट की मोटाई और सामग्री भिन्नता की सहमत सीमा के तहत दोहराएं, न कि केवल सबसे पतले नमूने पर।
यदि मौसम सीलिंग विनिर्देश का हिस्सा है, तो एक अलग परियोजना-उपयुक्त असेंबली या सिस्टम सत्यापन की आवश्यकता है। एक गहरे रबर तत्व की उपस्थिति एक परीक्षण किए गए वॉटरटाइट छत विवरण का प्रमाण नहीं है। इंस्टॉलर को लैप्स, पेनेट्रेशन और शीट प्रोफाइल पर पानी के रास्तों पर भी विचार करना चाहिए, जो स्क्रू के नाममात्र उत्पाद आयामों से परे हैं।
WOTU's स्व-ड्रिलिंग पेंच चयन हेंगज़ुआन कप-वॉशर वैरिएंट शामिल है और नाममात्र ST5.5/ST6.3 आकार और 19-75 मिमी लंबाई की अलग से पहचान करता है। यह सूची एक उपयोगी पूछताछ संदर्भ है, लेकिन यह किसी विशेष फ़ील्ड असेंबली के लिए प्रत्येक व्यास/लंबाई संयोजन की उपयुक्तता स्थापित नहीं करती है।
अक्सर पूछे जाने वाले प्रश्न
क्या एक लंबा स्व-ड्रिलिंग स्क्रू मोटे स्टील को ड्रिल करेगा?
नहीं, ड्रिलिंग क्षमता ड्रिल बिंदु, सब्सट्रेट और परीक्षण की गई स्थापना स्थितियों पर निर्भर करती है। लंबाई मुख्य रूप से पहुंच और जुड़ाव को प्रभावित करती है।
क्या कप वॉशर ईपीडीएम बॉन्डेड वॉशर के समान है?
नहीं, उनकी वास्तविक संरचना और सामग्री निर्दिष्ट होनी चाहिए। एक उत्पाद पृष्ठ पर ईपीडीएम दावा दूसरे वॉशर की सामग्री को स्थापित नहीं करता है।
क्या प्रत्येक स्टील-शीट जोड़ के लिए ST5.5 स्क्रू निर्दिष्ट किया जा सकता है?
नहीं, व्यास केवल एक पैरामीटर है। ड्रिल-पॉइंट क्षमता, समर्थन सामग्री, थ्रेड एंगेजमेंट, लंबाई और जोड़ की यांत्रिक और पर्यावरणीय आवश्यकताएं सभी मायने रखती हैं।
अंतिम चयन संबंधी विचार
स्क्रू को असेंबली के रूप में निर्दिष्ट करें: ड्रिल पॉइंट, लंबाई, थ्रेडेड एंगेजमेंट, कप वॉशर और बाहरी सतह का उपचार। इन वस्तुओं की तुलना केवल उपस्थिति के आधार पर चुनने के बजाय मापी गई सामग्री के ढेर और लागू स्थापना साक्ष्य से करें। किसी प्रोजेक्ट-विशिष्ट उद्धरण के लिए, WOTU पैनल और सपोर्टिंग-स्टील विनिर्देश भेजें क्रॉस-सेक्शन, लक्ष्य मात्रा और अनुरोधित सत्यापन दस्तावेजों के साथ।