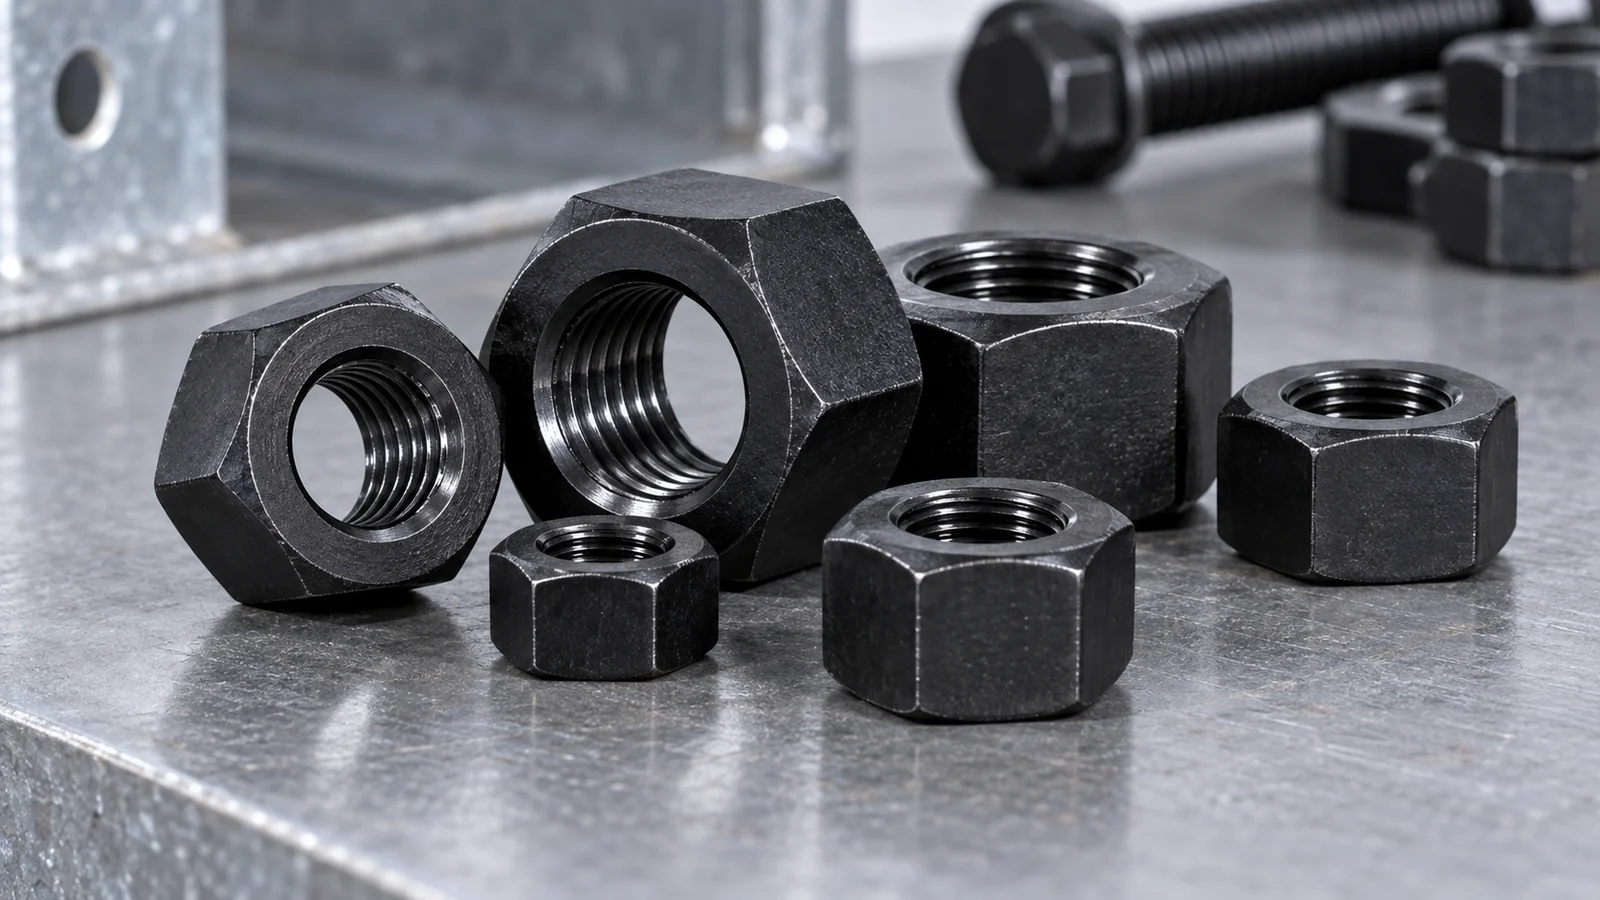
कक्षा 8 और कक्षा 10 मीट्रिक हेक्स नट बोल्ट की ताकत के लिए विनिमेय लेबल नहीं हैं। वे विभिन्न नट गुण वर्गों की पहचान करते हैं, जबकि किसी भी नट की उपयुक्तता मेटिंग बोल्ट, थ्रेड आयाम, नट शैली और प्रासंगिक विनिर्देश पर निर्भर करती है। एक ब्लैक ऑक्साइड फ़िनिश एक और क्रय चर जोड़ता है: यह सतह के उपचार का वर्णन करता है, न कि यांत्रिक संपत्ति वर्ग या बाहरी संक्षारण प्रतिरोध का प्रमाण। ग्रेड 8 या ग्रेड 10 हाई-स्ट्रेंथ ब्लैक ऑक्साइड हेक्स नट्स निर्दिष्ट करने वाले खरीदारों के लिए, विश्वसनीय शुरुआती बिंदु अकेले नट ग्रेड के बजाय पूर्ण बोल्ट-नट असेंबली विनिर्देश है। यह मार्गदर्शिका बताती है कि यांत्रिक वर्गों को आयामी मानकों से कैसे अलग किया जाए, बोल्ट और नट का मिलान करते समय क्या सत्यापित किया जाए और थोक फास्टनर ऑर्डर के साथ कौन से दस्तावेज़ होने चाहिए।
मीट्रिक हेक्स नट्स के लिए कक्षा 8 और कक्षा 10 का क्या अर्थ है?
मीट्रिक बन्धन अभ्यास में, नट संपत्ति वर्ग एक निर्दिष्ट उत्पाद और परीक्षण ढांचे के तहत एक मानकीकृत यांत्रिक प्रदर्शन श्रेणी का वर्णन करता है। क्लास मार्किंग मीट्रिक बोल्ट के लिए उपयोग की जाने वाली समान नोटेशन नहीं है: बोल्ट 8.8 या 10.9 जैसी कक्षाएं ले सकते हैं, जबकि उपयुक्त नट की पहचान संबंधित नट-क्लास सिस्टम के माध्यम से की जाती है। इसलिए क्लास 8 नट को "8.8 नट" या क्लास 10 नट के रूप में व्याख्या करना गलत है क्योंकि प्रत्येक बोल्ट उच्च संख्यात्मक पदनाम के साथ स्वचालित रूप से मेल खाता है।
आईएसओ 898-2 के लागू संस्करण या संविदात्मक समकक्ष को असेंबली से मिलान के लिए प्रूफ-लोड आवश्यकताओं, व्यास कवरेज और शर्तों को निर्धारित करना चाहिए। नट की ऊंचाई और थ्रेड जुड़ाव भी प्रभावित करते हैं कि मानक बोल्ट के पूर्ण यांत्रिक गुणों को विकसित किया जा सकता है या नहीं। असामान्य नट शैलियों, गैर-मानक मोटाई या संशोधित धागों के लिए, यह धारणा कि एक मानक-श्रेणी पदनाम पूर्ण इकट्ठे प्रदर्शन का वर्णन करता है, अतिरिक्त समीक्षा के योग्य है।
| विशिष्टता तत्व | यह क्या नियंत्रित करता है | खरीदार को क्या सत्यापित करना चाहिए |
| अखरोट संपत्ति वर्ग | यांत्रिक प्रूफ-लोड वर्गीकरण | लागू मानक, वर्ग अंकन और बैच साक्ष्य |
| अखरोट का आकार और शैली | ऊँचाई, रिंचिंग आयाम और असर सतह | उत्पाद ड्राइंग और सटीक आयामी मानक |
| बोल्ट संपत्ति वर्ग | मेटिंग फास्टनर की यांत्रिक विशेषताएं | निर्दिष्ट मानक के तहत असेंबली अनुकूलता |
| धागे का पदनाम | आंतरिक और बाहरी धागों के बीच फ़िट करें | व्यास, पिच, सहनशीलता और कोटिंग की स्थिति |
कक्षा 8 या कक्षा 10 के नट का उसके बोल्ट से मिलान कैसे किया जाना चाहिए?
बोल्ट और जोड़ डिज़ाइन से प्रारंभ करें
एक बोल्ट-नट असेंबली को एक परिभाषित कनेक्शन फ़ंक्शन को प्राप्त करने के लिए निर्दिष्ट किया जाता है, न कि केवल समान नाममात्र व्यास वाले दो घटकों को संयोजित करने के लिए। इंजीनियर के बोल्ट पदनाम, लागू यांत्रिक मानक, संयुक्त आवश्यकताओं और अपेक्षित सेवा शर्तों से शुरुआत करें। फिर उचित नट वर्ग और शैली की पहचान करने के लिए शासी मानक की नट संगतता जानकारी का उपयोग करें। सुरक्षा-महत्वपूर्ण संरचनात्मक कनेक्शन में, सामान्य ऑनलाइन ग्रेड तालिका के बजाय परियोजना-अनुमोदित असेंबली आवश्यकताओं और निरीक्षण व्यवस्था का उपयोग करें।
व्यास, पिच और धागे की सहनशीलता की पुष्टि करें
उदाहरण के लिए, दो M12 फास्टनरों में आवश्यक रूप से संगत धागे नहीं होते हैं यदि उनकी पिचें भिन्न होती हैं। आंतरिक और बाहरी धागा सहिष्णुता पदनाम, विनिर्माण स्थिति और कोटिंग्स भी फिट को प्रभावित कर सकते हैं। एक नट जो हाथ से थ्रेडिंग शुरू करता है वह अभी भी आयामी या यांत्रिक आवश्यकताओं में विफल हो सकता है। प्रतिस्थापन को मंजूरी देने से पहले निर्दिष्ट पिच, थ्रेड क्लास और निरीक्षण विधि की पुष्टि करें।
अखरोट की ऊंचाई और प्रभावी जुड़ाव की जाँच करें
मानक-ऊंचाई वाले नट, गाढ़े नट और पतले नट केवल इसलिए विनिमेय नहीं हैं क्योंकि क्रॉस-फ़्लैट आयाम परिचित दिखता है। थ्रेड स्ट्रिपिंग व्यवहार जुड़ाव की लंबाई, सामग्री गुणों और मेटिंग थ्रेड्स की ज्यामिति से प्रभावित होता है। संशोधित अखरोट की ऊंचाई या विशेष धागे को चित्र और उचित यांत्रिक सत्यापन द्वारा समर्थित किया जाना चाहिए।
क्या कक्षा 10 हमेशा कक्षा 8 का बेहतर प्रतिस्थापन करती है?
आवश्यक रूप से नहीं। एक उच्च संपत्ति वर्ग गलत थ्रेड पिच, अनुपयुक्त नट ज्यामिति, खराब कोटिंग संगतता या एक अलग मानकीकृत असेंबली के आसपास डिज़ाइन किए गए जोड़ को ठीक नहीं करता है। यह वास्तविक लाभ प्रदान किए बिना क्रय आवश्यकताओं को भी बदल सकता है। सही दृष्टिकोण चयनित मानक के तहत आवश्यक बोल्ट वर्ग और अनुमत नट वर्ग संयोजनों का दस्तावेजीकरण करना है। जहां संयुक्त अखंडता मायने रखती है वहां प्रतिस्थापन को जिम्मेदार इंजीनियर द्वारा अनुमोदित किया जाना चाहिए।
ब्लैक ऑक्साइड यांत्रिक शक्ति के समान क्यों नहीं है?
ब्लैक ऑक्साइड एक सतह रूपांतरण उपचार है जिसका उपयोग गहरा रूप प्राप्त करने के लिए किया जाता है; संक्षारण व्यवहार किसी भी पूरक तेल या सुरक्षात्मक प्रक्रिया और पर्यावरण सहित पूर्ण परिष्करण प्रणाली पर निर्भर करता है। यह स्वयं कक्षा 8 या कक्षा 10 से जुड़े प्रूफ-लोड गुण प्रदान नहीं करता है। ताप उपचार और यांत्रिक परीक्षण के लिए अलग-अलग दस्तावेज़ीकरण की आवश्यकता होती है।
एक ब्लैक ऑक्साइड नट उपयुक्त हो सकता है जहां परियोजना उस फिनिश और संगत भंडारण या एक्सपोज़र स्थितियों को निर्दिष्ट करती है। आक्रामक बाहरी या समुद्री वातावरण के लिए, यह न मानें कि ब्लैक ऑक्साइड इंजीनियर्ड जिंक कोटिंग सिस्टम के समान सुरक्षा प्रदान करता है। इसके विपरीत, मोटी कोटिंग में बदलने से थ्रेड-फिट प्रभाव पैदा हो सकते हैं जिनकी जाँच की जानी चाहिए। फिनिशिंग प्रक्रिया को केवल सजावट के रूप में मानने के बजाय खरीद आदेश में शामिल किया जाना चाहिए।
| प्रश्न | काला ऑक्साइड | यांत्रिक संपत्ति वर्ग |
| प्रयोजन | सतही स्वरूप और एक परिभाषित परिष्करण प्रणाली | इसके शासी विनिर्देश के तहत यांत्रिक वर्गीकरण |
| सबूत | अंतिम विशिष्टता, उपस्थिति और संक्षारण संबंधी आवश्यकताएं | प्रूफ-लोड या लागू यांत्रिक निरीक्षण रिकॉर्ड |
| क्या यह दूसरे की जगह ले सकता है? | नहीं | नहीं |
डीआईएन 934, जीबी/टी 6170 और आईएसओ 898-2: विभिन्न प्रश्न
खरीदारों को अक्सर "DIN 934 क्लास 10" या "GB/T 6170 क्लास 8" जैसे उत्पाद मिलते हैं। इस तरह के विवरण यांत्रिक आवश्यकताओं के साथ आयामी संदर्भों को मिलाते हैं। एक आयामी मानक खरीदार को नट ज्यामिति और आयाम जैसी विशेषताओं के बारे में बताता है, जबकि निर्दिष्ट यांत्रिक मानक प्रासंगिक संपत्ति वर्गों और परीक्षणों को स्थापित करता है। सटीक संस्करण मायने रखते हैं, खासकर जब पुराने DIN दस्तावेज़ों का उपयोग बाद के ISO या राष्ट्रीय मानकों के संयोजन में किया जाता है।
डीआईएन 934 और जीबी/टी 6170 के बीच समानता का दावा करने से पहले, आवश्यक नट शैली, आकार, क्रॉस-फ्लैट आयाम, ऊंचाई, थ्रेड सहनशीलता और प्रासंगिक तिथियों की तुलना करें। एक आपूर्तिकर्ता की कैटलॉग सूची खरीद के लिए एक प्रारंभिक बिंदु है, न कि यह प्रमाण पत्र कि प्रत्येक नाममात्र आकार दो अलग-अलग मानकों के प्रत्येक संस्करण को पूरा करता है।
नाममात्र मिलान वाले नट कभी-कभी संयोजन में विफल क्यों हो जाते हैं?
| देखा गया मुद्दा | संभावित योगदान कारक | व्यावहारिक सत्यापन |
| पूर्ण जुड़ाव से पहले नट बंध जाता है | पिच या धागे के आकार का बेमेल होना, क्षतिग्रस्त धागा | गेज, ड्राइंग और थ्रेड पिच की जाँच करें |
| ढीला या असंगत फिट | गलत सहनशीलता, विनिर्माण या कोटिंग भिन्नता | दोनों मेटिंग थ्रेड विशिष्टताओं का निरीक्षण करें |
| समयपूर्व धागा क्षति | अपर्याप्त जुड़ाव, सामग्री बेमेल, असेंबली त्रुटि | संयुक्त डिजाइन और यांत्रिक रिकॉर्ड की समीक्षा करें |
| अप्रत्याशित सतह जंग | भंडारण या परिचालन वातावरण के लिए अनुपयुक्त समाप्त करें | फिनिशिंग सिस्टम और एक्सपोज़र आवश्यकता की पुष्टि करें |
ये नैदानिक शुरुआती बिंदु हैं, किसी विशिष्ट विनिर्माण दोष का प्रमाण नहीं। टॉर्क अकेले सही नट गुण वर्ग का निर्धारण नहीं कर सकता है: यह घर्षण, सतह की स्थिति, स्नेहन और संपूर्ण संयुक्त डिजाइन पर निर्भर करता है। सभी ग्रेड 8 या ग्रेड 10 नट्स के लिए एक कसने-टोक़ मान का आविष्कार करने से बचें।
WOTU ब्लैक ऑक्साइड हेक्स नट्स को कैसे सूचीबद्ध करता है
WOTU सूचियाँ ग्रेड 8/ग्रेड 10 उच्च शक्ति वाले ब्लैक ऑक्साइड हेक्स नट हीट-ट्रीटमेंट और ब्लैक ऑक्साइड विवरण और डीआईएन 934 और जीबी/टी 6170 के संदर्भ के साथ। इसकी सार्वजनिक उत्पाद सूची नाममात्र एम6-एम48 रेंज और गैरमानक आकार की पूछताछ का वर्णन करती है। ये कैटलॉग विवरण हैं; खरीद बैच के लिए सटीक चयनित आकार, संस्करण, नट की ऊंचाई, प्रूफ-लोड दस्तावेज़ीकरण और सतह परिष्करण स्थितियों की पुष्टि की जानी चाहिए। इस अखरोट सूचीकरण के लिए WOTU घोषित ब्रांड है।
विशेष रूप से, कई नाममात्र व्यासों को कवर करने वाली एक सीमा यह स्थापित नहीं करती है कि प्रत्येक व्यास-और-वर्ग संयोजन हमेशा उपलब्ध है या समान सत्यापन आवश्यकताएं हैं। एक उपयोगी तकनीकी जांच में एक आकार, एक ग्रेड, मेटिंग बोल्ट और गंतव्य वातावरण का नाम दिया जाता है।
कक्षा 8 और कक्षा 10 ब्लैक ऑक्साइड नट्स के लिए एक खरीद विशिष्टता
- संपत्ति वर्ग, व्यास, पिच और थ्रेड सहनशीलता सहित संपूर्ण मेटिंग बोल्ट विनिर्देश की पहचान करें।
- सटीक नट पदनाम, ऊंचाई/शैली, आयामी मानक और संस्करण निर्दिष्ट करें।
- नट यांत्रिक वर्ग और संबंधित परीक्षण या प्रूफ-लोड साक्ष्य की पहचान करें।
- ब्लैक ऑक्साइड परिष्करण और पूरक सुरक्षा आवश्यकताओं को निर्दिष्ट करें; इच्छित एक्सपोज़र वातावरण बताएं।
- निरीक्षण विधि, नमूनाकरण, पता लगाने की क्षमता और किसी भी आवश्यक बैच दस्तावेज़ पर सहमत हों।
- थोक आपूर्ति से पहले मात्रा, पैकिंग, अंकन और क्या इंजीनियरिंग-अनुमोदित नमूने की आवश्यकता है, इसकी पुष्टि करें।
प्रूफ़ लोड महत्वपूर्ण यांत्रिक सत्यापन है
खरीद आदेश पर पदनाम स्वयं प्रदर्शन का प्रमाण नहीं है। एक मानक-ऊंचाई मीट्रिक नट के लिए, प्रासंगिक यांत्रिक-संपत्ति विनिर्देश नामांकित संपत्ति वर्ग, नाममात्र व्यास और थ्रेड पिच के लिए प्रूफ-लोड आवश्यकता निर्धारित करता है। प्रूफ-लोड परीक्षण में नट को एक उपयुक्त कठोर, थ्रेडेड टेस्ट मेन्ड्रेल पर इकट्ठा किया जाता है और निर्धारित प्रक्रिया के तहत निर्दिष्ट अक्षीय भार के अधीन किया जाता है। लागू परीक्षा उत्तीर्ण करने का अर्थ उस मानक के स्वीकृति मानदंडों को पूरा करना है; यह एक मनमाना बोल्ट वाले जोड़ के लिए स्वीकार्य सेवा भार स्थापित नहीं करता है।
कक्षा 8 और कक्षा 10 की तुलना करते समय यह अंतर मायने रखता है। उत्तरार्द्ध प्रासंगिक नट मानक के भीतर एक अलग यांत्रिक-संपत्ति की आवश्यकता को दर्शाता है, लेकिन अंतिम जोड़ बोल्ट, नट, जुड़ाव ज्यामिति, जुड़े भागों और डिज़ाइन किए गए प्रीलोड द्वारा नियंत्रित होता है। एक नट जो उच्च प्रूफ-लोड आवश्यकता को पूरा करता है वह कम आकार के बोल्ट, खराब थ्रेड जुड़ाव, अपर्याप्त असर वाली सतह या गलत तरीके से डिजाइन किए गए कनेक्शन की मरम्मत नहीं कर सकता है। आपूर्तिकर्ता से मानक संस्करण, लागू वर्ग और आकार, निरीक्षण विधि, लॉट की पहचान और सहायक परीक्षण परिणामों के बारे में पूछें।
| दस्तावेज़ या पैरामीटर | यह क्या स्थापित करता है | यह क्या स्थापित नहीं करता |
| एक निर्दिष्ट आयामी मानक के लिए अखरोट आयाम | नाममात्र ज्यामिति और प्रासंगिक सहनशीलता | संपत्ति वर्ग या प्रूफ-लोड अनुपालन |
| बताए गए यांत्रिक मानक के तहत नट संपत्ति वर्ग | इसके परिभाषित दायरे के लिए लक्ष्य यांत्रिक आवश्यकताएँ | पूर्ण बोल्टेड-संयुक्त डिजाइन पर्याप्तता |
| बैच परीक्षण रिकॉर्ड | पहचानी गई निरीक्षण की गई सामग्री और परीक्षण के लिए साक्ष्य | भिन्न बैच या आकार का प्रदर्शन |
| ब्लैक ऑक्साइड फ़िनिश विवरण | नाममात्र सतह उपचार | हर वातावरण में संक्षारण-प्रतिरोध प्रदर्शन |
नट की ऊँचाई, स्ट्रिपिंग और एक साधारण वर्ग तुलना की सीमाएँ
अपर्याप्त प्रभावी जुड़ाव या गलत नट ज्यामिति होने पर इच्छित बोल्ट तन्यता-विफलता मोड से पहले थ्रेड स्ट्रिपिंग हो सकती है। नट की ऊंचाई, सहनशीलता, सामग्री प्रतिक्रिया और थ्रेड प्रोफ़ाइल पर एक साथ विचार किया जाना चाहिए। एक कम-ऊंचाई वाला नट मानक-ऊंचाई वाले नट के साथ यांत्रिक रूप से विनिमेय नहीं है, केवल इसलिए कि व्यास, पिच और संपत्ति-वर्ग विवरण समान दिखाई देते हैं। जब कोई कैटलॉग शब्दों का उपयोग करता है गाढ़ा अखरोट, किसी विशेष वर्तमान डीआईएन या आईएसओ मानक की ज्यामिति मानने के बजाय एक आयामी चित्रण का अनुरोध करें।
इसके अलावा पूरे नट के अंदर थ्रेड एंगेजमेंट की लंबाई को उसके बाहर खुले बोल्ट थ्रेड की लंबाई से अलग करें। एक या दो धागे को फैला हुआ देखना निर्धारित जुड़ाव व्यवस्था और संगत धागा रूपों की पुष्टि करने का विकल्प नहीं है। महत्वपूर्ण असेंबलियों में, बोल्ट कनेक्शन के लिए जिम्मेदार इंजीनियर को स्पष्ट फिट के आधार पर प्रतिस्थापन को मंजूरी देने के बजाय आवश्यक फास्टनर सेट को निर्दिष्ट करना होगा।
कोटिंग्स और असेंबली फ्रिक्शन को अलग से अनुमोदन की आवश्यकता क्यों है?
ब्लैक ऑक्साइड को पूरक तेल या अन्य उपचार के बाद की आपूर्ति की जा सकती है, लेकिन पूर्ण समाप्ति स्थिति निर्दिष्ट की जानी चाहिए। फिनिश लगातार नमी, नमक के संपर्क या आक्रामक रासायनिक वातावरण में परीक्षण किए गए कोटिंग सिस्टम का विकल्प नहीं है। समान रूप से, ब्लैक-ऑक्साइड असेंबली से जिंक-लेपित या हॉट-डिप-गैल्वनाइज्ड असेंबली में परिवर्तन फिट, थ्रेड सहनशीलता और टॉर्क-तनाव व्यवहार को प्रभावित कर सकता है। ऐसे परिवर्तनों के लिए सतही रंग मिलान के बजाय संपूर्ण फास्टनर प्रणाली की समीक्षा की आवश्यकता होती है।
टॉर्क क्लैंप बल का प्रत्यक्ष माप नहीं है: घूर्णन सतह के नीचे और धागों में घर्षण लागू टॉर्क का अधिक उपभोग करता है। नतीजतन, न तो संपत्ति वर्ग और न ही उपस्थिति एक सार्वभौमिक कसने वाले टॉर्क को प्रकाशित करने के लिए पर्याप्त है। प्रोजेक्ट इंजीनियर को अनुमोदित कसने की प्रक्रिया, स्नेहन की स्थिति और सत्यापन दृष्टिकोण की आपूर्ति करनी चाहिए।
अधिक दावा किए बिना आपूर्तिकर्ता के नमूने का मूल्यांकन कैसे करें
एक व्यावहारिक आने वाला निरीक्षण पहचान के साथ शुरू होता है: आकार और पिच, संपत्ति वर्ग, इच्छित आयामी मानक, फिनिश कोड, लॉट/हीट संदर्भ और पैकेजिंग लेबल की पुष्टि करें। निर्दिष्ट के अनुसार सभी फ्लैटों के आयाम, नट की ऊंचाई, दृश्य स्थिति, थ्रेड गेजिंग और ट्रेस करने योग्य रिकॉर्ड की जांच करें। यदि सत्यापन योजना के लिए प्रूफ-लोड या कठोरता परीक्षण की आवश्यकता होती है, तो आदेश देने से पहले संस्करण, नमूनाकरण व्यवस्था, स्वीकृति नियम और प्रयोगशाला जिम्मेदारियों पर सहमत हों। अकेले दृश्य निरीक्षण से कक्षा 8 या कक्षा 10 की अनुरूपता स्थापित नहीं की जा सकती।
WOTU में ब्लैक-ऑक्साइड उच्च शक्ति वाले हेक्स नट्स को सूचीबद्ध किया गया है अखरोट उत्पाद श्रृंखला. कैटलॉग की सूचीबद्ध M6-M48 रेंज और DIN 934 और GB/T 6170 के संदर्भ पूछताछ के लिए उपयोगी शुरुआती बिंदु हैं, न कि प्रत्येक कॉन्फ़िगरेशन के लिए स्वतंत्र रूप से सत्यापित स्टॉक या मैकेनिकल प्रमाणपत्र।
अक्सर पूछे जाने वाले प्रश्न
क्या कक्षा 10 का नट कक्षा 8 के साथ स्वचालित रूप से विनिमेय है?
नहीं, इच्छित संयोजन, मानकों, आयामों और अनुमेय यांत्रिक-श्रेणी संयोजनों की पुष्टि करें। केवल उच्च वर्गीकरण ही अपर्याप्त है।
क्या DIN 934 कक्षा 8 या कक्षा 10 की ताकत को परिभाषित करता है?
डीआईएन 934 को आमतौर पर हेक्स-नट आयामों के लिए उद्धृत किया जाता है। यांत्रिक गुणों के लिए निर्दिष्ट प्रासंगिक संस्करणों के साथ अलग से लागू उत्पाद और यांत्रिक मानकों की आवश्यकता होती है।
क्या ब्लैक ऑक्साइड खुली छत या समुद्री स्टीलवर्क के लिए उपयुक्त है?
ऐसा मत मानिए. संक्षारण प्रदर्शन पूर्ण फिनिश, असेंबली और एक्सपोज़र पर निर्भर करता है। सतह उपचार का चयन करने से पहले परियोजना-आवश्यक संक्षारण साक्ष्य प्राप्त करें।
अंतिम चयन चेकलिस्ट
सही निर्णय बोल्ट-नट असेंबली पर आधारित है, न कि सबसे गहरे फिनिश या उच्चतम श्रेणी संख्या पर। मेटिंग बोल्ट, प्रॉपर्टी क्लास, थ्रेड पिच, नट आयाम, मानक संस्करण और फिनिश आवश्यकताओं को रिकॉर्ड करें। खरीदार WOTU के उत्पाद विकल्पों की तुलना कर सकते हैं उनके बोल्ट और नट विनिर्देश प्रस्तुत करें मॉडल-विशिष्ट कोटेशन के लिए आवश्यक मात्रा और निरीक्षण दस्तावेज़ों के साथ।