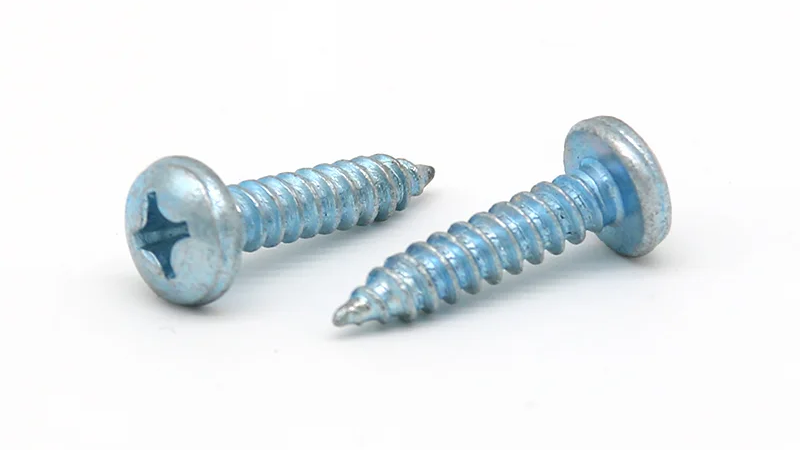
राल, पायलट छेद और आसपास के प्लास्टिक के साथ धागे के डिजाइन का मिलान करके प्लास्टिक के लिए सेल्फ-टैपिंग स्क्रू चुनें, फिर वास्तविक भागों पर हेड सीटिंग, थ्रेड एंगेजमेंट और कसने की स्थिति की जांच करें। स्क्रू व्यास अकेले उपयुक्त छेद आकार या इंस्टॉलेशन टॉर्क स्थापित नहीं कर सकता है।
यह मार्गदर्शिका प्लास्टिक घटकों में धातु के पेंचों को जोड़ने से संबंधित है। ये स्क्रू स्थापना के दौरान अपना संभोग धागा बनाते हैं, लेकिन यहां चर्चा किए गए अनुप्रयोगों के लिए एक तैयार छेद की आवश्यकता होती है, जिसे भाग में ढाला जा सकता है। हेंगज़ुआन ने अपने फिलिप्स पैन हेड सेल्फ-टैपिंग स्क्रू के अनुप्रयोगों में पीवीसी, एबीएस और उपकरण प्लास्टिक हाउसिंग को सूचीबद्ध किया है। किसी विशेष आवास के लिए उस उत्पाद का चयन करने के लिए अभी भी कनेक्शन की जांच की आवश्यकता होती है: राल ग्रेड, छेद ज्यामिति या असेंबली प्रक्रिया में परिवर्तन होने पर एक ही स्क्रू अलग-अलग व्यवहार कर सकता है।
आप किस प्लास्टिक और जोड़ की स्थिति में बांध रहे हैं?
वास्तविक प्लास्टिक ग्रेड और स्क्रू प्राप्त करने वाले भाग के अनुभाग से प्रारंभ करें। एक सामान्य विवरण जैसे कि "एबीएस कवर" ऐसी जानकारी छोड़ देता है जो धागे के निर्माण और आसपास की सामग्री की ताकत को प्रभावित करती है।
पेंच किसी मोटी दीवार, ढले हुए बॉस या मौजूदा थ्रेडेड छेद में प्रवेश कर सकता है। बॉस एक स्क्रू होल के चारों ओर उभरी हुई प्लास्टिक विशेषता है। इसकी उपलब्ध दीवार की मोटाई और समर्थन मायने रखता है क्योंकि स्क्रू आसपास के प्लास्टिक को बनाता है और कनेक्शन को मजबूत करता है।
| पुष्टि करने हेतु जानकारी | यह चयन को प्रभावित क्यों करता है? |
| राल ग्रेड और सुदृढीकरण या भराव | सामग्री का व्यवहार प्रभावित करता है कि संभोग धागा कैसे बनता है और जोड़ लोडिंग के प्रति कैसे प्रतिक्रिया करता है। |
| छेद और बॉस आयाम | छेद के चारों ओर के प्लास्टिक को आवश्यक समर्थन खोए बिना धागे के निर्माण को समायोजित करना चाहिए। |
| ऊपरी घटक और उसका निकासी छेद | पेंच को घटकों को एक साथ आने और इच्छानुसार बैठने की अनुमति देनी चाहिए। |
| सेवा और रखरखाव आवश्यकताएँ | गर्मी, निरंतर लोडिंग, रासायनिक जोखिम और डिससेम्बली के लिए प्रारंभिक स्थापना से परे जांच की आवश्यकता हो सकती है। |
उदाहरण के लिए, अन्यथा अपरिवर्तित आवास में राल को बदलना बन्धन की स्थिति की समीक्षा करने का एक कारण है। एक पुरानी टूल सेटिंग और एक अपरिवर्तित स्क्रू पदनाम यह स्थापित नहीं करता है कि संशोधित भाग उसी तरह से इकट्ठा होगा।
कौन सा थ्रेड डिज़ाइन प्लास्टिक अनुप्रयोग में फिट बैठता है?
थ्रेड प्रोफ़ाइल के साथ-साथ उसके बाहरी व्यास की तुलना करें। पिच, फ़्लैंक ज्यामिति और कोर व्यास विस्थापित प्लास्टिक के लिए उपलब्ध स्थान और छेद की दीवार पर लागू लोडिंग को प्रभावित करते हैं। इसलिए समान नाममात्र व्यास वाले दो स्क्रू के लिए अलग-अलग छेद डिज़ाइन की आवश्यकता हो सकती है।
धागा बनाने वाले पेंच संभोग धागा बनाने के लिए सामग्री को विस्थापित करते हैं। थ्रेड-कटिंग डिज़ाइन एक कटिंग सुविधा के माध्यम से सामग्री को हटा देते हैं। अकेले एक नुकीला सिरा थ्रेड-काटने वाले पेंच की पहचान नहीं करता है, और दोनों दृष्टिकोणों को छेद की अनुशंसा केवल इसलिए साझा नहीं करनी चाहिए क्योंकि उनके व्यास मेल खाते हैं।
थर्मोप्लास्टिक्स के लिए विशेष रूप से डिज़ाइन किए गए कुछ स्क्रू, जुड़ाव बनाए रखते हुए रेडियल लोडिंग को कम करने के उद्देश्य से थ्रेड ज्यामिति का उपयोग करते हैं। यह प्रासंगिक हो सकता है जहां एक पतला बॉस, उच्च प्रविष्टि प्रतिरोध या एक संकीर्ण कसने वाला मार्जिन पारंपरिक टैपिंग थ्रेड का उपयोग करना मुश्किल बना देता है। स्क्रू और बॉस की उपयुक्तता को अभी भी एक साथ जांचने की आवश्यकता है।
हेंगज़ुआन का फिलिप्स पैन हेड सेल्फ-टैपिंग स्क्रू जीबी/टी845-1985 पदनाम के तहत कार्बन स्टील उत्पादों के रूप में सूचीबद्ध हैं, उनके बताए गए अनुप्रयोगों में पीवीसी और एबीएस शामिल हैं। इच्छित रेज़िन और बॉस डिज़ाइन के लिए व्यास, लंबाई और थ्रेड ज्यामिति की जांच करने के लिए उत्पाद विनिर्देश और वास्तविक आवास ड्राइंग का उपयोग करें।
यदि कोई उम्मीदवार स्क्रू अत्यधिक प्रविष्टि प्रतिरोध या बॉस क्रैकिंग उत्पन्न करता है, तो टॉर्क बढ़ाने से पहले धागे और छेद के संयोजन की जांच करें। एक अलग थ्रेड डिज़ाइन मदद कर सकता है, लेकिन इसका मूल्यांकन समान राल, संयुक्त ज्यामिति और असेंबली आवश्यकताओं के आधार पर किया जाना चाहिए।
पायलट होल और स्क्रू बॉस को कैसे डिज़ाइन किया जाना चाहिए?
पायलट होल व्यास और सहनशीलता
प्लास्टिक में स्क्रू के लिए एक पायलट छेद में धागे को संलग्न करने के लिए सामग्री छोड़नी चाहिए, जबकि स्क्रू को अत्यधिक लोडिंग के बिना प्रवेश करने की अनुमति देनी चाहिए। एक छोटा छेद स्वचालित रूप से एक मजबूत विकल्प नहीं है। यह सम्मिलन प्रतिरोध बढ़ा सकता है और आसपास के प्लास्टिक का विस्तार कर सकता है; एक बड़ा छेद अपर्याप्त जुड़ाव छोड़ सकता है।
एक अनुशंसा का उपयोग करें जो विशेष स्क्रू ज्यामिति और राल पर लागू होती है, फिर इसे घटक पर सत्यापित करें। किसी विशेषज्ञ स्क्रू के लिए प्रकाशित छेद अनुपात को किसी असंबंधित टैपिंग स्क्रू में स्थानांतरित नहीं किया जाना चाहिए।
सहनशीलता के साथ-साथ नाममात्र व्यास भी निर्दिष्ट करें। एक सुविधाजनक आकार के छेद का उपयोग करके परीक्षण करने से उत्पादन रेंज के दोनों छोर पर कठिनाइयों का सामना करना पड़ सकता है। एक ढले हुए छेद के लिए, उसके टेपर और जुड़ाव की गहराई के साथ आयामों की जांच करें। केवल उद्घाटन को मापने से उस अनुभाग का वर्णन नहीं किया जा सकता है जिसमें पेंच अपना धागा बनाता है।
बॉस वॉल्स, होल एंट्री और ब्लाइंड-होल डेप्थ
प्लास्टिक स्क्रू बॉस डिज़ाइन में छेद के आसपास की सामग्री, प्रवेश और उपलब्ध गहराई शामिल है। पायलट छेद को कम करके हस्तक्षेप बढ़ाने से बॉस की दीवार पर भार भी बदल जाता है। जहां वह दीवार पतली या खराब सपोर्ट वाली है, वहां बदलाव से जोड़ में सुधार होने के बजाय दरार पड़ सकती है।
एक प्रवेश राहत उचित रूप से डिज़ाइन किए गए कनेक्शन में उद्घाटन के पास तनाव को प्रबंधित करने में मदद कर सकती है। इसके आयाम पेंच और घटक डिजाइन से संबंधित हैं; वे एक सार्वभौमिक मशीनिंग निर्देश नहीं हैं।
एक अंधे छेद में, इच्छित पूर्ण-थ्रेड जुड़ाव से परे स्क्रू बिंदु के लिए जगह छोड़ दें। इस क्लीयरेंस की पुष्टि घटकों के साथ उनकी बैठने की स्थिति में करें। एक स्क्रू जो हेड सीट से पहले नीचे तक पहुंचता है, असेंबली को ढीला छोड़ते समय एक उच्च टॉर्क रीडिंग उत्पन्न कर सकता है।
ऊपरी घटक के निकासी छेद से प्राप्त करने वाले छेद को भी अलग करें। जहां एक कवर को निचले बॉस के खिलाफ खींचा जाना चाहिए, वहां कवर में अनपेक्षित धागा जुड़ाव उस गति में हस्तक्षेप कर सकता है।
हेड सीटिंग और स्क्रू की लंबाई जोड़ को कैसे प्रभावित करती है?
स्क्रू हेड को एक उपयुक्त असर वाली सतह की आवश्यकता होती है, और कनेक्शन को प्रयोग करने योग्य थ्रेड जुड़ाव की आवश्यकता होती है। दोनों को एकत्रित स्थिति में जांचें।
एक पैन हेड आम तौर पर सिर के नीचे एक सहायक सीट पर टिका होता है। फ्लश उपस्थिति बनाने के लिए इसे अनुपयुक्त प्लास्टिक की सतह में नहीं डाला जाना चाहिए। जहां सिर अवकाश के भीतर बैठता है, अवकाश ज्यामिति, ड्राइवर के लिए शेष समर्थन और पहुंच की पुष्टि करें।
हेंगज़ुआन पैन हेड स्क्रू के लिए, हाउसिंग सीट के विरुद्ध वास्तविक हेड आयामों की समीक्षा करें। यदि सिर किसी किनारे से संपर्क करता है, घटकों के बंद होने से पहले प्लास्टिक को झुकाता है या स्पष्ट रूप से विकृत करता है, तो टॉर्क बढ़ने से ज्यामितीय बेमेल ठीक नहीं होता है।
पेंच की लंबाई ऊपरी घटक और प्राप्त प्लास्टिक में प्रवेश करने वाले हिस्से के हिसाब से होनी चाहिए। पतला बिंदु उसके पीछे के थ्रेडेड अनुभाग के समान पूर्ण-प्रोफ़ाइल सहभागिता प्रदान नहीं करता है। इसके बजाय अतिरिक्त लंबाई जोड़ बंद होने से पहले टिप को नीचे से बाहर कर सकती है।
पर्याप्त बॉस गहराई उपलब्ध होने पर एक लंबा स्क्रू अतिरिक्त जुड़ाव प्रदान कर सकता है। अनुपयुक्त छेद या क्षतिग्रस्त धागे की भरपाई के लिए अतिरिक्त लंबाई का उपयोग करने के बजाय परिणामी सम्मिलन व्यवहार और निचली निकासी की पुष्टि करें।
आप प्लास्टिक को हटाए बिना कसने वाला टॉर्क कैसे सेट कर सकते हैं?
सम्मिलन, कसने और स्ट्रिपिंग टॉर्क
इंसर्शन टॉर्क वह अधिकतम टॉर्क है जो स्क्रू के प्रवेश करते समय, सिर के अपनी सीट तक पहुंचने से पहले उत्पन्न होता है। बैठने के बाद कनेक्शन को पूरा करने के लिए टाइटनिंग टॉर्क लगाया जाता है। स्ट्रिपिंग टॉर्क प्लास्टिक धागे की विफलता को दर्शाता है। सामान्य असेंबली मांगों और भागों और उपकरणों में भिन्नता को समायोजित करने में विफलता के बीच जोड़ को पर्याप्त अलगाव की आवश्यकता होती है।
प्लास्टिक थ्रेड स्ट्रिप्स से पहले बॉस, हेड सीटिंग एरिया या स्क्रू विफल हो सकते हैं। प्रयोग करने योग्य सेटिंग को पहली प्रासंगिक विफलता से पहले भिन्नता की अनुमति देनी चाहिए, जिसमें क्रैकिंग, हेड पुल-थ्रू या स्क्रू क्षति शामिल है जहां ये संभव हैं।
टॉर्क धागों पर और सिर के नीचे घर्षण पर भी निर्भर करता है। फ़िनिश बदलने, स्नेहक जोड़ने या घटक सतह को बदलने से मापा टॉर्क और क्लैंपिंग के बीच संबंध बदल सकता है। इसलिए किसी अन्य पेंच और आवास संयोजन से टॉर्क मान वर्तमान जोड़ के लिए अपर्याप्त साक्ष्य है।
वास्तविक भागों पर ट्रायल असेंबली
सेटिंग स्थापित करने के लिए प्रतिनिधि घटकों और एक नियंत्रित असेंबली प्रक्रिया का उपयोग करें। एक व्यावहारिक क्रम है:
- घटकों की पुष्टि करें. स्क्रू, रेज़िन ग्रेड, छेद और बॉस के आयाम, बैठने की व्यवस्था और सतह की स्थिति को रिकॉर्ड करें।
- सम्मिलन और बैठने का निरीक्षण करें। जाँच करें कि स्क्रू सही ढंग से प्रवेश करता है और उपकरण रुकने से पहले हिस्से बंद हो जाते हैं। टॉर्क और रोटेशन रिकॉर्ड, जहां उपलब्ध हों, इन चरणों को अलग करने में मदद कर सकते हैं।
- परीक्षण टुकड़ों पर विफलता व्यवहार स्थापित करें। निर्धारित करें कि क्या अधिक कसने से प्लास्टिक का धागा टूट जाता है, बॉस टूट जाता है, सीट क्षतिग्रस्त हो जाती है या अन्य विफलता का कारण बनता है। उत्पादन असेंबलियों में विनाशकारी परीक्षणों के नमूनों का उपयोग न करें।
- प्रतिनिधि भिन्नता में कार्यशील सेटिंग की जाँच करें। एक सफल असेंबली पर निर्भर रहने के बजाय प्रासंगिक छेद सहनशीलता और घटक स्थितियों को शामिल करें।
- मान्य प्रक्रिया को रिकॉर्ड करें. उपकरण, गति, कट-ऑफ विधि और स्क्रू की स्थिति को परीक्षण के अनुरूप रखें और उत्पादन में उनका उपयोग करने से पहले परिवर्तनों की समीक्षा करें।
निम्नलिखित अवलोकन सीधे जांच में मदद करते हैं; प्रत्येक के एक से अधिक कारण हो सकते हैं।
| विधानसभा अवलोकन | सबसे पहले क्या जांचें |
| स्क्रू के प्रवेश करते ही बॉस टूट जाता है | छेद का आकार और आकार, आसपास की दीवार, धागे की ज्यामिति और संरेखण। |
| गैप रहने पर पेंच रुक जाता है | ब्लाइंड-होल की गहराई, ऊपरी हिस्से में अनपेक्षित जुड़ाव और सिर का बैठना। |
| जोड़ को कसने के बिना पेंच घूमता रहता है | प्लास्टिक धागे की क्षति, उपलब्ध जुड़ाव और सिर के नीचे की स्थिति। |
| समान टूल सेटिंग्स असंगत परिणाम देती हैं | छेद भिन्नता, सामग्री की स्थिति, पेंच सतह की स्थिति और उपकरण प्रदर्शन। |
यदि सफल सीटिंग और क्षति के बीच का अंतर बहुत कम है, तो कनेक्शन डिज़ाइन पर दोबारा गौर करें। उच्च टूल सेटिंग का चयन करने से एक स्थिर असेंबली विंडो नहीं बन सकती है जिसका जोड़ में ही अभाव है।
बार-बार असेंबली और सेवा शर्तों में क्या परिवर्तन होता है?
बार-बार होने वाली असेंबली को अपने मूल्यांकन की आवश्यकता होती है। प्रारंभिक स्थापना के दौरान, पेंच संभोग धागा बनाता है। पुन: संयोजन करने पर, इसे बिना काटे या प्रतिस्पर्धी पथ बनाए उस मौजूदा धागे का अनुसरण करना चाहिए। सावधानी से शुरू करें और क्षतिग्रस्त धागों या पेंच की जांच करें जो अब अपेक्षा के अनुरूप नहीं बैठता है और पकड़ में नहीं आता है।
प्लास्टिक में स्व-टैपिंग स्क्रू के लिए कोई सार्वभौमिक पुन: उपयोग गणना नहीं है। जहां रखरखाव के लिए एक आवास खोला जाएगा, इच्छित घटकों पर आवश्यक डिसएसेम्बली और री-असेम्बली अनुक्रम का परीक्षण करें। उस असेंबली विधि को शामिल करें जिसे रखरखाव कर्मी वास्तव में उपयोग करेंगे।
सेवा शर्तें उन समस्याओं को भी उजागर कर सकती हैं जो सख्त होने के तुरंत बाद गायब हो जाती हैं। निरंतर लोडिंग या तापमान परिवर्तन के तहत भागों के लिए, मूल्यांकन करें कि क्या कनेक्शन आवश्यक क्लैंपिंग बनाए रखता है और इच्छित स्थितियों पर कार्य करता है। स्क्रू को और घुमाकर की गई टॉर्क जांच सीधे शेष क्लैंप लोड को नहीं मापती है।
रासायनिक अनुकूलता की भी जाँच करें। स्नेहक, सफाई एजेंट और विनिर्माण अवशेष कुछ प्लास्टिक को प्रभावित कर सकते हैं और स्ट्रेस क्रैकिंग में योगदान कर सकते हैं, जो असेंबली के बाद दिखाई दे सकता है। सम्मिलन प्रतिरोध को कम करने के लिए एक असत्यापित स्नेहक जोड़ने से मूल्यांकन की जा रही स्थितियों में परिवर्तन होता है।
प्लास्टिक के लिए सेल्फ-टैपिंग स्क्रू का चयन करने का अर्थ है स्क्रू, सामग्री, छेद, सीट और असेंबली प्रक्रिया को एक कनेक्शन के रूप में पुष्टि करना। को हेंगज़ुआन के साथ अपनी प्लास्टिक बन्धन आवश्यकताओं पर चर्चा करें, राल ग्रेड, छेद और बॉस की एक ड्राइंग, इच्छित पेंच आयाम, असेंबली और रखरखाव की आवश्यकताएं, और मात्रा प्रदान करें।