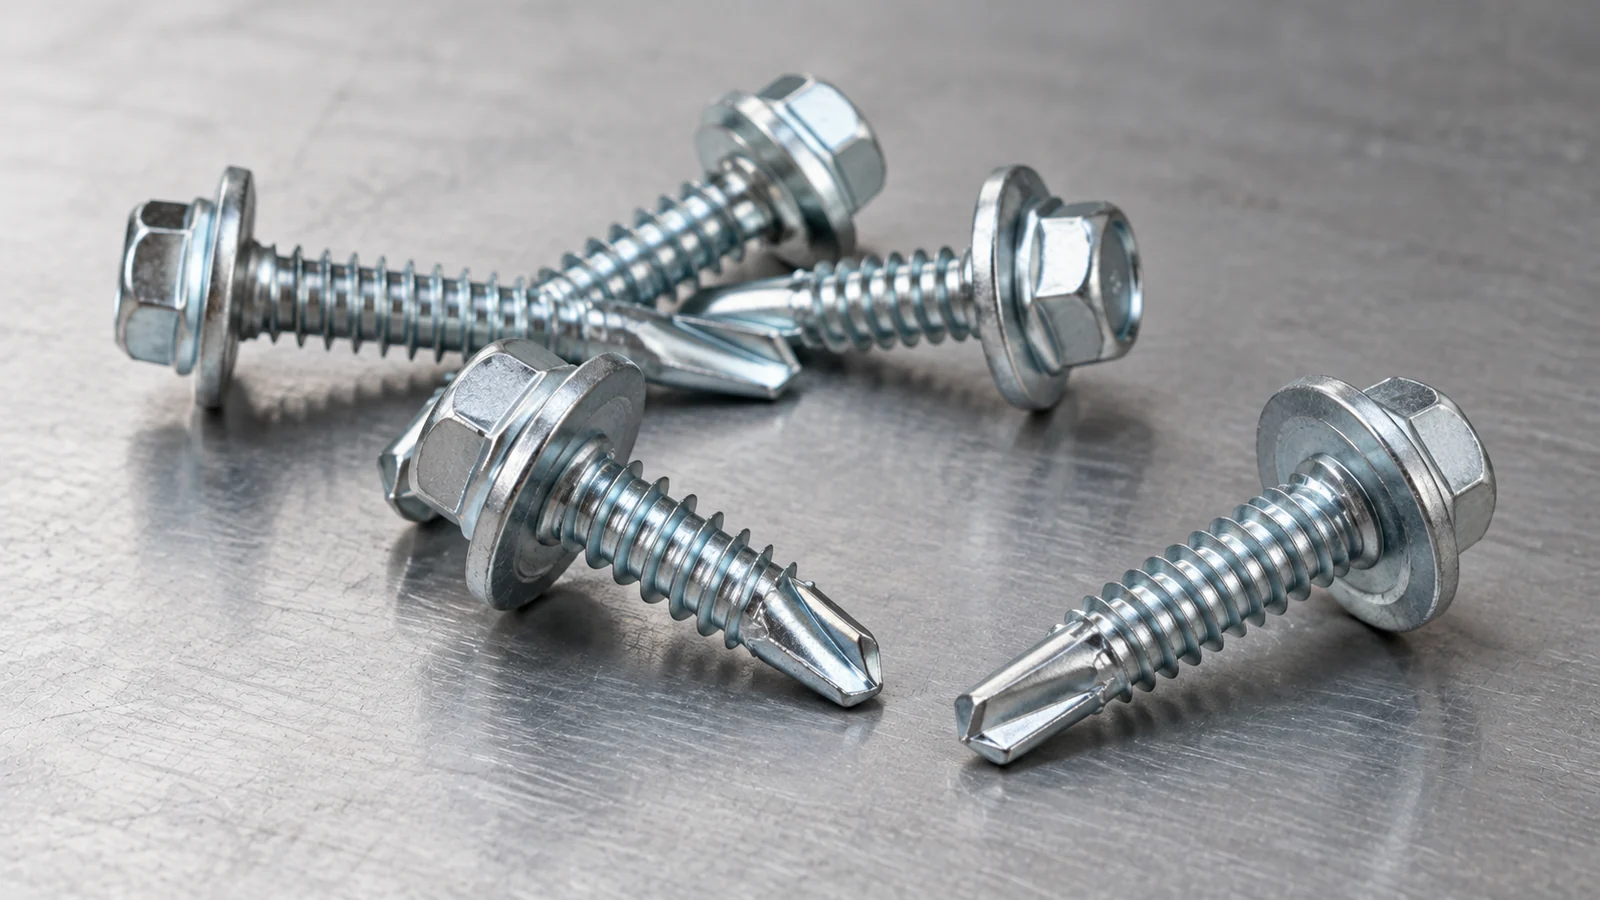
कप वॉशरसह हेक्स हेड सेल्फ-ड्रिलिंग स्क्रू निवडण्यासाठी ST5.5 किंवा ST6.3 आणि नाममात्र लांबी निवडण्यापेक्षा अधिक आवश्यक आहे. ड्रिलिंग पॉइंट ज्या स्टीलमध्ये प्रवेश करतो त्यास अनुरूप असणे आवश्यक आहे; थ्रेडेड विभागात इच्छित समर्थन सामग्री गुंतलेली असणे आवश्यक आहे; आणि हेड-अँड-वॉशर असेंबली बाहेरील पॅनेलवर योग्यरित्या बसली पाहिजे. स्क्रूची ड्रिलिंग क्षमता एकत्र ठेवलेल्या सामग्रीच्या एकूण जाडीइतकी नसते. जेथे छताला किंवा भिंतीच्या जॉइंटला हवामान सील करणे आवश्यक आहे, तेथे अचूक उत्पादन आणि पॅनेल प्रणालीसाठी वॉशर सामग्री, कॉम्प्रेशन आणि स्थापना पद्धत सत्यापित करणे आवश्यक आहे. हे मार्गदर्शक त्या निर्णयांना वेगळे करते जेणेकरुन बांधकाम खरेदीदार एक योग्य स्क्रू निर्दिष्ट करू शकतील असे गृहीत धरण्यापेक्षा जास्त लांब फास्टनर आपोआप जाड स्टील ड्रिल करते किंवा जलरोधक जॉइंट तयार करते.
कप-वॉशर सेल्फ-ड्रिलिंग स्क्रू काय करते?
ड्रिल पॉईंट प्रारंभिक छिद्र बनवतो, धागा सहायक सामग्रीमध्ये गुंततो आणि षटकोनी हेड इंस्टॉलरसाठी ड्राइव्ह पृष्ठभाग प्रदान करते. कप वॉशर हेड कॉन्टॅक्ट असेंब्लीचा भाग आहे. त्याच्या तंतोतंत बांधकामावर अवलंबून, ते शीटच्या विरूद्ध वॉशर घटकाचे स्थान आणि संकुचित करण्यात मदत करते. त्याची परिमाणे आणि सामग्री स्क्रू व्यास आणि ड्रिलिंग बिंदूपासून वेगळी वैशिष्ट्ये आहेत.
द कप वॉशरसह हेंगझुआन हेक्स हेड सेल्फ-ड्रिलिंग स्क्रू WOTU च्या वेबसाइटवर ST5.5/ST6.3 नाममात्र व्यास, 19-75 mm सूचीबद्ध लांबी आणि 2-5 mm स्टील ड्रिलिंग-जाडी ऍप्लिकेशनसह रंग-जस्त-प्लेटेड उत्पादन म्हणून वर्णन केले आहे. त्याचा तपशीलवार मजकूर काळ्या रबर पॅडचा देखील संदर्भ देतो. ही तथ्ये या सूचीवर लागू होतात, प्रत्येक कप-वॉशर स्क्रू किंवा सर्व उपलब्ध आकार संयोजनांना लागू होत नाहीत. प्रस्तावित ऑर्डरसाठी कंपाऊंड-वॉशर सामग्री, भूमिती आणि सीलिंग सत्यापनाची पुष्टी आवश्यक आहे.
ड्रिलिंग क्षमता एकूण क्लॅम्प केलेली जाडी नाही
सेल्फ-ड्रिलिंग स्क्रू त्याच्या थ्रेड्समध्ये होल्डिंग एंगेजमेंट विकसित होण्यापूर्वी एक किंवा अधिक सामग्रीमधून जातो. तपासण्यासाठी किमान तीन स्वतंत्र परिमाणे आहेत: ड्रिल पॉइंटद्वारे घुसलेली एकूण सामग्री, वॉशरच्या खाली ठेवलेल्या बाह्य घटकांची जाडी आणि थ्रेड्स टिकवून ठेवण्यासाठी आवश्यक असलेली जाडी आणि सामग्रीचा प्रकार. या तिन्हींना एकच "शीट जाडी" मानल्यास चुकीचा क्रम होऊ शकतो.
| परिमाण | त्याचा अर्थ काय | काय तपासले पाहिजे |
| ड्रिलिंग जाडी | स्टीलची जाडी जी ड्रिल पॉइंटने कापली पाहिजे | पॉइंट प्रकार, सपोर्टिंग-स्टील ग्रेड आणि पुरवठादार-रेट क्षमता |
| क्लॅम्प केलेले स्टॅक | डोके आणि वॉशरच्या खाली एकत्रित जाडी | पॅनेल, कोटिंग, स्पेसर आणि कोणताही इंटरमीडिएट लेयर |
| थ्रेड प्रतिबद्धता | सामग्री ज्यामध्ये थ्रेड्स धारणा विकसित करतात | समर्थन प्रकार, थ्रेड फॉर्म आणि स्थापना प्रमाणीकरण |
| एकूण स्क्रू लांबी | पूर्ण फास्टनरची पुरवठादार-परिभाषित लांबी | मापन डेटा, ड्रिल पॉइंट आणि थ्रेड वितरण |
स्टीलची जाडी ड्रिल-पॉइंट निवडीवर कसा परिणाम करते?
एकल शीट विरुद्ध स्तरित स्टील
ओळखल्या गेलेल्या स्टीलच्या स्थितीसाठी रेट केलेला ड्रिल पॉइंट कितीही स्टॅक केलेल्या शीट्स हाताळण्यासाठी गृहीत धरू नये. पहिली शीट पातळ असू शकते, तर आधार देणारी पुरलिन किंवा विभाग जास्त जाड असू शकतो. साहित्याचा दर्जा, कडकपणा, कोटिंग्ज, स्तरांमधील अंतर आणि पॉइंट डिझाइन थ्रेड एंगेजमेंट करण्यापूर्वी स्क्रू स्वच्छपणे ड्रिल करू शकतो की नाही यावर प्रभाव पडतो. अचूक व्यास आणि बिंदू कॉन्फिगरेशनसाठी ड्रिलिंग-क्षमता चार्टची विनंती करा.
बिंदू लांबी, कटिंग क्रिया आणि कार्य क्रम
ड्रिलिंग भागाला सामान्यत: सपोर्टमध्ये महत्त्वपूर्ण थ्रेड गुंतण्यापूर्वी एक योग्य ओपनिंग तयार करणे आवश्यक आहे. मटेरियल स्टॅकसाठी बिंदू खूपच लहान किंवा अयोग्य असल्यास, इंस्टॉलरला स्टॉलिंग, ओव्हरहाटिंग किंवा अनियमित धागा तयार होण्याचा सामना करावा लागू शकतो. ड्रिल पॉइंट न बदलता फास्टनरची नाममात्र लांबी वाढवल्याने अपुरे ड्रिलिंग रेटिंगचे निराकरण होत नाही.
साधन गती, अक्षीय दाब आणि थर कडकपणा
स्थापना स्क्रू, पॉवर टूल आणि बेस मटेरियलच्या प्रमाणित संयोजनावर अवलंबून असते. जास्त वेग, चुकीचे संरेखन किंवा वारंवार घसरल्याने बिंदू किंवा छिद्र खराब होऊ शकतात. प्रत्येक ST5.5 किंवा ST6.3 स्क्रूसाठी कोणतीही सुरक्षित युनिव्हर्सल ड्रायव्हर सेटिंग नाही: निर्मात्याचे ऍप्लिकेशन मार्गदर्शक किंवा प्रातिनिधिक जॉइंटवर पात्र चाचणी वापरा.
स्क्रूची लांबी कशी निर्दिष्ट करावी?
पूर्ण क्लॅम्प केलेल्या जाडीसह प्रारंभ करा: बाह्य शीट, कोणतेही मध्यवर्ती घटक आणि डोक्याच्या खाली भूमिती. नंतर ड्रिलिंग, थ्रेड एंगेजमेंट आणि कोणत्याही निर्दिष्ट पॉइंट प्रोट्र्यूशनसाठी आवश्यक लांबीचे मूल्यांकन करा. पुरवठादार लांबीचे मापन कसे करतो—हेडखाली, बिंदूसह, किंवा दुसऱ्या परिभाषित नियमानुसार पुष्टी करा. संबंधित कार्यरत परिमाणे कॅटलॉगमधील नाममात्र लांबीच्या समान असू शकत नाहीत.
जेथे इन्सुलेशन किंवा सँडविच बांधकाम समाविष्ट आहे, तेथे संकुचित आणि असंपीडित परिमाणे भिन्न असू शकतात. बाह्य पत्रक एका अंतराने स्ट्रक्चरल सपोर्टपासून वेगळे केले जाऊ शकते; संपूर्ण स्टॅकला ड्रिल करण्यायोग्य स्टील म्हणून मानण्यापेक्षा या असेंबलीसाठी फास्टनिंग तपशील आवश्यक आहे. सामग्रीचे बिल स्वीकारण्यापूर्वी समर्थन जाडी, पॅनेल तयार करणे आणि प्रस्तावित स्क्रू दर्शविणारे क्रॉस-सेक्शन ड्रॉइंग वापरा.
कप वॉशरबद्दल काय निर्दिष्ट केले पाहिजे?
केवळ कप-वॉशर शब्दावली प्रमाणित भूमिती किंवा हमी सीलिंग कार्यप्रदर्शन स्थापित करत नाही. मेटल कपचा व्यास, आत उघडणे, खोली, साहित्य, फिनिश आणि रबर घटक वेगळे आहे की फॅक्टरी असेम्बल आहे याची पुष्टी करा. WOTU च्या वर्णन केलेल्या कप-वॉशर उत्पादनामध्ये ब्लॅक रबर पॅड आणि हवामान-सीलिंग दाव्यांचा उल्लेख आहे, परंतु त्याचे प्रकाशित वर्णन संपूर्ण वॉशर क्रॉस-सेक्शनल ड्रॉइंग किंवा मॉडेल-विशिष्ट वॉटर-इनग्रेस चाचणी अहवाल प्रदान करत नाही.
हवामान-प्रतिरोधक जॉइंट आवश्यक असल्यास, संपूर्ण पॅनेल-फास्टनर सिस्टमचे मूल्यमापन करा: पॅनेल प्रोफाइल, वॉशर बसण्याची जागा, छिद्र गुणवत्ता, स्थापना कोन, कॉम्प्रेशन आणि एक्सपोजर परिस्थिती. जास्त घट्ट केल्याने शीट किंवा वॉशर विकृत होऊ शकतात, तर अपुऱ्या आसनामुळे अंतर पडू शकते. कोणताही देखावा किंवा सामान्य रबर सामग्रीचा दावा सत्यापित अनुप्रयोग डेटाची जागा घेत नाही.
| वॉशर विशेषता | का ते महत्त्वाचे आहे | मागण्यासाठी पुरावा |
| बाह्य व्यास आणि कप खोली | फूटप्रिंट आणि डोके भूमितीशी संपर्क साधा | आकारमान भाग रेखाचित्र |
| रबर साहित्य आणि विधानसभा | कॉम्प्रेशन आणि पर्यावरणीय अनुकूलता | मंजूर साहित्य आणि समाप्त विधानसभा तपशील |
| इन्स्टॉलेशन कॉम्प्रेशन | विकृती किंवा अपूर्ण सीलिंगचा धोका | दस्तऐवजीकरण प्रक्रिया किंवा सिस्टम-विशिष्ट चाचणी |
| पृष्ठभाग समाप्त | गंज आणि वीण-साहित्य आवश्यकता | वास्तविक उत्पादनासाठी कोटिंग तपशील |
कप वॉशर वि बॉन्डेड वॉशर: ते समतुल्य आहेत का?
केवळ नावाने नाही. कप वॉशर आकाराच्या संपर्क घटकाचे वर्णन करतो, तर बॉन्डेड वॉशर सामान्यत: बॉन्डेड लवचिक सीलिंग घटक असलेल्या वॉशर असेंबलीचा संदर्भ देते. अचूक डिझाइन फंक्शनमध्ये आच्छादित होऊ शकतात, परंतु परिमाण, रबर फॉर्म्युलेशन आणि धारणा तपशील भिन्न असू शकतात. डब्ल्यूओटीयू स्वतंत्रपणे अ बाँड वॉशरसह हेक्स हेड सेल्फ-ड्रिलिंग स्क्रू Hengzuan उत्पादन पदनाम अंतर्गत. ते पृष्ठ स्पष्टपणे संमिश्र धातू-आणि-रबर गॅस्केटचा संदर्भ देते आणि EPDM चा उल्लेख करते; हे सिद्ध करत नाही की प्रत्येक कप-वॉशर पर्याय EPDM वापरतो किंवा समान टिकाऊपणा आहे.
म्हणून दोन उत्पादनांमधील स्विचिंग मंजूर बदली रेखाचित्र आणि चाचणी केलेल्या संयुक्त कॉन्फिगरेशनवर आधारित असावे. हे छप्पर घालण्यासाठी आणि उघडलेल्या शीट-मेटल संलग्नकांसाठी विशेषतः महत्वाचे आहे, जेथे नाममात्र समान वॉशर नालीदार प्रोफाइलवर वेगळ्या पद्धतीने बसू शकतात.
कोणत्या इंस्टॉलेशन समस्या तपासल्या पाहिजेत?
| निरीक्षण समस्या | संभाव्य योगदान घटक | व्यावहारिक तपासणी |
| पॉइंट स्टॉल्स किंवा जास्त गरम होतात | स्टील बाहेर बिंदू क्षमता; चुकीचा वेग किंवा अक्षीय संरेखन | सब्सट्रेट ओळख आणि प्रमाणित ड्रिलिंग क्षमता |
| न धरता स्क्रू फिरते | खराब धागा प्रतिबद्धता; आधार काढून घेतला | सपोर्ट जाडी, थ्रेड भूमिती आणि चाचणी फास्टनिंग |
| डोक्यावर पॅनेल विकृती | अत्यधिक कॉम्प्रेशन किंवा चुकीचे संरेखन | मंजूर टूल सेटअप आणि वॉशर सीटिंग |
| आत प्रवेश करताना पाणी घुसणे | वॉशर सीलिंग, छिद्र भूमिती किंवा रुंद छप्पर-प्रणाली तपशील | संयुक्त प्रणाली तपासणी आणि संबंधित चाचणी |
| छिद्राभोवती गंज | खराब झालेले कोटिंग किंवा एक्सपोजरसाठी अयोग्य फिनिश | समाप्त आणि पॅनेल सुसंगतता मूल्यांकन |
प्रातिनिधिक शीट प्रोफाइल, समर्थन साहित्य आणि उत्पादन साधनांसह स्थापना तपासणी केली पाहिजे. संबंधित टॉर्क, वेग आणि संकुचित स्थिती हे त्या सांध्यासाठी दस्तऐवजीकरण केलेले आहेत; कोणतीही सार्वत्रिक सेटिंग एकट्या एसटी व्यासावरून मिळू शकत नाही.
प्रोजेक्ट RFQ मध्ये कोणते तपशील आहेत?
- अर्ज ओळखा: छतावरील पत्रा, वॉल शीट, छत, उपकरणे बंदिस्त किंवा दुसरा धातूचा जोड.
- बाह्य फलक, मध्यवर्ती स्तर, हवेतील अंतर आणि स्टील सपोर्ट जाडी दर्शविणारे विभाग रेखाचित्र प्रदान करा.
- एसटी व्यास, स्क्रू लांबीची व्याख्या, ड्रिलिंग-पॉइंट प्रकार, थ्रेडची आवश्यकता आणि आवश्यक प्रतिबद्धता निर्दिष्ट करा.
- स्टेट कप-वॉशर धातू आणि रबर घटक, त्यांची परिमाणे आणि कोणत्याही सीलिंग कार्यक्षमतेची आवश्यकता.
- सब्सट्रेट स्टील ग्रेड, पर्यावरण, समाप्त, आवश्यक चाचण्या आणि तपासणी परिस्थिती ओळखा.
- अंदाजे प्रमाण, पॅकिंग आवश्यकता, अनुप्रयोग रेखाचित्रे आणि कोणतेही नमुना-चाचणी निकष प्रदान करा.
WOTU चे प्रदर्शित केलेले कप-वॉशर स्क्रू हे एक उपयुक्त सुरुवातीचे उदाहरण आहे, परंतु सध्याचा स्टॉक, सर्व फिनिश कॉम्बिनेशन, मॉडेल-विशिष्ट ड्रिलिंग कार्यप्रदर्शन आणि सीलिंग पुरावे अंतिम खरेदी तपशीलाविरूद्ध पुष्टी करणे आवश्यक आहे. उत्पादन सूचीवर हेंगझुआन नाव वापरते; पृष्ठ हेंगझुआन आणि WOTU मधील ट्रेडमार्क मालकी स्वतंत्रपणे स्थापित करत नाही.
शीट-टू-स्टील फास्टनिंगसाठी एक कार्यरत तपशील पद्धत
संकुचित करण्यायोग्य इंटरमीडिएट घटकासह, स्टील सपोर्टला जोडलेल्या मेटल फेसिंग शीटचा विचार करा. खरेदीदाराने सर्व जाडी एकत्र जोडू नयेत आणि त्या रकमेपेक्षा किरकोळ लांबीचा स्क्रू निवडावा. प्रथम प्रत्येक स्टील लेयरची जाडी आणि मजबुती, ज्याला ड्रिल करणे आवश्यक आहे, स्तरांमधील कोणतेही अंतर, एकूण बसलेल्या स्टॅकची जाडी, इंटरमीडिएट मटेरियलचे अपेक्षित कॉम्प्रेशन आणि उमेदवार स्क्रूवर उपलब्ध ड्रिल पॉइंट आणि थ्रेडची लांबी यांचे दस्तऐवजीकरण करा. नंतर अचूक स्क्रू कोडसाठी निर्मात्याच्या सत्यापित ड्रिलिंग आणि पकड परिस्थितीशी या असेंब्लीची तुलना करा.
म्हणून ए काल्पनिक तपशील उदाहरण, WOTU चाचणी केलेले कॉन्फिगरेशन नाही, फेसिंग शीट आणि सपोर्टिंग पर्लिनला जाड इन्सुलेशन किंवा पॅकिंग लेयरमधून जाताना एकापेक्षा जास्त स्टीलच्या थरांमधून ड्रिलिंगची आवश्यकता असू शकते. ड्रिलिंग-क्षमता तपासणी टीपद्वारे आलेल्या स्टीलशी संबंधित आहे; पकड आणि प्रतिबद्धता तपासते की डोके शेवटी कुठे बसते आणि पूर्णतः तयार झालेले धागे अपेक्षित समर्थन करतात की नाही. नमूद केलेल्या 2-5 मिमी ड्रिलिंग जाडीचा कधीही मंजूर एकूण सँडविच-पॅनल जाडी किंवा प्रत्येक स्टील ग्रेडसाठी हमी म्हणून अर्थ लावला जाऊ नये.
| वेगळे परिमाण | खरेदीदार काय नोंदवतो | वगळल्यास वैशिष्ट्यपूर्ण अपयश |
| स्टील ड्रिल करणे | जाडी, थरांची संख्या आणि सामग्रीची ताकद | टिप स्टॉल्स, जास्त गरम होतात किंवा ब्रेकथ्रूपूर्वी परिधान करतात |
| क्लॅम्प केलेले स्टॅक | स्थापित स्थितीत एकूण जाडी | चुकीच्या डोक्याखालील लांबी आणि वॉशर सीटिंग |
| थ्रेडेड प्रतिबद्धता | आधार सामग्रीमधील थ्रेडचे स्थान आणि व्याप्ती | थ्रेड स्ट्रिपिंग किंवा अपुरी धारणा |
| ड्रिल-पॉइंट भत्ता | प्रति रेखाचित्र टीप लांबी आणि भूमिती | ड्रिलिंग पूर्ण होण्यापूर्वी थ्रेड्स गुंततात |
| वॉशर असेंब्ली | बाह्य व्यास, जाडी, भूमिती, साहित्य आणि सीलिंग डिझाइन | असमान आसन, चुकीचे कॉम्प्रेशन किंवा असमर्थित हवामान दावे |
ड्रिलिंग क्षमता, पुल-आउट आणि पुल-ओव्हर वेगवेगळ्या तपासण्या आहेत
यशस्वी स्थापना केवळ हेच सिद्ध करते की चाचणी परिस्थितीत स्क्रू प्रस्तावित सामग्रीमध्ये चालविला जाऊ शकतो. हे आपोआप संरचनात्मक पर्याप्तता सिद्ध करत नाही. पुल-आउट रेझिस्टन्स सहाय्यक सामग्रीमधून पैसे काढण्याची चिंता करते; पुल-ओव्हर रेझिस्टन्स हे जोडलेल्या शीट किंवा वॉशरच्या भाराखाली डोक्यावरून जात आहे. स्क्रू कातरणे, हेड इंटिग्रिटी, चक्रीय लोडिंग आणि दोन्ही सामग्रीचे गुणधर्म देखील वास्तविक कनेक्शन नियंत्रित करू शकतात. विंड-लोडेड क्लॅडिंग किंवा रूफ सिस्टमसाठी, डिझायनरने आवश्यक असेल तेथे जुळणारे चाचणी पुरावे वापरून, लागू प्रकल्प पद्धती अंतर्गत पूर्ण फास्टनिंग सिस्टमचे मूल्यांकन केले पाहिजे.
हा फरक व्यास लेबलांचा गैरवापर देखील प्रतिबंधित करतो. ST5.5 आणि ST6.3 हे नाममात्र धाग्याच्या आकारांचा संदर्भ देतात, सार्वत्रिक फास्टनर सामर्थ्य ग्रेड किंवा रेट केलेले लोड नाही. त्यांची तुलना करताना, मोठा नाममात्र व्यास स्वयंचलितपणे पुल-आउट किंवा पुल-ओव्हर समस्या सोडवण्याआधी वास्तविक स्क्रू भूमिती आणि चाचणी व्याप्ती दोन्ही तपासा.
वॉशर कॉम्प्रेशनला परिभाषित असेंब्ली आवश्यक आहे
शब्द कप वॉशर वॉशर व्यवस्थेचे वर्णन करते, स्टँडअलोन वॉटर-टाइटनेस प्रमाणपत्र नाही. WOTU साइट या उत्पादनास कप-प्रकार हेड असेंब्लीसह संबद्ध करते आणि उत्पादनाच्या वर्णनात रबर घटकाचा संदर्भ देते; तथापि, विशिष्ट इलास्टोमर ग्रेड, जाडी, कडकपणा, वृद्धत्व प्रतिरोध किंवा प्रमाणित कॉम्प्रेशन श्रेणी निर्दिष्ट करण्यासाठी ते पुरेसे नाही. स्टील किंवा बनवलेले वॉशर, कोणतेही इलास्टोमर, ते हेक्स हेडखाली कसे ठेवले जाते आणि ते ज्यावर बसते त्या आधारभूत पृष्ठभागावर असेंब्ली ड्रॉइंग आणि सामग्रीचे बिल विचारा.
खूप कमी कॉम्प्रेशन अपूर्ण संपर्क सोडू शकते; जास्त ड्रायव्हिंग केल्याने वॉशर खराब होऊ शकते, पातळ शीट विकृत होऊ शकते किंवा तयार धागा काढू शकतो. म्हणून योग्य ड्रायव्हर सेटिंग हे निवडलेल्या सिस्टीमच्या मंजूर निर्देशांद्वारे आणि चाचणीद्वारे स्थापित करण्यासाठी एक पॅरामीटर आहे, नाममात्र स्क्रू व्यासावरून एकही टॉर्क आकृती अनुमानित नाही. बॉन्डेड वॉशर वेगळे प्रीसेम्बल केलेले बांधकाम वापरू शकतो: पुनरावलोकन करा बाँड-वॉशर स्व-ड्रिलिंग स्क्रू अदलाबदल करण्याऐवजी स्वतंत्र सूचीबद्ध उत्पादन म्हणून.
फील्ड चाचणीने वास्तविक स्टॅकचे पुनरुत्पादन केले पाहिजे
व्हॉल्यूम खरेदी करण्यापूर्वी, वास्तविक स्क्रू, कप-वॉशर असेंब्ली, ड्रायव्हर आणि बिटची प्रातिनिधिक दर्शनी आणि समर्थन सामग्रीवर चाचणी घ्या. ड्रिल पॉइंट स्वच्छपणे आत प्रवेश करतो की नाही हे रेकॉर्ड करा; मेटल स्वॅर्फ नियंत्रित आहे की नाही; स्क्रू चौरस राहतो की नाही; धागा काढल्याशिवाय गुंतलेला आहे की नाही; वॉशर सीट सातत्याने बसतात की नाही; आणि अंतिम असेंब्ली प्रकल्पाच्या आवश्यक व्हिज्युअल आणि यांत्रिक तपासणीचे समाधान करते की नाही. केवळ पातळ नमुन्यावरच नव्हे तर शीटची जाडी आणि सामग्रीतील फरकांच्या मान्य श्रेणी अंतर्गत पुनरावृत्ती करा.
जर हवामान सीलिंग तपशीलाचा भाग असेल तर, वेगळ्या प्रकल्पासाठी योग्य असेंब्ली किंवा सिस्टम सत्यापन आवश्यक आहे. गडद रबर घटकाची उपस्थिती चाचणी केलेल्या वॉटरटाइट छताच्या तपशीलाचा पुरावा नाही. इन्स्टॉलरने लॅप्स, पेनिट्रेशन्स आणि शीट प्रोफाइलमध्ये पाण्याचे मार्ग देखील विचारात घेतले पाहिजेत, जे स्क्रूच्या नाममात्र उत्पादनाच्या परिमाणांच्या पलीकडे आहेत.
WOTU चे स्व-ड्रिलिंग स्क्रू निवड हेंगझुआन कप-वॉशर व्हेरियंटचा समावेश आहे आणि स्वतंत्रपणे नाममात्र ST5.5/ST6.3 आकार आणि 19-75 मिमी लांबी ओळखतो. ही सूची एक उपयुक्त चौकशी संदर्भ आहे, परंतु ती विशिष्ट फील्ड असेंब्लीसाठी प्रत्येक व्यास/लांबीच्या संयोजनाची योग्यता स्थापित करत नाही.
वारंवार विचारले जाणारे प्रश्न
एक लांब स्व-ड्रिलिंग स्क्रू ड्रिल जाड स्टील होईल?
क्र. ड्रिलिंग क्षमता ड्रिल पॉइंट, सब्सट्रेट आणि चाचणी केलेल्या इंस्टॉलेशन परिस्थितीवर अवलंबून असते. लांबी प्रामुख्याने पोहोच आणि प्रतिबद्धता प्रभावित करते.
कप वॉशर EPDM बॉन्डेड वॉशर सारखा आहे का?
नाही. त्यांची वास्तविक रचना आणि साहित्य निर्दिष्ट करणे आवश्यक आहे. एका उत्पादन पृष्ठावरील EPDM दावा दुसऱ्या वॉशरची सामग्री स्थापित करत नाही.
प्रत्येक स्टील-शीट जॉइंटसाठी ST5.5 स्क्रू निर्दिष्ट केला जाऊ शकतो?
नाही. व्यास फक्त एक पॅरामीटर आहे. ड्रिल-पॉइंट क्षमता, सपोर्ट मटेरियल, थ्रेड एंगेजमेंट, लांबी आणि जॉइंटची यांत्रिक आणि पर्यावरणीय आवश्यकता या सर्व गोष्टी महत्त्वाच्या आहेत.
अंतिम निवड विचार
असेंब्ली म्हणून स्क्रू निर्दिष्ट करा: ड्रिल पॉइंट, लांबी, थ्रेडेड प्रतिबद्धता, कप वॉशर आणि बाह्य पृष्ठभाग उपचार. केवळ देखावा निवडण्याऐवजी मोजलेल्या सामग्रीच्या स्टॅक आणि लागू इंस्टॉलेशन पुराव्याशी या आयटमची तुलना करा. प्रकल्प-विशिष्ट अवतरणासाठी, पॅनेल आणि सपोर्टिंग-स्टील वैशिष्ट्यांसह पाठवा क्रॉस-सेक्शन, लक्ष्य प्रमाण आणि विनंती केलेल्या पडताळणी दस्तऐवजांसह.