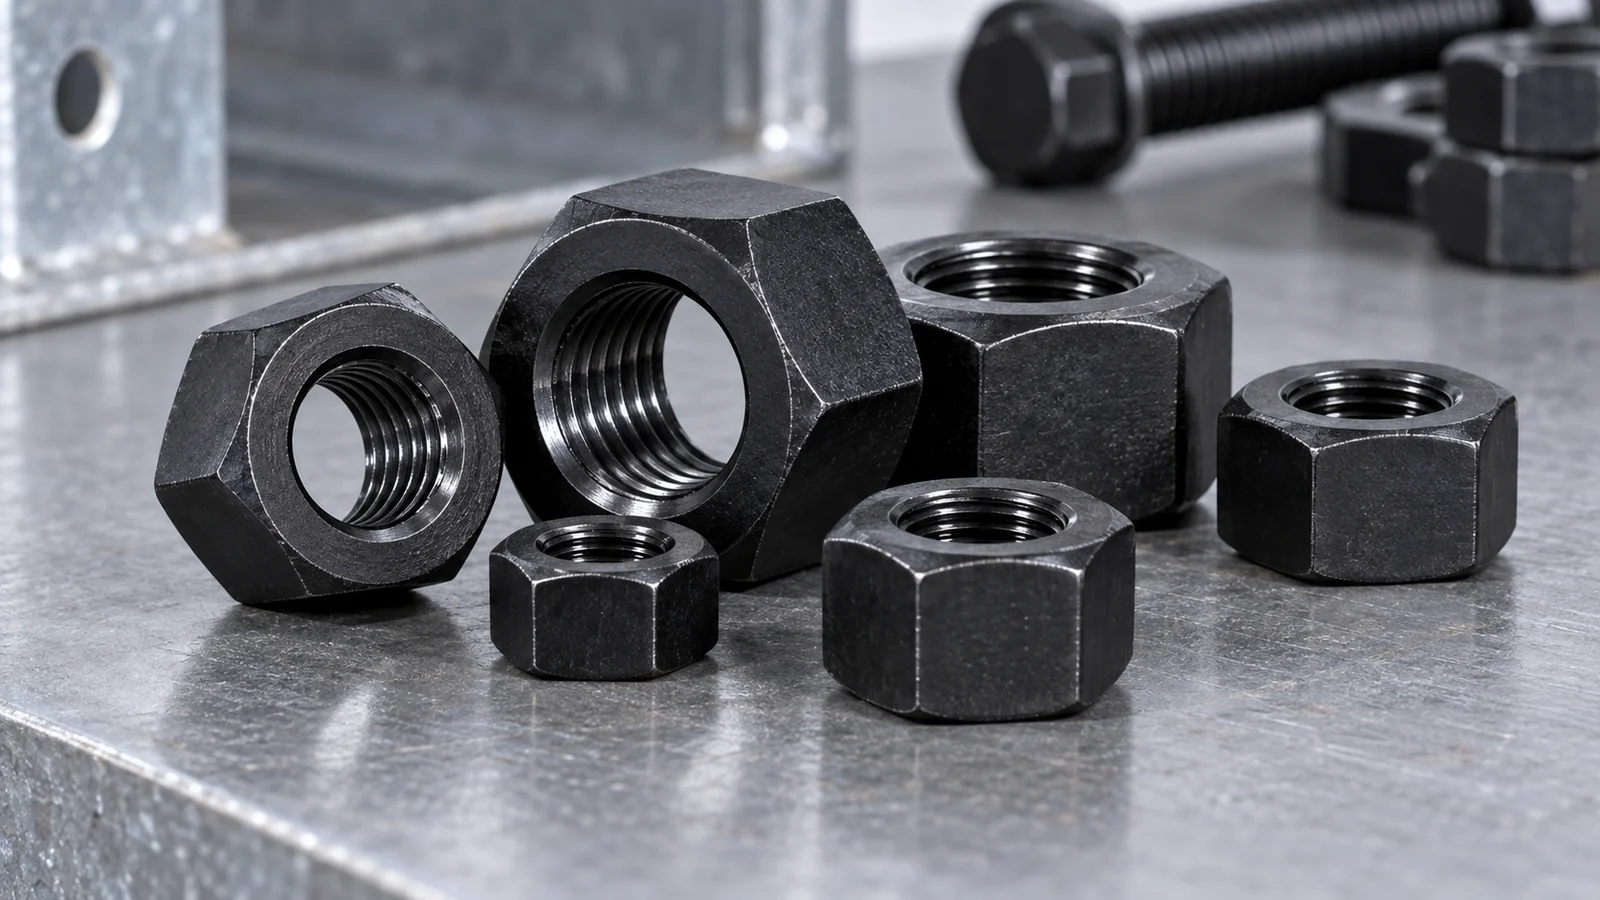
वर्ग 8 आणि वर्ग 10 मेट्रिक हेक्स नट बोल्टच्या ताकदीसाठी अदलाबदल करण्यायोग्य लेबल नाहीत. ते भिन्न नट गुणधर्म वर्ग ओळखतात, तर दोन्हीपैकी एक नटची उपयुक्तता मॅटिंग बोल्ट, थ्रेडचे परिमाण, नट शैली आणि संबंधित तपशीलांवर अवलंबून असते. ब्लॅक ऑक्साईड फिनिश आणखी एक खरेदी व्हेरिएबल जोडते: ते पृष्ठभागावरील उपचारांचे वर्णन करते, यांत्रिक गुणधर्म वर्ग किंवा बाहेरील गंज प्रतिकाराचा पुरावा नाही. ग्रेड 8 किंवा ग्रेड 10 हाय-स्ट्रेंथ ब्लॅक ऑक्साईड हेक्स नट्स निर्दिष्ट करणाऱ्या खरेदीदारांसाठी, विश्वासार्ह प्रारंभिक बिंदू हा एकट्या नट ग्रेड ऐवजी संपूर्ण बोल्ट-नट असेंबली तपशील आहे. हे मार्गदर्शक मितीय मानकांपासून यांत्रिक वर्ग कसे वेगळे करायचे, बोल्ट आणि नट जुळवताना काय पडताळायचे आणि बल्क फास्टनर ऑर्डरसह कोणते दस्तऐवज असावे हे स्पष्ट करते.
मेट्रिक हेक्स नट्ससाठी वर्ग 8 आणि वर्ग 10 चा अर्थ काय आहे?
मेट्रिक फास्टनिंग प्रॅक्टिसमध्ये, नट प्रॉपर्टी क्लास निर्दिष्ट उत्पादन आणि चाचणी फ्रेमवर्क अंतर्गत प्रमाणित यांत्रिक कार्यप्रदर्शन श्रेणीचे वर्णन करतो. क्लास मार्किंग हे मेट्रिक बोल्टसाठी वापरलेले समान नोटेशन नाही: बोल्टमध्ये 8.8 किंवा 10.9 सारखे वर्ग असू शकतात, तर योग्य नट संबंधित नट-क्लास सिस्टमद्वारे ओळखले जातात. त्यामुळे वर्ग 8 नटचा "8.8 नट" किंवा वर्ग 10 नटचा प्रत्येक बोल्टला उच्च अंकीय पदनामासह आपोआप जुळणारा असा अर्थ लावणे चुकीचे आहे.
ISO 898-2 च्या लागू आवृत्ती किंवा कराराच्या समतुल्य प्रूफ-लोड आवश्यकता, व्यास कव्हरेज आणि असेंबली जुळण्यासाठी अटी निर्धारित केल्या पाहिजेत. मानक बोल्टचे पूर्ण यांत्रिक गुणधर्म विकसित केले जाऊ शकतात की नाही यावर नटची उंची आणि थ्रेड एंगेजमेंट देखील प्रभावित करते. असामान्य नट शैली, अप्रमाणित जाडी किंवा सुधारित थ्रेड्ससाठी, मानक-श्रेणीचे पदनाम संपूर्ण एकत्रित केलेल्या कार्यक्षमतेचे वर्णन करते हे गृहितक अतिरिक्त पुनरावलोकनास पात्र आहे.
| तपशील घटक | ते काय नियंत्रित करते | खरेदीदाराने काय सत्यापित केले पाहिजे |
| नट मालमत्ता वर्ग | यांत्रिक प्रूफ-लोड वर्गीकरण | लागू मानक, वर्ग चिन्हांकन आणि बॅच पुरावा |
| नट आकार आणि शैली | उंची, रेंचिंग परिमाणे आणि बेअरिंग पृष्ठभाग | उत्पादन रेखाचित्र आणि अचूक मितीय मानक |
| बोल्ट मालमत्ता वर्ग | वीण फास्टनर यांत्रिक वैशिष्ट्ये | निर्दिष्ट मानक अंतर्गत विधानसभा सुसंगतता |
| थ्रेड पदनाम | अंतर्गत आणि बाह्य थ्रेड दरम्यान फिट | व्यास, खेळपट्टी, सहनशीलता आणि कोटिंगची स्थिती |
वर्ग 8 किंवा वर्ग 10 नट त्याच्या बोल्टशी कसे जुळले पाहिजे?
बोल्ट आणि संयुक्त डिझाइनसह प्रारंभ करा
बोल्ट-नट असेंब्ली एक परिभाषित कनेक्शन कार्य साध्य करण्यासाठी निर्दिष्ट केली जाते, फक्त समान नाममात्र व्यासासह दोन घटक एकत्र करण्यासाठी नाही. अभियंता बोल्ट पदनाम, लागू यांत्रिक मानक, संयुक्त आवश्यकता आणि अपेक्षित सेवा स्थितीसह प्रारंभ करा. नंतर योग्य नट वर्ग आणि शैली ओळखण्यासाठी गव्हर्निंग स्टँडर्डची नट सुसंगतता माहिती वापरा. सुरक्षितता-गंभीर संरचनात्मक कनेक्शनमध्ये, सामान्य ऑनलाइन ग्रेड टेबलऐवजी प्रकल्प-मंजूर असेंब्ली आवश्यकता आणि तपासणी व्यवस्था वापरा.
व्यास, पिच आणि थ्रेड सहनशीलतेची पुष्टी करा
उदाहरणार्थ, दोन M12 फास्टनर्समध्ये सुसंगत थ्रेड असणे आवश्यक नाही जर त्यांच्या पिच भिन्न असतील. अंतर्गत आणि बाह्य थ्रेड सहिष्णुता पदनाम, उत्पादन स्थिती आणि कोटिंग्ज देखील फिटवर परिणाम करू शकतात. हाताने थ्रेडिंग सुरू होणारे नट अद्याप मितीय किंवा यांत्रिक आवश्यकता अयशस्वी होऊ शकते. प्रतिस्थापन मंजूर करण्यापूर्वी निर्दिष्ट पिच, थ्रेड वर्ग आणि तपासणी पद्धतीची पुष्टी करा.
नट उंची आणि प्रभावी प्रतिबद्धता तपासा
मानक-उंचीचे नट, जाड नट आणि पातळ काजू एकमेकांना बदलता येत नाहीत कारण संपूर्ण-सपाट आकारमान ओळखीचे दिसते. थ्रेड स्ट्रिपिंग वर्तन गुंतलेली लांबी, भौतिक गुणधर्म आणि वीण थ्रेड्सच्या भूमितीमुळे प्रभावित होते. सुधारित नट उंची किंवा विशेष धाग्यांना रेखाचित्रे आणि योग्य यांत्रिक सत्यापनाद्वारे समर्थित केले पाहिजे.
इयत्ता 10 नेहमी इयत्ता 8 साठी चांगली बदली करते का?
आवश्यक नाही. उच्च मालमत्ता वर्ग चुकीची थ्रेड पिच, अयोग्य नट भूमिती, खराब कोटिंग सुसंगतता किंवा भिन्न मानकीकृत असेंब्लीभोवती डिझाइन केलेले संयुक्त दुरुस्त करत नाही. वास्तविक लाभ प्रदान न करता ते खरेदी आवश्यकता देखील बदलू शकते. निवडलेल्या मानकांनुसार आवश्यक बोल्ट वर्ग आणि अनुमत नट वर्ग संयोजनांचे दस्तऐवजीकरण करणे हा योग्य दृष्टीकोन आहे. बदल्यांना जबाबदार अभियंत्याने मंजूर केले पाहिजे जेथे संयुक्त अखंडता महत्त्वाची आहे.
ब्लॅक ऑक्साईड हे यांत्रिक सामर्थ्य सारखे का नाही
ब्लॅक ऑक्साईड हे एक गडद स्वरूप प्राप्त करण्यासाठी वापरले जाणारे पृष्ठभाग रूपांतरण उपचार आहे; गंज वर्तन कोणत्याही पूरक तेल किंवा संरक्षणात्मक प्रक्रिया आणि पर्यावरणासह संपूर्ण फिनिशिंग सिस्टमवर अवलंबून असते. हे स्वतःच वर्ग 8 किंवा वर्ग 10 शी संबंधित प्रूफ-लोड गुणधर्म प्रदान करत नाही. उष्णता उपचार आणि यांत्रिक चाचणीसाठी स्वतंत्र दस्तऐवजीकरण आवश्यक आहे.
ब्लॅक ऑक्साईड नट योग्य असू शकतो जेथे प्रकल्प पूर्ण आणि सुसंगत स्टोरेज किंवा एक्सपोजर परिस्थिती निर्दिष्ट करते. आक्रमक बाहेरील किंवा सागरी वातावरणासाठी, असे समजू नका की ब्लॅक ऑक्साईड इंजिनीअर झिंक कोटिंग सिस्टमसारखेच संरक्षण प्रदान करते. याउलट, जाड कोटिंगमध्ये बदलल्याने थ्रेड-फिट परिणाम तयार होऊ शकतात ज्याची तपासणी करणे आवश्यक आहे. फिनिशिंग प्रक्रिया केवळ सजावट म्हणून न मानता खरेदी ऑर्डरमध्ये समाविष्ट केली पाहिजे.
| प्रश्न | ब्लॅक ऑक्साईड | यांत्रिक गुणधर्म वर्ग |
| उद्देश | पृष्ठभाग देखावा आणि एक परिभाषित परिष्करण प्रणाली | त्याच्या गव्हर्निंग स्पेसिफिकेशन अंतर्गत यांत्रिक वर्गीकरण |
| पुरावा | तपशील, देखावा आणि गंज-संबंधित आवश्यकता पूर्ण करा | प्रूफ-लोड किंवा लागू यांत्रिक तपासणी रेकॉर्ड |
| ते इतर बदलू शकते? | नाही | नाही |
DIN 934, GB/T 6170 आणि ISO 898-2: वेगवेगळे प्रश्न
खरेदीदारांना बऱ्याचदा “DIN 934 वर्ग 10” किंवा “GB/T 6170 वर्ग 8” म्हणून वर्णन केलेल्या उत्पादनांचा सामना करावा लागतो. अशी वर्णने यांत्रिक आवश्यकतांसह आयामी संदर्भांचे मिश्रण करतात. एक मितीय मानक खरेदीदारास नट भूमिती आणि परिमाणे यासारख्या वैशिष्ट्यांबद्दल सांगते, तर निर्दिष्ट यांत्रिक मानक संबंधित मालमत्ता वर्ग आणि चाचण्या स्थापित करते. अचूक आवृत्त्या महत्त्वाच्या असतात, विशेषत: जेव्हा लेगसी DIN दस्तऐवज नंतरच्या ISO किंवा राष्ट्रीय मानकांच्या संयोजनात वापरले जातात.
DIN 934 आणि GB/T 6170 मधील समतुल्यता सांगण्यापूर्वी, आवश्यक नट शैली, आकार, संपूर्ण-सपाट आकारमान, उंची, धागा सहनशीलता आणि संबंधित तारखांची तुलना करा. पुरवठादाराची कॅटलॉग सूची ही खरेदीसाठी प्रारंभिक बिंदू आहे, प्रत्येक नाममात्र आकार दोन भिन्न मानकांच्या प्रत्येक आवृत्तीची पूर्तता करतो असे प्रमाणपत्र नाही.
नाममात्र जुळणारे नट कधी कधी जमण्यास अयशस्वी का होतात?
| लक्षात आलेला मुद्दा | संभाव्य योगदान घटक | व्यावहारिक पडताळणी |
| पूर्ण व्यस्ततेपूर्वी नट बांधतात | पिच किंवा थ्रेड-फॉर्म जुळत नाही, खराब झालेला धागा | गेज, रेखाचित्रे आणि थ्रेड पिच तपासा |
| सैल किंवा विसंगत फिट | चुकीची सहिष्णुता, उत्पादन किंवा कोटिंग भिन्नता | दोन्ही वीण थ्रेड वैशिष्ट्यांचे निरीक्षण करा |
| अकाली धागा नुकसान | अपुरी प्रतिबद्धता, सामग्री जुळत नाही, असेंबली त्रुटी | संयुक्त डिझाइन आणि यांत्रिक रेकॉर्डचे पुनरावलोकन करा |
| अनपेक्षित पृष्ठभाग गंज | स्टोरेज किंवा ऑपरेटिंग वातावरणासाठी अयोग्य समाप्त करा | फिनिशिंग सिस्टम आणि एक्सपोजर आवश्यकता पुष्टी करा |
हे डायग्नोस्टिक प्रारंभिक बिंदू आहेत, विशिष्ट उत्पादन दोषाचा पुरावा नाही. केवळ टॉर्क योग्य नट गुणधर्म वर्ग निर्धारित करू शकत नाही: ते घर्षण, पृष्ठभागाची स्थिती, स्नेहन आणि संपूर्ण संयुक्त डिझाइनवर अवलंबून असते. सर्व ग्रेड 8 किंवा ग्रेड 10 नट्ससाठी एक घट्ट-टॉर्क मूल्य शोधणे टाळा.
डब्ल्यूओटीयू ब्लॅक ऑक्साइड हेक्स नट्स कसे सूचीबद्ध करते
WOTU याद्या ग्रेड 8/ग्रेड 10 उच्च-शक्तीचे ब्लॅक ऑक्साइड हेक्स नट उष्मा-उपचार आणि ब्लॅक ऑक्साइड वर्णन आणि DIN 934 आणि GB/T 6170 च्या संदर्भांसह. त्याचे सार्वजनिक उत्पादन कॅटलॉग नाममात्र M6–M48 श्रेणी आणि गैर-मानक आकाराच्या चौकशीचे वर्णन करते. ही कॅटलॉग विधाने आहेत; खरेदी बॅचसाठी अचूक निवडलेला आकार, संस्करण, नट उंची, प्रूफ-लोड डॉक्युमेंटेशन आणि पृष्ठभाग पूर्ण करण्याच्या अटींची पुष्टी केली पाहिजे. या नट सूचीसाठी WOTU हा नमूद केलेला ब्रँड आहे.
विशेषत:, अनेक नाममात्र व्यास व्यापणारी श्रेणी हे स्थापित करत नाही की प्रत्येक व्यास-आणि-वर्ग संयोजन नेहमी उपलब्ध असते किंवा सारख्या पडताळणी आवश्यकता असतात. एक उपयुक्त तांत्रिक चौकशी एक आकार, एक ग्रेड, मॅटिंग बोल्ट आणि गंतव्य वातावरणाची नावे देते.
वर्ग 8 आणि वर्ग 10 ब्लॅक ऑक्साइड नट्ससाठी खरेदी तपशील
- प्रॉपर्टी क्लास, व्यास, पिच आणि थ्रेड टॉलरन्ससह संपूर्ण मॅटिंग बोल्ट तपशील ओळखा.
- अचूक नट पदनाम, उंची/शैली, मितीय मानक आणि संस्करण निर्दिष्ट करा.
- नट मेकॅनिकल वर्ग आणि संबंधित चाचणी किंवा प्रूफ-लोड पुरावा ओळखा.
- ब्लॅक ऑक्साइड फिनिशिंग आणि पूरक संरक्षण आवश्यकता निर्दिष्ट करा; उद्दिष्ट एक्सपोजर वातावरण सांगा.
- तपासणी पद्धत, सॅम्पलिंग, ट्रेसिबिलिटी आणि कोणत्याही आवश्यक बॅच दस्तऐवजांवर सहमत.
- प्रमाण, पॅकिंग, मार्किंग आणि मोठ्या प्रमाणात पुरवठा करण्यापूर्वी अभियांत्रिकी-मंजूर नमुना आवश्यक आहे की नाही याची पुष्टी करा.
प्रूफ लोड ही क्रिटिकल मेकॅनिकल पडताळणी आहे
खरेदी ऑर्डरवरील पदनाम हे कार्यक्षमतेचा पुरावा नाही. मानक-उंची मेट्रिक नटसाठी, संबंधित यांत्रिक-मालमत्ता तपशील नामनिर्देशित मालमत्ता वर्ग, नाममात्र व्यास आणि थ्रेड पिचसाठी प्रूफ-लोड आवश्यकता निर्धारित करते. प्रूफ-लोड चाचणीमध्ये नट योग्य कडक, थ्रेडेड टेस्ट मॅन्डरेलवर एकत्र केले जाते आणि विहित प्रक्रियेनुसार निर्दिष्ट अक्षीय भाराच्या अधीन केले जाते. लागू चाचणी उत्तीर्ण होणे म्हणजे त्या मानकाच्या स्वीकृती निकषांचे समाधान करणे; हे अनियंत्रित बोल्ट जॉइंटसाठी स्वीकार्य सेवा लोड स्थापित करत नाही.
वर्ग 8 आणि वर्ग 10 ची तुलना करताना हा फरक महत्त्वाचा ठरतो. नंतरचे संबंधित नट मानकांमध्ये भिन्न यांत्रिक-संपत्तीची आवश्यकता दर्शवते, परंतु अंतिम जोड बोल्ट, नट, प्रतिबद्धता भूमिती, कनेक्ट केलेले भाग आणि डिझाइन केलेले प्रीलोड द्वारे नियंत्रित केले जाते. उच्च प्रूफ-लोडची आवश्यकता पूर्ण करणारा नट कमी आकाराचा बोल्ट, खराब धागा बांधणी, अपुरी बेअरिंग पृष्ठभाग किंवा चुकीच्या पद्धतीने डिझाइन केलेले कनेक्शन दुरुस्त करू शकत नाही. पुरवठादाराला मानक आवृत्ती, लागू वर्ग आणि आकार, तपासणी पद्धत, लॉट आयडेंटिटी आणि सहाय्यक चाचणी परिणामांसाठी विचारा.
| दस्तऐवज किंवा मापदंड | ते काय स्थापित करते | ते काय स्थापित करत नाही |
| निर्दिष्ट मितीय मानकासाठी नट परिमाणे | नाममात्र भूमिती आणि संबंधित सहिष्णुता | मालमत्ता वर्ग किंवा पुरावा-लोड अनुपालन |
| नमूद यांत्रिक मानक अंतर्गत नट मालमत्ता वर्ग | त्याच्या परिभाषित व्याप्तीसाठी लक्ष्य यांत्रिक आवश्यकता | बोल्ट-जॉइंट डिझाइनची पर्याप्तता पूर्ण करा |
| बॅच चाचणी रेकॉर्ड | ओळखले जाणारे तपासलेले साहित्य आणि चाचणीसाठी पुरावा | भिन्न बॅच किंवा आकाराचे कार्यप्रदर्शन |
| ब्लॅक ऑक्साइड फिनिश वर्णन | नाममात्र पृष्ठभाग उपचार | प्रत्येक वातावरणात गंज-प्रतिरोधक कामगिरी |
नटची उंची, स्ट्रिपिंग आणि साध्या वर्गाच्या तुलनेत मर्यादा
पुरेशी प्रभावी प्रतिबद्धता नसल्यास किंवा चुकीची नट भूमिती असल्यास थ्रेड स्ट्रिपिंग उद्दिष्ट बोल्ट टेन्साइल-फेल्युअर मोडच्या आधी होऊ शकते. नटची उंची, सहिष्णुता, सामग्री प्रतिसाद आणि थ्रेड प्रोफाइल एकत्रितपणे विचारात घेणे आवश्यक आहे. कमी-उंची नट मानक-उंची नटसह यांत्रिकरित्या अदलाबदल करता येत नाही कारण व्यास, खेळपट्टी आणि गुणधर्म-वर्ग वर्णन सारखे दिसतात. जेव्हा कॅटलॉग शब्द वापरतो जाड नट, विशिष्ट वर्तमान DIN किंवा ISO मानकाची भूमिती गृहीत धरण्याऐवजी मितीय रेखाचित्राची विनंती करा.
तसेच पूर्ण नटमधील थ्रेड एंगेजमेंट लांबी त्याच्या पलीकडे उघडलेल्या बोल्ट थ्रेडच्या लांबीपेक्षा वेगळे करा. एक किंवा दोन थ्रेड्स प्रोट्रूड पाहणे हे निर्धारित प्रतिबद्धता व्यवस्था आणि सुसंगत थ्रेड फॉर्मची पुष्टी करण्यासाठी पर्याय नाही. गंभीर असेंब्लीमध्ये, बोल्ट कनेक्शनसाठी जबाबदार असलेल्या अभियंत्याने स्पष्ट फिटच्या आधारावर प्रतिस्थापन मंजूर करण्याऐवजी आवश्यक फास्टनर सेट निर्दिष्ट करणे आवश्यक आहे.
कोटिंग्ज आणि असेंब्ली फ्रिक्शनला स्वतंत्र मान्यता का आवश्यक आहे
ब्लॅक ऑक्साईडला पूरक तेल किंवा इतर उपचारानंतर पुरवले जाऊ शकते, परंतु पूर्ण समाप्त स्थिती निर्दिष्ट करणे आवश्यक आहे. सतत ओलावा, मीठ प्रदर्शन किंवा आक्रमक रासायनिक वातावरणात फिनिश चाचणी केलेल्या कोटिंग सिस्टमचा पर्याय नाही. त्याचप्रमाणे, ब्लॅक-ऑक्साइड असेंब्लीपासून झिंक-कोटेड किंवा हॉट-डिप-गॅल्वनाइज्ड असेंबलीमध्ये बदल केल्याने फिट, थ्रेड टॉलरन्स आणि टॉर्क-टेन्शन वर्तन प्रभावित होऊ शकते. अशा बदलांसाठी वरवरच्या रंग जुळण्याऐवजी संपूर्ण फास्टनर प्रणालीचे पुनरावलोकन आवश्यक आहे.
टॉर्क हे क्लॅम्प फोर्सचे थेट मापन नाही: फिरत्या पृष्ठभागाच्या खाली आणि थ्रेड्समधील घर्षण लागू केलेल्या टॉर्कचा बराचसा वापर करते. परिणामी, सार्वत्रिक घट्ट टॉर्क प्रकाशित करण्यासाठी मालमत्ता वर्ग किंवा देखावा पुरेसा नाही. प्रकल्प अभियंत्याने मंजूर घट्ट करण्याची प्रक्रिया, स्नेहन स्थिती आणि पडताळणी दृष्टीकोन पुरवला पाहिजे.
ओव्हरक्लेमिंगशिवाय पुरवठादाराच्या नमुन्याचे मूल्यांकन कसे करावे
व्यावहारिक इनकमिंग तपासणी ओळखीने सुरू होते: पुष्टी आकार आणि खेळपट्टी, मालमत्ता वर्ग, इच्छित मितीय मानक, फिनिश कोड, लॉट/हीट संदर्भ आणि पॅकेजिंग लेबले. सपाट आकारमान, नट उंची, दृश्य स्थिती, थ्रेड गेजिंग आणि शोधण्यायोग्य रेकॉर्ड निर्दिष्ट केल्यानुसार तपासा. पडताळणी योजनेसाठी प्रूफ-लोड किंवा कडकपणा चाचणी आवश्यक असल्यास, ऑर्डर देण्यापूर्वी आवृत्ती, सॅम्पलिंग नियम, स्वीकृती नियम आणि प्रयोगशाळेच्या जबाबदाऱ्यांशी सहमत व्हा. केवळ व्हिज्युअल तपासणी वर्ग 8 किंवा वर्ग 10 ची अनुरूपता स्थापित करू शकत नाही.
WOTU ब्लॅक-ऑक्साइड उच्च-शक्तीच्या हेक्स नट्सची यादी करते नट उत्पादन श्रेणी. कॅटलॉगची सूचीबद्ध M6–M48 श्रेणी आणि DIN 934 आणि GB/T 6170 चे संदर्भ हे चौकशीसाठी उपयुक्त प्रारंभिक बिंदू आहेत, प्रत्येक कॉन्फिगरेशनसाठी स्वतंत्रपणे सत्यापित स्टॉक किंवा यांत्रिक प्रमाणपत्रे नाहीत.
वारंवार विचारले जाणारे प्रश्न
वर्ग 10 ची नट वर्ग 8 बरोबर आपोआप अदलाबदल करण्यायोग्य आहे का?
नाही. अभिप्रेत असेंब्ली, मानके, परिमाणे आणि अनुज्ञेय यांत्रिक-वर्ग संयोजनांची पुष्टी करा. केवळ उच्च वर्गीकरण अपुरे आहे.
DIN 934 वर्ग 8 किंवा वर्ग 10 ची ताकद परिभाषित करते?
DIN 934 सामान्यतः हेक्स-नट परिमाणांसाठी उद्धृत केले जाते. यांत्रिक गुणधर्मांना संबंधित आवृत्त्यांसह, स्वतंत्रपणे लागू उत्पादन आणि यांत्रिक मानकांची आवश्यकता असते.
ब्लॅक ऑक्साईड उघड्या छतासाठी किंवा सागरी स्टीलवर्कसाठी योग्य आहे का?
असे गृहीत धरू नका. गंज कामगिरी पूर्ण समाप्त, असेंब्ली आणि एक्सपोजरवर अवलंबून असते. पृष्ठभाग उपचार निवडण्यापूर्वी प्रकल्पासाठी आवश्यक गंज पुरावा मिळवा.
अंतिम निवड चेकलिस्ट
योग्य निर्णय बोल्ट-नट असेंब्लीवर आधारित आहे, सर्वात गडद फिनिश किंवा सर्वोच्च वर्ग क्रमांकावर नाही. मॅटिंग बोल्ट, प्रॉपर्टी क्लास, थ्रेड पिच, नटचे परिमाण, मानक आवृत्त्या आणि फिनिश आवश्यकता रेकॉर्ड करा. डब्ल्यूओटीयूच्या उत्पादन पर्यायांची तुलना करणारे खरेदीदार करू शकतात त्यांचे बोल्ट आणि नट तपशील सबमिट करा मॉडेल-विशिष्ट कोटेशनसाठी आवश्यक प्रमाणात आणि तपासणी दस्तऐवजांसह.