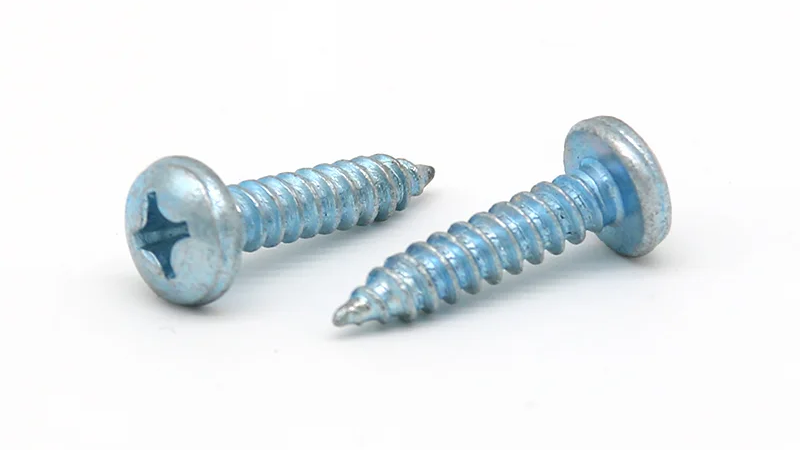
राळ, पायलट होल आणि सभोवतालच्या प्लास्टिकशी थ्रेड डिझाइन जुळवून, नंतर डोके बसणे, थ्रेड एंगेजमेंट आणि वास्तविक भागांवर घट्ट स्थिती तपासून प्लास्टिकसाठी सेल्फ-टॅपिंग स्क्रू निवडा. एकट्या स्क्रूचा व्यास योग्य छिद्र आकार किंवा स्थापना टॉर्क स्थापित करू शकत नाही.
या मार्गदर्शकामध्ये प्लास्टिकच्या घटकांमध्ये धातूचे स्क्रू जोडले जातात. हे स्क्रू स्थापनेदरम्यान त्यांचा वीण धागा तयार करतात, परंतु येथे चर्चा केलेल्या ऍप्लिकेशन्ससाठी तयार छिद्र आवश्यक आहे, जे भागामध्ये मोल्ड केले जाऊ शकते. HENGZUAN त्याच्या Phillips पॅन हेड सेल्फ-टॅपिंग स्क्रूसाठीच्या ॲप्लिकेशन्समध्ये PVC, ABS आणि अप्लायन्स प्लॅस्टिक हाउसिंगची यादी करते. विशिष्ट गृहनिर्माणसाठी ते उत्पादन निवडण्यासाठी अद्याप कनेक्शन तपासणे आवश्यक आहे: जेव्हा राळ ग्रेड, छिद्र भूमिती किंवा असेंबली प्रक्रिया बदलते तेव्हा समान स्क्रू वेगळ्या पद्धतीने वागू शकतो.
तुम्ही कोणते प्लास्टिक आणि जॉइंट कंडिशन फास्टनिंग करत आहात?
वास्तविक प्लास्टिक ग्रेड आणि स्क्रू प्राप्त करणार्या भागाच्या विभागासह प्रारंभ करा. "ABS कव्हर" सारखे सामान्य वर्णन धाग्याच्या निर्मितीवर आणि आसपासच्या सामग्रीच्या मजबुतीवर परिणाम करणारी माहिती सोडते.
स्क्रू जाड भिंत, मोल्डेड बॉस किंवा विद्यमान थ्रेडेड छिद्रामध्ये प्रवेश करू शकतो. बॉस हे स्क्रू होलभोवती उंचावलेले प्लास्टिकचे वैशिष्ट्य आहे. त्याची उपलब्ध भिंतीची जाडी आणि आधार महत्त्वाचा आहे कारण स्क्रू आजूबाजूच्या प्लास्टिकला लोड करतो आणि कनेक्शन घट्ट करतो.
| पुष्टी करण्यासाठी माहिती | त्याचा निवडीवर परिणाम का होतो |
| राळ ग्रेड आणि मजबुतीकरण किंवा फिलर | वीण धागा कसा तयार होतो आणि जॉइंट लोडिंगला कसा प्रतिसाद देतो यावर सामग्रीचे वर्तन प्रभावित करते. |
| भोक आणि बॉस परिमाणे | छिद्राच्या सभोवतालच्या प्लास्टिकमध्ये आवश्यक आधार न गमावता धागा तयार करणे आवश्यक आहे. |
| वरचा घटक आणि त्याचे क्लिअरन्स होल | स्क्रूने घटकांना एकत्र येण्याची आणि हेतूनुसार बसण्याची परवानगी दिली पाहिजे. |
| सेवा आणि देखभाल आवश्यकता | उष्णता, सतत लोडिंग, केमिकल एक्सपोजर आणि डिसअसेम्ब्ली साठी प्रारंभिक इंस्टॉलेशनच्या पलीकडे तपासणी आवश्यक असू शकते. |
उदाहरणार्थ, अन्यथा न बदललेल्या घरांमध्ये राळ बदलणे हे फास्टनिंगच्या परिस्थितीचे पुनरावलोकन करण्याचे एक कारण आहे. जुने टूल सेटिंग आणि न बदललेले स्क्रू पदनाम हे स्थापित करत नाही की सुधारित भाग त्याच प्रकारे एकत्रित होईल.
कोणते थ्रेड डिझाईन प्लास्टिक ऍप्लिकेशनला बसते?
थ्रेड प्रोफाइल तसेच त्याच्या बाहेरील व्यासाची तुलना करा. पिच, फ्लँक भूमिती आणि कोर व्यास विस्थापित प्लास्टिकसाठी उपलब्ध जागा आणि छिद्राच्या भिंतीवर लागू केलेल्या लोडिंगवर प्रभाव टाकतात. समान नाममात्र व्यासाचे दोन स्क्रू म्हणून वेगवेगळ्या छिद्रांच्या डिझाइनची आवश्यकता असू शकते.
थ्रेड-फॉर्मिंग स्क्रू एक वीण धागा तयार करण्यासाठी सामग्री विस्थापित करतात. थ्रेड-कटिंग डिझाइन कटिंग वैशिष्ट्याद्वारे सामग्री काढून टाकतात. केवळ टोकदार टीप थ्रेड-कटिंग स्क्रू ओळखत नाही आणि दोन पध्दतींनी फक्त त्यांचा व्यास जुळत असल्याने छिद्राची शिफारस करू नये.
थर्मोप्लास्टिक्ससाठी विशेषतः डिझाइन केलेले काही स्क्रू प्रतिबद्धता राखताना रेडियल लोडिंग कमी करण्याच्या उद्देशाने थ्रेड भूमिती वापरतात. ते संबंधित असू शकते जेथे पातळ बॉस, उच्च इन्सर्शन रेझिस्टन्स किंवा अरुंद घट्ट मार्जिन पारंपारिक टॅपिंग थ्रेड वापरणे कठीण करते. स्क्रू आणि बॉसची योग्यता अद्याप एकत्रितपणे तपासण्याची आवश्यकता आहे.
हेंगझुआनचे फिलिप्स पॅन हेड स्व-टॅपिंग स्क्रू GB/T845-1985 पदनाम अंतर्गत कार्बन स्टील उत्पादने म्हणून सूचीबद्ध आहेत, त्यांच्या नमूद केलेल्या अनुप्रयोगांमध्ये PVC आणि ABS सह. इच्छित राळ आणि बॉस डिझाइनसाठी व्यास, लांबी आणि धाग्याची भूमिती तपासण्यासाठी उत्पादन तपशील आणि वास्तविक गृहनिर्माण रेखाचित्र वापरा.
जर उमेदवाराच्या स्क्रूने जास्त प्रमाणात इन्सर्शन रेझिस्टन्स किंवा बॉस क्रॅकिंग निर्माण केले, तर टॉर्क वाढवण्यापूर्वी धागा आणि छिद्रांचे संयोजन तपासा. भिन्न थ्रेड डिझाइन मदत करू शकते, परंतु त्याच राळ, संयुक्त भूमिती आणि असेंबली आवश्यकतांनुसार त्याचे मूल्यांकन केले पाहिजे.
पायलट होल आणि स्क्रू बॉसची रचना कशी असावी?
पायलट भोक व्यास आणि सहिष्णुता
प्लॅस्टिकमधील स्क्रूसाठी पायलट होलमध्ये थ्रेड गुंतण्यासाठी सामग्री सोडणे आवश्यक आहे आणि स्क्रूला जास्त लोड न करता आत प्रवेश करणे आवश्यक आहे. एक लहान छिद्र आपोआप मजबूत पर्याय नाही. ते अंतर्भूत प्रतिरोध वाढवू शकते आणि सभोवतालच्या प्लास्टिकचा विस्तार करू शकते; मोठ्या आकाराचे भोक अपुरी प्रतिबद्धता सोडू शकते.
विशिष्ट स्क्रू भूमिती आणि राळ यांना लागू होणारी शिफारस वापरा, नंतर घटकावर त्याची पडताळणी करा. स्पेशलिस्ट स्क्रूसाठी प्रकाशित होल रेशो असंबंधित टॅपिंग स्क्रूमध्ये हस्तांतरित केले जाऊ नयेत.
सहिष्णुता तसेच नाममात्र व्यास निर्दिष्ट करा. एक सोयीस्कर आकाराचे छिद्र वापरून चाचणी उत्पादन श्रेणीच्या दोन्ही टोकांना अडचणी सोडू शकते. मोल्डेड होलसाठी, त्याचे बारीक बारीक तुकडे आणि प्रतिबद्धता खोलीसह परिमाणे तपासा. केवळ ओपनिंगचे मोजमाप केल्याने स्क्रूचा धागा ज्या विभागामध्ये तयार होतो त्याचे वर्णन करू शकत नाही.
बॉस वॉल्स, होल एंट्री आणि ब्लाइंड-होल डेप्थ
प्लॅस्टिक स्क्रू बॉस डिझाइनमध्ये भोक, एंट्री आणि उपलब्ध खोलीच्या सभोवतालची सामग्री समाविष्ट असते. पायलट होल कमी करून वाढत्या हस्तक्षेपामुळे बॉसच्या भिंतीवरील भार देखील बदलतो. जेथे ती भिंत पातळ आहे किंवा खराब समर्थित आहे, बदलामुळे सांधे सुधारण्याऐवजी क्रॅक होऊ शकतात.
एंट्री रिलीफ योग्यरित्या डिझाइन केलेल्या कनेक्शनमध्ये उघडण्याच्या जवळ तणाव व्यवस्थापित करण्यात मदत करू शकते. त्याची परिमाणे स्क्रू आणि घटक डिझाइनशी संबंधित आहेत; ते सार्वत्रिक मशीनिंग सूचना नाहीत.
आंधळ्या छिद्रामध्ये, स्क्रू पॉइंटसाठी पूर्ण-थ्रेड प्रतिबद्धतेच्या पलीकडे जागा सोडा. त्यांच्या बसलेल्या स्थितीत घटकांसह या मंजुरीची पुष्टी करा. हेड सीट्सच्या आधी तळाशी पोहोचणारा स्क्रू असेंबली सैल सोडताना उच्च टॉर्क रीडिंग तयार करू शकतो.
वरच्या घटकाच्या क्लिअरन्स होलपासून प्राप्त होणारे छिद्र देखील वेगळे करा. जेथे कव्हर खालच्या बॉसच्या विरूद्ध खेचले जाणे आवश्यक आहे, कव्हरमध्ये अनपेक्षित थ्रेड प्रतिबद्धता त्या हालचालीमध्ये व्यत्यय आणू शकते.
डोके आसन आणि स्क्रू लांबीचा सांध्यावर कसा परिणाम होतो?
स्क्रू हेडला योग्य बेअरिंग पृष्ठभाग आवश्यक आहे आणि कनेक्शनला वापरण्यायोग्य थ्रेड एंगेजमेंट आवश्यक आहे. एकत्र केलेल्या स्थितीत दोन्ही तपासा.
पॅन हेड साधारणपणे डोक्याच्या खाली असलेल्या आसनाच्या विरुद्ध असते. फ्लश देखावा तयार करण्यासाठी ते अनुपयुक्त प्लास्टिकच्या पृष्ठभागावर चालवले जाऊ नये. जेथे डोके विश्रांतीमध्ये बसते, तेथे विश्रांतीची भूमिती, ड्रायव्हरसाठी उर्वरित समर्थन आणि प्रवेश याची पुष्टी करा.
HENGZUAN पॅन हेड स्क्रूसाठी, घराच्या सीटच्या वास्तविक डोक्याच्या परिमाणांचे पुनरावलोकन करा. जर डोके काठाशी संपर्क साधत असेल, घटक बंद होण्याआधी प्लास्टिकला तिरपा किंवा दृश्यमानपणे विकृत करत असेल, तर वाढत्या टॉर्कमुळे भौमितिक जुळत नाही.
स्क्रूची लांबी वरच्या घटकासाठी आणि प्राप्त केलेल्या प्लास्टिकमध्ये प्रवेश करणार्या भागासाठी आवश्यक आहे. टॅपर्ड पॉइंट त्याच्या मागे थ्रेडेड विभागाप्रमाणे पूर्ण-प्रोफाइल प्रतिबद्धता प्रदान करत नाही. जास्त लांबीमुळे सांधे बंद होण्याआधी टीप तळाशी होऊ शकते.
जेव्हा पुरेशी बॉस खोली उपलब्ध असते तेव्हा एक लांब स्क्रू अतिरिक्त प्रतिबद्धता प्रदान करू शकतो. अनुपयुक्त छिद्र किंवा खराब झालेल्या धाग्याची भरपाई करण्यासाठी जोडलेली लांबी वापरण्याऐवजी परिणामी अंतर्भूत वर्तन आणि तळाच्या मंजुरीची पुष्टी करा.
प्लास्टिक न काढता घट्ट टॉर्क कसा सेट करू शकता?
टोर्क घालणे, घट्ट करणे आणि स्ट्रिपिंग करणे
स्क्रू आत जाताना, डोके त्याच्या आसनावर पोहोचण्यापूर्वी जास्तीत जास्त टॉर्क इन्सर्शन टॉर्क आहे. बसल्यानंतर कनेक्शन पूर्ण करण्यासाठी घट्ट टॉर्क लागू केला जातो. स्ट्रिपिंग टॉर्क प्लॅस्टिकच्या धाग्याचे अपयश दर्शवते. सामान्य असेंब्ली मागणी आणि भाग आणि उपकरणांमध्ये फरक सामावून घेण्यात अयशस्वी होण्याच्या दरम्यान संयुक्तला पुरेसे वेगळे करणे आवश्यक आहे.
बॉस, डोके बसण्याची जागा किंवा स्क्रू प्लास्टिकच्या धाग्याच्या पट्ट्यांपूर्वी अयशस्वी होऊ शकतात. वापरता येण्याजोग्या सेटिंगने प्रथम संबंधित बिघाड होण्याआधी भिन्नता आणणे आवश्यक आहे, ज्यामध्ये क्रॅकिंग, हेड पुल-थ्रू किंवा स्क्रूचे नुकसान शक्य आहे.
टॉर्क थ्रेड्स आणि डोक्याच्या खाली घर्षणावर देखील अवलंबून असतो. फिनिश बदलणे, वंगण जोडणे किंवा घटक पृष्ठभाग बदलणे हे मोजलेले टॉर्क आणि क्लॅम्पिंगमधील संबंध बदलू शकते. इतर स्क्रू आणि गृहनिर्माण संयोजनातील टॉर्क मूल्य सध्याच्या संयुक्तसाठी अपुरा पुरावा आहे.
वास्तविक भागांवर चाचणी विधानसभा
सेटिंग स्थापित करण्यासाठी प्रतिनिधी घटक आणि नियंत्रित असेंबली प्रक्रिया वापरा. एक व्यावहारिक क्रम आहे:
- घटकांची पुष्टी करा. स्क्रू, राळ ग्रेड, छिद्र आणि बॉसचे परिमाण, बसण्याची व्यवस्था आणि पृष्ठभागाची स्थिती रेकॉर्ड करा.
- समाविष्ट करणे आणि बसणे यांचे निरीक्षण करा. स्क्रू योग्यरित्या प्रवेश करत असल्याचे तपासा आणि साधन थांबण्यापूर्वी भाग बंद करा. टॉर्क आणि रोटेशन रेकॉर्ड, जेथे उपलब्ध असेल, ते या टप्प्यांमध्ये फरक करण्यास मदत करू शकतात.
- चाचणीच्या तुकड्यांवर अपयशी वर्तन स्थापित करा. जास्त घट्ट केल्याने प्लॅस्टिकच्या धाग्याचे पट्टे पडतात, बॉसला तडे जाते, सीट खराब होते की आणखी एक बिघाड होतो हे ठरवा. उत्पादन असेंब्लीमध्ये विनाशकारी चाचण्यांचे नमुने वापरू नका.
- प्रतिनिधी भिन्नतेमध्ये कार्यरत सेटिंग तपासा. एका यशस्वी असेंब्लीवर अवलंबून न राहता संबंधित भोक सहनशीलता आणि घटक परिस्थिती समाविष्ट करा.
- प्रमाणित प्रक्रिया रेकॉर्ड करा. साधन, गती, कट-ऑफ पद्धत आणि स्क्रू स्थिती चाचणीशी सुसंगत ठेवा आणि उत्पादनात वापरण्यापूर्वी बदलांचे पुनरावलोकन करा.
खालील निरीक्षणे थेट तपास करण्यास मदत करतात; प्रत्येकाची एकापेक्षा जास्त कारणे असू शकतात.
| विधानसभा निरीक्षण | प्रथम काय तपासावे |
| स्क्रू आत जाताना बॉस क्रॅक होतो | भोक आकार आणि आकार, सभोवतालची भिंत, धागा भूमिती आणि संरेखन. |
| एक अंतर शिल्लक असताना स्क्रू थांबतो | अंध-भोक खोली, वरच्या भागात अनपेक्षित व्यस्तता आणि डोके बसणे. |
| सांधे घट्ट न करता स्क्रू फिरत राहतो | प्लॅस्टिक थ्रेडचे नुकसान, उपलब्ध प्रतिबद्धता आणि डोक्याच्या खाली स्थिती. |
| समान साधन सेटिंग्ज विसंगत परिणाम देतात | छिद्र भिन्नता, सामग्री स्थिती, स्क्रू पृष्ठभाग स्थिती आणि साधन कामगिरी. |
यशस्वी आसन आणि नुकसान यांच्यातील मार्जिन खूपच अरुंद असल्यास, कनेक्शन डिझाइनवर पुन्हा भेट द्या. उच्च साधन सेटिंग निवडणे एक स्थिर असेंब्ली विंडो तयार करू शकत नाही ज्याचा संयुक्त स्वतःच अभाव आहे.
वारंवार असेंब्ली आणि सेवा शर्तींमध्ये काय बदल होतात?
पुनरावृत्ती झालेल्या असेंब्लीला स्वतःचे मूल्यांकन आवश्यक आहे. सुरुवातीच्या स्थापनेदरम्यान, स्क्रू वीण धागा तयार करतो. पुन्हा एकत्र केल्यावर, तो कट न करता किंवा प्रतिस्पर्धी मार्ग न बनवता विद्यमान थ्रेडचे अनुसरण केले पाहिजे. काळजीपूर्वक प्रारंभ करा आणि खराब झालेले धागे किंवा स्क्रू तपासा जे यापुढे बसत नाहीत आणि इच्छेनुसार धरून ठेवतात.
प्लास्टिकमध्ये स्व-टॅपिंग स्क्रूसाठी सार्वत्रिक पुनर्वापर संख्या नाही. जेथे गृहनिर्माण देखभालीसाठी उघडले जाईल, इच्छित घटकांवर आवश्यक वेगळे करणे आणि पुन्हा एकत्र करणे क्रम तपासा. देखभाल कर्मचारी प्रत्यक्षात वापरतील असेंब्ली पद्धत समाविष्ट करा.
सेवा शर्ती कडक झाल्यानंतर लगेच अनुपस्थित असलेल्या समस्या देखील उघड करू शकतात. सतत लोडिंग किंवा तापमान बदलांच्या अंतर्गत भागांसाठी, कनेक्शन आवश्यक क्लॅम्पिंग राखून ठेवते की नाही हे मूल्यांकन करा आणि इच्छित परिस्थितीनुसार कार्य करा. स्क्रूला आणखी वळवून टॉर्क तपासल्याने उर्वरित क्लॅम्प लोडचे थेट मोजमाप होत नाही.
रासायनिक सुसंगतता देखील तपासा. स्नेहक, साफसफाईचे एजंट आणि उत्पादन अवशेष काही प्लास्टिकवर परिणाम करू शकतात आणि तणाव क्रॅकमध्ये योगदान देतात, जे असेंब्लीनंतर दिसू शकतात. इन्सर्शन रेझिस्टन्स कमी करण्यासाठी असत्यापित स्नेहक जोडल्याने मूल्यांकन करण्याच्या स्थितीत बदल होतो.
प्लॅस्टिकसाठी स्व-टॅपिंग स्क्रू निवडणे म्हणजे स्क्रू, सामग्री, छिद्र, सीट आणि असेंब्ली प्रक्रिया एक कनेक्शन म्हणून पुष्टी करणे. ला हेंगझुआनशी तुमच्या प्लास्टिक फास्टनिंगच्या आवश्यकतांवर चर्चा करा, राळ ग्रेड, छिद्र आणि बॉसचे रेखाचित्र, इच्छित स्क्रू परिमाणे, असेंबली आणि देखभाल आवश्यकता आणि प्रमाण प्रदान करा.