फास्टनर म्हणजे काय? प्रकार, कार्ये आणि औद्योगिक उपयोग
फास्टनर म्हणजे काय? प्रकार, कार्ये आणि औद्योगिक उपयोग
2026-09-30 14:10:43
फास्टनर हा हार्डवेअर घटक आहे जो यांत्रिकरित्या भाग जोडतो किंवा सुरक्षित करतो. सामान्य उदाहरणांमध्ये स्क्रू, बोल्ट, नट आणि रिवेट्स समाविष्ट आहेत; वॉशर अनेक फास्टनिंग असेंब्लीमध्ये वापरल्या जाणाऱ्या घटकांना आधार देतात. काही जोडणी थ्रेडेड फास्टनर्स काढून टाकून तोडली जाऊ शकतात, तर इतर, जसे की रिवेटेड जॉइंट्स, सामान्यपणे फास्टनर काढताना नष्ट करणे आवश्यक असते. औद्योगिक कामात, फास्टनर ओळखणे म्हणजे त्याचा आकार ओळखण्यापेक्षा अधिक. ते काय जोडते, कनेक्शन कसे भार वाहते आणि कोणती परिमाणे, साहित्य आणि स्थापना परिस्थिती ते योग्य बनवते हे उपयुक्त प्रश्न आहेत. रूफिंग स्क्रू, पाईप-सपोर्ट यू-बोल्ट आणि फाउंडेशन अँकर सर्व सुरक्षित भाग आहेत, परंतु ते भिन्न कार्य करतात.
फास्टनर्सचे मुख्य प्रकार काय आहेत?
उत्पादनाच्या नावापासून कनेक्टिंग यंत्रणा विभक्त केल्यावर फास्टनर्सचे मुख्य प्रकार आणि त्यांचे उपयोग समजून घेणे सोपे आहे. "थ्रेडेड" घटक कसे गुंततात याचे वर्णन करतात. "यू-बोल्ट" फॉर्मचे वर्णन करते, तर "अँकर बोल्ट" अनुप्रयोगाचे वर्णन करते. या श्रेणी ओव्हरलॅप करू शकतात.
थ्रेडेड फास्टनर्स: स्क्रू, बोल्ट आणि नट
पारंपारिक बोल्ट केलेल्या जॉइंटमध्ये, बोल्ट क्लिअरन्स होलमधून जातो आणि वेगळ्या नटमध्ये गुंततो. बोल्टला बाह्य धागा असतो, तर नट जुळणारा अंतर्गत धागा पुरवतो. एकत्रितपणे, ते बोल्ट हेड आणि नट दरम्यान जोडलेले भाग पकडू शकतात.
एक स्क्रू विद्यमान थ्रेडेड होलमध्ये गुंतवू शकतो किंवा योग्य सामग्रीमध्ये वीण धागा तयार करू शकतो. मशीन स्क्रू, सेल्फ-टॅपिंग स्क्रू आणि सेल्फ-ड्रिलिंग स्क्रू या सर्वांसाठी समान छिद्र तयार करण्याची आवश्यकता नाही. टोकदार टोक हा स्क्रू आणि बोल्टमधील सार्वत्रिक फरक नाही आणि केवळ हेक्सागोनल हेड फास्टनर कसे स्थापित करावे हे स्थापित करत नाही. [२][1]
व्यावहारिक प्रारंभ बिंदू कनेक्शन आहे: ते वेगळे नट, एक टॅप केलेले छिद्र किंवा स्थापनेदरम्यान बनवलेला धागा वापरते? उत्पादनांची नावे कुटुंब शोधण्यात मदत करतात; रेखाचित्र आणि तपशील अचूक भाग स्थापित करतात.
सामान्य फास्टनर्स आणि सहायक घटक
घटक
कनेक्शनमध्ये मुख्य भूमिका
नमुनेदार औद्योगिक उदाहरण
बोल्ट
भाग सुरक्षित करण्यासाठी वीण धाग्यासह, सामान्यतः वेगळ्या नटसह कार्य करते
कंस आणि उपकरणे असेंब्ली
नट
थ्रेडेड असेंब्लीमध्ये अंतर्गत थ्रेड प्रदान करते
बोल्ट किंवा थ्रेडेड लेगसाठी वीण घटक
स्व-टॅपिंग स्क्रू
योग्य सामग्रीमध्ये वीण धागा तयार करतो किंवा कापतो
तयार-होल शीट-मेटल असेंब्ली
स्व-ड्रिलिंग स्क्रू
थ्रेडेड फास्टनिंग सेक्शनसह ड्रिलिंग पॉइंट एकत्र करते
सुसंगत आधार सामग्रीशी जोडलेले मेटल पॅनेल
यू-बोल्ट
एक घटक टिकवून ठेवण्यासाठी वाकलेले शरीर आणि थ्रेडेड पाय वापरते
पाईप-सपोर्ट असेंब्ली
कास्ट-इन अँकर बोल्ट
एम्बेडेड फिक्सिंगशी वरील-ग्राउंड असेंबली कनेक्ट करते
उपकरणे किंवा स्तंभ बेस कनेक्शन
फ्लॅट वॉशर
बोल्ट हेड किंवा नट अंतर्गत एक बेअरिंग पृष्ठभाग प्रदान करते
बोल्ट केलेल्या संयुक्त मध्ये सहायक घटक
ही उदाहरणे भिन्न भूमिकांचे वर्णन करतात, अदलाबदल करण्यायोग्य पर्याय नाहीत. वॉशर नटची जागा नाही आणि एका शीट-मेटल कनेक्शनसाठी योग्य असलेला स्क्रू जाड सपोर्टसाठी आपोआप योग्य नाही. द बोल्ट श्रेणी जेव्हा असेंब्ली पारंपारिक बोल्ट-आणि-नट कनेक्शनसाठी कॉल करते तेव्हा एक उपयुक्त प्रारंभिक बिंदू आहे. [३]
यू-बोल्ट आणि अँकर बोल्ट हे ऍप्लिकेशन-विशिष्ट फॉर्म आहेत
यू-बोल्टमध्ये वाकलेला विभाग आणि दोन थ्रेडेड पाय असतात. त्याचा आकार त्या घटकाभोवती न जाता एखाद्या घटकाभोवती जाऊ देतो. त्याऐवजी कास्ट-इन अँकर बोल्टमध्ये एम्बेडेड विभाग असतो आणि वरील-ग्राउंड कनेक्शनसाठी एक्सपोज केलेला थ्रेडेड विभाग असतो. दोन्ही विस्तीर्ण फास्टनर कुटुंबातील आहेत; थ्रेडेड फास्टनिंगच्या बाहेर वेगळी श्रेणी नाही. [६][७]
नॉन-थ्रेडेड फास्टनर्स आणि वॉशर्सची भूमिका
फास्टनर्समध्ये नेहमी धागे नसतात. रिवेट्स कायमस्वरूपी कनेक्शन तयार करतात, तर पिन घटक शोधू शकतात किंवा ठेवू शकतात. फास्टनर अनस्क्रू करून रिव्हेटेड कनेक्शन सामान्यतः तोडले जात नाही, म्हणून देखभाल प्रवेश कोणत्या कनेक्शन पद्धती योग्य आहे यावर प्रभाव टाकू शकतो. [1]
वॉशर्सना स्वतंत्र स्पष्टीकरण आवश्यक आहे. फ्लॅट वॉशर बेअरिंग पृष्ठभागावर संपर्क पसरवतो आणि बोल्ट हेड किंवा नटच्या खाली असलेल्या सामग्रीचे संरक्षण करू शकतो. हे स्वतःच क्लॅम्प फोर्स तयार करत नाही आणि सैल होण्यापासून रोखण्यासाठी गृहीत धरले जाऊ नये. त्याचा आतील व्यास, बाहेरील व्यास, जाडी आणि कडकपणा ते हस्तक्षेप न करता, वाकणे किंवा जास्त प्रमाणात एम्बेड न करता त्याची समर्थनाची भूमिका पार पाडू शकते की नाही यावर परिणाम करते. [४]
फास्टनर्स भाग एकत्र कसे ठेवतात?
थ्रेड एंगेजमेंट आणि क्लॅम्पिंग एकत्र काम
बोल्ट आणि नटने जोडलेल्या दोन प्लेट्सचा विचार करा. बेअरिंग पृष्ठभाग बसल्यानंतर, नियंत्रित घट्टपणा बोल्टला ताणतो आणि प्लेट्स कॉम्प्रेस करतो. बोल्टमधील प्रारंभिक तन्य बल हे त्याचे प्रीलोड आहे; संबंधित कॉम्प्रेशन संयुक्त एकत्र ठेवते. धागा हा भाराच्या मार्गाचा भाग आहे, फक्त एक सर्पिल नाही जो नट घसरणे थांबवतो.
योग्यरित्या डिझाइन केलेल्या प्रीलोडेड जॉइंटमध्ये, बोल्ट लोड वाढवताना बाह्य विभक्त शक्ती भागांमधील कॉम्प्रेशन कमी करते. भार सामायिक करण्याचा मार्ग बोल्ट आणि जोडलेल्या भागांच्या कडकपणावर अवलंबून असतो. संयुक्त वेगळे झाल्यास, त्याचे वर्तन बदलते. म्हणूनच आवश्यक घट्ट करण्याच्या प्रक्रियेशिवाय योग्य दिसणारा बोल्ट स्थापित केल्याने कनेक्शन समाधानकारक असल्याचे स्थापित होत नाही. [1]
घट्ट करणे टॉर्क आणि क्लॅम्प फोर्स समान प्रमाणात नाहीत. थ्रेड्सवर आणि टर्निंग हेड किंवा नटच्या खाली घर्षण दिलेले टॉर्क किती प्रीलोड तयार करते यावर प्रभाव पाडते. स्नेहन किंवा कोटिंग बदलल्याने ते नाते बदलू शकते. दुसऱ्या असेंब्लीमधून कॉपी केलेले टॉर्क व्हॅल्यू ही सार्वत्रिक स्थापना सूचना नाही, जरी नाममात्र बोल्ट व्यास समान असला तरीही. [1]
सेल्फ-टॅपिंग स्क्रू कसे कार्य करतात?
सेल्फ-टॅपिंग स्क्रू योग्य सामग्रीमध्ये प्रवेश केल्यावर वीण धागा तयार करतात किंवा कापतात. अनेक मेटल ऍप्लिकेशन्समध्ये, छिद्र प्रथम तयार केले जाते. त्याचा व्यास महत्त्वाचा आहे: एक अनुपयुक्त छिद्र खूप कमी प्रतिबद्धता सोडू शकतो किंवा स्थापनेदरम्यान जास्त प्रतिकार निर्माण करू शकतो. “सेल्फ-टॅपिंग” थ्रेड निर्मितीचे वर्णन करते, कोणत्याही सब्सट्रेटमधून ड्रिल करण्याची अमर्याद क्षमता नाही.
सेल्फ-ड्रिलिंग स्क्रू एक ड्रिलिंग पॉइंट जोडतात, ज्यामुळे सुसंगत उत्पादनांना ड्रिल करता येते, धागा तयार होतो आणि एकाच ऑपरेशनमध्ये बांधता येतो. दोन वैशिष्ट्ये अद्याप वेगळे करणे आवश्यक आहे: ड्रिलिंग क्षमता, बिंदू ज्या सामग्रीमध्ये प्रवेश करू शकतो त्याबद्दल संबंधित आहे, आणि क्लॅम्पिंग जाडी, जे स्क्रू सुरक्षित करू शकतील असेंब्लीशी संबंधित आहे. लांब स्क्रूमध्ये आपोआप जास्त ड्रिलिंग क्षमता नसते. [३]
ची तपशीलवार तुलना सेल्फ-ड्रिलिंग वि सेल्फ-टॅपिंग स्क्रू विविध तयारी आवश्यकता स्पष्ट करते. मूलभूत फास्टनर ओळखण्यासाठी, कनेक्शनला विद्यमान छिद्र, विद्यमान थ्रेड किंवा सब्सट्रेटसाठी योग्य असलेल्या ड्रिलिंग पॉइंटची आवश्यकता आहे की नाही हा महत्त्वाचा फरक आहे.
औद्योगिक प्रकल्पांमध्ये फास्टनर्स कशासाठी वापरले जातात?
मेटल रूफिंग आणि पॅनेल कनेक्शन
रूफिंग फास्टनर्स शीट्स किंवा पॅनेलला आधारभूत संरचनेशी जोडतात, परंतु दृश्यमान छताची शीट त्या कनेक्शनचा फक्त एक भाग आहे. सपोर्ट मटेरियल, सपोर्ट जाडी, पॅनल बिल्ड-अप आणि सीलिंग व्यवस्था या सर्व गोष्टी आवश्यक उत्पादनावर प्रभाव टाकतात. समान बाह्य स्वरूप भिन्न फास्टनिंग स्थिती लपवू शकते.
उदाहरणार्थ, सपोर्ट स्टील, लाकूड किंवा इतर सामग्री आहे की नाही हे ओळखल्याशिवाय स्व-टॅपिंग रूफिंग स्क्रूची विनंती अपूर्ण आहे. स्क्रू प्राप्त सामग्री तसेच त्याच्या वरील स्तरांना अनुरूप असणे आवश्यक आहे. जेथे सीलिंग वॉशर निर्दिष्ट केले आहे, तेथे बसण्याची खोली ही दुसरी नियंत्रित स्थापना स्थिती बनते. जास्त बसण्याच्या टॉर्कमुळे वॉशर खराब होऊ शकतो किंवा तयार झालेला धागा काढून टाकू शकतो, त्यामुळे अधिक घट्ट करणे योग्य स्क्रू आणि इंस्टॉलेशन सेटिंगचा पर्याय नाही. [५]
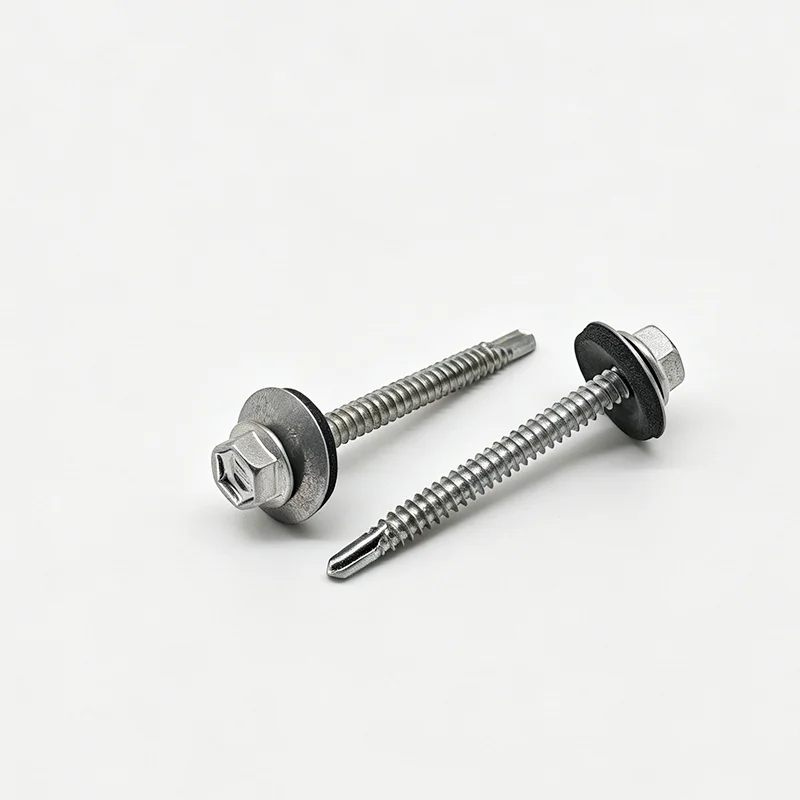
Wotu च्या कॅटलॉगमध्ये सूचीबद्ध केलेले एक उत्पादन आहे बाँड वॉशरसह हेक्स-हेड सेल्फ-ड्रिलिंग स्क्रू. हे ड्रिलिंग, फास्टनिंग आणि डोक्यावर वॉशर यांच्यातील संबंध स्पष्ट करते. विशिष्ट छताची निवड केवळ वॉशरच्या उपस्थितीपेक्षा अचूक स्क्रू तपशील आणि छप्पर-प्रणालीच्या आवश्यकतांवर अवलंबून असते.
यंत्रसामग्री, पाईप समर्थन आणि पाया
यंत्रसामग्रीमध्ये, बोल्ट आणि नट असे कनेक्शन देऊ शकतात जे वेगळे करण्यासाठी प्रवेशयोग्य आहेत. डोके आणि नट यांना वापरण्यायोग्य बेअरिंग पृष्ठभागांची आवश्यकता असते आणि इंस्टॉलेशन टूलसाठी जागा असणे आवश्यक आहे. उपलब्ध साधनाद्वारे पोहोचू शकत नाही अशी हेड शैली निर्दिष्ट केल्याने थ्रेड फिट असताना देखील असेंबली समस्या निर्माण होऊ शकते. [1]
पाईप सपोर्ट वेगळ्या भूमितीचा परिचय देतात. यू-बोल्टसह, प्राप्त होणारी छिद्रे थ्रेडेड पायांसह संरेखित करणे आवश्यक आहे, तर वाकलेला विभाग राखून ठेवलेल्या घटकास सामावून घेणे आवश्यक आहे. केवळ थ्रेडचा व्यास हा फिट परिभाषित करत नाही: अंतर्गत रुंदी, अंतर्गत उंची, बेंड फॉर्म आणि उपलब्ध थ्रेडची लांबी देखील महत्त्वाचे आहे. [६]
फाउंडेशन कनेक्शन दुसर्या क्रमाचे अनुसरण करतात. कास्ट-इन अँकर बोल्ट काँक्रिट प्लेसमेंटच्या आधी ठेवलेले असतात, त्यांच्या उघडलेल्या थ्रेड्सचा बेस प्लेट आणि नट व्यवस्थेशी समन्वय साधला जातो. त्यांचा एम्बेड केलेला भाग सामान्य थ्रू-बोल्टप्रमाणे निवडलेला नाही. हे स्पष्टीकरण कास्ट-इन उत्पादनांशी संबंधित आहे; ते विस्तार अँकर किंवा ॲडेसिव्ह अँकरिंग सिस्टीम त्यांच्याशी अदलाबदल करण्यायोग्य बनवत नाही. [७]
अर्जासाठी योग्य फास्टनर काय ठरवते?
सब्सट्रेट आणि संयुक्त भूमिती जुळवा
जे कनेक्ट केले जात आहे त्यापासून प्रारंभ करा. संपूर्ण वर्णन सामग्री, प्रत्येक थराची जाडी, छिद्र व्यवस्था आणि वीण धागा किंवा नट ओळखते. हे प्राप्त करणाऱ्या थ्रेडला प्रत्यक्षात गुंतवणाऱ्या भागापासून फास्टनरची एकूण लांबी देखील वेगळे करते. त्या व्यस्ततेच्या बाहेर अतिरिक्त लांबी, स्वतःहून, कनेक्शन मजबूत करत नाही. [1]
एक प्रातिनिधिक उदाहरण नाते दर्शवते. समजा मूळ बोल्ट कायम ठेवताना ब्रॅकेट जाड आवृत्तीमध्ये बदलला आहे. बोल्टची जास्त लांबी आता क्लॅम्प केलेल्या भागांनी व्यापलेली आहे, नटसाठी कमी उपलब्ध आहे. वॉशर जोडल्याने स्टॅक देखील बदलतो. संबंधित तपासणी म्हणजे बोल्ट अजूनही छिद्रातून जातो की नाही हेच नाही; सुधारित असेंब्ली त्याच्या डिझाइनसाठी आवश्यक असलेली प्रतिबद्धता आणि मंजुरी राखून ठेवते की नाही.
एक आकारमान रेखाचित्र हे तपासणे शक्य करते. ते क्लॅम्प केलेली जाडी, वॉशर व्यवस्था, धाग्याची लांबी आणि वीण घटक ओळखले पाहिजे. हेच भौमितिक तर्क आंधळ्या टॅप केलेल्या छिद्रावर लागू होते: जर स्क्रूची टीप त्या भागाच्या विरूद्ध डोके बसण्यापूर्वी तळाशी पोहोचली, तर वळणाचा प्रतिकार हा भाग पकडला गेल्याचा पुरावा म्हणून घेतला जाऊ शकत नाही. उपलब्ध खोली आणि वापरण्यायोग्य थ्रेडेड खोली म्हणून रेखांकनावर फरक करणे आवश्यक आहे.
वेगळे आकार, सामर्थ्य आणि पृष्ठभाग संरक्षण
भाग एकत्र बसतात की नाही याचे उत्तर आयामी सुसंगतता देते. यांत्रिक गुणधर्म फास्टनर आणि त्याचे वीण घटक आवश्यक भारांसाठी योग्य आहेत की नाही याचे उत्तर देतात. पृष्ठभाग संरक्षण वेगळ्या प्रश्नाचे निराकरण करते: निर्दिष्ट सामग्री आणि फिनिश सेवा वातावरणाशी कसे संबंधित आहेत. यापैकी कोणताही चेक इतरांची जागा घेत नाही.
समान व्यास आणि लांबीचे दोन बोल्ट थ्रेड पिच, थ्रेडेड लांबी, सामग्री, ताकद आणि फिनिशमध्ये भिन्न असू शकतात. त्याचप्रमाणे, बोल्टवर सुरू होणारे नट हे सिद्ध करत नाही की संपूर्ण असेंब्ली त्याच्या यांत्रिक वैशिष्ट्यांची पूर्तता करते. बेअरिंग पृष्ठभाग आणि वॉशर मूल्यांकनाचा भाग राहतात, विशेषतः जेव्हा जोडलेली सामग्री तुलनेने मऊ असते. [1][1]
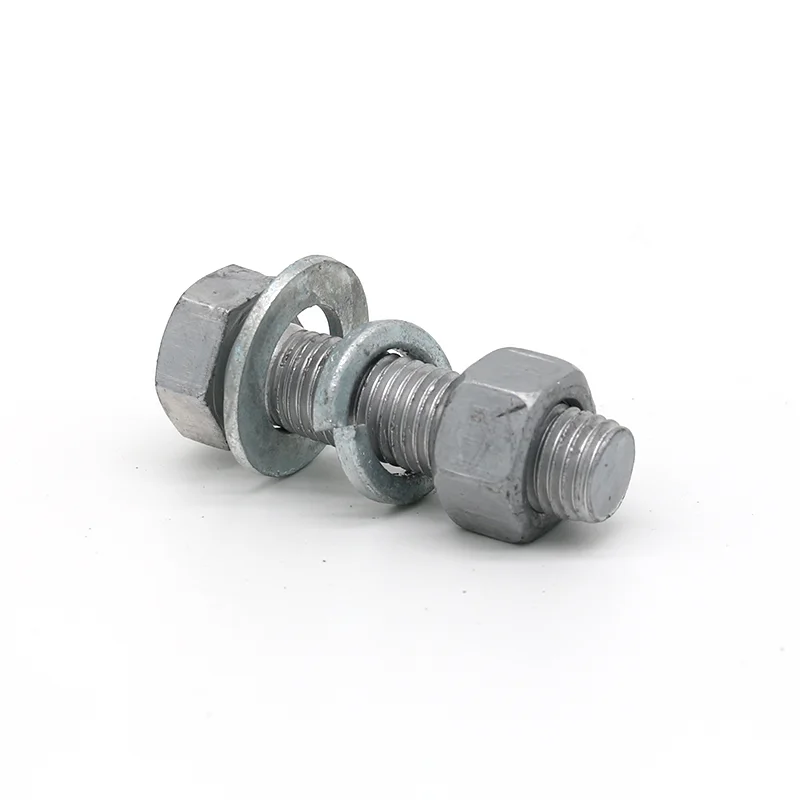
द हॉट-डिप गॅल्वनाइज्ड हेक्स-बोल्ट उत्पादन श्रेणी अर्धवट थ्रेडेड आणि पूर्ण थ्रेडेड फॉर्म, जुळणारे नट आणि वॉशर सेट उपलब्ध आहेत. हे असेंब्ली ड्रॉईंगच्या विरूद्ध निराकरण करण्यासाठी उत्पादनाची निवड आहे, समान लांबीचा प्रत्येक बोल्ट दुसऱ्यासाठी बदलू शकतो असे मानण्याचे कारण नाही.
सत्यापन तितकेच विशिष्ट ठेवा. एक मितीय तपासणी सांगितलेली भूमिती तपासते. मटेरियल किंवा मेकॅनिकल-मालमत्ता रेकॉर्ड ओळखल्या जाणाऱ्या सामग्री किंवा सामर्थ्याची आवश्यकता संबोधित करते. एक कोटिंग अहवाल निर्दिष्ट समाप्त संबोधित करतो. दृष्यदृष्ट्या समान नमुना आकार आणि तंदुरुस्त स्थापित करण्यात मदत करू शकतो, परंतु केवळ देखावा यापैकी प्रत्येक गुणधर्म स्थापित करू शकत नाही. [1]
लोड-बेअरिंग बांधकाम किंवा सुरक्षितता-गंभीर मशीनरीसाठी, मंजूर कनेक्शन डिझाइन आणि लागू इंस्टॉलेशन आवश्यकता निवड नियंत्रित करतात. सामान्य उत्पादन वर्णन हे लोड रेटिंग किंवा इंजिनियर असेंबली बदलण्यासाठी अधिकृतता नसते.
कोणती माहिती फास्टनर ओळखण्यात किंवा निर्दिष्ट करण्यात मदत करते?
एक उपयुक्त चौकशी फक्त "फास्टनर" या शब्दाने नव्हे तर कनेक्शनने सुरू होते. घटक काय सामील होतो ते स्पष्ट करा, रेखाचित्र किंवा विद्यमान पदनाम प्रदान करा आणि ज्ञात आवश्यकतांना अद्याप स्थापित करणे आवश्यक असलेल्या परिमाणांपासून वेगळे करा.
ड्रॉईंगमध्ये अशी वैशिष्ट्ये दर्शविली पाहिजे जी फिट होतात. पारंपारिक बोल्ट केलेल्या असेंब्लीसाठी, यामध्ये मेटिंग थ्रेड आणि क्लॅम्प्ड स्टॅकचा समावेश होतो. यू-बोल्टसाठी, रिसीव्हिंग-होल अंतर आणि अंतर्गत परिमाणे मध्यवर्ती बनतात. अँकर बोल्टसाठी, उघडलेले आणि एम्बेड केलेले भाग प्रकल्पाच्या तपशीलाशी सहमत असणे आवश्यक आहे. छायाचित्र कुटुंब ओळखण्यास मदत करते, परंतु ते परिमाण बदलू शकत नाही किंवा भौतिक शक्ती स्थापित करू शकत नाही.
ऑर्डरमध्ये वैयक्तिक फास्टनर्स किंवा पूर्ण असेंब्ली समाविष्ट आहेत की नाही ते सांगा. एकट्याने पुरवले जाणारे बोल्ट हे निर्दिष्ट नट आणि वॉशर असलेल्या बोल्ट सारखे कोटेशन स्कोप नसतात. प्रमाण, पॅकेजिंग आणि आवश्यक तपासणी नोंदी तांत्रिक व्याख्येसह असणे आवश्यक आहे जेणेकरून ऑफर केलेल्या वस्तू आणि स्वीकृती आवश्यकता स्पष्ट राहतील.
वोटू फास्टनर औद्योगिक आणि प्रकल्प खरेदीसाठी स्क्रू, बोल्ट, नट, यू-बोल्ट, अँकर बोल्ट आणि फ्लॅट वॉशर बनवते आणि पुरवते. कनेक्शन आणि तपशील तयार झाल्यावर, वापरा तांत्रिक चौकशी फॉर्म त्यांना एकत्र सबमिट करण्यासाठी. ऑफर केलेला भाग ओळखण्यासाठी कोटेशनला विचारा, जोडणीचे घटक आणि रेखांकनातील कोणतेही विचलन समाविष्ट आहे, त्यामुळे अंदाजे उत्पादनाच्या नावाऐवजी वास्तविक असेंब्लीने चर्चा सुरू होते.
M10–M24 U-bolt RFQ साठी, खरेदीदारांनी थ्रेडचा व्यास, आतील रुंदी, पाय किंवा एकूण लांबी, बेंड भूमिती, थ्रेडची लांबी, ऍप्लिकेशन व्यास, सामग्री किंवा ग्रेड आवश्यकता, पृष्ठभाग समाप्त, जुळणारे नट/वॉशर, प्रमाण आणि पॅकिंग आवश्यकता परिभाषित करणारे एक आकारमान रेखाचित्र पाठवावे. केवळ नाममात्र धाग्याचा आकार पुरेसा नाही कारण भिन्न मापन डेटा यू-बोल्ट तयार करू शकतात जे दिसतात […]
जुन्या मानकांविरुद्ध L-आकाराच्या अँकर बोल्टची ऑर्डर देताना, खरेदीदारांनी स्टँडर्डची सद्यस्थिती पडताळून पाहिली पाहिजे, प्रकल्पासाठी मंजूर केलेल्या तपशीलाची पुष्टी केली पाहिजे आणि खरेदी ऑर्डर जारी करण्यापूर्वी ड्रॉईंग, परिमाणे, साहित्य आणि फाउंडेशन इंटरफेसमध्ये समेट करा. उत्पादनाच्या पृष्ठावरील किंवा जुन्या रेखाचित्रावरील वारसा मानक क्रमांक हा स्वतःच पुरेसा पुरावा नाही की […]