फास्टनर के हो? प्रकार, प्रकार्य र औद्योगिक उपयोगहरू
फास्टनर के हो? प्रकार, प्रकार्य र औद्योगिक उपयोगहरू
2026-09-30 14:10:43
फास्टनर एक हार्डवेयर कम्पोनेन्ट हो जसले मेकानिकली रूपमा भागहरू जोड्दछ वा सुरक्षित गर्दछ। सामान्य उदाहरणहरूमा स्क्रू, बोल्ट, नट र रिभेट्स समावेश छन्; धुनेहरू धेरै फास्टनिङ एसेम्बलीहरूमा प्रयोग हुने सहायक कम्पोनेन्टहरू हुन्। केही जडानहरू थ्रेडेड फास्टनरहरू हटाएर भत्काउन सकिन्छ, जबकि अरूहरू, जस्तै रिभेटेड जोडहरू, सामान्यतया फास्टनर हटाउने क्रममा नष्ट गर्न आवश्यक छ। औद्योगिक कार्यमा, फास्टनर पहिचान गर्नु भनेको यसको आकार पहिचान गर्नु भन्दा बढी हो। उपयोगी प्रश्नहरू यो के जडान हुन्छ, जडानले कसरी लोड बोक्छ, र कुन आयाम, सामग्री र स्थापना अवस्थाहरूले यसलाई उपयुक्त बनाउँछ। एक छत पेंच, एक पाइप-सपोर्ट U-बोल्ट र एक फाउन्डेशन एङ्कर सबै सुरक्षित भागहरू, तर तिनीहरू फरक काम गर्छन्।
फास्टनर को मुख्य प्रकार के हो?
मुख्य प्रकारका फास्टनरहरू र तिनीहरूको प्रयोगहरू बुझ्न सजिलो हुन्छ जब जडान संयन्त्र उत्पादनको नामबाट अलग हुन्छ। "थ्रेडेड" ले कम्पोनेन्टहरू कसरी संलग्न हुन्छन् भनेर वर्णन गर्दछ। "U-bolt" ले फारमलाई वर्णन गर्दछ, जबकि "एंकर बोल्ट" ले एउटा अनुप्रयोगलाई वर्णन गर्दछ। यी वर्गहरू ओभरल्याप गर्न सक्छन्।
थ्रेडेड फास्टनर: स्क्रू, बोल्ट र नट
परम्परागत बोल्ट गरिएको जोइन्टमा, बोल्टले क्लियरेन्स प्वालहरू पार गर्छ र छुट्टै नट संलग्न गर्दछ। बोल्टमा बाहिरी धागो हुन्छ, जबकि नटले मिल्दो आन्तरिक धागो प्रदान गर्दछ। सँगै, तिनीहरूले बोल्ट हेड र नट बीच जोडिएको भागहरू क्ल्याम्प गर्न सक्छन्।
पेंचले अवस्थित थ्रेडेड प्वाल संलग्न गर्न सक्छ वा उपयुक्त सामग्रीमा मिलन थ्रेड सिर्जना गर्न सक्छ। मेशिन स्क्रू, सेल्फ-ट्यापिङ स्क्रू र सेल्फ-ड्रिलिंग स्क्रूहरू सबैलाई एउटै प्वाल तयारी आवश्यक पर्दैन। पोइन्ट गरिएको छेउ पेच र बोल्टहरू बीचको विश्वव्यापी भिन्नता होइन, र हेक्सागोनल हेडले मात्र फास्टनर कसरी स्थापना गर्नुपर्छ भनेर स्थापित गर्दैन। [२][1]
व्यावहारिक सुरुवात बिन्दु जडान हो: के यसले छुट्टै नट, ट्याप गरिएको प्वाल, वा स्थापनाको क्रममा बनाइएको थ्रेड प्रयोग गर्दछ? उत्पादन नामहरूले परिवार पत्ता लगाउन मद्दत गर्दछ; रेखाचित्र र विशिष्टताले सही भाग स्थापना गर्दछ।
सामान्य फास्टनर र समर्थन घटकहरू
कम्पोनेन्ट
जडानमा मुख्य भूमिका
विशिष्ट औद्योगिक उदाहरण
बोल्ट
भागहरू सुरक्षित गर्न एक मिलन थ्रेड, सामान्यतया एक अलग नट संग काम गर्दछ
कोष्ठक र उपकरण सम्मेलनहरू
नट
थ्रेड गरिएको असेंबलीमा आन्तरिक थ्रेड प्रदान गर्दछ
बोल्ट वा थ्रेडेड खुट्टाको लागि मिलन घटक
स्व-ट्यापिंग पेंच
उपयुक्त सामग्रीमा मिल्ने धागो बनाउँछ वा काट्छ
तयार-प्वाल पाना-धातु सम्मेलनहरू
स्व-ड्रिलिंग पेंच
थ्रेडेड बन्धन खण्डसँग ड्रिलिंग पोइन्ट जोड्छ
मिल्दो समर्थन सामग्रीसँग जोडिएको धातु प्यानलहरू
यू-बोल्ट
कम्पोनेन्ट कायम राख्नको लागि झुकेको शरीर र थ्रेडेड खुट्टाहरू प्रयोग गर्दछ
पाइप समर्थन सम्मेलनहरू
कास्ट-इन एंकर बोल्ट
एम्बेडेड फिक्सिङमा माथिको ग्राउन्ड असेंबली जडान गर्दछ
उपकरण वा स्तम्भ आधार जडानहरू
फ्ल्याट धुने
बोल्ट हेड वा नट मुनि एक असर सतह प्रदान गर्दछ
एक बोल्ट संयुक्त मा सहायक घटक
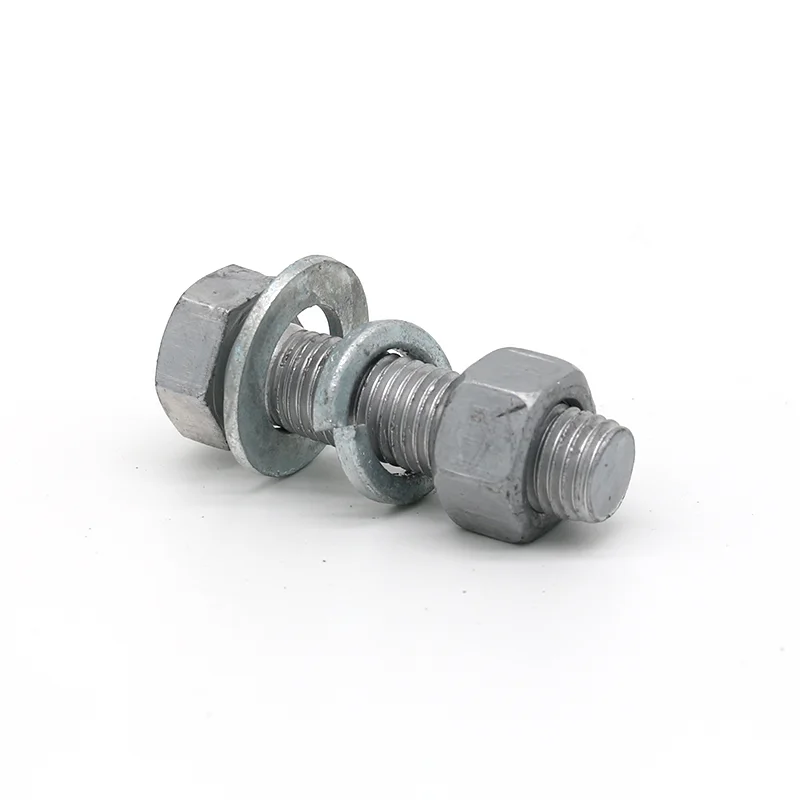
यी उदाहरणहरूले फरक भूमिकाहरू वर्णन गर्दछ, विनिमेय विकल्पहरू होइन। वाशर नटको लागि प्रतिस्थापन होइन, र एक पाना-मेटल जडानको लागि उपयुक्त पेंच मोटो समर्थनको लागि स्वचालित रूपमा उपयुक्त हुँदैन। द बोल्ट श्रेणी एक उपयोगी सुरूवात बिन्दु हो जब सम्मेलनले परम्परागत बोल्ट-र-नट जडानको लागि कल गर्दछ। [३]
U-बोल्ट र एंकर बोल्टहरू अनुप्रयोग-विशिष्ट फारमहरू हुन्
U-बोल्टमा झुकेको खण्ड र दुई थ्रेडेड खुट्टाहरू हुन्छन्। यसको आकारले यसलाई कम्पोनेन्ट मार्फत नभई कम्पोनेन्टको वरिपरि पार गर्न अनुमति दिन्छ। कास्ट-इन एङ्कर बोल्टको सट्टामा एम्बेडेड खण्ड र माथिको ग्राउन्ड जडानको लागि खुला थ्रेडेड खण्ड हुन्छ। दुबै फराकिलो फास्टनर परिवार भित्र पर्दछन्; न त थ्रेडेड बन्धन बाहिर छुट्टै वर्ग हो। [६][७]
गैर-थ्रेडेड फास्टनर्स र वाशरहरूको भूमिका
फास्टनरहरूसँग सधैं थ्रेडहरू हुँदैनन्। रिभेट्सले स्थायी जडानहरू सिर्जना गर्दछ, जबकि पिनहरूले कम्पोनेन्टहरू पत्ता लगाउन वा राख्न सक्छन्। फास्टनर खोलेर रिभेटेड जडान सामान्यतया भत्काइँदैन, त्यसैले मर्मतसम्भार पहुँचले कुन जडान विधि उपयुक्त छ भन्ने प्रभाव पार्न सक्छ। [1]
धुनेहरूलाई छुट्टै व्याख्या चाहिन्छ। फ्ल्याट धुनेले असर सतहमा सम्पर्क फैलाउँछ र बोल्ट हेड वा नट मुनिको सामग्रीलाई सुरक्षित गर्न सक्छ। यसले आफैले क्ल्याम्प बल सिर्जना गर्दैन र ढिलो हुनबाट रोक्नको लागि मान्नु हुँदैन। यसको भित्री व्यास, बाहिरी व्यास, मोटाई र कठोरताले यसले हस्तक्षेप नगरी, झुकाउने वा अत्यधिक इम्बेड नगरी आफ्नो सहायक भूमिका निर्वाह गर्न सक्छ कि गर्दैन भन्ने कुरालाई असर गर्छ। [४]
कसरी फास्टनरहरूले भागहरू सँगै समात्छन्?
थ्रेड संलग्नता र क्ल्याम्पिंग सँगै काम
बोल्ट र नटले जोडिएका दुई प्लेटहरूलाई विचार गर्नुहोस्। एकपटक बेयरिङ सतहहरू बसिसकेपछि, नियन्त्रित कसाइले बोल्टलाई फैलाउँछ र प्लेटहरूलाई कम्प्रेस गर्छ। बोल्टमा प्रारम्भिक तन्य बल यसको प्रीलोड हो; सम्बन्धित कम्प्रेसनले जोडलाई सँगै राख्छ। थ्रेड त्यसकारण लोड पथको भाग हो, नट खस्न रोक्ने सर्पिल मात्र होइन।
राम्रोसँग डिजाइन गरिएको प्रीलोडेड जोइन्टमा, बाहिरी अलग गर्ने बलले बोल्ट लोड बढाउँदै भागहरू बीचको कम्प्रेसन कम गर्छ। लोड सेयर गर्ने तरिका बोल्ट र जडान गरिएका भागहरूको कठोरतामा निर्भर गर्दछ। यदि जोड अलग हुन्छ भने, यसको व्यवहार परिवर्तन हुन्छ। यही कारणले आवश्यक कडा प्रक्रिया बिना सही देखिने बोल्ट स्थापना गर्दा जडान सन्तोषजनक छ भनेर स्थापित गर्दैन। [1]
टाइटनिङ टर्क र क्ल्याम्प बल एउटै मात्रा होइन। थ्रेडहरूमा र घुमाउने टाउको वा नटको मुनिको घर्षणले दिइएको टर्कले कति प्रिलोड उत्पादन गर्छ भन्ने कुरालाई प्रभाव पार्छ। स्नेहन वा कोटिंग परिवर्तन गर्नाले त्यो सम्बन्धलाई परिवर्तन गर्न सक्छ। अर्को एसेम्बलीबाट प्रतिलिपि गरिएको टर्क मान भनेको सार्वभौमिक स्थापना निर्देशन होइन, नाममात्र बोल्ट व्यास समान भए पनि। [1]
सेल्फ-ट्यापिङ स्क्रूले कसरी काम गर्छ?
सेल्फ-ट्यापिङ स्क्रूले उपयुक्त सामग्री प्रविष्ट गर्दा मिल्ने धागो बनाउँछ वा काट्छ। धेरै धातु अनुप्रयोगहरूमा, प्वाल पहिले तयार गरिन्छ। यसको व्यास महत्त्वपूर्ण छ: अनुपयुक्त प्वालले धेरै कम संलग्नता छोड्न सक्छ वा स्थापनाको क्रममा अत्यधिक प्रतिरोध सिर्जना गर्न सक्छ। "सेल्फ-ट्यापिङ" ले थ्रेड निर्माणको वर्णन गर्दछ, कुनै पनि सब्सट्रेट मार्फत ड्रिल गर्ने असीमित क्षमता होइन।
सेल्फ-ड्रिलिंग स्क्रूहरूले ड्रिलिंग पोइन्ट थप्छन्, मिल्दो उत्पादनहरूलाई ड्रिल गर्न, थ्रेड बनाउन र एउटै सञ्चालनमा बाँध्न अनुमति दिन्छ। दुई विनिर्देशहरू अझै पनि छुट्याउन आवश्यक छ: ड्रिलिंग क्षमता, जुन बिन्दुले प्रवेश गर्न सक्ने सामग्रीसँग सम्बन्धित छ, र clamping मोटाई, जसले स्क्रू सुरक्षित गर्न सक्ने असेंबलीसँग सम्बन्धित छ। लामो स्क्रूमा स्वचालित रूपमा ठूलो ड्रिलिंग क्षमता हुँदैन। [३]
को विस्तृत तुलना सेल्फ-ड्रिलिंग बनाम सेल्फ-ट्यापिङ स्क्रू विभिन्न तयारी आवश्यकताहरू व्याख्या गर्दछ। आधारभूत फास्टनर पहिचानको लागि, महत्त्वपूर्ण भिन्नता भनेको जडानलाई अवस्थित प्वाल, अवस्थित थ्रेड, वा सब्सट्रेटमा उपयुक्त ड्रिलिङ पोइन्ट चाहिन्छ।
औद्योगिक परियोजनाहरूमा फास्टनरहरू केका लागि प्रयोग गरिन्छ?
धातु छत र प्यानल जडानहरू
रूफिङ फास्टनरहरूले पानाहरू वा प्यानलहरूलाई समर्थन संरचनामा जडान गर्दछ, तर दृश्यात्मक छत पाना त्यो जडानको मात्र एक भाग हो। समर्थन सामग्री, समर्थन मोटाई, प्यानल निर्माण र सील व्यवस्था सबै आवश्यक उत्पादन प्रभाव। एउटै बाह्य उपस्थितिले विभिन्न बन्धन अवस्थाहरू लुकाउन सक्छ।
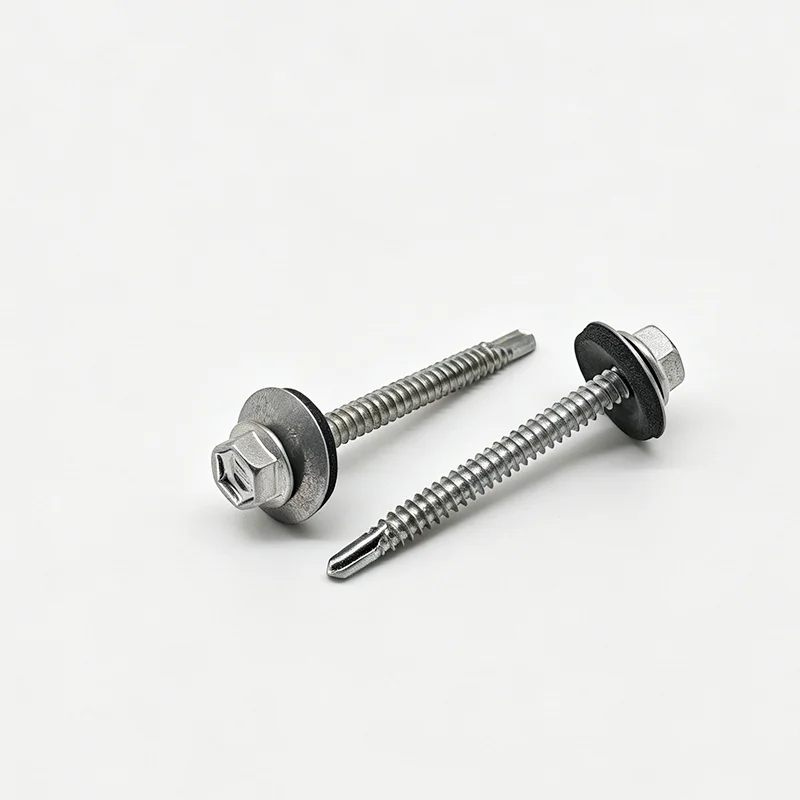
उदाहरणका लागि, सेल्फ-ट्यापिङ रूफिङ स्क्रूको लागि अनुरोध स्टिल, टिम्बर वा अन्य सामग्री हो कि भनेर पहिचान नगरी अपूर्ण हुन्छ। स्क्रू प्राप्त सामग्री र यसको माथिको तहहरू अनुरूप हुनुपर्छ। जहाँ सील वाशर निर्दिष्ट गरिएको छ, सिट गहिराई अर्को नियन्त्रित स्थापना अवस्था बन्छ। अत्याधिक सिट टर्कले वॉशरलाई हानि पुर्याउन सक्छ वा बनाइएको थ्रेडलाई फ्याँक्न सक्छ, त्यसैले कडा कडा बनाउन उपयुक्त स्क्रू र स्थापना सेटिङको विकल्प होइन। [५]
Wotu को क्याटलगमा सूचीबद्ध एक उत्पादन हो बन्डेड वाशरको साथ हेक्स-हेड सेल्फ-ड्रिलिंग स्क्रू। यसले ड्रिलिंग, बन्धन र टाउकोमा धुने बिचको सम्बन्धलाई चित्रण गर्दछ। विशेष छानाको छनोट अझै पनि धुने मेसिनको उपस्थितिको सट्टा सही स्क्रू विशिष्टता र छत-प्रणाली आवश्यकताहरूमा निर्भर गर्दछ।
मेसिनरी, पाइप समर्थन र आधारहरू
मेसिनरीमा, बोल्ट र नटहरूले जडानहरू प्रदान गर्न सक्छन् जुन विच्छेदनका लागि पहुँचयोग्य छन्। टाउको र नटलाई प्रयोगयोग्य असर सतहहरू चाहिन्छ, र त्यहाँ स्थापना उपकरणको लागि ठाउँ हुनुपर्छ। उपलब्ध उपकरणद्वारा पुग्न नसकिने हेड शैली निर्दिष्ट गर्दा थ्रेड फिट हुँदा पनि एसेम्बली समस्या सिर्जना गर्न सक्छ। [1]
पाइप समर्थन फरक ज्यामिति परिचय। U-बोल्टको साथ, प्राप्त गर्ने प्वालहरू थ्रेडेड खुट्टाहरूसँग पङ्क्तिबद्ध हुनुपर्छ, जबकि झुकिएको खण्डले राखिएको घटक समायोजन गर्नुपर्छ। थ्रेडको व्यासले मात्र यो फिट परिभाषित गर्दैन: आन्तरिक चौडाइ, आन्तरिक उचाइ, बेन्ड फारम र उपलब्ध थ्रेड लम्बाइ पनि महत्त्वपूर्ण छ। [६]
फाउन्डेशन जडानहरू अर्को अनुक्रम पछ्याउँछन्। कास्ट-इन एंकर बोल्टहरू कंक्रीट प्लेसमेन्ट अघि राखिन्छन्, तिनीहरूको खुला थ्रेडहरू आधार प्लेट र नट व्यवस्थासँग समन्वय गरिन्छ। तिनीहरूको इम्बेडेड भाग साधारण थ्रु-बोल्ट जस्तै चयन गरिएको छैन। यो स्पष्टीकरण कास्ट-इन उत्पादनहरू सम्बन्धित छ; यसले विस्तार एङ्करहरू वा टाँस्ने एङ्करिङ प्रणालीहरूलाई तिनीहरूसँग आदानप्रदान गर्न मिल्दैन। [७]
के एक आवेदन को लागी सही फास्टनर निर्धारण गर्दछ?
सब्सट्रेट र संयुक्त ज्यामिति मिलाउनुहोस्
जोडिएको कुराबाट सुरु गर्नुहोस्। एक पूर्ण विवरणले सामग्रीहरू, प्रत्येक तहको मोटाई, प्वाल व्यवस्था र मिलन थ्रेड वा नट पहिचान गर्दछ। यसले वास्तवमा प्राप्त थ्रेडलाई संलग्न गर्ने भागबाट कुल फास्टनर लम्बाइ छुट्याउन सक्छ। त्यो संलग्नता बाहिरको अतिरिक्त लम्बाइ आफैले जडानलाई बलियो बनाउँदैन। [1]
प्रतिनिधि उदाहरणले सम्बन्ध देखाउँछ। मान्नुहोस् कि कोष्ठकलाई बाक्लो संस्करणमा परिवर्तन गरिएको छ जबकि मूल बोल्ट राखिएको छ। बोल्टको अधिक लम्बाइ अब क्ल्याम्प गरिएका भागहरूले ओगटेको छ, नटको लागि कम उपलब्ध छोडेर। वाशर थप्दा स्ट्याक पनि परिवर्तन हुन्छ। सान्दर्भिक जाँच भनेको बोल्ट अझै प्वालबाट गुज्रिरहेको छ कि छैन भन्ने मात्र होइन; परिमार्जित सभाले यसको डिजाइनको लागि आवश्यक संलग्नता र क्लियरेन्सहरू कायम राख्छ कि हुँदैन भन्ने कुरा हो।
एक आयाम रेखाचित्रले यो जाँच सम्भव बनाउँछ। यसले क्ल्याम्प गरिएको मोटाई, धुने व्यवस्था, थ्रेडको लम्बाइ र मिलन कम्पोनेन्ट पहिचान गर्नुपर्छ। एउटै ज्यामितीय तर्कले अन्धा ट्याप गरिएको प्वालमा लागू हुन्छ: यदि स्क्रू टिप भागको विरुद्धमा हेड सिट अघि तल पुग्छ भने, घुमाउने प्रतिरोधलाई अंश क्ल्याम्प गरिएको प्रमाणको रूपमा लिन सकिँदैन। उपलब्ध गहिराइ र प्रयोगयोग्य थ्रेडेड गहिराई त्यसैले रेखाचित्रमा छुट्याउन आवश्यक छ।
अलग आकार, शक्ति र सतह संरक्षण
आयामी अनुकूलताले जवाफ दिन्छ कि भागहरू सँगै फिट हुन्छन्। मेकानिकल गुणहरूले जवाफ दिन्छ कि फास्टनर र यसको मिलन अवयवहरू आवश्यक भारहरूको लागि उपयुक्त छन्। सतह सुरक्षाले फरक प्रश्नलाई सम्बोधन गर्दछ: कसरी निर्दिष्ट सामग्री र फिनिश सेवा वातावरणसँग सम्बन्धित छ। यी मध्ये कुनै पनि चेकले अरूलाई प्रतिस्थापन गर्दैन।
एउटै व्यास र लम्बाइका दुई बोल्टहरू थ्रेड पिच, थ्रेडेड लम्बाइ, सामग्री, बल र फिनिशमा भिन्न हुन सक्छन्। त्यसैगरी, बोल्टमा सुरु हुने नटले पूर्ण एसेम्बलीले यसको मेकानिकल स्पेसिफिकेशन पूरा गर्छ भन्ने तथ्यले प्रमाणित गर्दैन। बियरिङ सतह र धुने यन्त्र मूल्याङ्कनको अंश रहन्छ, विशेष गरी जब जडान गरिएको सामग्री अपेक्षाकृत नरम हुन्छ। [1][1]
द हट-डिप जस्ती हेक्स-बोल्ट उत्पादन दायरा मिल्दो नट र धुने सेटहरू उपलब्ध छन्। यो विधानसभा रेखाचित्र विरुद्ध समाधान गर्न उत्पादन छनोट हो, समान समग्र लम्बाइको प्रत्येक बोल्टले अर्कोको लागि प्रतिस्थापन गर्न सक्छ भन्ने मान्नको कारण होइन।
प्रमाणीकरण समान रूपमा विशिष्ट राख्नुहोस्। एक आयामी निरीक्षणले भनिएको ज्यामिति जाँच गर्दछ। सामग्री वा मेकानिकल-सम्पत्ति रेकर्डले पहिचान गरिएको सामग्री वा बल आवश्यकतालाई सम्बोधन गर्दछ। एक कोटिंग रिपोर्ट निर्दिष्ट समाप्त सम्बोधन गर्दछ। एक दृश्य समान नमूना आकार र फिट स्थापना गर्न मद्दत गर्न सक्छ, तर उपस्थिति एक्लै ती सबै गुणहरू स्थापित गर्न सक्दैन। [1]
लोड-बेयरिङ निर्माण वा सुरक्षा-महत्वपूर्ण मेसिनरीहरूको लागि, अनुमोदित जडान डिजाइन र लागू स्थापना आवश्यकताहरूले चयनलाई नियन्त्रण गर्दछ। एक सामान्य उत्पादन विवरण लोड मूल्याङ्कन वा इन्जिनियर गरिएको विधानसभा परिवर्तन गर्न प्राधिकरण होइन।
कुन जानकारीले फास्टनर पहिचान गर्न वा निर्दिष्ट गर्न मद्दत गर्छ?
एक उपयोगी सोधपुछ जडानबाट सुरु हुन्छ, शब्द "फास्टनर" मात्र होइन। के कम्पोनेन्ट जोडिन्छ भनेर व्याख्या गर्नुहोस्, रेखाचित्र वा अवस्थित पदनाम प्रदान गर्नुहोस्, र ज्ञात आवश्यकताहरूलाई आयामहरूबाट छुट्याउन आवश्यक छ जुन अझै स्थापित हुन आवश्यक छ।
रेखाचित्रले फिट नियन्त्रण गर्ने सुविधाहरू देखाउनुपर्छ। परम्परागत बोल्ट गरिएको एसेम्बलीको लागि, यसमा मिलन थ्रेड र क्ल्याम्प गरिएको स्ट्याक समावेश छ। U-बोल्टको लागि, रिसिभिङ-होल स्पेसिङ र आन्तरिक आयामहरू केन्द्रीय हुन्छन्। एङ्कर बोल्टको लागि, खुला र इम्बेडेड भागहरू परियोजना विवरणसँग सहमत हुन आवश्यक छ। तस्बिरले परिवार पहिचान गर्न मद्दत गर्छ, तर यसले आयामहरू प्रतिस्थापन गर्न वा भौतिक शक्ति स्थापना गर्न सक्दैन।
अर्डरले व्यक्तिगत फास्टनरहरू वा पूर्ण एसेम्बलीहरू समेट्छ कि छैन भनी बताउनुहोस्। एक्लै आपूर्ति गरिएका बोल्टहरू निर्दिष्ट नट र वाशरहरू भएका बोल्टहरू जस्तै उद्धरण दायरा होइनन्। मात्रा, प्याकेजिङ्ग र आवश्यक निरीक्षण रेकर्डहरू प्राविधिक परिभाषाको साथ हुनुपर्छ ताकि प्रस्तावित वस्तुहरू र स्वीकृति आवश्यकताहरू स्पष्ट रहन्छन्।
Wotu फास्टनरले औद्योगिक र परियोजना खरिदका लागि स्क्रू, बोल्ट, नट, यू-बोल्ट, एन्कर बोल्ट र फ्ल्याट वाशरहरू उत्पादन र आपूर्ति गर्दछ। जब जडान र विशिष्टता तयार हुन्छ, प्रयोग गर्नुहोस् प्राविधिक सोधपुछ फारम तिनीहरूलाई सँगै पेश गर्न। प्रस्तावित भाग, मिलनका अवयवहरू र रेखाचित्रबाट कुनै पनि विचलन समावेश भएको पहिचान गर्न उद्धरणलाई सोध्नुहोस्, त्यसैले छलफल अनुमानित उत्पादनको नामको सट्टा वास्तविक सम्मेलनबाट सुरु हुन्छ।
M10–M24 U-बोल्ट RFQ को लागि, खरिदकर्ताहरूले थ्रेडको व्यास, भित्रको चौडाइ, खुट्टा वा समग्र लम्बाइ, बेन्ड ज्यामिति, थ्रेडको लम्बाइ, अनुप्रयोग व्यास, सामग्री वा ग्रेड आवश्यकता, सतह समाप्त, मिल्दो नट/वाशर, मात्रा, र प्याकिङ आवश्यकताहरू परिभाषित गर्ने आयामको रेखाचित्र पठाउनुपर्छ। नाममात्र थ्रेड साइज मात्र पर्याप्त छैन किनभने विभिन्न मापन डेटाले यू-बोल्टहरू उत्पादन गर्न सक्छ जुन देखिन्छ […]
पुरानो मानक विरुद्ध L-आकारको एङ्कर बोल्टहरू अर्डर गर्दा, खरीददारहरूले मानकको हालको स्थिति प्रमाणित गर्नुपर्छ, परियोजनाको लागि स्वीकृत स्पेसिफिकेशन पुष्टि गर्नुपर्छ, र खरिद अर्डर जारी गर्नु अघि रेखाचित्र, आयाम, सामग्री र आधार इन्टरफेस मिलाउनु पर्छ। उत्पादन पृष्ठ वा पुरानो रेखाचित्रमा लिगेसी मानक नम्बर आफैंमा पर्याप्त प्रमाण होइन कि […]