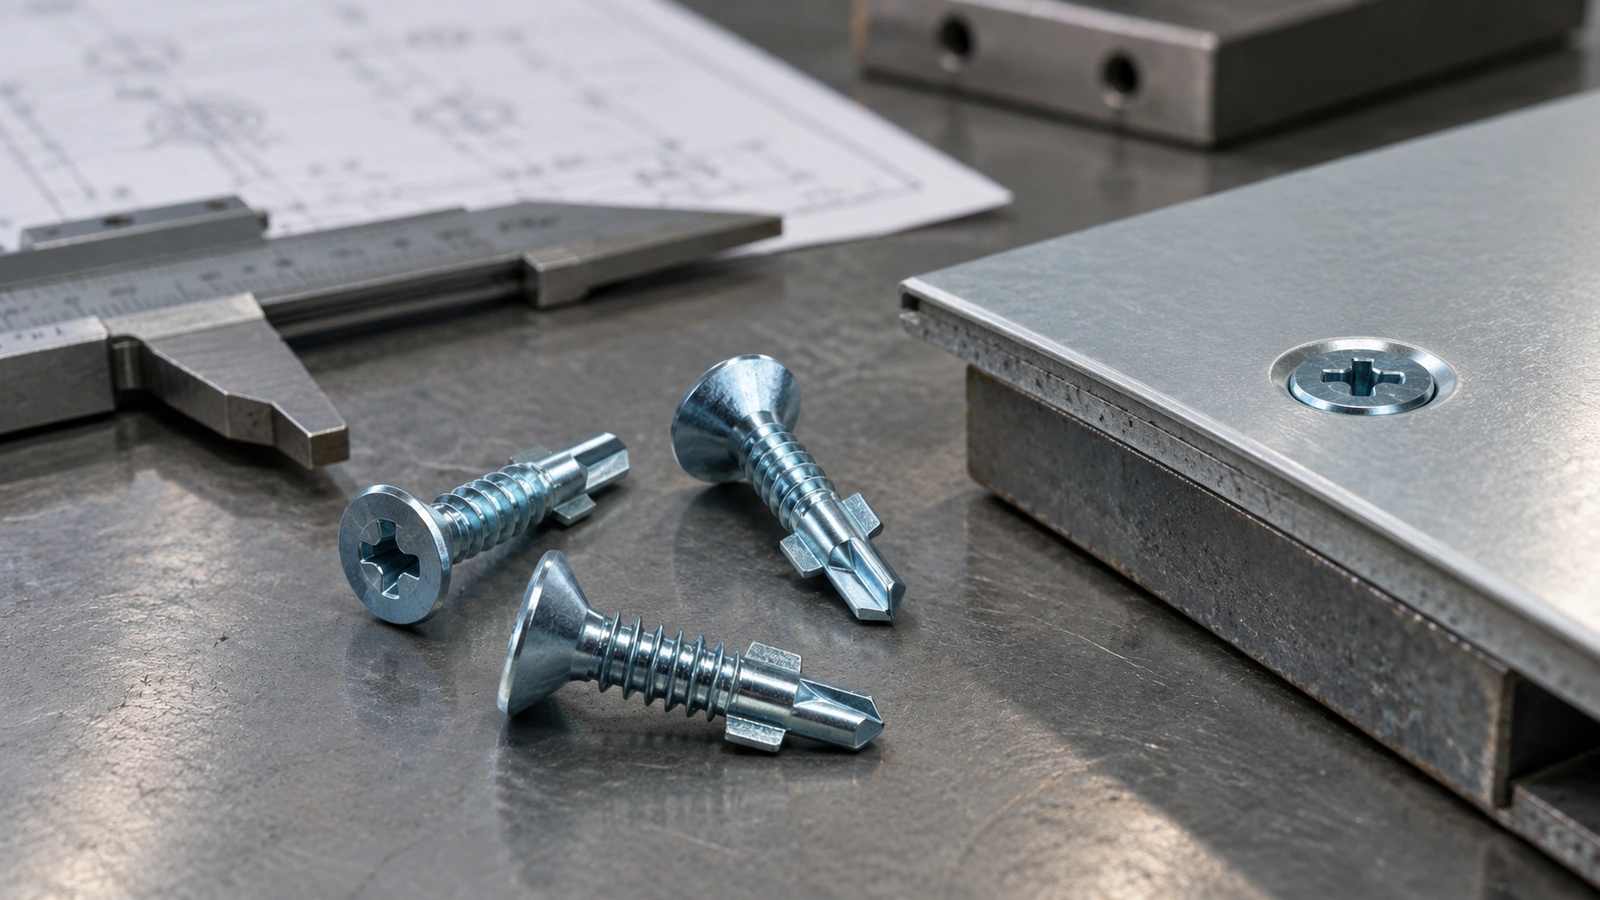
अर्डर गर्दा ए नीलो जस्ता आत्म ड्रिलिंग पेंच पखेटा भएको, काउन्टरसङ्क कन्फिगरेसन, व्यास र लम्बाइ अनुप्रयोग परिभाषित गर्न पर्याप्त छैन। RFQ ले जडान गरिएका सामग्रीहरू, माथिल्लो सामग्रीको मोटाई, स्टिल-सब्सट्रेट मोटाई, कुल सामग्री स्ट्याक, आवश्यक काउन्टरसङ्क सिट, स्क्रू व्यास, कुल लम्बाइ, ड्रिल-पोइन्ट अवस्था, पखेटा ज्यामिति, सतह उपचार, स्थापना विधि, मात्रा र नमूना वा निरीक्षण आवश्यकताहरू पहिचान गर्नुपर्छ। स्क्रू पूर्ण सामग्री स्ट्याक र सिट अवस्थासँग मेल खानुपर्छ, नाममात्र पेंच आकार मात्र होइन। यदि ती इन्टरफेस अवस्थाहरू छुटेका छन् भने, दुई आपूर्तिकर्ताहरूले उस्तै देखिने तर फरक ड्रिलिंग र सिट अवस्थाहरूको लागि अभिप्रेरित स्क्रूहरू उद्धृत गर्न सक्छन्।
जडान भएको सामग्रीको साथ सुरू गर्नुहोस्
पहिलो RFQ प्रश्न हुनु हुँदैन "तपाईले कुन स्क्रू साइज सिफारिस गर्नुहुन्छ?" यो हुनुपर्छ "के जोडिएको छ?" एक पखेटा काउन्टरसङ्क सेल्फ-ड्रिलिंग स्क्रूलाई एसेम्बलीको भागको रूपमा चयन गरिएको छ, त्यसैले माथिल्लो सामग्री, तल्लो सब्सट्रेट र कुल स्ट्याकले विनिर्देशनलाई प्रभाव पार्छ।
खरिदकर्ताले सामग्री र मोटाई द्वारा माथिल्लो तह पहिचान गर्नुपर्छ, त्यसपछि तल्लो सब्सट्रेट अलग वर्णन गर्नुहोस्। यदि तल्लो सदस्य स्टील हो भने, स्क्रूले ड्रिल गर्नुपर्ने स्टिलको मोटाई बताउनुहोस्। यदि धेरै स्टील तहहरू छन् भने, कुल ड्रिलिंग मोटाई वा खण्ड रेखाचित्र प्रदान गर्नुहोस्। कुनै पनि सामग्रीमा सतह कोटिंगहरू पनि ध्यान दिनुपर्छ किनभने तिनीहरू फिट, दृश्यात्मक समाप्त वा स्थापना परीक्षणलाई असर गर्न सक्छन्।
सभालाई स्थायी वा सेवायोग्यको रूपमा वर्णन गरिनु पर्छ जहाँ त्यो भिन्नता महत्त्वपूर्ण छ। एक जडान जो अछोइरहने अपेक्षा गरिएको छ मर्मतको समयमा हटाइने प्यानलबाट फरक स्थापित उपस्थितिलाई प्राथमिकता दिन सक्छ। दुबै अवस्थामा, स्क्रूले अझै पनि हेड वा बिन्दुलाई अस्वीकार्य स्थितिमा नछोडिकन सामग्री स्ट्याक पूरा गर्न आवश्यक छ।
उत्पादन-परिवार तुलनाको लागि, Wotu समूह यसको अन्तर्गत सम्बन्धित उत्पादनहरू सेल्फ ड्रिलिंग स्क्रू श्रेणी। त्यो वर्गले खरिदकर्तालाई हेड र ड्रिल-पोइन्ट परिवारहरू पहिचान गर्न मद्दत गर्न सक्छ, तर अन्तिम RFQ वर्गको नामको सट्टा विधानसभामा बाँधिएको हुनुपर्छ।
एउटै पेंच व्यास समान अनुप्रयोग फिट ग्यारेन्टी गर्दैन। माथिल्लो सामग्री, स्टिल मोटाई, कुल स्ट्याक वा आवश्यक सिट अवस्था परिवर्तन गर्नाले स्क्रू कन्फिगरेसन परिवर्तन गर्न सक्छ जुन समीक्षा गर्नुपर्छ।
किन पखेटा सेल्फ-ड्रिलिंग स्क्रूलाई फरक RFQ चाहिन्छ?
पखेटाहरूले यस उत्पादनलाई सामान्य काउन्टरसङ्क सेल्फ-ड्रिलिंग स्क्रूबाट संरचनात्मक रूपमा फरक बनाउँदछ। खरिद उद्देश्यका लागि, त्यो भिन्नतालाई सजावटी विशेषताको रूपमा व्यवहार गर्नुको सट्टा कागजात गर्नुपर्छ।
RFQ ले आपूर्तिकर्तालाई उद्धृत उत्पादनको पखेटाको ज्यामिति, पखेटाको चौडाइ, टाउको छेउमा पखेटाको स्थिति र पखेटा र थ्रेडेड भाग बीचको सम्बन्ध सहितको पहिचान गर्न सोध्नु पर्छ। यदि रेखाचित्रले ती आयामहरूलाई नियन्त्रण गर्छ भने, रेखाचित्र समावेश हुनुपर्छ। यदि क्रेता आपूर्तिकर्ताको मानक कन्फिगरेसनमा निर्भर छ भने, हालको उत्पादन रेखाचित्र वा नमूना अनुरोध गर्नुहोस् ताकि वास्तविक ज्यामिति ठूलो उत्पादन अघि देखिने होस्।
स्थापना अनुक्रम पनि पुष्टि गर्नुपर्छ। खरिदकर्ताले जान्न आवश्यक छ कि कसरी प्रस्ताव गरिएको पखेटा कन्फिगरेसन माथिल्लो सामग्रीबाट पार गर्न, तल्लो स्टिल सब्सट्रेटमा पुग्न र जडान पूरा गर्नको लागि हो। आपूर्तिकर्ताले "धातुका लागि उपयुक्त" जस्ता सामान्य कथनमा भर पर्नुको सट्टा उद्धृत स्क्रूसँग सान्दर्भिक कुनै पनि आवेदन सीमाहरू बताउनुपर्दछ।
के मान्न नहुने कुरा पनि उत्तिकै महत्त्वपूर्ण छ। पखेटाहरूको अस्तित्व आफैले प्रत्येक बोर्ड, पाना वा कम्पोजिट तहको लागि उपयुक्तता प्रमाणित गर्दैन। पखेटा प्रदर्शन परिभाषित विधानसभा र उद्धृत गरिएको स्क्रू निर्माण मा निर्भर गर्दछ। त्यसकारण सबैभन्दा उपयोगी प्रमाण भनेको एक आयामित उत्पादन सन्दर्भ र वास्तविक वा समकक्ष सामग्री स्ट्याक प्रयोग गरेर प्रतिनिधि स्थापना परीक्षण हो।
ड्रिल पोइन्टलाई स्टिल सब्सट्रेटमा मिलाउनुहोस्
ड्रिल पोइन्ट यो RFQ मा सबैभन्दा महत्त्वपूर्ण प्राविधिक चरहरू मध्ये एक हो। इस्पात मोटाई र सामग्री अवस्था ड्रिलिंग कर्तव्य निर्धारण; ड्रिलिंग कर्तव्यले कुन बिन्दु कन्फिगरेसन मूल्याङ्कन गरिनु पर्छ निर्धारण गर्दछ; र एक अनुपयुक्त मिल्दो अपूर्ण ड्रिलिंग, अत्यधिक स्थापना प्रयास, क्षतिग्रस्त स्क्रू वा असंगत संयोजन उत्पादन गर्न सक्छ।
खरिदकर्ताले सब्सट्रेट प्रकार, स्टिलको मोटाई, स्क्रू एक वा धेरै स्टिल तहहरूबाट गुज्रिएको हुनुपर्छ, स्टिलमा भएको कुनै पनि कोटिंग र वास्तवमा ड्रिल गरिनु पर्ने कुल मोटाई प्रदान गर्नुपर्छ। यदि एसेम्बलीले मोटो स्टिलको समर्थनमा पातलो सजावटी माथिल्लो तह प्रयोग गर्दछ भने, समग्र स्ट्याक मात्र रिपोर्ट गर्नुको सट्टा ती मानहरू अलग गर्नुहोस्।
आपूर्तिकर्ताको प्रतिक्रियाले उद्धरणमा समावेश ड्रिल-पोइन्ट कन्फिगरेसन र ड्रिलिंग अवस्था जसको लागि यो प्रस्ताव गरिएको छ पहिचान गर्नुपर्छ। यदि उद्धृत उत्पादनको लागि ज्ञात मोटाई दायरा वा अन्य सीमा छ भने, यो स्पष्ट रूपमा भनिएको हुनुपर्छ। जहाँ जडान नयाँ, असामान्य वा आवेदन सीमाको नजिक छ, आपूर्तिकर्ताले खरिद अर्डर जारी हुनु अघि नमूना स्थापना पूरा गरिनुपर्छ कि छैन भनेर पनि संकेत गर्नुपर्छ।
Wotu को लागि हालको उत्पादन रेकर्ड नीलो-सेतो जिंक प्लेटेड पखेटा काउन्टरसंक हेड सेल्फ-ड्रिलिंग स्क्रू ST3.5, ST4.2 र ST4.8 लाई मुख्यधारा विनिर्देशहरूको रूपमा सूचीबद्ध गर्दछ, रड लम्बाइ 16 mm देखि 50 mm सम्म, गैर-मानक लम्बाइ अनुकूलन, र 2-5 mm को स्टिल-शीट ड्रिलिंग दायरा। यी मानहरू उपयोगी उत्पादन-पृष्ठ प्रमाण हुन्, तर तिनीहरूले खरिदकर्ताको आफ्नै सामग्री-स्ट्याक परिभाषालाई प्रतिस्थापन गर्दैनन्। उद्धृत कन्फिगरेसन अझै पनि वास्तविक विधानसभा विरुद्ध जाँच गर्न आवश्यक छ।
किन काउन्टरसङ्क हेडलाई परिभाषित सिट सतह चाहिन्छ?
"काउन्टरसङ्क हेड" ले टाउको परिवारको पहिचान गर्दछ; यसले समाप्त सिट अवस्था परिभाषित गर्दैन। यदि प्यानलसँग मिल्दो काउन्टरसिंक छैन भने, रिसेस धेरै कम छ, टाउको सतहमा गर्व रहन्छ वा चालकले सही रूपमा टाउकोमा पुग्न सक्दैन भने एक खरिदकर्ताले सही काउन्टरसङ्क स्क्रू अर्डर गर्न सक्छ र अझै पनि असन्तोषजनक असेंबली प्राप्त गर्न सक्छ।
त्यसैले RFQ ले माथिल्लो सामग्रीमा काउन्टरसिङ्क पहिल्यै अवस्थित छ कि छैन र समाप्त भएको टाउको फ्लश, थोरै रिसेस वा गर्व रहन अनुमति दिइने छ कि छैन भनी उल्लेख गर्नुपर्छ। यदि रेखाचित्रले काउन्टरसिङ्क व्यास वा कोण नियन्त्रण गर्छ भने, ती आयामहरू समावेश गर्नुहोस्। देखिने अनुहार पनि पहिचान गरिनुपर्छ किनभने लुकेको सतहमा स्वीकार्य बस्ने अवस्था खुला प्यानलमा स्वीकार्य नहुन सक्छ।
चालक पहुँच एउटै समीक्षा मा सम्बन्धित छ। यदि वरपरको ज्यामितिले निर्दिष्ट बिटलाई स्थापनाको क्रममा सही रूपमा संलग्न हुनबाट रोक्छ भने फ्लश हेड उपयोगी हुँदैन। जहाँ ठाउँ प्रतिबन्धित छ, नजिकैको घटक ज्यामिति वा खण्ड रेखाचित्र समावेश गर्नुहोस्।
यसले पूर्ण सम्बन्ध सिर्जना गर्दछ: माथिल्लो-सामग्री मोटाई र अवकाश ज्यामितिले हेड सिटलाई असर गर्छ; हेड सिटले समाप्त सतह र चालक संलग्नतालाई असर गर्छ; अपरिभाषित सिट अवस्थाले पुन: कार्य वा अस्वीकृत दृश्य सभाको नेतृत्व गर्न सक्छ। सही प्रमाण भनेको स्थापना रेखाचित्र प्लस प्रतिनिधि माथिल्लो सामग्रीमा बसेको नमूना पेंच हो।
खरीददारहरूले आवश्यक स्क्रू लम्बाइ कसरी निर्धारण गर्नुपर्छ?
आवश्यक लम्बाइ साधारण "प्यानल मोटाई र केहि मिलिमिटर" नियमबाट होइन, विधानसभाबाट बनाइनुपर्छ। पखेटा भएको काउन्टरसङ्क स्क्रूले माथिल्लो सामग्रीबाट गुज्रनुपर्छ, टाउकोलाई इच्छित स्थानमा सिट गर्नुपर्छ, तल्लो सब्सट्रेटमा आवश्यक थ्रेड गरिएको संलग्नता प्रदान गर्नुपर्छ र ड्रिलिंग कार्य पूरा गर्नको लागि पर्याप्त बिन्दु ज्यामिति छोड्नुपर्छ।
त्यसकारण खरिदकर्ताले पूर्ण सामग्री स्ट्याक परिभाषित गर्नुपर्छ र रेखाचित्रद्वारा कुन आयामहरू तय गरिएको छ भन्ने कुरा बताउनुपर्छ। आपूर्तिकर्ताले मानक लम्बाइ उपयुक्त छ वा नमानक लम्बाइ आवश्यक छ कि छैन भनेर पुष्टि गर्न सक्छ।
नियन्त्रित RFQ को लागि, लम्बाइको निर्णयले चारवटा वस्तुहरू सँगै विचार गर्नुपर्छ:
- माथिल्लो सामग्री र कुनै पनि मध्यवर्ती तहहरू;
- आवश्यक टाउको बस्ने स्थिति;
- परियोजना वा स्वीकृत सभा द्वारा आवश्यक थ्रेड गरिएको संलग्नता;
- उद्धृत स्क्रू कन्फिगरेसनको लागि आवश्यक ड्रिल-बिन्दु भत्ता।
यदि स्क्रू धेरै छोटो छ भने, बिन्दु वा थ्रेड गरिएको भागले इच्छित जडान पूरा नगर्न सक्छ। यदि यो अत्यधिक लामो छ भने, अवांछित प्रक्षेपणले विधानसभाको पछाडिको भागमा हस्तक्षेप गर्न सक्छ वा ह्यान्डलिंग समस्या सिर्जना गर्न सक्छ। त्यसैले नाममात्र लम्बाइमा भर पर्नुको सट्टा अन्तिम प्रक्षेपण प्रमाणित गर्न एउटा रेखाचित्र वा स्थापित नमूना प्रयोग गर्नुपर्छ।
सतह उपचार एक अलग अनुमोदन वस्तु हुनुपर्छ
लक्षित Wotu उत्पादनलाई नीलो-सेतो जस्ता प्लेट गरिएको सतहको साथ रेकर्ड गरिएको छ, रङ जस्ता प्लेटिङ र कालो अक्साइड वैकल्पिक विकल्पहरूको रूपमा सूचीबद्ध गरिएको छ। ती फिनिशहरू एउटै पेंचको विनिमेय संस्करणहरूको रूपमा व्यवहार गर्नुको सट्टा अलग उद्धरण वस्तुहरू रहनुपर्छ।
RFQ ले आवश्यक फिनिश, स्थापना पछि देखा परेको छ कि छैन, कोटिंग स्पेसिफिकेशन परियोजनाद्वारा नियन्त्रित छ वा छैन र वैकल्पिक फिनिश अनुमति छ कि छैन भनिएको हुनुपर्छ। यदि सतह उपचारले पूर्ण पेंच कभर गर्न आवश्यक छ भने, त्यसो भन्नुहोस्। यदि देखिने टाउको वा काउन्टरसङ्क अनुहारको विशिष्ट उपस्थिति आवश्यकता छ भने, त्यो नमूना समीक्षामा समावेश गर्नुपर्छ।
समाप्त नामलाई असमर्थित जंग-जीवन दावीमा रूपान्तरण नगर्नुहोस्। "नीलो-सेतो जस्ता प्लेटेड" ले आपूर्ति गरिएको सतह दिशा पहिचान गर्दछ; वास्तविक जंग स्वीकृति क्रेताको विशिष्टता, कोटिंग आवश्यकता, वातावरण र कुनै पनि सान्दर्भिक परीक्षण विधिमा निर्भर गर्दछ।
यदि आपूर्तिकर्ताले अनुरोध गरिएको नीलो-सेतो जस्ताको सट्टा रङ जस्ता प्लेटिङ, कालो अक्साइड वा अर्को फिनिश प्रस्ताव गर्दछ भने, उद्धरणले यसलाई एक रूपमा पहिचान गर्नुपर्छ। वैकल्पिक वा विचलन। यसले कम मूल्यको प्रस्तावलाई उही प्राविधिक दायराको लागि गलत हुनबाट रोक्छ।
प्रतिनिधि स्थापना परीक्षणले के प्रमाणित गर्नुपर्छ?
एक प्रतिनिधि स्थापना परीक्षण मूल्यवान छ किनकि यसले उद्धृत स्क्रूलाई वास्तविक विधानसभामा जडान गर्दछ। परीक्षणले उद्देश्यको माथिल्लो सामाग्री, प्रतिनिधि स्टिल सब्सट्रेट र समान सिट ज्यामिति प्रयोग गर्नुपर्छ जुन उत्पादनमा प्रयोग गरिन्छ जब व्यावहारिक हुन्छ।
| जाँच गर्नुहोस् | के प्रमाणित गर्ने |
| ड्रिलिंग | उद्धृत स्क्रूले स्पष्ट स्थापना बेमेल बिना अभिप्रेत स्टील सब्सट्रेट र सामग्री स्ट्याक पूरा गर्दछ। |
| पखेटा | प्रस्तावित पङ्क्ति कन्फिगरेसनले परिभाषित असेंबलीमा अपेक्षित रूपमा व्यवहार गर्छ र इच्छित स्थापना अनुक्रमलाई रोक्दैन। |
| सिट | काउन्टरसङ्क हेड देखिने वा नियन्त्रित सतहमा आवश्यक स्थापित स्थितिमा पुग्छ। |
| चालक फिट | निर्दिष्ट स्थापना उपकरण पहुँच गर्न र सही टाउको संलग्न गर्न सक्नुहुन्छ। |
| सतह | प्रतिनिधि स्थापना पछि देखिने फिनिश स्वीकार्य रहन्छ। |
| ज्यामिति | स्थापित स्क्रू लम्बाइ, संलग्नता र ब्याक-साइड प्रक्षेपण रेखाचित्र वा अनुमोदित नमूनासँग सहमत छन्। |
परीक्षण एक आवेदन जाँच हो, स्वचालित संरचनात्मक प्रमाणीकरण होइन। यदि कुनै परियोजनालाई प्रमाणित लोड क्षमता, पुल-आउट कार्यसम्पादन, कतरनी कार्यसम्पादन वा अर्को इन्जिनियरिङ मान आवश्यक छ भने, त्यो आवश्यकतालाई आफ्नै अनुमोदित परीक्षण विधि र स्वीकृति मापदण्ड चाहिन्छ।
कुन सामान्य RFQ ग्याप्सले उद्धरणहरूलाई तुलना गर्न नसकिने बनाउँछ?
यस उत्पादन परिवारमा धेरै उद्धरण बेमेलहरू अपूर्ण इन्टरफेस जानकारीबाट आउँछन्। केवल व्यास, लम्बाइ र "नीलो जस्ता" समावेश भएको अनुरोधले धेरै चरहरू खुला छोड्छ।
सामान्य अंतरहरू समावेश छन्:
- कुनै माथिल्लो-सामग्री विवरण वा मोटाई;
- कुनै स्टील-सब्सट्रेट मोटाई;
- पूर्ण सामग्री स्ट्याकको कुनै रेखाचित्र छैन;
- काउन्टरसङ्क सिट अवस्थाको कुनै परिभाषा छैन;
- कुनै पखेटा आयाम वा अनुमोदित सन्दर्भ कन्फिगरेसन छैन;
- कुनै ड्रिल-बिन्दु अवस्था वा ड्रिलिंग मोटाई;
- "जस्ता" को रूपमा मात्र लेखिएको समाप्त;
- कुनै नमूना वा स्थापना-परीक्षण स्वीकृति विधि;
- वैकल्पिक पेंच निर्माण अनुमति छ कि छैन भनेर कुनै निर्देशन।
यी अन्तरहरूले प्राविधिक स्पष्टता भन्दा बढी असर गर्छ। तिनीहरू पनि मूल्य तुलना अविश्वसनीय बनाउँछन्। एक आपूर्तिकर्ताले एक पखेटा ज्यामितिको साथ मानक ST4.2 × 32 मिमी स्क्रू उद्धृत गर्न सक्छ जबकि अर्कोले अनुकूलित लम्बाइ वा फरक फिनिश उद्धरण गर्न सक्छ। नियन्त्रित RFQ बिना, प्रस्तावित उत्पादनहरू नभए तापनि एकाइ मूल्यहरू तुलनात्मक देखिन्छन्।
कसरी खरीददारहरूले Wotu को पखेटा काउन्टरसङ्क स्क्रू प्रस्तावको समीक्षा गर्नुपर्छ?
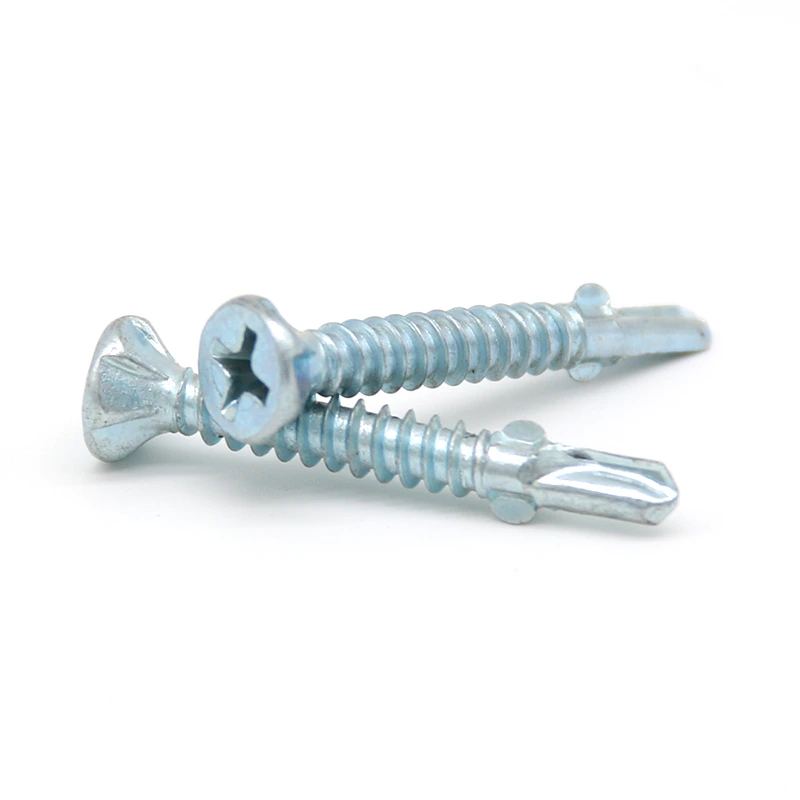
Wotu को नीलो-सेतो जिंक प्लेटेड पखेटा काउन्टरसंक हेड सेल्फ-ड्रिलिंग स्क्रू पृष्ठ यस RFQ को लागि उत्पादन-परिवार सन्दर्भको रूपमा प्रयोग गर्न सकिन्छ। हालको उत्पादन रेकर्डले पखेटा काउन्टरसङ्क कन्फिगरेसन, नीलो-सेतो जिंक प्लेटेड सतह, ST3.5/ST4.2/ST4.8 साइजको दिशा, 16-50 मिमी रड-लम्बाइ दायरा, गैर-मानक लम्बाइ अनुकूलन, भनिएको 2-5 मिमी स्टिल-शीट ड्रिलिङ दायरा, pack kgpalton, 25 kgpalton तटस्थ/निजी-लेबल प्याकेजिङ्ग विकल्पहरू।
ती तथ्यहरूले मूल्याङ्कन गर्न उपलब्ध के हो भनेर परिभाषित गर्न मद्दत गर्दछ। तिनीहरूले स्वचालित रूपमा क्रेता-विशिष्ट जडान उपयुक्तता, संरचनात्मक क्षमता, प्रत्येक स्टिल ग्रेडमा सटीक ड्रिलिंग प्रदर्शन वा अन्तिम काउन्टरसङ्क सिट नतिजा प्रमाणित गर्दैनन्।
त्यसैले अन्तिम निर्णयले प्रमाणका चार जोडिएका स्रोतहरू प्रयोग गर्नुपर्छ: रेखाचित्र + आवेदन अवस्था + प्रतिनिधि नमूना + आपूर्तिकर्ता पुष्टिकरण। यदि ती स्रोतहरू मध्ये कुनै पनि विवादित भएमा, RFQ लाई ठूलो उत्पादन गर्नु अघि स्पष्ट गरिनुपर्छ।
अन्तिम RFQ मा के समावेश हुनुपर्छ?
नीलो जस्ता पखेटा काउन्टरसङ्क सेल्फ-ड्रिलिंग स्क्रूको लागि पूर्ण RFQ समावेश हुनुपर्छ:
- आवेदन र विधानसभा विवरण;
- माथिल्लो सामाग्री र मोटाई;
- कम इस्पात सब्सट्रेट र मोटाई;
- पूर्ण सामग्री स्ट्याक;
- आवश्यक पेंच व्यास;
- आवश्यक पेंच लम्बाइ वा नियन्त्रित स्थापित ज्यामिति;
- ड्रिल-बिन्दु अवस्था र कुल ड्रिलिंग मोटाई;
- पंख ज्यामिति वा स्वीकृत रेखाचित्र / सन्दर्भ नमूना;
- काउन्टरसङ्क सिट र दृश्य-अनुहार आवश्यकता;
- सतह समाप्त;
- स्थापना विधि र चालक पहुँच अवस्था;
- मात्रा;
- नमूना वा पूर्व उत्पादन परीक्षण आवश्यकता;
- निरीक्षण र स्वीकृति दायरा;
- प्याकिङ आवश्यकता;
- यदि लागू हुन्छ भने निजी-लेबल आवश्यकता;
- गन्तव्य र व्यावसायिक आधार;
- आवश्यक विचलन सूची।
आपूर्तिकर्ता प्रतिक्रियाले प्रत्येक महत्वपूर्ण वस्तुलाई यस रूपमा अलग गर्नुपर्छ पुष्टि गरिएको, विचलन, वैकल्पिक वा क्रेता इनपुट आवश्यक छ। त्यो ढाँचाले डेलिभरी पछिको सट्टा उत्पादन अघि अनिश्चितता उजागर गर्दछ।
एक पटक विधानसभा सर्तहरू परिभाषित भएपछि, Wotu's मार्फत रेखाचित्र र RFQ पेश गर्नुहोस् प्राविधिक सोधपुछ फारम। उपयोगी खरिद निर्णय भनेको आपूर्तिकर्ताले नीलो जस्ता सेल्फ ड्रिलिंग स्क्रू प्रदान गर्न सक्छ कि गर्दैन भन्ने मात्र होइन; यो वास्तविक जडानको लागि उद्धृत पखेटा, ड्रिल पोइन्ट, लम्बाइ र काउन्टरसङ्क सिट नियन्त्रण गरिएको छ कि छैन।