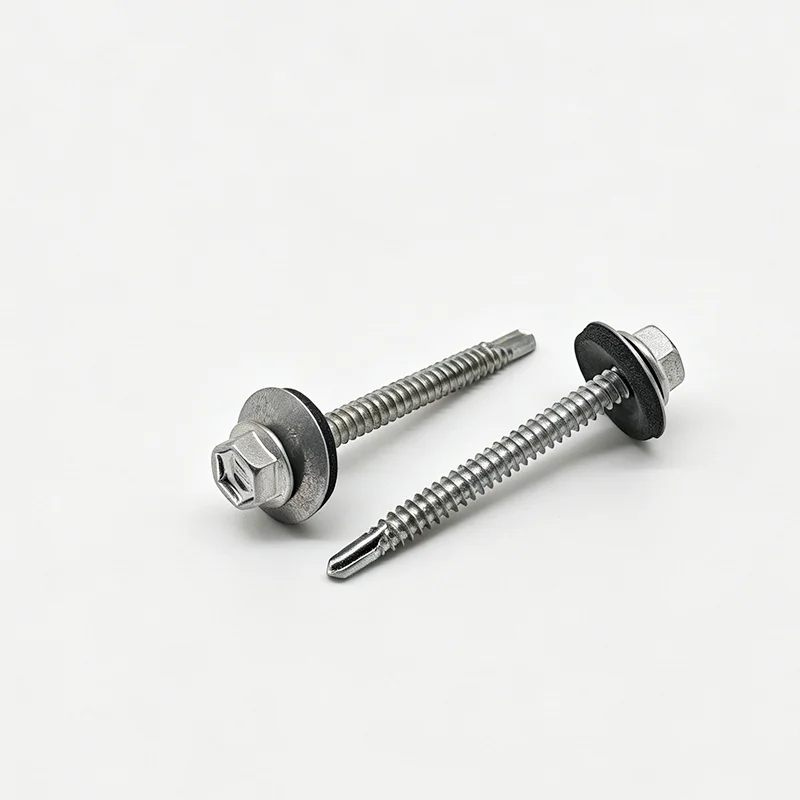
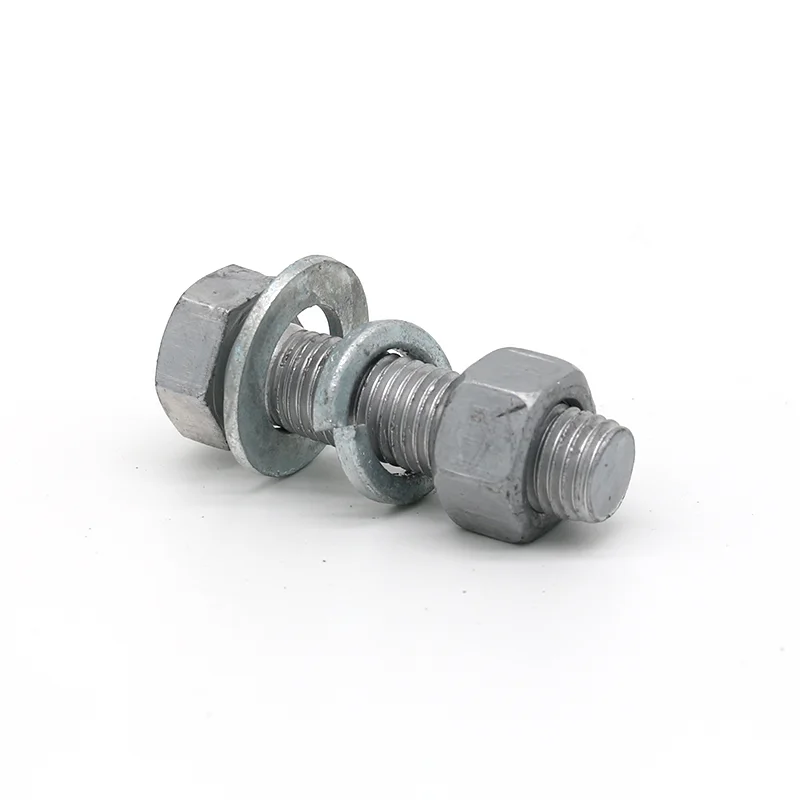
ਇੱਕ ਫਾਸਟਨਰ ਇੱਕ ਹਾਰਡਵੇਅਰ ਕੰਪੋਨੈਂਟ ਹੁੰਦਾ ਹੈ ਜੋ ਮਸ਼ੀਨੀ ਤੌਰ 'ਤੇ ਭਾਗਾਂ ਨੂੰ ਜੋੜਦਾ ਜਾਂ ਸੁਰੱਖਿਅਤ ਕਰਦਾ ਹੈ। ਆਮ ਉਦਾਹਰਣਾਂ ਵਿੱਚ ਪੇਚ, ਬੋਲਟ, ਨਟ ਅਤੇ ਰਿਵੇਟਸ ਸ਼ਾਮਲ ਹਨ; ਵਾਸ਼ਰ ਬਹੁਤ ਸਾਰੀਆਂ ਫਾਸਟਨਿੰਗ ਅਸੈਂਬਲੀਆਂ ਵਿੱਚ ਵਰਤੇ ਜਾਣ ਵਾਲੇ ਭਾਗਾਂ ਦਾ ਸਮਰਥਨ ਕਰਦੇ ਹਨ। ਕੁਝ ਕੁਨੈਕਸ਼ਨਾਂ ਨੂੰ ਥਰਿੱਡਡ ਫਾਸਟਨਰ ਨੂੰ ਹਟਾ ਕੇ ਖਤਮ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਦੂਜੇ, ਜਿਵੇਂ ਕਿ ਰਿਵੇਟਡ ਜੋੜਾਂ, ਨੂੰ ਹਟਾਉਣ ਦੇ ਦੌਰਾਨ ਫਾਸਟਨਰ ਨੂੰ ਨਸ਼ਟ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਉਦਯੋਗਿਕ ਕੰਮ ਵਿੱਚ, ਇੱਕ ਫਾਸਟਨਰ ਦੀ ਪਛਾਣ ਕਰਨ ਦਾ ਮਤਲਬ ਇਸਦੀ ਸ਼ਕਲ ਨੂੰ ਪਛਾਣਨ ਨਾਲੋਂ ਵੱਧ ਹੈ। ਲਾਭਦਾਇਕ ਸਵਾਲ ਇਹ ਹਨ ਕਿ ਇਹ ਕੀ ਜੁੜਦਾ ਹੈ, ਕੁਨੈਕਸ਼ਨ ਕਿਵੇਂ ਲੋਡ ਕਰਦਾ ਹੈ, ਅਤੇ ਕਿਹੜੇ ਮਾਪ, ਸਮੱਗਰੀ ਅਤੇ ਸਥਾਪਨਾ ਦੀਆਂ ਸਥਿਤੀਆਂ ਇਸ ਨੂੰ ਅਨੁਕੂਲ ਬਣਾਉਂਦੀਆਂ ਹਨ। ਇੱਕ ਛੱਤ ਵਾਲਾ ਪੇਚ, ਇੱਕ ਪਾਈਪ-ਸਪੋਰਟ ਯੂ-ਬੋਲਟ ਅਤੇ ਇੱਕ ਫਾਊਂਡੇਸ਼ਨ ਐਂਕਰ ਸਾਰੇ ਸੁਰੱਖਿਅਤ ਹਿੱਸੇ ਹਨ, ਪਰ ਇਹ ਵੱਖ-ਵੱਖ ਕੰਮ ਕਰਦੇ ਹਨ।
ਫਾਸਟਨਰ ਦੀਆਂ ਮੁੱਖ ਕਿਸਮਾਂ ਕੀ ਹਨ?
ਫਾਸਟਨਰਾਂ ਦੀਆਂ ਮੁੱਖ ਕਿਸਮਾਂ ਅਤੇ ਉਹਨਾਂ ਦੀ ਵਰਤੋਂ ਨੂੰ ਸਮਝਣਾ ਆਸਾਨ ਹੁੰਦਾ ਹੈ ਜਦੋਂ ਕਨੈਕਟਿੰਗ ਵਿਧੀ ਨੂੰ ਉਤਪਾਦ ਦੇ ਨਾਮ ਤੋਂ ਵੱਖ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। "ਥਰਿੱਡਡ" ਦੱਸਦਾ ਹੈ ਕਿ ਭਾਗ ਕਿਵੇਂ ਸ਼ਾਮਲ ਹੁੰਦੇ ਹਨ। "ਯੂ-ਬੋਲਟ" ਇੱਕ ਫਾਰਮ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ, ਜਦੋਂ ਕਿ "ਐਂਕਰ ਬੋਲਟ" ਇੱਕ ਐਪਲੀਕੇਸ਼ਨ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ। ਇਹ ਸ਼੍ਰੇਣੀਆਂ ਓਵਰਲੈਪ ਹੋ ਸਕਦੀਆਂ ਹਨ।
ਥਰਿੱਡਡ ਫਾਸਟਨਰ: ਪੇਚ, ਬੋਲਟ ਅਤੇ ਗਿਰੀਦਾਰ
ਇੱਕ ਪਰੰਪਰਾਗਤ ਬੋਲਟਡ ਜੋੜ ਵਿੱਚ, ਇੱਕ ਬੋਲਟ ਕਲੀਅਰੈਂਸ ਹੋਲ ਵਿੱਚੋਂ ਦੀ ਲੰਘਦਾ ਹੈ ਅਤੇ ਇੱਕ ਵੱਖਰੀ ਗਿਰੀ ਜੋੜਦਾ ਹੈ। ਬੋਲਟ ਵਿੱਚ ਇੱਕ ਬਾਹਰੀ ਧਾਗਾ ਹੁੰਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਨਟ ਮੇਲ ਖਾਂਦਾ ਅੰਦਰੂਨੀ ਧਾਗਾ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ। ਇਕੱਠੇ, ਉਹ ਬੋਲਟ ਸਿਰ ਅਤੇ ਗਿਰੀ ਦੇ ਵਿਚਕਾਰ ਜੁੜੇ ਹਿੱਸਿਆਂ ਨੂੰ ਕਲੈਂਪ ਕਰ ਸਕਦੇ ਹਨ।
ਇੱਕ ਪੇਚ ਇੱਕ ਮੌਜੂਦਾ ਥਰਿੱਡਡ ਮੋਰੀ ਨੂੰ ਸ਼ਾਮਲ ਕਰ ਸਕਦਾ ਹੈ ਜਾਂ ਢੁਕਵੀਂ ਸਮੱਗਰੀ ਵਿੱਚ ਇੱਕ ਮੇਲਣ ਵਾਲਾ ਧਾਗਾ ਬਣਾ ਸਕਦਾ ਹੈ। ਮਸ਼ੀਨ ਪੇਚ, ਸਵੈ-ਟੈਪਿੰਗ ਪੇਚ ਅਤੇ ਸਵੈ-ਡ੍ਰਿਲਿੰਗ ਪੇਚ ਇਸ ਲਈ ਸਭ ਨੂੰ ਇੱਕੋ ਮੋਰੀ ਦੀ ਤਿਆਰੀ ਦੀ ਲੋੜ ਨਹੀਂ ਹੁੰਦੀ ਹੈ। ਇੱਕ ਨੁਕੀਲਾ ਸਿਰਾ ਪੇਚਾਂ ਅਤੇ ਬੋਲਟਾਂ ਵਿਚਕਾਰ ਇੱਕ ਵਿਆਪਕ ਅੰਤਰ ਨਹੀਂ ਹੈ, ਅਤੇ ਇਕੱਲੇ ਇੱਕ ਹੈਕਸਾਗੋਨਲ ਸਿਰ ਇਹ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰਦਾ ਹੈ ਕਿ ਇੱਕ ਫਾਸਟਨਰ ਕਿਵੇਂ ਸਥਾਪਿਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। [2] [1]
ਵਿਹਾਰਕ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ ਕੁਨੈਕਸ਼ਨ ਹੈ: ਕੀ ਇਹ ਇੱਕ ਵੱਖਰੀ ਗਿਰੀ, ਇੱਕ ਟੇਪਡ ਮੋਰੀ, ਜਾਂ ਇੰਸਟਾਲੇਸ਼ਨ ਦੌਰਾਨ ਬਣੇ ਥਰਿੱਡ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ? ਉਤਪਾਦ ਦੇ ਨਾਮ ਇੱਕ ਪਰਿਵਾਰ ਦਾ ਪਤਾ ਲਗਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦੇ ਹਨ; ਡਰਾਇੰਗ ਅਤੇ ਨਿਰਧਾਰਨ ਸਹੀ ਹਿੱਸੇ ਨੂੰ ਸਥਾਪਿਤ ਕਰਦੇ ਹਨ.
ਆਮ ਫਾਸਟਨਰ ਅਤੇ ਸਹਾਇਕ ਭਾਗ | ਕੰਪੋਨੈਂਟ | ਕੁਨੈਕਸ਼ਨ ਵਿੱਚ ਮੁੱਖ ਭੂਮਿਕਾ | ਆਮ ਉਦਯੋਗਿਕ ਉਦਾਹਰਨ |
| ਬੋਲਟ | ਭਾਗਾਂ ਨੂੰ ਸੁਰੱਖਿਅਤ ਕਰਨ ਲਈ ਇੱਕ ਮੇਲਣ ਵਾਲੇ ਧਾਗੇ, ਆਮ ਤੌਰ 'ਤੇ ਇੱਕ ਵੱਖਰੀ ਗਿਰੀ ਨਾਲ ਕੰਮ ਕਰਦਾ ਹੈ | ਬਰੈਕਟ ਅਤੇ ਉਪਕਰਣ ਅਸੈਂਬਲੀਆਂ |
| ਗਿਰੀ | ਥਰਿੱਡਡ ਅਸੈਂਬਲੀ ਵਿੱਚ ਅੰਦਰੂਨੀ ਥਰਿੱਡ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ | ਇੱਕ ਬੋਲਟ ਜਾਂ ਥਰਿੱਡਡ ਲੱਤ ਲਈ ਮੇਟਿੰਗ ਕੰਪੋਨੈਂਟ |
| ਸਵੈ-ਟੈਪਿੰਗ ਪੇਚ | ਢੁਕਵੀਂ ਸਮੱਗਰੀ ਵਿੱਚ ਮੇਲਣ ਵਾਲੇ ਧਾਗੇ ਨੂੰ ਬਣਾਉਂਦਾ ਜਾਂ ਕੱਟਦਾ ਹੈ | ਤਿਆਰ-ਮੋਰੀ ਸ਼ੀਟ-ਮੈਟਲ ਅਸੈਂਬਲੀਆਂ |
| ਸਵੈ-ਡ੍ਰਿਲਿੰਗ ਪੇਚ | ਇੱਕ ਥਰਿੱਡਡ ਫਾਸਟਨਿੰਗ ਸੈਕਸ਼ਨ ਦੇ ਨਾਲ ਇੱਕ ਡ੍ਰਿਲਿੰਗ ਪੁਆਇੰਟ ਨੂੰ ਜੋੜਦਾ ਹੈ | ਇੱਕ ਅਨੁਕੂਲ ਸਹਾਇਕ ਸਮੱਗਰੀ ਨਾਲ ਜੁੜੇ ਧਾਤੂ ਪੈਨਲ |
| ਯੂ-ਬੋਲਟ | ਇੱਕ ਕੰਪੋਨੈਂਟ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖਣ ਲਈ ਇੱਕ ਝੁਕੇ ਹੋਏ ਸਰੀਰ ਅਤੇ ਥਰਿੱਡਡ ਲੱਤਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ | ਪਾਈਪ-ਸਹਿਯੋਗ ਅਸੈਂਬਲੀਆਂ |
| ਕਾਸਟ-ਇਨ ਐਂਕਰ ਬੋਲਟ | ਇੱਕ ਏਮਬੈਡਡ ਫਿਕਸਿੰਗ ਨਾਲ ਉੱਪਰ-ਜ਼ਮੀਨ ਅਸੈਂਬਲੀ ਨੂੰ ਜੋੜਦਾ ਹੈ | ਉਪਕਰਨ ਜਾਂ ਕਾਲਮ ਬੇਸ ਕੁਨੈਕਸ਼ਨ |
| ਫਲੈਟ ਵਾੱਸ਼ਰ | ਇੱਕ ਬੋਲਟ ਸਿਰ ਜਾਂ ਗਿਰੀ ਦੇ ਹੇਠਾਂ ਇੱਕ ਬੇਅਰਿੰਗ ਸਤਹ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ | ਇੱਕ ਬੋਲਡ ਜੋੜ ਵਿੱਚ ਸਹਾਇਕ ਕੰਪੋਨੈਂਟ |
ਇਹ ਉਦਾਹਰਨਾਂ ਵੱਖ-ਵੱਖ ਭੂਮਿਕਾਵਾਂ ਦਾ ਵਰਣਨ ਕਰਦੀਆਂ ਹਨ, ਪਰਿਵਰਤਨਯੋਗ ਵਿਕਲਪਾਂ ਦੀ ਨਹੀਂ। ਇੱਕ ਵਾੱਸ਼ਰ ਇੱਕ ਗਿਰੀ ਦਾ ਬਦਲ ਨਹੀਂ ਹੈ, ਅਤੇ ਇੱਕ ਸ਼ੀਟ-ਮੈਟਲ ਕੁਨੈਕਸ਼ਨ ਲਈ ਢੁਕਵਾਂ ਇੱਕ ਪੇਚ ਇੱਕ ਮੋਟੇ ਸਪੋਰਟ ਲਈ ਆਪਣੇ ਆਪ ਢੁਕਵਾਂ ਨਹੀਂ ਹੈ। ਦ ਬੋਲਟ ਸ਼੍ਰੇਣੀ ਇੱਕ ਉਪਯੋਗੀ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ ਹੈ ਜਦੋਂ ਅਸੈਂਬਲੀ ਇੱਕ ਰਵਾਇਤੀ ਬੋਲਟ-ਅਤੇ-ਨਟ ਕੁਨੈਕਸ਼ਨ ਦੀ ਮੰਗ ਕਰਦੀ ਹੈ। [3]
ਇੱਕ U-ਬੋਲਟ ਵਿੱਚ ਇੱਕ ਝੁਕਿਆ ਭਾਗ ਅਤੇ ਦੋ ਥਰਿੱਡਡ ਲੱਤਾਂ ਹੁੰਦੀਆਂ ਹਨ। ਇਸਦੀ ਸ਼ਕਲ ਇਸ ਨੂੰ ਉਸ ਕੰਪੋਨੈਂਟ ਵਿੱਚੋਂ ਲੰਘਣ ਦੀ ਬਜਾਏ ਇੱਕ ਕੰਪੋਨੈਂਟ ਦੇ ਦੁਆਲੇ ਲੰਘਣ ਦਿੰਦੀ ਹੈ। ਇਸਦੀ ਬਜਾਏ ਇੱਕ ਕਾਸਟ-ਇਨ ਐਂਕਰ ਬੋਲਟ ਵਿੱਚ ਉੱਪਰਲੇ ਜ਼ਮੀਨੀ ਕਨੈਕਸ਼ਨ ਲਈ ਇੱਕ ਏਮਬੈਡਡ ਸੈਕਸ਼ਨ ਅਤੇ ਇੱਕ ਐਕਸਪੋਜ਼ਡ ਥਰਿੱਡਡ ਸੈਕਸ਼ਨ ਹੁੰਦਾ ਹੈ। ਦੋਵੇਂ ਵਿਆਪਕ ਫਾਸਟਨਰ ਪਰਿਵਾਰ ਦੇ ਅੰਦਰ ਹਨ; ਨਾ ਹੀ ਥਰਿੱਡਡ ਫਾਸਟਨਿੰਗ ਤੋਂ ਬਾਹਰ ਕੋਈ ਵੱਖਰੀ ਸ਼੍ਰੇਣੀ ਹੈ। [6] [7]
ਗੈਰ-ਥਰਿੱਡਡ ਫਾਸਟਨਰ ਅਤੇ ਵਾਸ਼ਰ ਦੀ ਭੂਮਿਕਾ
ਫਾਸਟਨਰਾਂ ਕੋਲ ਹਮੇਸ਼ਾ ਧਾਗੇ ਨਹੀਂ ਹੁੰਦੇ ਹਨ। ਰਿਵੇਟਸ ਸਥਾਈ ਕੁਨੈਕਸ਼ਨ ਬਣਾਉਂਦੇ ਹਨ, ਜਦੋਂ ਕਿ ਪਿੰਨ ਭਾਗਾਂ ਨੂੰ ਲੱਭ ਸਕਦੇ ਹਨ ਜਾਂ ਬਰਕਰਾਰ ਰੱਖ ਸਕਦੇ ਹਨ। ਇੱਕ ਰਿਵੇਟਡ ਕੁਨੈਕਸ਼ਨ ਆਮ ਤੌਰ 'ਤੇ ਫਾਸਟਨਰ ਨੂੰ ਖੋਲ੍ਹਣ ਦੁਆਰਾ ਨਹੀਂ ਤੋੜਿਆ ਜਾਂਦਾ ਹੈ, ਇਸਲਈ ਰੱਖ-ਰਖਾਅ ਦੀ ਪਹੁੰਚ ਪ੍ਰਭਾਵਿਤ ਕਰ ਸਕਦੀ ਹੈ ਕਿ ਕਿਹੜਾ ਕਨੈਕਸ਼ਨ ਵਿਧੀ ਢੁਕਵੀਂ ਹੈ। [1]
ਵਾਸ਼ਰ ਨੂੰ ਇੱਕ ਵੱਖਰੀ ਵਿਆਖਿਆ ਦੀ ਲੋੜ ਹੈ। ਇੱਕ ਫਲੈਟ ਵਾਸ਼ਰ ਇੱਕ ਬੇਅਰਿੰਗ ਸਤਹ ਉੱਤੇ ਸੰਪਰਕ ਫੈਲਾਉਂਦਾ ਹੈ ਅਤੇ ਇੱਕ ਬੋਲਟ ਹੈੱਡ ਜਾਂ ਨਟ ਦੇ ਹੇਠਾਂ ਸਮੱਗਰੀ ਦੀ ਰੱਖਿਆ ਕਰ ਸਕਦਾ ਹੈ। ਇਹ ਆਪਣੇ ਆਪ ਕਲੈਂਪ ਫੋਰਸ ਨਹੀਂ ਬਣਾਉਂਦਾ ਹੈ ਅਤੇ ਇਸਨੂੰ ਢਿੱਲਾ ਹੋਣ ਤੋਂ ਰੋਕਣ ਲਈ ਨਹੀਂ ਮੰਨਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਇਸ ਦਾ ਅੰਦਰਲਾ ਵਿਆਸ, ਬਾਹਰਲਾ ਵਿਆਸ, ਮੋਟਾਈ ਅਤੇ ਕਠੋਰਤਾ ਇਸ ਗੱਲ 'ਤੇ ਅਸਰ ਪਾਉਂਦੀ ਹੈ ਕਿ ਕੀ ਇਹ ਆਪਣੀ ਸਹਾਇਕ ਭੂਮਿਕਾ ਨੂੰ ਬਿਨਾਂ ਦਖਲਅੰਦਾਜ਼ੀ ਦੇ, ਮੋੜਨ ਜਾਂ ਏਮਬੈਡ ਕੀਤੇ ਬਿਨਾਂ ਨਿਭਾ ਸਕਦਾ ਹੈ। [4]
ਫਾਸਟਨਰ ਭਾਗਾਂ ਨੂੰ ਇਕੱਠੇ ਕਿਵੇਂ ਰੱਖਦੇ ਹਨ?
ਥਰਿੱਡ ਦੀ ਸ਼ਮੂਲੀਅਤ ਅਤੇ ਕਲੈਂਪਿੰਗ ਇਕੱਠੇ ਕੰਮ ਕਰਦੇ ਹਨ
ਇੱਕ ਬੋਲਟ ਅਤੇ ਗਿਰੀ ਨਾਲ ਜੁੜੀਆਂ ਦੋ ਪਲੇਟਾਂ 'ਤੇ ਵਿਚਾਰ ਕਰੋ। ਇੱਕ ਵਾਰ ਬੇਅਰਿੰਗ ਸਤਹਾਂ ਬੈਠ ਜਾਣ ਤੋਂ ਬਾਅਦ, ਨਿਯੰਤਰਿਤ ਕੱਸਣਾ ਬੋਲਟ ਨੂੰ ਫੈਲਾਉਂਦਾ ਹੈ ਅਤੇ ਪਲੇਟਾਂ ਨੂੰ ਸੰਕੁਚਿਤ ਕਰਦਾ ਹੈ। ਬੋਲਟ ਵਿੱਚ ਸ਼ੁਰੂਆਤੀ ਤਣਾਅ ਬਲ ਇਸਦਾ ਪ੍ਰੀਲੋਡ ਹੈ; ਅਨੁਸਾਰੀ ਕੰਪਰੈਸ਼ਨ ਜੋੜ ਨੂੰ ਇਕੱਠਾ ਰੱਖਦਾ ਹੈ। ਇਸਲਈ ਧਾਗਾ ਇੱਕ ਲੋਡ ਮਾਰਗ ਦਾ ਹਿੱਸਾ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ਼ ਇੱਕ ਚੱਕਰ ਹੈ ਜੋ ਗਿਰੀ ਨੂੰ ਡਿੱਗਣ ਤੋਂ ਰੋਕਦਾ ਹੈ।
ਇੱਕ ਸਹੀ ਢੰਗ ਨਾਲ ਡਿਜ਼ਾਇਨ ਕੀਤੇ ਪ੍ਰੀਲੋਡ ਕੀਤੇ ਜੋੜ ਵਿੱਚ, ਇੱਕ ਬਾਹਰੀ ਵੱਖ ਕਰਨ ਵਾਲੀ ਸ਼ਕਤੀ ਬੋਲਟ ਲੋਡ ਨੂੰ ਵਧਾਉਂਦੇ ਹੋਏ ਹਿੱਸਿਆਂ ਦੇ ਵਿਚਕਾਰ ਕੰਪਰੈਸ਼ਨ ਨੂੰ ਘਟਾਉਂਦੀ ਹੈ। ਲੋਡ ਨੂੰ ਸਾਂਝਾ ਕਰਨ ਦਾ ਤਰੀਕਾ ਬੋਲਟ ਦੀ ਕਠੋਰਤਾ ਅਤੇ ਜੁੜੇ ਹੋਏ ਹਿੱਸਿਆਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਜੇ ਜੋੜ ਵੱਖ ਹੋ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਇਸਦਾ ਵਿਵਹਾਰ ਬਦਲ ਜਾਂਦਾ ਹੈ. ਇਹੀ ਕਾਰਨ ਹੈ ਕਿ ਲੋੜੀਂਦੇ ਕੱਸਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਤੋਂ ਬਿਨਾਂ ਸਹੀ ਦਿੱਖ ਵਾਲੇ ਬੋਲਟ ਨੂੰ ਸਥਾਪਿਤ ਕਰਨਾ ਇਹ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰਦਾ ਹੈ ਕਿ ਕੁਨੈਕਸ਼ਨ ਤਸੱਲੀਬਖਸ਼ ਹੈ। [1]
ਕੱਸਣ ਵਾਲਾ ਟਾਰਕ ਅਤੇ ਕਲੈਂਪ ਫੋਰਸ ਇੱਕੋ ਮਾਤਰਾ ਵਿੱਚ ਨਹੀਂ ਹਨ। ਧਾਗੇ 'ਤੇ ਅਤੇ ਮੋੜਨ ਵਾਲੇ ਸਿਰ ਜਾਂ ਗਿਰੀ ਦੇ ਹੇਠਾਂ ਰਗੜਣਾ ਇਸ ਗੱਲ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ ਕਿ ਦਿੱਤਾ ਗਿਆ ਟਾਰਕ ਕਿੰਨਾ ਪ੍ਰੀਲੋਡ ਪੈਦਾ ਕਰਦਾ ਹੈ। ਲੁਬਰੀਕੇਸ਼ਨ ਜਾਂ ਕੋਟਿੰਗ ਨੂੰ ਬਦਲਣਾ ਉਸ ਰਿਸ਼ਤੇ ਨੂੰ ਬਦਲ ਸਕਦਾ ਹੈ। ਕਿਸੇ ਹੋਰ ਅਸੈਂਬਲੀ ਤੋਂ ਕਾਪੀ ਕੀਤਾ ਗਿਆ ਇੱਕ ਟੋਰਕ ਮੁੱਲ ਇਸ ਲਈ ਇੱਕ ਵਿਆਪਕ ਇੰਸਟਾਲੇਸ਼ਨ ਹਦਾਇਤ ਨਹੀਂ ਹੈ, ਭਾਵੇਂ ਨਾਮਾਤਰ ਬੋਲਟ ਵਿਆਸ ਇੱਕੋ ਹੀ ਹੋਵੇ। [1]
ਸਵੈ-ਟੈਪਿੰਗ ਪੇਚ ਕਿਵੇਂ ਕੰਮ ਕਰਦੇ ਹਨ?
ਸਵੈ-ਟੈਪਿੰਗ ਪੇਚ ਇੱਕ ਮੇਲਣ ਵਾਲੇ ਧਾਗੇ ਨੂੰ ਬਣਾਉਂਦੇ ਜਾਂ ਕੱਟਦੇ ਹਨ ਜਦੋਂ ਉਹ ਢੁਕਵੀਂ ਸਮੱਗਰੀ ਵਿੱਚ ਦਾਖਲ ਹੁੰਦੇ ਹਨ। ਕਈ ਮੈਟਲ ਐਪਲੀਕੇਸ਼ਨਾਂ ਵਿੱਚ, ਮੋਰੀ ਪਹਿਲਾਂ ਤਿਆਰ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਇਸਦਾ ਵਿਆਸ ਮਹੱਤਵਪੂਰਨ ਹੈ: ਇੱਕ ਅਣਉਚਿਤ ਮੋਰੀ ਬਹੁਤ ਘੱਟ ਸ਼ਮੂਲੀਅਤ ਛੱਡ ਸਕਦੀ ਹੈ ਜਾਂ ਇੰਸਟਾਲੇਸ਼ਨ ਦੌਰਾਨ ਬਹੁਤ ਜ਼ਿਆਦਾ ਵਿਰੋਧ ਪੈਦਾ ਕਰ ਸਕਦੀ ਹੈ। "ਸਵੈ-ਟੈਪਿੰਗ" ਥ੍ਰੈੱਡ ਬਣਾਉਣ ਦਾ ਵਰਣਨ ਕਰਦੀ ਹੈ, ਨਾ ਕਿ ਕਿਸੇ ਵੀ ਸਬਸਟਰੇਟ ਰਾਹੀਂ ਡ੍ਰਿਲ ਕਰਨ ਦੀ ਅਸੀਮਤ ਯੋਗਤਾ।
ਸਵੈ-ਡਰਿਲਿੰਗ ਪੇਚ ਇੱਕ ਡ੍ਰਿਲਿੰਗ ਪੁਆਇੰਟ ਜੋੜਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਅਨੁਕੂਲ ਉਤਪਾਦਾਂ ਨੂੰ ਡ੍ਰਿਲ ਕਰਨ, ਧਾਗਾ ਬਣਾਉਣ ਅਤੇ ਇੱਕ ਕਾਰਵਾਈ ਵਿੱਚ ਬੰਨ੍ਹਣ ਦੀ ਆਗਿਆ ਮਿਲਦੀ ਹੈ। ਦੋ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਅਜੇ ਵੀ ਵੱਖ ਕਰਨ ਦੀ ਲੋੜ ਹੈ: ਡਿਰਲ ਸਮਰੱਥਾ, ਜੋ ਕਿ ਬਿੰਦੂ ਦੇ ਅੰਦਰ ਜਾਣ ਵਾਲੀ ਸਮੱਗਰੀ ਨਾਲ ਸਬੰਧਤ ਹੈ, ਅਤੇ ਕਲੈਂਪਿੰਗ ਮੋਟਾਈ, ਜੋ ਕਿ ਅਸੈਂਬਲੀ ਨਾਲ ਸਬੰਧਤ ਹੈ ਜੋ ਪੇਚ ਸੁਰੱਖਿਅਤ ਕਰ ਸਕਦਾ ਹੈ। ਇੱਕ ਲੰਬੇ ਪੇਚ ਵਿੱਚ ਆਪਣੇ ਆਪ ਜ਼ਿਆਦਾ ਡ੍ਰਿਲਿੰਗ ਸਮਰੱਥਾ ਨਹੀਂ ਹੁੰਦੀ ਹੈ। [3]
ਦੀ ਵਿਸਤ੍ਰਿਤ ਤੁਲਨਾ ਸਵੈ-ਡ੍ਰਿਲਿੰਗ ਬਨਾਮ ਸਵੈ-ਟੈਪਿੰਗ ਪੇਚ ਵੱਖ-ਵੱਖ ਤਿਆਰੀ ਲੋੜਾਂ ਦੀ ਵਿਆਖਿਆ ਕਰਦਾ ਹੈ। ਬੁਨਿਆਦੀ ਫਾਸਟਨਰ ਦੀ ਪਛਾਣ ਲਈ, ਮਹੱਤਵਪੂਰਨ ਅੰਤਰ ਇਹ ਹੈ ਕਿ ਕੀ ਕੁਨੈਕਸ਼ਨ ਨੂੰ ਇੱਕ ਮੌਜੂਦਾ ਮੋਰੀ, ਇੱਕ ਮੌਜੂਦਾ ਥਰਿੱਡ, ਜਾਂ ਸਬਸਟਰੇਟ ਦੇ ਅਨੁਕੂਲ ਇੱਕ ਡ੍ਰਿਲਿੰਗ ਪੁਆਇੰਟ ਦੀ ਲੋੜ ਹੈ।
ਉਦਯੋਗਿਕ ਪ੍ਰੋਜੈਕਟਾਂ ਵਿੱਚ ਫਾਸਟਨਰ ਕੀ ਵਰਤੇ ਜਾਂਦੇ ਹਨ?
ਰੂਫਿੰਗ ਫਾਸਟਨਰ ਸ਼ੀਟਾਂ ਜਾਂ ਪੈਨਲਾਂ ਨੂੰ ਇੱਕ ਸਹਾਇਕ ਢਾਂਚੇ ਨਾਲ ਜੋੜਦੇ ਹਨ, ਪਰ ਦਿਖਾਈ ਦੇਣ ਵਾਲੀ ਛੱਤ ਦੀ ਸ਼ੀਟ ਉਸ ਕੁਨੈਕਸ਼ਨ ਦਾ ਸਿਰਫ਼ ਇੱਕ ਹਿੱਸਾ ਹੈ। ਸਹਾਇਤਾ ਸਮੱਗਰੀ, ਸਮਰਥਨ ਮੋਟਾਈ, ਪੈਨਲ ਬਿਲਡ-ਅਪ ਅਤੇ ਸੀਲਿੰਗ ਪ੍ਰਬੰਧ ਸਾਰੇ ਲੋੜੀਂਦੇ ਉਤਪਾਦ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰਦੇ ਹਨ। ਉਹੀ ਬਾਹਰੀ ਦਿੱਖ ਵੱਖ-ਵੱਖ ਫਾਸਟਨਿੰਗ ਹਾਲਤਾਂ ਨੂੰ ਛੁਪਾ ਸਕਦੀ ਹੈ.
ਉਦਾਹਰਨ ਲਈ, ਸਵੈ-ਟੈਪਿੰਗ ਛੱਤ ਵਾਲੇ ਪੇਚਾਂ ਲਈ ਇੱਕ ਬੇਨਤੀ ਇਹ ਪਛਾਣ ਕੀਤੇ ਬਿਨਾਂ ਅਧੂਰੀ ਹੈ ਕਿ ਕੀ ਸਪੋਰਟ ਸਟੀਲ, ਲੱਕੜ ਜਾਂ ਕੋਈ ਹੋਰ ਸਮੱਗਰੀ ਹੈ। ਪੇਚ ਨੂੰ ਪ੍ਰਾਪਤ ਕਰਨ ਵਾਲੀ ਸਮੱਗਰੀ ਦੇ ਨਾਲ-ਨਾਲ ਇਸਦੇ ਉੱਪਰਲੀਆਂ ਪਰਤਾਂ ਦੇ ਅਨੁਕੂਲ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਜਿੱਥੇ ਇੱਕ ਸੀਲਿੰਗ ਵਾਸ਼ਰ ਨਿਰਧਾਰਤ ਕੀਤਾ ਗਿਆ ਹੈ, ਬੈਠਣ ਦੀ ਡੂੰਘਾਈ ਇੱਕ ਹੋਰ ਨਿਯੰਤਰਿਤ ਸਥਾਪਨਾ ਸਥਿਤੀ ਬਣ ਜਾਂਦੀ ਹੈ। ਬਹੁਤ ਜ਼ਿਆਦਾ ਬੈਠਣ ਵਾਲਾ ਟਾਰਕ ਵਾਸ਼ਰ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾ ਸਕਦਾ ਹੈ ਜਾਂ ਬਣੇ ਧਾਗੇ ਨੂੰ ਲਾਹ ਸਕਦਾ ਹੈ, ਇਸਲਈ ਸਖਤੀ ਨਾਲ ਕੱਸਣਾ ਇੱਕ ਢੁਕਵੇਂ ਪੇਚ ਅਤੇ ਸਥਾਪਨਾ ਸੈਟਿੰਗ ਦਾ ਬਦਲ ਨਹੀਂ ਹੈ। [5]
ਵੋਟੂ ਦੇ ਕੈਟਾਲਾਗ ਵਿੱਚ ਸੂਚੀਬੱਧ ਇੱਕ ਉਤਪਾਦ ਹੈ ਬੰਧੂਆ ਵਾਸ਼ਰ ਦੇ ਨਾਲ ਹੈਕਸ-ਸਿਰ ਸਵੈ-ਡਰਿਲਿੰਗ ਪੇਚ. ਇਹ ਸਿਰ 'ਤੇ ਡ੍ਰਿਲਿੰਗ, ਬੰਨ੍ਹਣ ਅਤੇ ਵਾਸ਼ਰ ਦੇ ਵਿਚਕਾਰ ਸਬੰਧ ਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ। ਕਿਸੇ ਖਾਸ ਛੱਤ ਲਈ ਚੋਣ ਅਜੇ ਵੀ ਇਕੱਲੇ ਵਾੱਸ਼ਰ ਦੀ ਮੌਜੂਦਗੀ ਦੀ ਬਜਾਏ, ਸਹੀ ਪੇਚ ਨਿਰਧਾਰਨ ਅਤੇ ਛੱਤ-ਸਿਸਟਮ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ।
ਮਸ਼ੀਨਰੀ, ਪਾਈਪ ਸਪੋਰਟ ਅਤੇ ਫਾਊਂਡੇਸ਼ਨ
ਮਸ਼ੀਨਰੀ ਵਿੱਚ, ਬੋਲਟ ਅਤੇ ਗਿਰੀਦਾਰ ਕੁਨੈਕਸ਼ਨ ਪ੍ਰਦਾਨ ਕਰ ਸਕਦੇ ਹਨ ਜੋ ਕਿ ਅਸੈਂਬਲੀ ਲਈ ਪਹੁੰਚਯੋਗ ਹਨ। ਸਿਰ ਅਤੇ ਗਿਰੀ ਨੂੰ ਵਰਤੋਂ ਯੋਗ ਬੇਅਰਿੰਗ ਸਤਹਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਇੰਸਟਾਲੇਸ਼ਨ ਟੂਲ ਲਈ ਜਗ੍ਹਾ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਇੱਕ ਹੈੱਡ ਸਟਾਈਲ ਨਿਰਧਾਰਤ ਕਰਨਾ ਜਿਸ ਤੱਕ ਉਪਲਬਧ ਟੂਲ ਦੁਆਰਾ ਨਹੀਂ ਪਹੁੰਚਿਆ ਜਾ ਸਕਦਾ ਹੈ, ਇੱਕ ਅਸੈਂਬਲੀ ਸਮੱਸਿਆ ਪੈਦਾ ਕਰ ਸਕਦੀ ਹੈ ਭਾਵੇਂ ਥਰਿੱਡ ਫਿੱਟ ਹੋਵੇ। [1]
ਪਾਈਪ ਸਪੋਰਟ ਇੱਕ ਵੱਖਰੀ ਜਿਓਮੈਟਰੀ ਪੇਸ਼ ਕਰਦਾ ਹੈ। ਇੱਕ U-ਬੋਲਟ ਦੇ ਨਾਲ, ਪ੍ਰਾਪਤ ਕਰਨ ਵਾਲੇ ਛੇਕਾਂ ਨੂੰ ਥਰਿੱਡਡ ਲੱਤਾਂ ਨਾਲ ਇਕਸਾਰ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਝੁਕੇ ਹੋਏ ਹਿੱਸੇ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖਣ ਵਾਲੇ ਹਿੱਸੇ ਨੂੰ ਅਨੁਕੂਲਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਥਰਿੱਡ ਵਿਆਸ ਇਕੱਲੇ ਇਸ ਫਿੱਟ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਨਹੀਂ ਕਰਦਾ: ਅੰਦਰੂਨੀ ਚੌੜਾਈ, ਅੰਦਰੂਨੀ ਉਚਾਈ, ਮੋੜ ਦਾ ਰੂਪ ਅਤੇ ਉਪਲਬਧ ਥਰਿੱਡ ਦੀ ਲੰਬਾਈ ਵੀ ਮਾਇਨੇ ਰੱਖਦੀ ਹੈ। [6]
ਫਾਊਂਡੇਸ਼ਨ ਕੁਨੈਕਸ਼ਨ ਇਕ ਹੋਰ ਕ੍ਰਮ ਦੀ ਪਾਲਣਾ ਕਰਦੇ ਹਨ. ਕਾਸਟ-ਇਨ ਐਂਕਰ ਬੋਲਟ ਕੰਕਰੀਟ ਪਲੇਸਮੈਂਟ ਤੋਂ ਪਹਿਲਾਂ ਰੱਖੇ ਜਾਂਦੇ ਹਨ, ਉਹਨਾਂ ਦੇ ਐਕਸਪੋਜ਼ਡ ਥਰਿੱਡਾਂ ਨੂੰ ਬੇਸ ਪਲੇਟ ਅਤੇ ਨਟ ਪ੍ਰਬੰਧ ਨਾਲ ਤਾਲਮੇਲ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਉਹਨਾਂ ਦੇ ਏਮਬੈਡ ਕੀਤੇ ਹਿੱਸੇ ਨੂੰ ਇੱਕ ਆਮ ਥਰੋ-ਬੋਲਟ ਵਾਂਗ ਨਹੀਂ ਚੁਣਿਆ ਜਾਂਦਾ ਹੈ। ਇਹ ਵਿਆਖਿਆ ਕਾਸਟ-ਇਨ ਉਤਪਾਦਾਂ ਨਾਲ ਸਬੰਧਤ ਹੈ; ਇਹ ਵਿਸਤਾਰ ਐਂਕਰ ਜਾਂ ਅਡੈਸਿਵ ਐਂਕਰਿੰਗ ਪ੍ਰਣਾਲੀਆਂ ਨੂੰ ਉਹਨਾਂ ਨਾਲ ਬਦਲਣਯੋਗ ਨਹੀਂ ਬਣਾਉਂਦਾ ਹੈ। [7]
ਇੱਕ ਐਪਲੀਕੇਸ਼ਨ ਲਈ ਸਹੀ ਫਾਸਟਨਰ ਕੀ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ?
ਸਬਸਟਰੇਟ ਅਤੇ ਸੰਯੁਕਤ ਜਿਓਮੈਟਰੀ ਦਾ ਮੇਲ ਕਰੋ
ਜੋ ਜੁੜਿਆ ਜਾ ਰਿਹਾ ਹੈ ਉਸ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ। ਇੱਕ ਪੂਰਾ ਵੇਰਵਾ ਸਮੱਗਰੀ ਦੀ ਪਛਾਣ ਕਰਦਾ ਹੈ, ਹਰੇਕ ਪਰਤ ਦੀ ਮੋਟਾਈ, ਮੋਰੀ ਵਿਵਸਥਾ ਅਤੇ ਮੇਟਿੰਗ ਥਰਿੱਡ ਜਾਂ ਗਿਰੀ। ਇਹ ਫਾਸਟਨਰ ਦੀ ਕੁੱਲ ਲੰਬਾਈ ਨੂੰ ਉਸ ਹਿੱਸੇ ਤੋਂ ਵੀ ਵੱਖ ਕਰਦਾ ਹੈ ਜੋ ਅਸਲ ਵਿੱਚ ਪ੍ਰਾਪਤ ਕਰਨ ਵਾਲੇ ਧਾਗੇ ਨੂੰ ਸ਼ਾਮਲ ਕਰਦਾ ਹੈ। ਉਸ ਰੁਝੇਵਿਆਂ ਤੋਂ ਬਾਹਰ ਵਾਧੂ ਲੰਬਾਈ, ਆਪਣੇ ਆਪ, ਕੁਨੈਕਸ਼ਨ ਨੂੰ ਮਜ਼ਬੂਤ ਨਹੀਂ ਕਰਦੀ। [1]
ਇੱਕ ਪ੍ਰਤੀਨਿਧ ਉਦਾਹਰਨ ਰਿਸ਼ਤੇ ਨੂੰ ਦਰਸਾਉਂਦੀ ਹੈ। ਮੰਨ ਲਓ ਕਿ ਇੱਕ ਬਰੈਕਟ ਨੂੰ ਇੱਕ ਮੋਟੇ ਸੰਸਕਰਣ ਵਿੱਚ ਬਦਲਿਆ ਜਾਂਦਾ ਹੈ ਜਦੋਂ ਕਿ ਅਸਲ ਬੋਲਟ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖਿਆ ਜਾਂਦਾ ਹੈ। ਬੋਲਟ ਦੀ ਲੰਬਾਈ ਦਾ ਵਧੇਰੇ ਹਿੱਸਾ ਹੁਣ ਕਲੈਂਪ ਕੀਤੇ ਹਿੱਸਿਆਂ ਦੁਆਰਾ ਕਬਜ਼ਾ ਕਰ ਲਿਆ ਗਿਆ ਹੈ, ਜਿਸ ਨਾਲ ਗਿਰੀ ਲਈ ਘੱਟ ਉਪਲਬਧ ਹੈ। ਵਾੱਸ਼ਰ ਨੂੰ ਜੋੜਨ ਨਾਲ ਸਟੈਕ ਵੀ ਬਦਲ ਜਾਂਦਾ ਹੈ। ਸੰਬੰਧਿਤ ਜਾਂਚ ਸਿਰਫ਼ ਇਹ ਨਹੀਂ ਹੈ ਕਿ ਕੀ ਬੋਲਟ ਅਜੇ ਵੀ ਮੋਰੀ ਵਿੱਚੋਂ ਲੰਘਦਾ ਹੈ; ਇਹ ਹੈ ਕਿ ਕੀ ਸੰਸ਼ੋਧਿਤ ਅਸੈਂਬਲੀ ਇਸਦੇ ਡਿਜ਼ਾਈਨ ਦੁਆਰਾ ਲੋੜੀਂਦੀ ਸ਼ਮੂਲੀਅਤ ਅਤੇ ਮਨਜ਼ੂਰੀਆਂ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖਦੀ ਹੈ।
ਇੱਕ ਅਯਾਮੀ ਡਰਾਇੰਗ ਇਸ ਜਾਂਚ ਨੂੰ ਸੰਭਵ ਬਣਾਉਂਦਾ ਹੈ। ਇਸ ਨੂੰ ਕਲੈਂਪਡ ਮੋਟਾਈ, ਵਾਸ਼ਰ ਦੀ ਵਿਵਸਥਾ, ਧਾਗੇ ਦੀ ਲੰਬਾਈ ਅਤੇ ਮੇਲਣ ਵਾਲੇ ਹਿੱਸੇ ਦੀ ਪਛਾਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਉਹੀ ਜਿਓਮੈਟ੍ਰਿਕ ਤਰਕ ਇੱਕ ਅੰਨ੍ਹੇ ਟੇਪਡ ਮੋਰੀ 'ਤੇ ਲਾਗੂ ਹੁੰਦਾ ਹੈ: ਜੇ ਪੇਚ ਦੀ ਨੋਕ ਹਿੱਸੇ ਦੇ ਵਿਰੁੱਧ ਸਿਰ ਦੀਆਂ ਸੀਟਾਂ ਤੋਂ ਪਹਿਲਾਂ ਥੱਲੇ ਤੱਕ ਪਹੁੰਚ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਮੋੜ ਦੇ ਵਿਰੋਧ ਨੂੰ ਸਬੂਤ ਵਜੋਂ ਨਹੀਂ ਲਿਆ ਜਾ ਸਕਦਾ ਹੈ ਕਿ ਹਿੱਸਾ ਕਲੈਂਪ ਕੀਤਾ ਗਿਆ ਹੈ। ਉਪਲਬਧ ਡੂੰਘਾਈ ਅਤੇ ਵਰਤੋਂ ਯੋਗ ਥਰਿੱਡਡ ਡੂੰਘਾਈ ਇਸ ਲਈ ਡਰਾਇੰਗ 'ਤੇ ਵੱਖ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ।
ਵੱਖਰਾ ਆਕਾਰ, ਤਾਕਤ ਅਤੇ ਸਤਹ ਸੁਰੱਖਿਆ
ਅਯਾਮੀ ਅਨੁਕੂਲਤਾ ਜਵਾਬ ਦਿੰਦੀ ਹੈ ਕਿ ਕੀ ਹਿੱਸੇ ਇਕੱਠੇ ਫਿੱਟ ਹੁੰਦੇ ਹਨ। ਮਕੈਨੀਕਲ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਜਵਾਬ ਦਿੰਦੀਆਂ ਹਨ ਕਿ ਕੀ ਫਾਸਟਨਰ ਅਤੇ ਇਸਦੇ ਮੇਲ ਕਰਨ ਵਾਲੇ ਹਿੱਸੇ ਲੋੜੀਂਦੇ ਲੋਡ ਲਈ ਢੁਕਵੇਂ ਹਨ। ਸਤਹ ਸੁਰੱਖਿਆ ਇੱਕ ਵੱਖਰੇ ਸਵਾਲ ਨੂੰ ਸੰਬੋਧਿਤ ਕਰਦੀ ਹੈ: ਕਿਵੇਂ ਨਿਰਧਾਰਿਤ ਸਮੱਗਰੀ ਅਤੇ ਫਿਨਿਸ਼ ਸੇਵਾ ਵਾਤਾਵਰਣ ਨਾਲ ਸਬੰਧਤ ਹਨ। ਇਹਨਾਂ ਵਿੱਚੋਂ ਕੋਈ ਵੀ ਚੈਕ ਦੂਜਿਆਂ ਦੀ ਥਾਂ ਨਹੀਂ ਲੈਂਦਾ।
ਇੱਕੋ ਵਿਆਸ ਅਤੇ ਲੰਬਾਈ ਦੇ ਦੋ ਬੋਲਟ ਥਰਿੱਡ ਪਿੱਚ, ਥਰਿੱਡਡ ਲੰਬਾਈ, ਸਮੱਗਰੀ, ਤਾਕਤ ਅਤੇ ਫਿਨਿਸ਼ ਵਿੱਚ ਵੱਖਰੇ ਹੋ ਸਕਦੇ ਹਨ। ਇਸੇ ਤਰ੍ਹਾਂ, ਇੱਕ ਨਟ ਜੋ ਇੱਕ ਬੋਲਟ ਉੱਤੇ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ, ਇਸ ਤੱਥ ਦੁਆਰਾ ਇਹ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ ਕਿ ਸੰਪੂਰਨ ਅਸੈਂਬਲੀ ਇਸਦੇ ਮਕੈਨੀਕਲ ਨਿਰਧਾਰਨ ਨੂੰ ਪੂਰਾ ਕਰਦੀ ਹੈ। ਬੇਅਰਿੰਗ ਸਤਹ ਅਤੇ ਵਾੱਸ਼ਰ ਮੁਲਾਂਕਣ ਦਾ ਹਿੱਸਾ ਬਣੇ ਰਹਿੰਦੇ ਹਨ, ਖਾਸ ਤੌਰ 'ਤੇ ਜਦੋਂ ਜੁੜੀ ਸਮੱਗਰੀ ਮੁਕਾਬਲਤਨ ਨਰਮ ਹੁੰਦੀ ਹੈ। [1] [1]
ਦ ਹੌਟ-ਡਿਪ ਗੈਲਵੇਨਾਈਜ਼ਡ ਹੈਕਸ-ਬੋਲਟ ਉਤਪਾਦ ਰੇਂਜ ਇਸ ਵਿੱਚ ਅੰਸ਼ਕ ਤੌਰ 'ਤੇ ਥਰਿੱਡਡ ਅਤੇ ਪੂਰੀ ਤਰ੍ਹਾਂ ਥਰਿੱਡਡ ਫਾਰਮ ਸ਼ਾਮਲ ਹਨ, ਮੇਲ ਖਾਂਦੇ ਨਟ ਅਤੇ ਵਾਸ਼ਰ ਸੈੱਟ ਉਪਲਬਧ ਹਨ। ਇਹ ਅਸੈਂਬਲੀ ਡਰਾਇੰਗ ਦੇ ਵਿਰੁੱਧ ਹੱਲ ਕਰਨ ਲਈ ਇੱਕ ਉਤਪਾਦ ਵਿਕਲਪ ਹੈ, ਇਹ ਮੰਨਣ ਦਾ ਕੋਈ ਕਾਰਨ ਨਹੀਂ ਕਿ ਇੱਕੋ ਸਮੁੱਚੀ ਲੰਬਾਈ ਦਾ ਹਰੇਕ ਬੋਲਟ ਕਿਸੇ ਹੋਰ ਲਈ ਬਦਲ ਸਕਦਾ ਹੈ।
ਤਸਦੀਕ ਨੂੰ ਬਰਾਬਰ ਖਾਸ ਰੱਖੋ। ਇੱਕ ਅਯਾਮੀ ਨਿਰੀਖਣ ਦੱਸੀ ਜਿਓਮੈਟਰੀ ਦੀ ਜਾਂਚ ਕਰਦਾ ਹੈ। ਇੱਕ ਸਮੱਗਰੀ ਜਾਂ ਮਕੈਨੀਕਲ-ਪ੍ਰਾਪਰਟੀ ਰਿਕਾਰਡ ਪਛਾਣੀ ਗਈ ਸਮੱਗਰੀ ਜਾਂ ਤਾਕਤ ਦੀ ਲੋੜ ਨੂੰ ਸੰਬੋਧਿਤ ਕਰਦਾ ਹੈ। ਇੱਕ ਪਰਤ ਰਿਪੋਰਟ ਨਿਰਧਾਰਤ ਮੁਕੰਮਲ ਨੂੰ ਸੰਬੋਧਿਤ ਕਰਦੀ ਹੈ। ਇੱਕ ਦ੍ਰਿਸ਼ਟੀਗਤ ਸਮਾਨ ਨਮੂਨਾ ਆਕਾਰ ਅਤੇ ਫਿੱਟ ਸਥਾਪਤ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰ ਸਕਦਾ ਹੈ, ਪਰ ਇਕੱਲੇ ਦਿੱਖ ਉਹਨਾਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਵਿੱਚੋਂ ਹਰ ਇੱਕ ਨੂੰ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰ ਸਕਦੀ। [1]
ਲੋਡ-ਬੇਅਰਿੰਗ ਉਸਾਰੀ ਜਾਂ ਸੁਰੱਖਿਆ-ਨਾਜ਼ੁਕ ਮਸ਼ੀਨਰੀ ਲਈ, ਪ੍ਰਵਾਨਿਤ ਕਨੈਕਸ਼ਨ ਡਿਜ਼ਾਈਨ ਅਤੇ ਲਾਗੂ ਇੰਸਟਾਲੇਸ਼ਨ ਲੋੜਾਂ ਚੋਣ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦੀਆਂ ਹਨ। ਇੱਕ ਆਮ ਉਤਪਾਦ ਵਰਣਨ ਇੱਕ ਲੋਡ ਰੇਟਿੰਗ ਜਾਂ ਇੰਜੀਨੀਅਰਡ ਅਸੈਂਬਲੀ ਨੂੰ ਬਦਲਣ ਦਾ ਅਧਿਕਾਰ ਨਹੀਂ ਹੈ।
ਇੱਕ ਉਪਯੋਗੀ ਪੁੱਛਗਿੱਛ ਕੁਨੈਕਸ਼ਨ ਨਾਲ ਸ਼ੁਰੂ ਹੁੰਦੀ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ਼ ਸ਼ਬਦ "ਫਾਸਟਨਰ" ਨਾਲ। ਦੱਸੋ ਕਿ ਕੰਪੋਨੈਂਟ ਕੀ ਜੁੜਦਾ ਹੈ, ਡਰਾਇੰਗ ਜਾਂ ਮੌਜੂਦਾ ਅਹੁਦਾ ਪ੍ਰਦਾਨ ਕਰੋ, ਅਤੇ ਉਹਨਾਂ ਮਾਪਾਂ ਤੋਂ ਜਾਣੀਆਂ ਲੋੜਾਂ ਨੂੰ ਵੱਖਰਾ ਕਰੋ ਜੋ ਅਜੇ ਵੀ ਸਥਾਪਿਤ ਕੀਤੇ ਜਾਣ ਦੀ ਲੋੜ ਹੈ।
ਡਰਾਇੰਗ ਨੂੰ ਉਹ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦਿਖਾਉਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ ਜੋ ਫਿੱਟ ਨੂੰ ਕੰਟਰੋਲ ਕਰਦੀਆਂ ਹਨ। ਇੱਕ ਪਰੰਪਰਾਗਤ ਬੋਲਡ ਅਸੈਂਬਲੀ ਲਈ, ਇਹਨਾਂ ਵਿੱਚ ਮੇਟਿੰਗ ਥਰਿੱਡ ਅਤੇ ਕਲੈਂਪਡ ਸਟੈਕ ਸ਼ਾਮਲ ਹੁੰਦੇ ਹਨ। ਇੱਕ U-ਬੋਲਟ ਲਈ, ਰਿਸੀਵਿੰਗ-ਹੋਲ ਸਪੇਸਿੰਗ ਅਤੇ ਅੰਦਰੂਨੀ ਮਾਪ ਕੇਂਦਰੀ ਬਣ ਜਾਂਦੇ ਹਨ। ਐਂਕਰ ਬੋਲਟ ਲਈ, ਐਕਸਪੋਜ਼ਡ ਅਤੇ ਏਮਬੈਡ ਕੀਤੇ ਭਾਗਾਂ ਨੂੰ ਪ੍ਰੋਜੈਕਟ ਦੇ ਵੇਰਵੇ ਨਾਲ ਸਹਿਮਤ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਇੱਕ ਫੋਟੋ ਪਰਿਵਾਰ ਦੀ ਪਛਾਣ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦੀ ਹੈ, ਪਰ ਇਹ ਮਾਪਾਂ ਨੂੰ ਬਦਲ ਨਹੀਂ ਸਕਦੀ ਜਾਂ ਪਦਾਰਥਕ ਤਾਕਤ ਸਥਾਪਤ ਨਹੀਂ ਕਰ ਸਕਦੀ।
ਦੱਸੋ ਕਿ ਕੀ ਆਰਡਰ ਵਿਅਕਤੀਗਤ ਫਾਸਟਨਰ ਜਾਂ ਸੰਪੂਰਨ ਅਸੈਂਬਲੀਆਂ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ। ਇਕੱਲੇ ਸਪਲਾਈ ਕੀਤੇ ਗਏ ਬੋਲਟ ਨਿਰਧਾਰਿਤ ਗਿਰੀਦਾਰਾਂ ਅਤੇ ਵਾਸ਼ਰਾਂ ਵਾਲੇ ਬੋਲਟ ਦੇ ਸਮਾਨ ਹਵਾਲੇ ਦਾ ਘੇਰਾ ਨਹੀਂ ਹਨ। ਮਾਤਰਾ, ਪੈਕੇਜਿੰਗ ਅਤੇ ਲੋੜੀਂਦੇ ਨਿਰੀਖਣ ਰਿਕਾਰਡਾਂ ਨੂੰ ਤਕਨੀਕੀ ਪਰਿਭਾਸ਼ਾ ਦੇ ਨਾਲ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ ਤਾਂ ਜੋ ਪੇਸ਼ ਕੀਤੀਆਂ ਚੀਜ਼ਾਂ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਸਪੱਸ਼ਟ ਰਹਿਣ।
ਵੂਟੂ ਫਾਸਟਨਰ ਉਦਯੋਗਿਕ ਅਤੇ ਪ੍ਰੋਜੈਕਟ ਦੀ ਖਰੀਦ ਲਈ ਪੇਚ, ਬੋਲਟ, ਨਟ, ਯੂ-ਬੋਲਟ, ਐਂਕਰ ਬੋਲਟ ਅਤੇ ਫਲੈਟ ਵਾਸ਼ਰ ਦਾ ਨਿਰਮਾਣ ਅਤੇ ਸਪਲਾਈ ਕਰਦਾ ਹੈ। ਜਦੋਂ ਕੁਨੈਕਸ਼ਨ ਅਤੇ ਨਿਰਧਾਰਨ ਤਿਆਰ ਹੋ ਜਾਂਦੇ ਹਨ, ਦੀ ਵਰਤੋਂ ਕਰੋ ਤਕਨੀਕੀ ਪੁੱਛਗਿੱਛ ਫਾਰਮ ਉਹਨਾਂ ਨੂੰ ਇਕੱਠੇ ਜਮ੍ਹਾ ਕਰਨ ਲਈ। ਹਵਾਲੇ ਨੂੰ ਪੇਸ਼ ਕੀਤੇ ਗਏ ਹਿੱਸੇ ਦੀ ਪਛਾਣ ਕਰਨ ਲਈ ਕਹੋ, ਜਿਸ ਵਿੱਚ ਮੇਲਣ ਦੇ ਹਿੱਸੇ ਸ਼ਾਮਲ ਹਨ ਅਤੇ ਡਰਾਇੰਗ ਤੋਂ ਕੋਈ ਵੀ ਭਟਕਣਾ ਸ਼ਾਮਲ ਹੈ, ਇਸ ਲਈ ਚਰਚਾ ਇੱਕ ਅਨੁਮਾਨਿਤ ਉਤਪਾਦ ਨਾਮ ਦੀ ਬਜਾਏ ਅਸਲ ਅਸੈਂਬਲੀ ਨਾਲ ਸ਼ੁਰੂ ਹੁੰਦੀ ਹੈ।